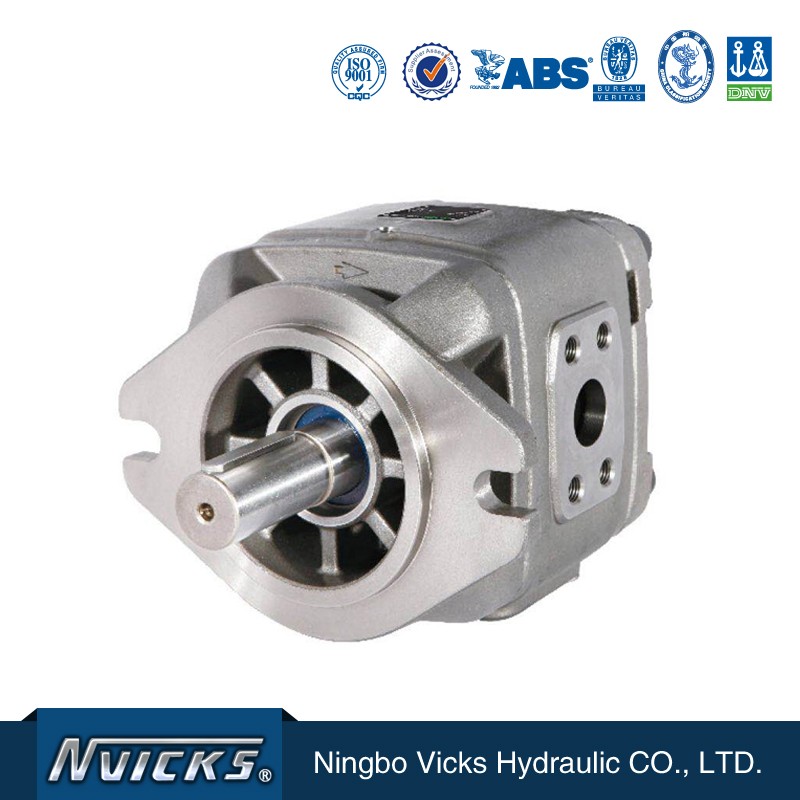
ਗੇਅਰ ਪੰਪ ਦਾ ਸਿਧਾਂਤ ਚਿੱਤਰ
ਦVG ਹਾਈਡ੍ਰੌਲਿਕ ਪੰਪਇੱਕ ਬੈਕਲੈਸ਼ ਮੁਆਵਜ਼ਾ ਅੰਦਰੂਨੀ ਗੇਅਰ ਪੰਪ ਹੈ ਜਿਸ ਵਿੱਚ ਇੱਕ ਹੈਸਥਿਰ ਵਿਸਥਾਪਨ. ਇਸਦਾ ਮੁੱਢਲਾ ਢਾਂਚਾ ਇਹ ਹੈ: ਅੰਦਰੂਨੀ ਸਾਹਮਣੇ ਕਵਰ (1), ਪੰਪ ਬਾਡੀ (2), ਪਿਛਲਾ ਕਵਰ (3), ਬਾਹਰੀ ਗੇਅਰ ਸ਼ਾਫਟ (4), ਅੰਦਰੂਨੀ ਗੇਅਰ ਰਿੰਗ (5), ਸਲਾਈਡਿੰਗ ਬੇਅਰਿੰਗ (6), ਤੇਲ ਵੰਡ ਪਲੇਟ (7), ਅਤੇ ਪੋਜੀਸ਼ਨਿੰਗ ਰਾਡ (8), ਇੱਕ ਕ੍ਰੇਸੈਂਟ ਸਬ-ਬੋਰਡ (9), ਕ੍ਰੇਸੈਂਟ ਮੇਨ ਬੋਰਡ (10) ਅਤੇ ਸੀਲਿੰਗ ਰਾਡ (11) ਤੋਂ ਬਣਿਆ।
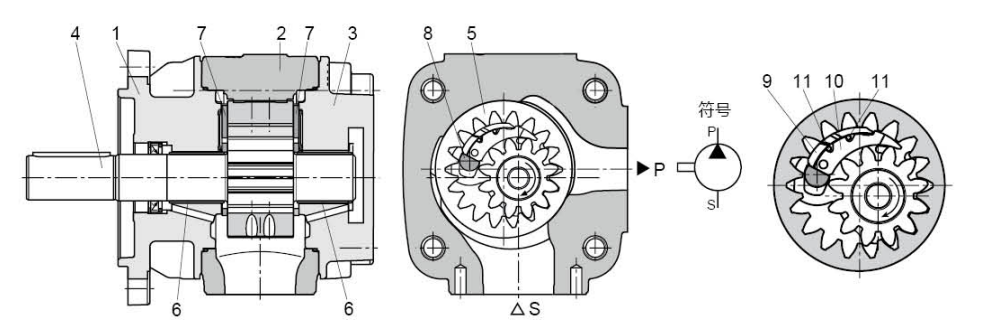
ਚੂਸਣ ਅਤੇ ਸਪਿਲਿੰਗ ਪ੍ਰਕਿਰਿਆ
ਤਰਲ ਗਤੀਸ਼ੀਲਤਾ ਦੇ ਅਨੁਸਾਰ ਸਥਾਪਤ ਬਾਹਰੀ ਗੀਅਰ ਸ਼ਾਫਟ (4) ਅੰਦਰੂਨੀ ਗੀਅਰ ਰਿੰਗ (5) ਨੂੰ ਦਰਸਾਏ ਗਏ ਘੁੰਮਣ ਦੀ ਦਿਸ਼ਾ ਵਿੱਚ ਚਲਾਉਂਦਾ ਹੈ। ਤੇਲ ਚੂਸਣ ਖੇਤਰ ਵਿੱਚ ਖੁੱਲ੍ਹੇ ਦੰਦਾਂ ਦੇ ਪਾੜੇ ਰਾਹੀਂ ਤੇਲ ਭਰੋ। ਤੇਲ ਨੂੰ ਤੇਲ ਚੂਸਣ ਖੇਤਰ (S) ਤੋਂ ਦਬਾਅ ਖੇਤਰ (P) ਤੱਕ ਬਾਹਰੀ ਗੀਅਰ ਸ਼ਾਫਟ ਅਤੇ ਇੰਟਰ ਗੀਅਰ ਰਿੰਗ ਦੇ ਵਿਚਕਾਰ ਸਾਈਡ ਕਲੀਅਰੈਂਸ ਰਾਹੀਂ ਲਿਜਾਇਆ ਜਾਂਦਾ ਹੈ। ਨਤੀਜੇ ਵਜੋਂ, ਤੇਲ ਨੂੰ ਬੰਦ ਦੰਦਾਂ ਦੇ ਪਾੜੇ ਤੋਂ ਡਿਸਚਾਰਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਪ੍ਰੈਸ਼ਰ ਆਇਲ ਪੋਰਟ (P) ਵਿੱਚ ਪਹੁੰਚਾਇਆ ਜਾਂਦਾ ਹੈ। ਤੇਲ ਚੂਸਣ ਖੇਤਰ ਅਤੇ ਡਿਸਚਾਰਜ ਖੇਤਰ ਨੂੰ ਰੇਡੀਅਲ ਮੁਆਵਜ਼ਾ ਤੱਤ (9 ਤੋਂ 11) ਅਤੇ ਅੰਦਰੂਨੀ ਰਿੰਗ ਗੀਅਰ ਅਤੇ ਬਾਹਰੀ ਗੀਅਰ ਦੇ ਵਿਚਕਾਰ ਗੀਅਰ ਜਾਲ ਦੁਆਰਾ ਵੱਖ ਕੀਤਾ ਜਾਂਦਾ ਹੈ।
ਧੁਰੀ ਮੁਆਵਜ਼ਾ
ਪ੍ਰੈਸ਼ਰ ਜ਼ੋਨ ਵਿੱਚ ਡਿਸਚਾਰਜ ਚੈਂਬਰ ਨੂੰ tge iuk ਡਿਸਟ੍ਰੀਬਿਊਸ਼ਨ ਪਲੇਟ (7) ਦੁਆਰਾ ਧੁਰੀ ਤੌਰ 'ਤੇ ਸੀਲ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਤੇਲ ਵੰਡ ਪੈਨ ਡਿਸਚਾਰਜ ਤੋਂ ਪਰ੍ਹੇ ਹੁੰਦਾ ਹੈ ਅਤੇ ਇੱਕ ਪਾਸੇ ਦਬਾਅ ਦਾਇਰ ਕੀਤਾ ਜਾਂਦਾ ਹੈ (12)। ਇਹ ਦਬਾਅ ਖੇਤਰ ਤੇਲ ਵੰਡ ਪਲੇਟ ਅਤੇ ਡਿਸਚਾਰਜ ਖੇਤਰ ਨੂੰ ਇੱਕ ਸੰਤੁਲਨ ਤੱਕ ਪਹੁੰਚਾਉਂਦੇ ਹਨ, ਜਿਸ ਤੋਂ ਆਦਰਸ਼ ਸੀਲਿੰਗ ਪ੍ਰਭਾਵ ਘੱਟ ਮਕੈਨੀਕਲ ਨੁਕਸਾਨ ਨਾਲ ਪ੍ਰਾਪਤ ਹੁੰਦਾ ਹੈ।
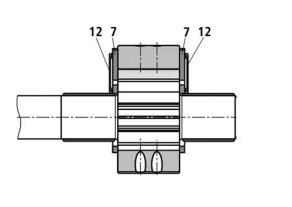
ਰੇਡੀਅਲ ਮੁਆਵਜ਼ਾ
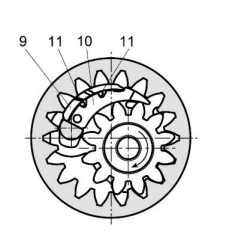
ਰੇਡੀਅਲ ਕੰਪਨਸੇਸ਼ਨ ਐਲੀਮੈਂਟ ਵਿੱਚ ਇੱਕ ਕ੍ਰੇਸੈਂਟ ਸਬ-ਪਲੇਟ (9), ਇੱਕ ਕ੍ਰੇਸੈਂਟ ਮੇਨ ਪਲੇਟ (10) ਅਤੇ ਇੱਕ ਸੀਲਿੰਗ ਰਾਡ (11) ਸ਼ਾਮਲ ਹਨ। ਬਾਹਰੀ ਗੇਅਰ ਸ਼ਾਫਟ ਦੇ ਬੂਥ ਸਿਰੇ ਦੀ ਗੋਲ ਸਤ੍ਹਾ ਨਾਲ ਕ੍ਰੇਸੈਂਟ ਮੇਨ ਪਲੇਟ (10), ਕ੍ਰੇਸੈਂਟ ਸਬ-ਪਲੇਟ (9) ਅੰਦਰੂਨੀ ਗੇਅਰ ਰਿੰਗ ਦੇ ਦੰਦਾਂ ਦੇ ਸਿਰੇ ਦੀ ਗੋਲ ਸਤ੍ਹਾ ਨਾਲ ਨੇੜਿਓਂ ਜੁੜੀ ਹੋਈ ਹੈ, ਅਤੇ ਪੋਜੀਸ਼ਨਿੰਗ ਰਾਡ ਦੀ ਵਰਤੋਂ ਚੱਕਰੀ ਦਿਸ਼ਾ ਵਿੱਚ ਕ੍ਰੇਸੈਂਟ ਪਲੇਟ ਦੀ ਗਤੀ ਨੂੰ ਸੀਮਤ ਕਰਨ ਲਈ ਕੀਤੀ ਜਾਂਦੀ ਹੈ।
ਇਸ ਤਰ੍ਹਾਂ, ਦਬਾਅ ਜ਼ੋਨ ਨੂੰ ਆਟੋਮੈਟਿਕ ਕਲੀਅਰੈਂਸ ਐਡਜਸਟਮੈਂਟ ਦੁਆਰਾ ਚੂਸਣ ਜ਼ੋਨ ਤੋਂ ਵੱਖ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ। ਇਹ ਕੰਮ ਦੇ ਘੰਟਿਆਂ ਦੌਰਾਨ ਲਗਾਤਾਰ ਉੱਚ ਵੌਲਯੂਮੈਟ੍ਰਿਕ ਕੁਸ਼ਲਤਾ ਬਣਾਈ ਰੱਖਣ ਲਈ ਇੱਕ ਪੂਰਵ-ਲੋੜ ਹੈ।
ਦੰਦ ਕੱਢਣਾ
ਇਨਵੋਲੂਟ ਫਲੈਂਕਸ ਵਾਲੇ ਟੂਥਿੰਗ ਵਿੱਚ ਘੱਟ ਪ੍ਰਵਾਹ ਅਤੇ ਦਬਾਅ ਦੇ ਪਲਸੇਸ਼ਨ ਲਈ ਇੱਕ ਲੰਬੀ ਜਾਲੀਦਾਰ ਲੰਬਾਈ ਹੁੰਦੀ ਹੈ ਅਤੇ ਇਸ ਲਈ ਘੱਟ ਸ਼ੋਰ ਸੰਚਾਲਨ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਂਦਾ ਹੈ।
ਮਾਡਲ ਅਹੁਦਾ
| ਵੀਜੀ1 | -63 | R | E | W | -ਏ1 |
| ਸੀਰੀਜ਼ | ਵਿਸਥਾਪਨ ਮਿ.ਲੀ./ਰ | ਘੁੰਮਾਓ | ਸ਼ਾਫਟ ਕਿਸਮ | ਸੀਲਿੰਗ ਸਮੱਗਰੀ | ਡਿਜ਼ਾਈਨ ਨੰ. |
| ਵੀਜੀ0 | 8,10, 13, 16, 20, 25 | ਪੰਪ ਦੇ ਸ਼ਾਫਟ ਸਿਰੇ ਤੋਂ ਦ੍ਰਿਸ਼ R = ਘੜੀ ਦੀ ਦਿਸ਼ਾ ਲਈ ਸੱਜਾ ਹੱਥ L=ਖੱਬਾ ਹੱਥ ਘੜੀ ਦੀ ਉਲਟ ਦਿਸ਼ਾ ਲਈ | E=ਸਿੱਧੀ ਕੁੰਜੀ ਸ਼ਾਫਟ R=ਸਪਲਾਈਨ ਸ਼ਾਫਟ | ਡਬਲਯੂ = ਐਨਬੀਆਰ ਵੀ=ਐਫਕੇਐਮ | A1 |
| ਵੀਜੀ1 | 25, 32, 40, 50, 63, 50H, 63H | ||||
| ਵੀਜੀ2 | 80, 100, 125, 145, 160 |
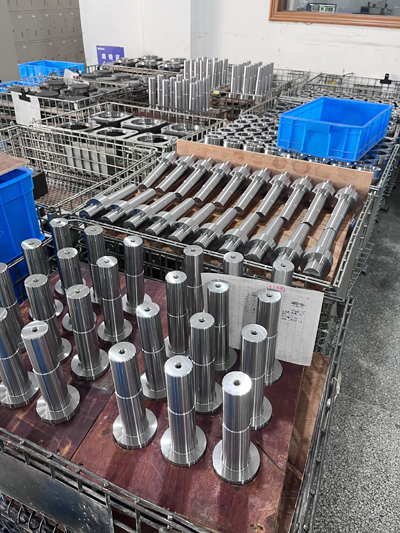
ਪੰਪ ਲਈ ਸ਼ਾਫਟ
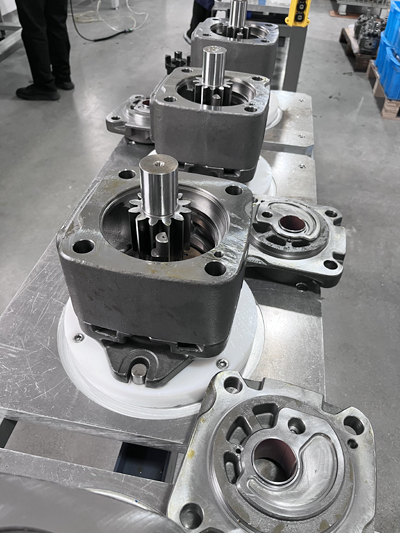
ਪੰਪ ਨੂੰ ਇਕੱਠਾ ਕਰਨਾ
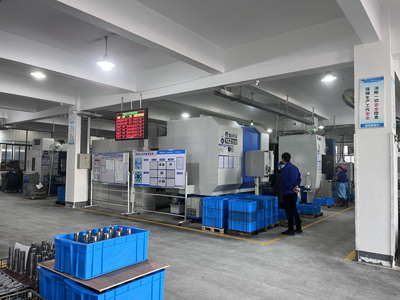
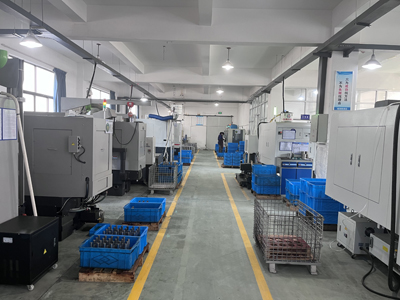
ਕੰਮ ਵਾਲੀ ਥਾਂ ਦੇ ਦ੍ਰਿਸ਼
6S ਪ੍ਰਬੰਧਨ
ਐਪਲੀਕੇਸ਼ਨ
ਇਸਨੂੰ ਉਦਯੋਗ ਵਿੱਚ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਰਤਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਜਿਵੇਂ ਕਿ ਪਲਾਸਟਿਕ ਮਸ਼ੀਨ, ਜੁੱਤੀ ਮਸ਼ੀਨ, ਡਾਈ ਕਾਸਟਿੰਗ ਮਸ਼ੀਨਰੀ ਅਤੇ ਫੋਰਕਲਿਫਟ ਅਤੇ ਹੋਰ ਉਦਯੋਗਾਂ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਸਟਮ, ਖਾਸ ਕਰਕੇ ਸਰਵੋ ਵੇਰੀਏਬਲ ਫ੍ਰੀਕੁਐਂਸੀ ਡਰਾਈਵ ਊਰਜਾ ਬਚਾਉਣ ਪ੍ਰਣਾਲੀ ਲਈ।
ਵਰਤੋਂ ਲਈ ਧਿਆਨ ਦੇਣ ਯੋਗ ਨੁਕਤੇ
1. ਤੇਲ ਪੰਪ ਦੀ ਸਥਾਪਨਾ
- ਜਿੱਥੋਂ ਤੱਕ ਸੰਭਵ ਹੋਵੇ, ਪੰਪ ਸ਼ਾਫਟ ਅਤੇ ਮੋਟਰ ਸ਼ਾਫਟ ਵਿਚਕਾਰ ਕਨੈਕਸ਼ਨ ਲਈ ਲਚਕਦਾਰ ਕਪਲਿੰਗ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਤਾਂ ਜੋ ਮੋੜ ਜਾਂ ਧੁਰੀ ਥ੍ਰਸਟ ਤੋਂ ਬਚਿਆ ਜਾ ਸਕੇ। ਪੰਪ ਸ਼ਾਫਟ ਅਤੇ ਮੋਟਰ ਸ਼ਾਫਟ ਵਿਚਕਾਰ ਵੱਧ ਤੋਂ ਵੱਧ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਕੋਐਕਸੀਲਿਟੀ ਗਲਤੀ 0.15mm ਹੈ।
2. ਇਨਲੇਟ ਅਤੇ ਆਊਟਲੇਟ ਕਨੈਕਸ਼ਨ
- ਤੇਲ ਪੰਪ ਦੇ ਤੇਲ ਪੋਰਟ ਦੇ ਅਨੁਸਾਰ ਪਾਈਪਲਾਈਨ ਦੇ ਅੰਦਰਲੇ ਵਿਆਸ ਦੀ ਚੋਣ ਕਰੋ (ਅਨੁਕੂਲ ਇਨਲੇਟ ਵੇਗ 0.6-1.2m/s ਹੈ);
- ਚੂਸਣ ਟਿਊਬਿੰਗ ਲਾਈਨ ਦੇ ਡਿਜ਼ਾਈਨ ਮਾਪ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਇਨਲੇਟ ਵਰਕਿੰਗ ਪ੍ਰੈਸ਼ਰ (0.8bar ਤੋਂ 2bar ਦਾ ਸੰਪੂਰਨ ਮੁੱਲ) ਦੇ ਅਨੁਸਾਰ ਹੋਣੇ ਚਾਹੀਦੇ ਹਨ, ਅਤੇ ਚੂਸਣ ਟਿਊਬਿੰਗ ਲਾਈਨ ਅਤੇ ਕਈ ਪੰਪ ਚੂਸਣ ਟਿਊਬਿੰਗ ਦੇ ਸੁਮੇਲ ਨੂੰ ਮੋੜਨ ਤੋਂ ਬਚਣਾ ਚਾਹੀਦਾ ਹੈ;
- ਜੇਕਰ ਤੇਲ ਚੂਸਣ ਫਲਿਟਰ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਇਹ ਸਿਫਾਰਸ਼ ਕੀਤੀ ਜਾਂਦੀ ਹੈ ਕਿ ਤੇਲ ਚੂਸਣ ਫਿਲਟਰ ਨੂੰ ਤੇਲ ਪੰਪ ਦੇ ਵੱਧ ਤੋਂ ਵੱਧ ਪ੍ਰਵਾਹ ਦੇ ਅਨੁਸਾਰ ਚੁਣਿਆ ਜਾਵੇ, 2-3 ਗੁਣਾ ਦੇ ਗੁਣਾਂਕ ਨਾਲ ਗੁਣਾ ਕੀਤਾ ਜਾਵੇ, ਅਤੇ ਸੰਪੂਰਨ ਫਿਲਟਰੇਸ਼ਨ ਸ਼ੁੱਧਤਾ 50-180um ਹੋਵੇ। ਇਹ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਭਾਵੇਂ ਫਿਲਟਰ ਪ੍ਰਦੂਸ਼ਿਤ ਹੈ, ਇਹ ਸਿਸਟਮ ਦੇ ਘੱਟੋ-ਘੱਟ ਮਨਜ਼ੂਰਸ਼ੁਦਾ ਇਨਲੇਟ ਵਰਕਿੰਗ ਪ੍ਰੈਸ਼ਰ ਤੋਂ ਵੱਧ ਨਾ ਹੋਵੇ;
- ਚੁਣੀ ਗਈ ਚੂਸਣ ਟਿਊਬਿੰਗ ਦੀ ਇਮਰਸ਼ਨ ਡੂੰਘਾਈ ਜਿੰਨੀ ਹੋ ਸਕੇ ਡੂੰਘੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ। ਐਡੀ ਕਰੰਟ ਵੱਧ ਤੋਂ ਵੱਧ ਪ੍ਰਵਾਹ ਦਰ 'ਤੇ ਵੀ ਨਹੀਂ ਬਣਨੇ ਚਾਹੀਦੇ, ਨਹੀਂ ਤਾਂ ਇਹ ਹਵਾ ਚੂਸਣ ਅਤੇ ਛੱਡਣ ਦਾ ਜੋਖਮ ਹੋਵੇਗਾ।
- ਚੂਸਣ ਪਾਈਪ ਦੇ ਡਿਜ਼ਾਈਨ ਵਿੱਚ, ਤੇਲ ਦੇ ਅੰਦਰ ਜਾਣ ਨੂੰ ਲੰਬਕਾਰੀ ਤੌਰ 'ਤੇ ਹੇਠਾਂ ਵੱਲ ਲਗਾਉਣ ਦੀ ਸਿਫਾਰਸ਼ ਨਹੀਂ ਕੀਤੀ ਜਾਂਦੀ। ਜੇਕਰ ਤੇਲ ਦਾ ਟੈਂਕ ਤੇਲ ਪੰਪ ਦੇ ਹੇਠਾਂ ਸਥਿਤ ਹੈ, ਤਾਂ ਤੇਲ ਦਾ ਅੰਦਰ ਜਾਣ ਦਾ ਰਸਤਾ ਉੱਪਰ ਜਾਂ ਦੋਵੇਂ ਖਿਤਿਜੀ ਪਾਸੇ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
3. ਪੰਪ ਦਾ ਸੁਮੇਲ
- ਪੰਪਾਂ ਨੂੰ ਜੋੜਦੇ ਸਮੇਂ, ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਜ਼ਰੂਰੀ ਹੈ ਕਿ ਹਰੇਕ ਪੜਾਅ ਸੰਬੰਧਿਤ ਪੰਪ ਕਿਸਮਾਂ ਦੀ ਆਗਿਆਯੋਗ ਕੰਮ ਕਰਨ ਦੀ ਮਿਤੀ ਦੀ ਪਾਲਣਾ ਕਰਦਾ ਹੈ;
- ਸਾਰੇ ਸੰਯੁਕਤ ਪੰਪਾਂ ਦੀ ਘੁੰਮਣ ਦੀ ਦਿਸ਼ਾ ਇੱਕੋ ਜਿਹੀ ਹੋਣੀ ਚਾਹੀਦੀ ਹੈ;
- ਸੰਯੁਕਤ ਪੰਪ ਦੇ ਪਹਿਲੇ ਪੜਾਅ ਵਜੋਂ ਵੱਧ ਤੋਂ ਵੱਧ ਟਾਰਕ, ਪਰਿਵਰਤਨਸ਼ੀਲ ਵਿਸਥਾਪਨ ਜਾਂ ਲਾਗੂ ਲੋਡ ਵਾਲੇ ਪੰਪਾਂ ਨੂੰ ਸਪਲਾਈ ਕੀਤਾ ਜਾਵੇਗਾ;
- ਵੱਖ-ਵੱਖ ਐਪਲੀਕੇਸ਼ਨਾਂ ਲਈ ਪ੍ਰੋਜੈਕਟ ਯੋਜਨਾਕਾਰ ਦੁਆਰਾ ਵੱਧ ਤੋਂ ਵੱਧ ਸ਼ਾਫਟ ਡਰਾਈਵ ਟਾਰਕ ਦੀ ਜਾਂਚ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ।
ਵੱਧ ਤੋਂ ਵੱਧ ਆਗਿਆਯੋਗ ਟਾਰਕ (Nm)
ਸੰਯੁਕਤ ਪੰਪ ਦਾ ਕੁੱਲ ਟਾਰਕ ਵੱਧ ਤੋਂ ਵੱਧ ਡਰਾਈਵਿੰਗ ਟਾਰਕ ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ।
ਸੰਯੁਕਤ ਸਾਹ ਰਾਹੀਂ ਅੰਦਰ ਲਿਜਾਣ ਦੀ ਆਗਿਆ ਨਹੀਂ ਹੈ।
ਪਿਛਲੇ ਪੰਪ ਸ਼ਾਫਟ ਦਾ ਡਿਜ਼ਾਈਨ "R" (ਸਪਲਾਈਨ) ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
4. ਸ਼ੁਰੂਆਤੀ ਕਾਰਵਾਈ
- ਸ਼ੁਰੂਆਤੀ ਸ਼ੁਰੂਆਤ 'ਤੇ ਜਾਂਚ ਕਰੋ ਕਿ ਕੀ ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਸਟਮ ਸਹੀ ਢੰਗ ਨਾਲ ਸਥਾਪਿਤ ਅਤੇ ਜੁੜਿਆ ਹੋਇਆ ਹੈ;
- ਓਪਰੇਸ਼ਨ ਤੋਂ ਪਹਿਲਾਂ, ਹਾਈਡ੍ਰੇਲਿਕ ਤੇਲ ਪੰਪ, ਤੇਲ ਰਾਹਤ ਵਾਲਵ ਨਾਲ ਭਰੇ ਅੰਦਰੂਨੀ ਲਈ ਚੂਸਣ ਟਿਊਬਿੰਗ ਜਾਂ ਫਲੋਲਾਈਨ ਰਾਹੀਂ, ਬਿਨਾਂ ਲੋਡ ਓਪਰੇਟਿੰਗ ਮੋਟਰਾਂ ਦੀ ਸਥਿਤੀ ਵਿੱਚ ਸਿਸਟਮ ਨੂੰ ਖੋਲ੍ਹਣਾ ਚਾਹੀਦਾ ਹੈ, ਕਾਫ਼ੀ ਲੁਬਰੀਕੇਸ਼ਨ ਤੇਲ ਪੰਪ ਰੱਖਣਾ ਚਾਹੀਦਾ ਹੈ, ਅਤੇ ਪਾਈਪਿੰਗ ਵਿੱਚ ਹਵਾ ਨੂੰ ਡਿਸਚਾਰਜ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ (ਤੇਲ ਰਾਹਤ ਵਾਲਵ ਸੈੱਟ ਨਹੀਂ ਕੀਤਾ ਗਿਆ ਹੈ, ਜਿਵੇਂ ਕਿ ਸਿਸਟਮ ਪੰਪ ਐਕਸਪੋਰਟ ਜੋੜ ਨੂੰ ਥੋੜ੍ਹਾ ਜਿਹਾ ਆਰਾਮ ਦੇ ਸਕਦਾ ਹੈ, ਕੁਝ ਤਰੀਕਿਆਂ ਨਾਲ, ਐਗਜ਼ੌਸਟ ਗੈਸ ਲੀਕ ਲਈ। ਜਦੋਂ ਲੀਕ ਹੋਏ ਤੇਲ ਵਿੱਚ ਬੁਲਬੁਲੇ ਹੁਣ ਦਿਖਾਈ ਨਹੀਂ ਦਿੰਦੇ, ਤਾਂ ਢਿੱਲੇ ਹੋਏ ਹਿੱਸੇ ਨੂੰ ਨਿਰਧਾਰਤ ਟਾਰਕ ਦੇ ਅਨੁਸਾਰ ਲਾਕ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ। ਨੋਟ: ਇਸ ਵਿਧੀ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਸਮੇਂ, ਇਸਨੂੰ ਘੱਟ ਦਬਾਅ ਵਾਲੀ ਸਥਿਤੀ ਵਿੱਚ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਇਹ ਯਕੀਨੀ ਬਣਾਉਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਦਬਾਅ ਨਾ ਵਧੇ।)
- ਲੋਡਿੰਗ ਸ਼ੁਰੂ ਕਰਨ ਵਿੱਚ ਅਸਮਰੱਥ, ਨਹੀਂ ਤਾਂ ਇਹ ਤੇਲ ਪੰਪ ਦੇ ਅੰਦਰੂਨੀ ਨੁਕਸਾਨ ਦਾ ਕਾਰਨ ਬਣੇਗਾ।
- ਵਾਰ-ਵਾਰ ਡੌਟ ਓਪਰੇਸ਼ਨ ਤੋਂ ਬਾਅਦ, ਚੂਸਣ ਦੀ ਆਵਾਜ਼ ਗਾਇਬ ਹੋ ਜਾਵੇਗੀ। ਜੇਕਰ ਕਈ ਵਾਰ ਡੌਟ ਓਪਰੇਸ਼ਨ ਦੁਹਰਾਉਣ ਤੋਂ ਬਾਅਦ ਹਵਾ ਮਿਲਾਉਣ ਦੀ ਆਵਾਜ਼ ਗਾਇਬ ਨਹੀਂ ਹੁੰਦੀ ਹੈ। ਇਹ ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ ਕਿ ਇਨਲੇਟ ਵਾਲੇ ਪਾਸੇ ਪਾਈਪਲਾਈਨ ਵਿੱਚ ਹਵਾ ਲੀਕੇਜ ਹੋਵੇ।
5. ਰੱਖ-ਰਖਾਅ
- ਤੇਲ ਪੰਪ ਦੀ ਸਰਵਿਸ ਲਿਫਟ ਨੂੰ ਬਿਹਤਰ ਬਣਾਉਣ ਲਈ, ਅਸਧਾਰਨ ਵਾਈਬ੍ਰੇਸ਼ਨ, ਸ਼ੋਰ, ਤੇਲ ਦਾ ਤਾਪਮਾਨ, ਹਾਈਡ੍ਰੌਲਿਕ ਸਿਸਟਮ ਦੀ ਤੇਲ ਦੀ ਸਥਿਤੀ, ਕੀ ਟੈਂਕ ਵਿੱਚ ਬੁਲਬੁਲੇ ਹਨ ਅਤੇ ਕੀ ਲੀਕ ਹਨ ਅਤੇ ਹੋਰ ਸਮੱਸਿਆਵਾਂ ਹਨ, ਇਸਦੀ ਨਿਯਮਿਤ ਤੌਰ 'ਤੇ ਜਾਂਚ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ ਅਤੇ ਸਮੇਂ ਸਿਰ ਬਣਾਈ ਰੱਖੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ;
- ਸਾਰੇ ਤੇਲ ਪੰਪਾਂ ਨੇ ਫੈਕਟਰੀ ਛੱਡਣ ਤੋਂ ਪਹਿਲਾਂ ਪ੍ਰਦਰਸ਼ਨ ਟੈਸਟ ਪਾਸ ਕਰ ਲਿਆ ਹੈ। ਕੋਈ ਵੀ ਉੱਦਮ ਜਾਂ ਵਿਅਕਤੀ ਕੰਪਨੀ ਦੀ ਇਜਾਜ਼ਤ ਤੋਂ ਬਿਨਾਂ ਤੇਲ ਪੰਪਾਂ ਨੂੰ ਵੱਖ ਕਰਨਾ, ਦੁਬਾਰਾ ਇਕੱਠਾ ਕਰਨਾ ਜਾਂ ਬਦਲਣਾ ਨਹੀਂ ਕਰੇਗਾ। ਜੇਕਰ ਕੰਪਨੀ ਦੀ ਇਜਾਜ਼ਤ ਤੋਂ ਬਿਨਾਂ ਤੇਲ ਪੰਪਾਂ ਨੂੰ ਵੱਖ ਕਰਨਾ, ਦੁਬਾਰਾ ਇਕੱਠਾ ਕਰਨਾ ਜਾਂ ਬਦਲਣਾ ਹੈ, ਤਾਂ ਇਹ ਕੰਪਨੀ ਦੀ ਮੁਰੰਮਤ ਰਿਪੋਰਟ ਦੇ ਦਾਇਰੇ ਵਿੱਚ ਨਹੀਂ ਹੈ ਅਤੇ ਕੰਪਨੀ ਕੋਈ ਜ਼ਿੰਮੇਵਾਰੀ ਨਹੀਂ ਲਵੇਗੀ।