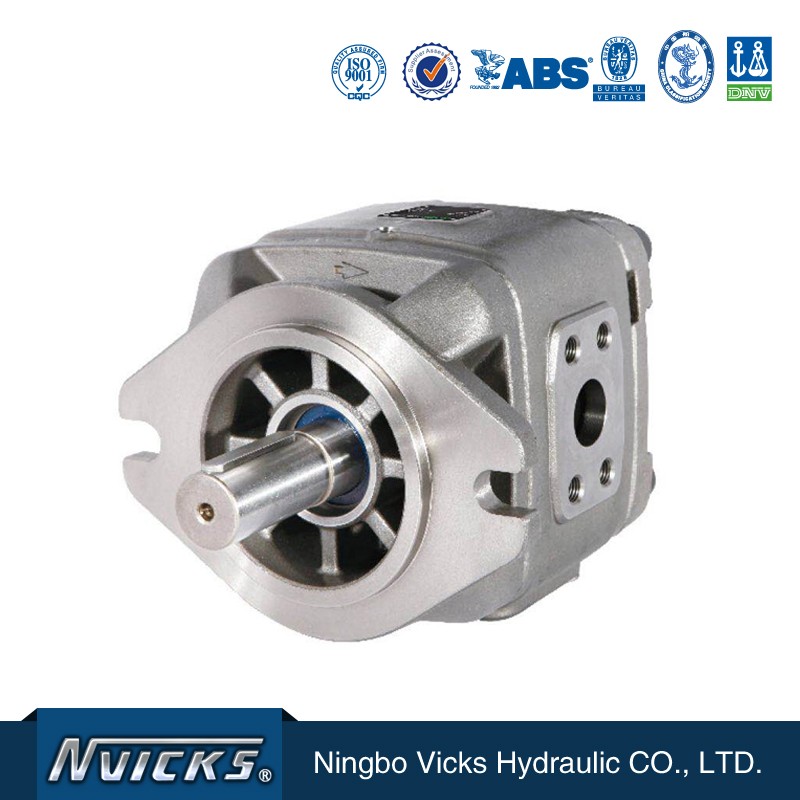
గేర్ పంప్ యొక్క సూత్ర రేఖాచిత్రం
దిVG హైడ్రాలిక్ పంప్బ్యాక్లాష్ కాంపెన్సేషన్ ఇంటర్నల్ గేర్ పంప్స్థిర స్థానభ్రంశందీని ప్రాథమిక నిర్మాణం: ఇన్స్టాల్ చేయబడిన ముందు కవర్ (1), పంప్ బాడీ (2), వెనుక కవర్ (3), బయటి గేర్ షాఫ్ట్ (4), లోపలి గేర్ రింగ్ (5), స్లైడింగ్ బేరింగ్ (6), ఆయిల్ డిస్ట్రిబ్యూషన్ ప్లేట్ (7), మరియు పొజిషనింగ్ రాడ్ (8), మరియు ఇందులో క్రెసెంట్ సబ్-బోర్డ్ (9), క్రెసెంట్ మెయిన్ బోర్డ్ (10) మరియు సీలింగ్ రాడ్ (11) ఉంటాయి.
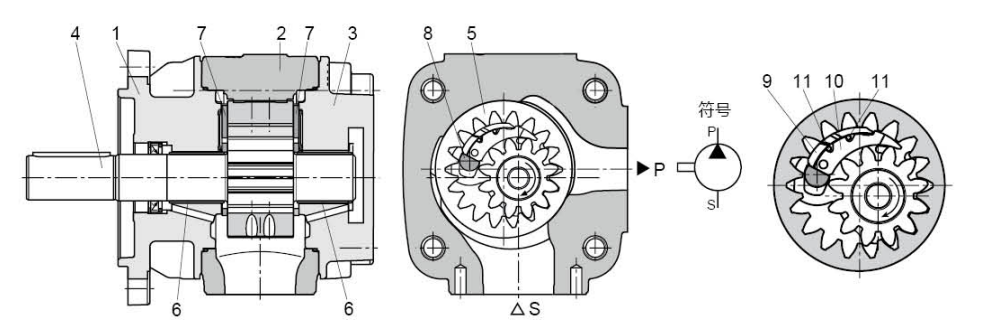
చూషణ మరియు స్పిల్లింగ్ ప్రక్రియ
ద్రవ గతిశాస్త్రం ప్రకారం అమర్చబడిన బాహ్య గేర్ షాఫ్ట్ (4), అంతర్గత గేర్ రింగ్ (5)ను చూపిన భ్రమణ దిశలో నడుపుతుంది. ఆయిల్ సక్షన్ ఏరియాలో తెరుచుకున్న పంటి సందు ద్వారా నూనె నింపబడుతుంది. నూనె, ఆయిల్ సక్షన్ ఏరియా (S) నుండి ప్రెజర్ ఏరియా (P)కి, బయటి గేర్ షాఫ్ట్ మరియు ఇంటర్ గేర్ రింగ్ మధ్య ఉన్న సైడ్ క్లియరెన్స్ ద్వారా రవాణా చేయబడుతుంది. ఫలితంగా, నూనె మూసి ఉన్న పంటి సందు నుండి విడుదల చేయబడి ప్రెజర్ ఆయిల్ పోర్ట్ (P)కి పంపిణీ చేయబడుతుంది. ఆయిల్ సక్షన్ ఏరియా మరియు డిశ్చార్జ్ ఏరియా, రేడియల్ కాంపెన్సేషన్ ఎలిమెంట్ (9 నుండి 11) మరియు లోపలి రింగ్ గేర్ మరియు బయటి గేర్ మధ్య ఉన్న గేర్ మెష్ ద్వారా వేరు చేయబడతాయి.
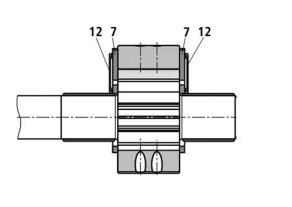
అక్షసంబంధ పరిహారం
పీడన మండలంలోని ఉత్సర్గ గది, పంపిణీ పలక (7) ద్వారా అక్షసంబంధంగా మూసివేయబడుతుంది. చమురు పంపిణీ పాత్ర ఉత్సర్గ ప్రాంతానికి దూరంగా ఉంటుంది మరియు ఒక వైపు పీడన క్షేత్రం (12) ద్వారా వెనుకకు నెట్టబడుతుంది. ఈ పీడన క్షేత్రాలు చమురు పంపిణీ పలక మరియు ఉత్సర్గ ప్రాంతం మధ్య సమతుల్యతను కలిగిస్తాయి, దీని నుండి తక్కువ యాంత్రిక నష్టంతో ఆదర్శవంతమైన సీలింగ్ ప్రభావం సాధించబడుతుంది.
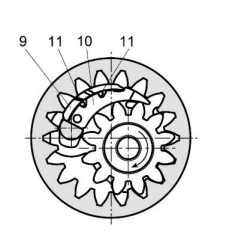
రేడియల్ పరిహారం
రేడియల్ కాంపెన్సేషన్ ఎలిమెంట్లో ఒక అర్ధచంద్రాకార సబ్-ప్లేట్ (9), ఒక అర్ధచంద్రాకార మెయిన్ ప్లేట్ (10) మరియు ఒక సీలింగ్ రాడ్ (11) ఉంటాయి. అర్ధచంద్రాకార మెయిన్ ప్లేట్ (10) బయటి గేర్ షాఫ్ట్ యొక్క పంటి కొన యొక్క గుండ్రని ఉపరితలానికి, అర్ధచంద్రాకార సబ్-ప్లేట్ (9) లోపలి గేర్ రింగ్ యొక్క పంటి కొన యొక్క గుండ్రని ఉపరితలానికి దగ్గరగా అతుక్కొని ఉంటుంది, మరియు అర్ధచంద్రాకార ప్లేట్ యొక్క కదలికను వృత్తాకార దిశలో పరిమితం చేయడానికి పొజిషనింగ్ రాడ్ ఉపయోగించబడుతుంది.
ఈ విధంగా, ఆటోమేటిక్ క్లియరెన్స్ సర్దుబాటు ద్వారా పీడన మండలాన్ని చూషణ మండలం నుండి వేరు చేయవచ్చు. పనివేళలంతటా నిరంతరం అధిక ఘనపరిమాణ సామర్థ్యాన్ని కొనసాగించడానికి ఇది ఒక ముందస్తు అవసరం.
దంతాలు
ఇన్వోల్యూట్ ఫ్లాంక్స్తో కూడిన టూతింగ్, తక్కువ ప్రవాహం మరియు పీడన పల్సేషన్ కోసం పొడవైన మెషింగ్ పొడవును కలిగి ఉంటుంది మరియు అందువల్ల తక్కువ శబ్దంతో కూడిన ఆపరేషన్ను నిర్ధారిస్తుంది.
మోడల్ హోదా
| VG1 | -63 | R | E | W | -ఎ1 |
| సిరీస్ | స్థానభ్రంశం మి.లీ/ఆర్ | భ్రమణం | షాఫ్ట్ రకం | సీలింగ్ మెటీరియల్ | డిజైన్ నెం. |
| విజి0 | 8,10, 13, 16, 20, 25 | పంపు షాఫ్ట్ చివర నుండి దృశ్యాలు R= సవ్యదిశకు కుడి చేయి L=అపసవ్య దిశలో ఎడమ చేయి | E=నేరుగా కీ షాఫ్ట్ R=స్ప్లైన్ షాఫ్ట్ | W= NBR V=FKM | A1 |
| VG1 | 25, 32, 40, 50, 63, 50H, 63H | ||||
| విజి2 | 80, 100, 125, 145, 160 |
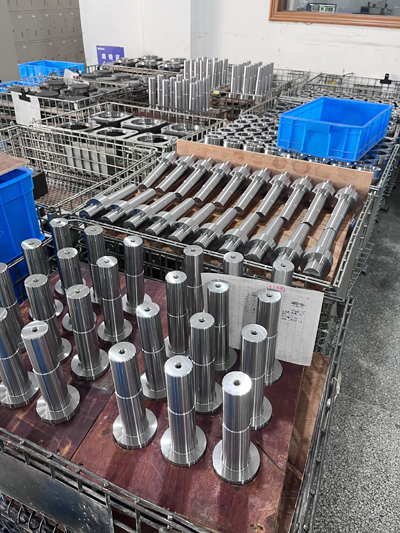
పంపు కోసం షాఫ్ట్లు
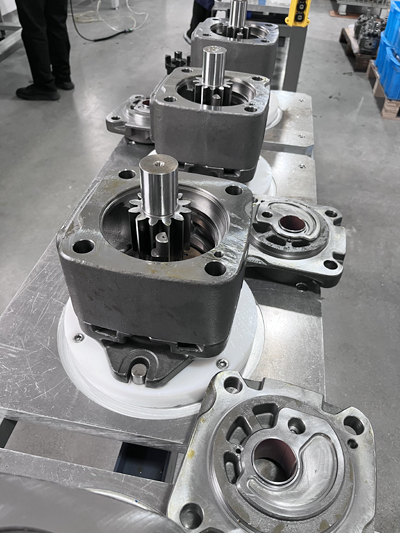
పంపును అమర్చడం
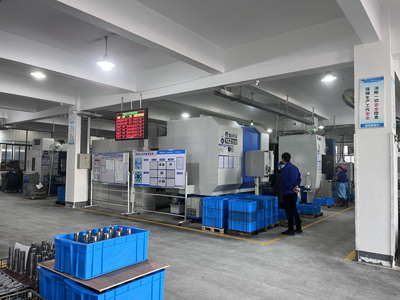
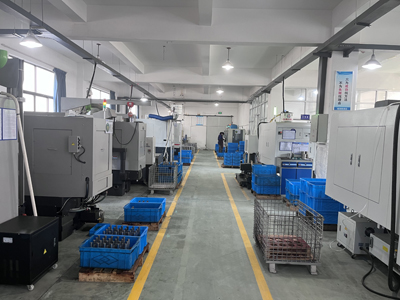
పని ప్రదేశం యొక్క అభిప్రాయాలు
6S నిర్వహణ
అప్లికేషన్
దీనిని ప్లాస్టిక్ మెషిన్, షూ మెషిన్, డై కాస్టింగ్ మెషినరీ మరియు ఫోర్క్లిఫ్ట్ వంటి పరిశ్రమలలోని హైడ్రాలిక్ సిస్టమ్లో, ముఖ్యంగా సర్వో వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్ ఎనర్జీ సేవింగ్ సిస్టమ్లో విస్తృతంగా ఉపయోగించవచ్చు.
ఉపయోగం కోసం శ్రద్ధ వహించాల్సిన అంశాలు
1. ఆయిల్ పంప్ ఇన్స్టాలేషన్
- సాధ్యమైనంత వరకు, బెండింగ్ మూమెంట్ లేదా యాక్సియల్ థ్రస్ట్ను నివారించడానికి పంప్ షాఫ్ట్ మరియు మోటార్ షాఫ్ట్ మధ్య కనెక్షన్ కోసం ఫ్లెక్సిబుల్ కప్లింగ్ ఉపయోగించబడుతుంది. పంప్ షాఫ్ట్ మరియు మోటార్ షాఫ్ట్ మధ్య గరిష్టంగా అనుమతించదగిన కోయాక్సియాలిటీ లోపం 0.15 మి.మీ.
2. ఇన్లెట్ మరియు అవుట్లెట్ కనెక్షన్
- ఆయిల్ పంప్ యొక్క ఆయిల్ పోర్ట్కు అనుగుణంగా పైప్లైన్ యొక్క లోపలి వ్యాసాన్ని ఎంచుకోండి (సరైన ఇన్లెట్ వేగం 0.6-1.2 మీ/సె);
- సక్షన్ ట్యూబింగ్ లైన్ యొక్క డిజైన్ కొలతలు అనుమతించదగిన ఇన్లెట్ వర్కింగ్ ప్రెజర్ (0.8 బార్ నుండి 2 బార్ వరకు సంపూర్ణ విలువ)కు అనుగుణంగా ఉండాలి మరియు సక్షన్ ట్యూబింగ్ లైన్ను వంచడం మరియు అనేక పంప్ సక్షన్ ట్యూబింగ్ల కలయికను నివారించాలి;
- ఆయిల్ సక్షన్ ఫిల్టర్ను ఉపయోగించినట్లయితే, ఆయిల్ పంప్ యొక్క గరిష్ట ప్రవాహాన్ని 2-3 రెట్ల గుణకంతో గుణించి, దాని సంపూర్ణ వడపోత కచ్చితత్వం 50-180um ఉండేలా ఆయిల్ సక్షన్ ఫిల్టర్ను ఎంచుకోవాలని సిఫార్సు చేయబడింది. ఫిల్టర్ కలుషితమైనప్పటికీ, అది సిస్టమ్ యొక్క కనీస అనుమతించదగిన ఇన్లెట్ వర్కింగ్ ప్రెజర్ను మించకుండా చూసుకోవాలి;
- ఎంచుకున్న సక్షన్ ట్యూబింగ్ మునిగే లోతు సాధ్యమైనంత ఎక్కువగా ఉండాలి. గరిష్ట ప్రవాహ రేటు వద్ద కూడా సుడిగుండాలు ఏర్పడకూడదు, లేకపోతే గాలిని పీల్చి విడుదల చేసే ప్రమాదం ఉంటుంది.
- సక్షన్ పైపు రూపకల్పనలో, ఆయిల్ ఇన్లెట్ను నిలువుగా క్రిందికి అమర్చడం సిఫార్సు చేయబడదు. ఒకవేళ ఆయిల్ ట్యాంక్ ఆయిల్ పంప్ కింద ఉన్నట్లయితే, ఆయిల్ ఇన్లెట్ పైకి లేదా రెండు క్షితిజ సమాంతర వైపులా ఉండాలి.
3. పంపుల కలయిక
- పంపులను కలిపేటప్పుడు, ప్రతి దశ సంబంధిత పంపు రకాల అనుమతించదగిన పని తేదీకి అనుగుణంగా ఉందని నిర్ధారించుకోవడం అవసరం;
- అన్ని సంయుక్త పంపుల భ్రమణ దిశ ఒకే విధంగా ఉండాలి;
- మిశ్రమ పంపు యొక్క మొదటి దశగా గరిష్ట టార్క్, వేరియబుల్ డిస్ప్లేస్మెంట్ లేదా అప్లైడ్ లోడ్ కలిగిన పంపులను అందించాలి;
- వివిధ అనువర్తనాల కోసం గరిష్ట షాఫ్ట్ డ్రైవ్ టార్క్ను ప్రాజెక్ట్ ప్లానర్ తప్పనిసరిగా తనిఖీ చేయాలి.
గరిష్టంగా అనుమతించదగిన టార్క్ (Nm)
సంయుక్త పంపు యొక్క మొత్తం టార్క్ గరిష్ట డ్రైవింగ్ టార్క్ను మించకూడదు.
మిశ్రమ పీల్చడం అనుమతించబడదు.
వెనుక పంపు షాఫ్ట్ డిజైన్ తప్పనిసరిగా "R" (స్ప్లైన్) అయి ఉండాలి.
4. ప్రారంభ ఆపరేషన్
- ప్రారంభంలో హైడ్రాలిక్ సిస్టమ్ సరిగ్గా ఇన్స్టాల్ చేయబడి, కనెక్ట్ చేయబడిందో లేదో తనిఖీ చేయండి;
- ఆపరేషన్కు ముందు, అంతర్గతంగా హైడ్రాలిక్ పంప్ మరియు ఆయిల్ రిలీఫ్ వాల్వ్తో నింపిన నూనె కోసం సక్షన్ ట్యూబింగ్ లేదా ఫ్లోలైన్ ద్వారా, మోటార్లు నో-లోడ్ ఆపరేటింగ్ స్థితిలో ఉన్నప్పుడు సిస్టమ్ను తెరవాలి, పంప్కు తగినంత లూబ్రికేషన్ ఆయిల్ అందేలా చూసుకోవాలి, మరియు పైపింగ్లోని గాలిని బయటకు పంపాలి (ఆయిల్ రిలీఫ్ వాల్వ్ను బిగించనప్పుడు, ఎగ్జాస్ట్ గ్యాస్ లీక్ను నివారించడానికి పంప్ ఎక్స్పోర్ట్ జాయింట్ను కొద్దిగా సడలించడం వంటి కొన్ని పద్ధతులను ఉపయోగించవచ్చు). లీక్ అయిన నూనెలో బుడగలు కనిపించడం ఆగిపోయినప్పుడు, సడలించిన భాగాన్ని నిర్దేశించిన టార్క్ ప్రకారం లాక్ చేయాలి. గమనిక: ఈ పద్ధతిని ఉపయోగించేటప్పుడు, అది తప్పనిసరిగా తక్కువ పీడన పరిస్థితులలో ఉండాలి మరియు పీడనం పెరగకుండా చూసుకోవాలి.)
- లోడింగ్ ప్రారంభించలేము, లేకపోతే ఆయిల్ పంప్ అంతర్గతంగా దెబ్బతింటుంది.
- పదేపదే డాట్ ఆపరేషన్ చేసిన తర్వాత, చూషణ శబ్దం అదృశ్యమవుతుంది. అనేక సార్లు పదేపదే డాట్ ఆపరేషన్ చేసిన తర్వాత కూడా గాలి కలిసే శబ్దం పోకపోతే, పైప్లైన్లోని ఇన్లెట్ వైపు గాలి లీకేజీ ఉందని అర్థం.
5. నిర్వహణ
- ఆయిల్ పంప్ యొక్క సేవా కాలాన్ని మెరుగుపరచడానికి, హైడ్రాలిక్ సిస్టమ్లోని అసాధారణ కంపనం, శబ్దం, ఆయిల్ ఉష్ణోగ్రత, ఆయిల్ పరిస్థితి, ట్యాంక్లో బుడగలు ఉన్నాయా మరియు లీకులు ఉన్నాయా వంటి ఇతర సమస్యలను క్రమం తప్పకుండా తనిఖీ చేసి, సకాలంలో నిర్వహించాలి;
- ఫ్యాక్టరీ నుండి బయలుదేరే ముందు అన్ని ఆయిల్ పంపులు పనితీరు పరీక్షలో ఉత్తీర్ణత సాధించాయి. కంపెనీ అనుమతి లేకుండా ఏ సంస్థ లేదా వ్యక్తి అయినా ఆయిల్ పంపులను విడదీయడం, తిరిగి అమర్చడం లేదా మార్చడం చేయరాదు. కంపెనీ అనుమతి లేకుండా ఆయిల్ పంపులను విడదీసినా, తిరిగి అమర్చినా లేదా మార్చినా, అది కంపెనీ మరమ్మతు నివేదిక పరిధిలోకి రాదు మరియు కంపెనీ ఎటువంటి బాధ్యత వహించదు.