የማርሽ ፓምፕ የፕሪሲል ዲያግራም
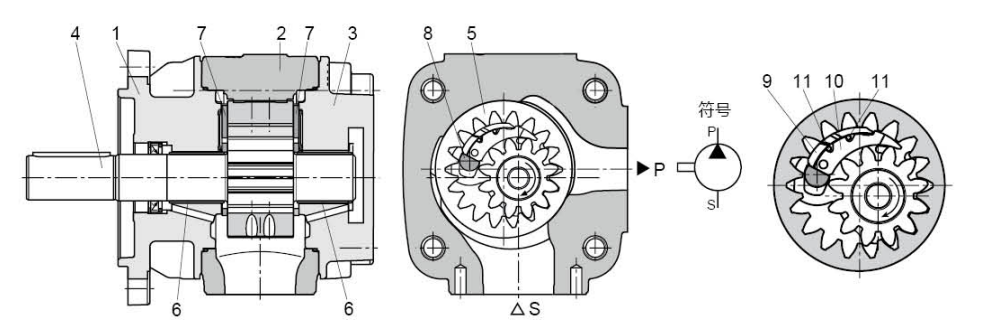
የየቪጂ ሃይድሮሊክ ፓምፕየኋላ መሸጋገሪያ ማካካሻ ውስጣዊ የማርሽ ፓምፕ ሲሆንቋሚ መፈናቀልመሰረታዊ አወቃቀሩ፡- የፊት ሽፋን (1)፣ የፓምፕ አካል (2)፣ የኋላ ሽፋን (3)፣ የውጪ ማርሽ ዘንግ (4)፣ የውስጥ ማርሽ ቀለበት (5)፣ የሚንሸራተት ተሸካሚ (6)፣ የዘይት ማከፋፈያ ሳህን (7)፣ እና የአቀማመጥ ዘንግ (8)፣ የጨረቃ ንዑስ ሰሌዳ (9)፣ የጨረቃ ዋና ሰሌዳ (10) እና የማተሚያ ዘንግ (11) ያካትታል።
የመምጠጥ እና የመፍላት ሂደት
በፈሳሽ ተለዋዋጭነት መሰረት የተጫነው ውጫዊ የማርሽ ዘንግ (4) የውስጥ ማርሽ ቀለበቱን (5) በሚታየው የማዞሪያ አቅጣጫ ያሽከረክራል። ዘይቱን በዘይት መምጠጥ አካባቢ በተከፈተው የጥርስ ክፍተት ይሙሉት። ዘይቱ ከዘይት መምጠጥ አካባቢ (S) ወደ ግፊት ቦታ (P) በውጫዊው የማርሽ ዘንግ እና በማርሽ መካከል ባለው ቀለበት መካከል ባለው የጎን ክፍተት በኩል ይጓጓዛል። በዚህም ምክንያት ዘይቱ ከተዘጋው የጥርስ ክፍተት ወጥቶ ወደ ግፊት ዘይት ወደብ (P) ይደርሳል። የዘይት መምጠጥ ቦታ እና የመውጫ ቦታው በራዲያል ማካካሻ ኤለመንት (9 እስከ 11) እና በውስጠኛው የቀለበት ማርሽ እና በውጫዊ ማርሽ መካከል ባለው የማርሽ መረብ ይለያሉ።
አክሲያል ማካካሻ
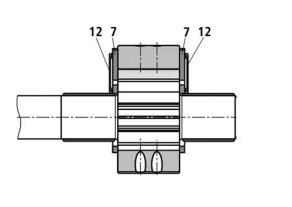
በግፊት ቀጠናው ውስጥ ያለው የመውጫ ክፍል በ tge iuk ስርጭት ሳህን (7) በአክሲያል ሁኔታ ተዘግቷል። የዘይት ማከፋፈያ መጥበሻው ከመውጫው ርቆ ሲሆን አንደኛው ጎን በተጫነው ግፊት (12) ተጭኖ ወደ ኋላ ተጭኖ ይታያል። እነዚህ የግፊት መስኮች የዘይት ማከፋፈያ ሳህን እና የመውጫ ቦታው ሚዛን ላይ እንዲደርስ ያደርጋሉ፣ ምክንያቱም ተስማሚው የማተሚያ ውጤት ዝቅተኛ ሜካኒካል ኪሳራ ያስከትላል።
ራዲያል ካሳ
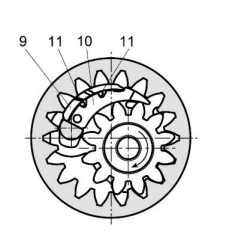
የራዲያል ማካካሻ ኤለመንት የጨረቃ ንዑስ ሳህን (9)፣ የጨረቃ ዋና ሳህን (10) እና የማተሚያ ዘንግ (11) ያካትታል። የጨረቃ ዋና ሳህን (10) ከውጪው የማርሽ ዘንግ የዳስ ጫፍ ክብ ወለል ጋር፣ የጨረቃ ንዑስ ሳህን (9) ከውስጥ የማርሽ ቀለበት የጥርስ ጫፍ ክብ ወለል ጋር በቅርበት የተሳሰረ ሲሆን የአቀማመጥ ዘንግ የጨረቃ ሳህንን እንቅስቃሴ በክብ አቅጣጫ ለመገደብ ይጠቅማል።
በዚህ መንገድ የግፊት ዞኑ ከውሃ መምጠጥ ዞን በራስ-ሰር በማጽዳት ሊለይ ይችላል። ይህ በስራ ሰዓቱ ውስጥ ከፍተኛ መጠን ያለው ቅልጥፍናን ያለማቋረጥ ለመጠበቅ ቅድመ ሁኔታ ነው።
የጥርስ መበስበስ
የተዘበራረቀ የጎን ጥርስ ያለው ጥርስ ረጅም የሜሽንግ ርዝመት ያለው ሲሆን ይህም ዝቅተኛ ፍሰት እና የግፊት ግፊት እንዲኖር ስለሚያደርግ ዝቅተኛ የድምፅ አሠራር ያረጋግጣል።
የሞዴል ስያሜ
| ቪጂ1 | -63 | R | E | W | -ኤ1 |
| ተከታታይ | የመፈናቀል ሚሊ ሊትር/አር | ሽክርክር | የዘንግ አይነት | የማተሚያ ቁሳቁስ | የዲዛይን ቁጥር |
| ቪጂ0 | 8፣10፣ 13፣ 16፣ 20፣ 25 | የፓምፑ ዘንግ ጫፍ እይታዎች R= በሰዓት አቅጣጫ በቀኝ እጅ L = በግራ እጅ በተቃራኒ ሰዓት አቅጣጫ | ኢ=ቀጥተኛ የቁልፍ ዘንግ R=የስፕሊን ዘንግ | ወ= NBR ቪ=ኤፍኬኤም | A1 |
| ቪጂ1 | 25፣ 32፣ 40፣ 50፣ 63፣ 50፣ 63 ሰዓት | ||||
| ቪጂ2 | 80፣ 100፣ 125፣ 145፣ 160 |
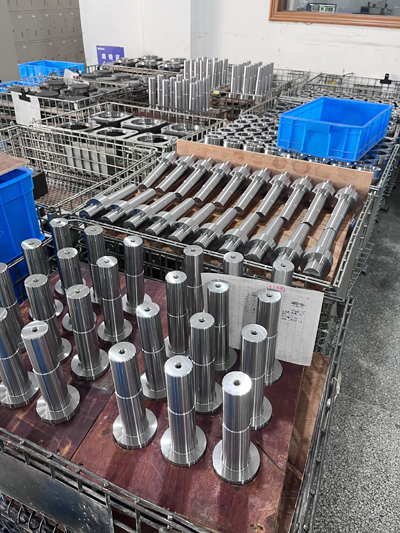
የፓምፕ ዘንጎች
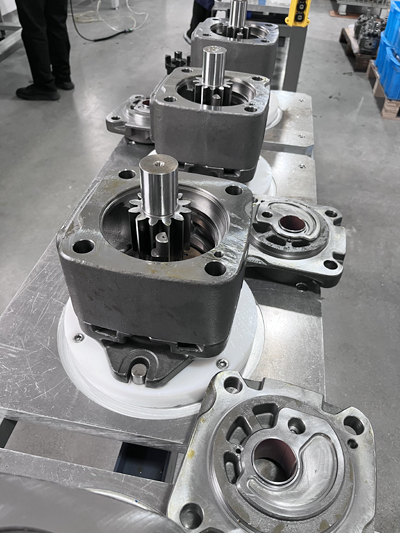
ፓምፑን ማገጣጠም
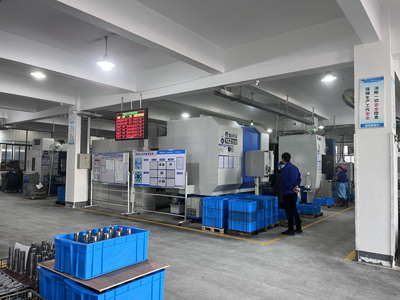
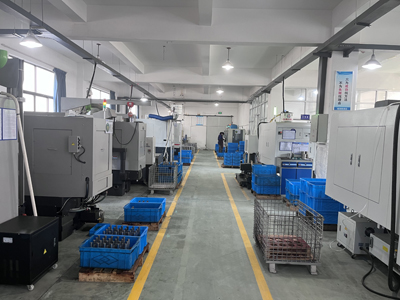
የሥራ ቦታ እይታዎች
የ6S አስተዳደር
ማመልከቻ
እንደ ፕላስቲክ ማሽን፣ የጫማ ማሽን፣ የዳይ ስቲንግ ማሽነሪ እና የፎርክሊፍት እና ሌሎች ኢንዱስትሪዎች ባሉ ኢንዱስትሪዎች ውስጥ በስፋት ጥቅም ላይ ሊውል ይችላል፣ በተለይም ለሰርቮ ተለዋዋጭ የድግግሞሽ ድራይቭ የኃይል ቆጣቢ ስርዓት
ትኩረት የሚስቡ ነጥቦች ለአጠቃቀም
1. የዘይት ፓምፕ መትከል
- በተቻለ መጠን፣ የፓምፕ ዘንግ እና የሞተር ዘንግ መካከል ያለውን ግንኙነት ለማመቻቸት ተጣጣፊ ማያያዣ ጥቅም ላይ ይውላል፣ ይህም የማጠፍ ሞመንት ወይም የአሲድ ግፊትን ለማስወገድ ነው። በፓምፕ ዘንግ እና በሞተር ዘንግ መካከል የሚፈቀደው ከፍተኛው የኮአክሲያልቲ ስህተት 0.15 ሚሜ ነው።
2. የመግቢያ እና የውጪ ግንኙነት
- የቧንቧውን ውስጣዊ ዲያሜትር በነዳጅ ፓምፑ የነዳጅ ወደብ መሠረት ይምረጡ (በጣም ጥሩው የመግቢያ ፍጥነት 0.6-1.2ሜ/ሰ ነው)፤
- የመምጠጥ ቱቦ መስመር ዲዛይን ልኬቶች ከሚፈቀደው የመግቢያ ግፊት (ከ0.8ባር እስከ 2ባር ፍጹም እሴት) ጋር የሚጣጣሙ መሆን አለባቸው፣ እንዲሁም የመምጠጥ ቱቦ መስመሩን ማጠፍ እና በርካታ የፓምፕ መምጠጥ ቱቦዎችን ጥምረት ማስወገድ አለባቸው፤
- የዘይት መምጠጥ ፍሊተር ጥቅም ላይ የሚውል ከሆነ፣ የዘይት መምጠጥ ማጣሪያው በዘይት ፓምፑ ከፍተኛ ፍሰት መሰረት እንዲመረጥ ይመከራል፣ ይህም በ2-3 ጊዜ ኮፊሸንት ተባዝቶ ፍጹም የማጣሪያ ትክክለኛነት 50-180um ነው። ማጣሪያው የተበከለ ቢሆንም እንኳ የስርዓቱን ዝቅተኛውን የመግቢያ የስራ ግፊት እንደማያልፍ ማረጋገጥ አለበት።
- የተመረጠው የመምጠጥ ቱቦ የጥምቀት ጥልቀት በተቻለ መጠን ጥልቅ መሆን አለበት። የኤዲ ጅረቶች በከፍተኛው የፍሰት መጠን እንኳን መፈጠር የለባቸውም፣ አለበለዚያ የአየር መምጠጥ እና የመለቀቅ አደጋ ይሆናል።
- የመምጠጥ ቧንቧ ዲዛይን ሲደረግ፣ የዘይት መግቢያው በአቀባዊ ወደታች እንዲጫን አይመከርም። የዘይት ማጠራቀሚያው ከዘይት ፓምፑ በታች የሚገኝ ከሆነ፣ የዘይት መግቢያው ወደ ላይ ወይም በሁለቱም አግድም ጎኖች ላይ መሆን አለበት።
3. የፓምፑ ጥምረት
- ፓምፖችን ሲያዋህዱ፣ እያንዳንዱ ደረጃ ከሚመለከታቸው የፓምፕ ዓይነቶች የሚፈቀደውን የሥራ ቀን የሚያከብር መሆኑን ማረጋገጥ አስፈላጊ ነው፤
- የሁሉም የተጣመሩ ፓምፖች የማዞሪያ አቅጣጫ አንድ መሆን አለበት፤
- ከፍተኛ ጉልበት፣ ተለዋዋጭ መፈናቀል ወይም የተተገበረ ጭነት ያላቸው ፓምፖች እንደ የተቀናጀ ፓምፕ የመጀመሪያ ደረጃ መቅረብ አለባቸው፤
- ከፍተኛውን የሻፍት ድራይቭ ጉልበት ለተለያዩ አፕሊኬሽኖች በፕሮጀክት እቅድ አውጪው መፈተሽ አለበት።
የሚፈቀደው ከፍተኛ ጉልበት (Nm)
የተጣመረው ፓምፕ ጠቅላላ ጉልበት ከከፍተኛው የመንዳት ጉልበት መብለጥ የለበትም።
የተቀናጀ መተንፈስ አይፈቀድም።
የኋላ ፓምፕ ዘንግ ዲዛይን "R" (ስፕላይን) መሆን አለበት።
4. የመጀመሪያ ክወና
- የሃይድሮሊክ ስርዓቱ በትክክል መጫኑን እና በመጀመሪያው ጅምር ላይ መገናኘቱን ያረጋግጡ፤
- ከመጠቀምዎ በፊት በሃይድሮሊክ ዘይት ፓምፕ፣ በዘይት እፎይታ ቫልቭ የተሞላውን የውስጥ መምጠጥ ቱቦ ወይም ፍሰት መስመር በኩል ስርዓቱን መክፈት፣ ምንም አይነት ጭነት በማይኖርበት ሁኔታ ስር ስርዓቱን መክፈት፣ በቂ የቅባት ዘይት ፓምፕ መቆየት እና በቧንቧው ውስጥ ያለውን አየር መልቀቅ (ዘይቱ የእፎይታ ቫልቭ አልተስተካከለም፣ ለምሳሌ ስርዓቱ የፓምፑን ኤክስፖርት መገጣጠሚያ መጠቀም ይችላል፣ አንዳንድ ዘዴዎችን በመጠቀም የጭስ ማውጫ ጋዝ መፍሰስን ለማስወገድ። አረፋዎች በፈሰሰው ዘይት ውስጥ ከአሁን በኋላ በማይታዩበት ጊዜ፣ የተለቀቀው ክፍል በተጠቀሰው ጉልበት መሰረት መቆለፍ አለበት። ማሳሰቢያ፡ ይህንን ዘዴ ሲጠቀሙ፣ በዝቅተኛ ግፊት ሁኔታ ውስጥ መሆን እና የሙቀት መጠኑ እንዳይጨምር ማረጋገጥ አለበት።)
- መጫን መጀመር አይቻልም፣ አለበለዚያ የዘይት ፓምፑን ውስጣዊ ጉዳት ያስከትላል።
- በተደጋጋሚ የነጥብ ቀዶ ጥገና ከተደረገ በኋላ የመምጠጥ ድምፅ ይጠፋል። የአየር ማደባለቅ ድምፅ በተደጋጋሚ የነጥብ ቀዶ ጥገና ከተደረገ በኋላ ለብዙ ጊዜ ካልጠፋ። በመግቢያው በኩል ባለው የቧንቧ መስመር ውስጥ የአየር መፍሰስ መኖር አለበት።
5. ጥገና
- የዘይት ፓምፑን የአገልግሎት ማንሳት ለማሻሻል፣ ያልተለመደው ንዝረት፣ ጫጫታ፣ የዘይት ሙቀት፣ የሃይድሮሊክ ስርዓቱ የዘይት ሁኔታ፣ በታንኩ ውስጥ አረፋዎች መኖር አለመኖራቸው እና መፍሰስ እና ሌሎች ችግሮች መኖራቸው በየጊዜው መፈተሽ እና በጊዜ መረጋገጥ አለባቸው፤
- ሁሉም የነዳጅ ፓምፖች ከፋብሪካው ከመውጣታቸው በፊት የአፈጻጸም ፈተናውን አልፈዋል። ማንኛውም ድርጅት ወይም ግለሰብ የነዳጅ ፓምፖቹን ያለ ኩባንያው ፈቃድ መበታተን፣ እንደገና መሰብሰብ ወይም መቀየር የለበትም። የነዳጅ ፓምፖቹን ያለ ኩባንያው ፈቃድ መበታተን፣ እንደገና መሰብሰብ ወይም መቀየር ከቻለ፣ የኩባንያው የጥገና ሪፖርት ወሰን ውስጥ አይደለም እና ኩባንያው ምንም አይነት ኃላፊነት አይወስድም።