要約:油圧プレスや射出成形機の用途において、サーボドライブとサーボモーターの統合は、エネルギー効率、生産サイクル時間、および製品品質に直接影響を与えます。適切なサーボドライブの仕様は、ポンプの吐出量、システム圧力、サイクルデューティ、および応答時間要件によって異なります。このガイドでは、油圧プレスメーカー、射出成形機メーカー、および産業用油圧システムインテグレーターの調達チーム向けに、エネルギー効率と生産性を向上させる3つのサーボドライブ統合仕様について解説します。
私は過去10年間、Vicks Hydraulic(寧波Vicks Hydraulic Machinery)に勤務し、40カ国以上で油圧システムプロジェクトをサポートしてきました。特に油圧プレスシステム、射出成形機油圧システム、産業用油圧パワーユニットの分野に精通しています。当社の工場は、アジア、ヨーロッパ、アメリカ大陸の油圧プレス設備や射出成形機設備向けに、油圧ポンプ、油圧バルブ、油圧システムコンポーネントを供給してきました。その間、50トン油圧プレスの改修から4,000トン圧縮成形プレス設備の設置まで、サーボドライブとサーボモーターの統合プロジェクトをサポートしてきました。
サーボドライブとサーボモーターの統合は、油圧機器のエネルギー効率と生産性に直接影響を与える、技術的に高度なアプリケーションです。統合仕様は、ポンプの排気量、システム圧力、サイクルデューティ、応答時間要件、および閉ループ制御アーキテクチャに依存します。このガイドでは、私が最もよく見かける3つのサーボドライブ統合仕様について、正しい仕様の背後にあるエンジニアリング上の根拠、誤った仕様の影響、および注文前にサーボドライブと油圧ポンプメーカーに尋ねるべき調達に関する質問について説明します。ヴィックス油圧サーボシステムシリーズ標準構成は、主要な油圧プレス機および射出成形機の用途を網羅しています。
1. サーボドライブ統合仕様が機器および用途固有のものである理由
サーボドライブとサーボモーターを油圧ポンプおよび油圧システムに統合することは、油圧機器のエネルギー消費量を削減するための確立された技術です。サーボドライブはサーボモーターの速度とトルクを制御し、油圧ポンプの出力を実際の油圧システムの要求に合わせることで、従来の固定速度ポンプモーターを備えた油圧システムの特徴である定圧絞り損失を排除します。
これはなぜなら油圧機器の3つの主要な用途(油圧プレス、射出成形機、産業用油圧動力装置)は、デューティサイクル、圧力プロファイル、応答時間要件が根本的に異なります。油圧プレスは、圧縮ストロークに高圧、高速移動および戻りストロークに低圧を必要とし、サイクル時間は通常10~60秒です。射出成形機は、射出サイクル(型締め、射出、保持、冷却、可塑化)全体を通して可変圧力と流量を必要とし、サイクル時間は通常15~120秒です。産業用油圧動力装置は、連続運転用途で比較的一定の圧力と流量を必要とし、応答時間はミリ秒単位で測定されます。
したがってサーボドライブとサーボモーターの仕様は、ある用途には適していても、他の用途には不十分な場合がほとんどです。油圧プレスに最適なサーボドライブの仕様は、射出成形機に最適な仕様とは異なり、さらに産業用油圧パワーユニットに最適な仕様とも異なります。3つの用途すべてに同じサーボドライブ構成を使用しようとするメーカーは、エネルギー効率、サイクルタイム、応答時間のいずれかで妥協せざるを得ず、その結果、電力消費量の増加、生産スループットの低下、製品品質の一貫性の低下といった形で運用コストが上昇します。
1.1 Vicks Hydraulic社がサーボドライブと油圧ポンプの製造にどのように取り組んでいるか
3 つの仕様について説明する前に、Vicks Hydraulic の垂直統合製造能力について簡単に説明します。当社は、油圧ポンプの機械加工 → 油圧バルブの組み立て → 電動モーターの組み立て → サーボドライブの統合 → 油圧パワーユニットの組み立て → テスト → 認証という完全な生産チェーンを社内で運用しています。サーボドライブと油圧ポンプの注文の入力仕様には、通常、次のものが含まれます。(1) アプリケーション (油圧プレス、射出成形機、産業用油圧パワーユニット、またはその他の油圧機器)、(2) ポンプの排気量 (油圧プレス用途では通常 16 cc/rev ~ 250 cc/rev、射出成形機用途では通常 45 cc/rev ~ 500 cc/rev)、(3) システム圧力 (通常 200 bar ~ 700 bar)、(4) サイクルデューティ (サイクル時間、負荷プロファイル、連続デューティ比)、(5) 応答時間要件 (プレス用途では通常 20 ~ 50 ms、射出成形機用途では通常 5 ~ 20 ms)。
これらの入力情報に基づいて、Vicks Hydraulic エンジニアリングチームは、以下の内容を含むプロジェクト提案書を作成します。(1) アプリケーション要件に適合したサーボモーターとサーボドライブのモデル選択、(2) 圧力と流量の要件に適合した油圧ポンプのモデル選択、(3) 目標デューティサイクルにおけるシステム効率の計算、(4) 注文確認から初回納品までのリードタイム見積もり。標準的なサーボドライブとポンプパッケージの場合、注文確認から初回納品までの一般的なリードタイムは 20~35 営業日、カスタムまたは大容量構成の場合は 45~60 営業日です。エネルギー効率の参考として、油圧システム向けユーロベント認証性能(ECP)このフレームワークは、サーボ油圧システムに関する関連する国際的な効率認証基準を提供する。
2. 仕様書 #1 — 油圧プレス用途向けサーボモーターとポンプの組み合わせ
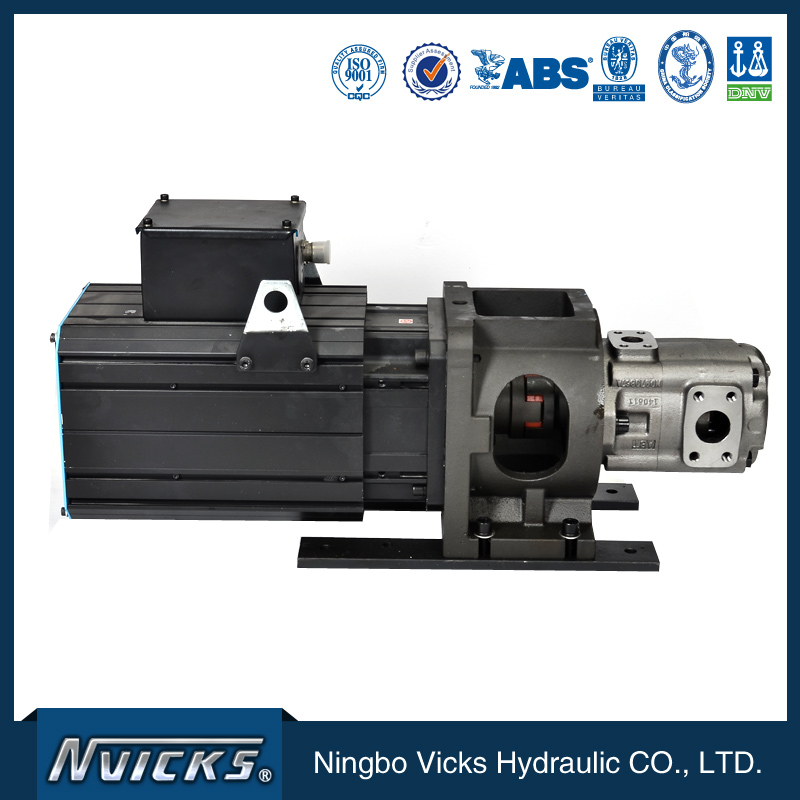
最初のサーボ駆動統合仕様は、油圧プレス用途におけるサーボモータと油圧ポンプの組み合わせです。油圧プレス用サーボ駆動システムは、最大負荷状態(圧縮行程)において油圧ポンプをシステム圧力まで駆動するのに十分なトルクと、低圧行程(高速前進および後退行程)において高速な流量を供給するのに十分な速度を備えている必要があります。
2.1 プレス用途において最大トルク仕様が重要な理由
油圧プレス用サーボモーターの最大トルク要件は、最大システム圧力とポンプ排気量によって決まります。ポンプ排気量が100cc/回転、最大システム圧力が350バール(1,000トン油圧プレスの典型例)の場合、最大トルク要件は約580Nmとなります(ポンプ排気量×最大圧力/(2π×60)で計算)。サーボモーターの最大トルク定格は、この計算値に20~30%の安全マージンを加えた値以上である必要があります。
サーボモーターの仕様で最もよくある間違いは、ピークトルクではなく平均トルク要件に基づいてサーボモーターのピークトルク定格を過小評価してしまうことです。プレス用途における平均トルクはピークトルクよりもかなり低く(ほとんどのプレス使用サイクルでピークトルクの30~50%程度)、平均トルクに合わせて選定されたサーボモーターは圧縮行程中に飽和し、過電流保護が作動してプレスが停止してしまいます。解決策は、サーボモーターのピークトルクを最大システム圧力とポンプ吐出量の組み合わせに合わせて指定することです。
2.2 プレスサイクル時間におけるポンプ吐出量仕様
ポンプの吐出量は、定格モーター回転数におけるサーボモーターからの最大流量を決定します。100 cc/回転のポンプを3,000 rpmのサーボモーターで駆動する油圧プレスの場合、最大流量は約300リットル/分です。この流量によって、早送り速度(プレス用途では通常100~300 mm/秒)と戻りストローク速度(通常200~500 mm/秒)が決まります。
高サイクルレートのプレス用途(プレス加工機では通常毎分8~15サイクル、圧縮成形機では通常毎分3~8サイクル)では、ポンプの吐出量はサーボモーターの定格速度で必要な流量を供給できるものでなければなりません。Vicks Hydraulicのエンジニアリングチームは、プレス用途向けに、サーボモーターと組み合わせて可変容量ポンプ(一般的には負荷感知式アキシャルピストンポンプ)を推奨しています。負荷感知機能により、ポンプの出力がシステムの要求に合わせて調整され、サーボモーターの速度制御に加えてさらなる省エネルギー効果が得られます。
なぜならサーボモーターとポンプの組み合わせは、プレスサイクル時間とエネルギー効率に直接影響します。したがってサーボモーターとポンプのサイズ選定は、プレス機のサーボ駆動システム統合において最も重要な決定事項の一つです。適切なサイズのサーボモーターとポンプの組み合わせは、サイズが不足している組み合わせに比べて通常25~40%高くなりますが、サイクルタイムの短縮とエネルギー節約により、通常のプレス運転であれば12~24ヶ月でそのコスト増を回収できます。
3.仕様書2 ― 射出成形機用サーボドライブの応答時間
2つ目のサーボドライブ統合仕様は、射出成形機用途におけるサーボドライブの応答時間です。射出成形機のサーボドライブシステムは、射出サイクル全体、特に射出フェーズ(通常50~500ミリ秒)と保持フェーズ(通常2~20秒)において、迅速な圧力および流量制御応答を提供する必要があります。
3.1 射出成形品質において応答時間が重要な理由
サーボ駆動装置と油圧システムの応答時間は、射出速度プロファイル、保持圧力の安定性、および完成品の品質に直接影響します。応答時間が遅い場合(通常50ms以上)、射出速度が変動し、部品表面仕上げ、部品重量の均一性、および寸法精度に影響を及ぼします。応答時間が速い場合(通常20ms未満)、射出速度と保持圧力が安定し、部品品質の均一性が向上し、不良率が低下します。
応答時間に関する仕様で最もよく見られる間違いは、汎用サーボドライブ(通常、応答時間は30~50ミリ秒)を高精度射出成形用途に使用することです。汎用サーボドライブは標準的な射出成形用途には十分ですが、10~20ミリ秒以下の応答時間が求められる高精度用途(光学レンズ成形、医療機器成形、精密電子部品成形など)には不十分です。
Vicks Hydraulicのサーボドライブ製品群には、(1)一般的な射出成形用途向けの応答時間30~50msの標準サーボドライブ、(2)精密射出成形用途向けの応答時間10~20msの高性能サーボドライブ、(3)特定のOEM要件に合わせて応答時間をカスタマイズしたカスタムサーボドライブが含まれます。高性能サーボドライブのコストは通常、標準サーボドライブよりも30~50%高くなりますが、不良率の低下と部品品質の一貫性の向上により、一般的な高精度射出成形作業では6~18ヶ月でその価格差を回収できます。
3.2 保持相における圧力制御精度
射出成形サイクルの保持段階では、2~20秒間にわたって精密な圧力制御(通常は±1バール以上)が必要です。圧力制御の精度は、サーボ駆動の圧力ループ帯域幅、圧力センサの精度、および油圧システムの剛性に依存します。標準的なサーボ駆動の圧力制御精度は通常±2~5バールであり、一般的な射出成形用途には十分です。
高精度射出成形用途の場合、Vicks Hydraulicのエンジニアリングチームは通常、(1)圧力ループ帯域幅が50Hz以上の高性能サーボドライブ、(2)フルスケールの±0.5%以上の精度を持つ高精度圧力センサー、(3)圧力制御周波数範囲における剛性が実証されている油圧システムを指定します。高性能圧力制御システムはサーボドライブのコストを20~35%増加させますが、部品重量のばらつきが低減し、寸法精度が向上することで不良率が1~3パーセントポイント低下し、一般的な高精度射出成形作業では年間5万ドル~20万ドルのコスト削減につながります。
なぜならサーボドライブの応答時間と圧力制御精度は射出成形部品の品質に直接影響します。したがってサーボドライブの仕様は、部品の品質要件に慎重に適合させる必要があります。汎用サーボドライブは通常、高精度用途には不十分であり、高精度射出成形装置には高性能仕様が標準となるべきです。
4. 仕様書第3号 ― 産業用発電設備のシステム効率と省エネルギー
3つ目のサーボドライブ統合仕様は、産業用油圧パワーユニット用途におけるシステム効率と省エネルギーです。産業用油圧パワーユニットのサーボドライブシステムは、幅広い圧力と流量の要求範囲においてエネルギー効率の高い動作を実現する必要があり、サーボドライブとサーボモーターが油圧ポンプの出力をリアルタイムで制御し、システム要求に適合させる必要があります。
4.1 連続運転用途においてエネルギー効率が重要な理由
産業用油圧動力装置は通常、1日8~24時間、週5~7日間稼働し、その稼働時間はしばしば相当な電気料金を伴います。適切に設計されたサーボ駆動システムによる省エネルギー効果は大きく、デューティサイクルとシステム圧力プロファイルにもよりますが、従来の固定速度ポンプシステムと比較して、電力消費量を30~60%削減できるのが一般的です。
1日16時間、週6日間稼働する75kWの油圧動力装置の場合、適切に設計されたサーボ駆動システムによる年間電気料金の節約額は、通常15,000ドル~30,000ドル(1kWhあたり0.10ドル~0.15ドルの電気料金の場合)です。サーボ駆動システムのコスト増(従来の固定速度ポンプシステムに比べて通常15,000ドル~35,000ドル)は、通常6~18ヶ月の通常運転で回収できます。国際エネルギー機関(IEA)の産業エネルギー効率レポートは、産業用油圧システムのエネルギー効率目標に関する国際的な基準値を提供しています。
4.2 システム効率仕様と検証
サーボ駆動油圧システムのシステム効率は、サーボ駆動効率(通常95~97%)、サーボモータ効率(通常92~96%)、油圧ポンプ容積効率(通常95~98%)、および油圧ポンプ機械効率(通常92~96%)に依存します。システム全体の効率は、これらの効率の積であり、動作点に応じて通常75~90%となります。
Vicks Hydraulicのサーボ駆動システムの効率は、定格動作点において通常80~88%であり、システム効率曲線は全動作範囲にわたって文書化されています。可能な限り最高の効率が求められる用途向けに、Vicks Hydraulicのエンジニアリングチームは、定格動作点において85~90%のシステム効率を実現する高効率サーボモーターと高効率油圧ポンプの組み合わせを提案できます。
産業用動力装置の用途では、エネルギー節約量の計算において、定格運転点だけでなく、年間運転プロファイル全体を考慮する必要があります。一般的な産業用動力装置は、運転時間の40~70%を部分負荷で稼働しており、部分負荷時のサーボ駆動効率は通常、定格負荷時よりも低くなります。Vicks Hydraulicのエンジニアリングチームは、運転プロファイル全体を考慮したデューティサイクルエネルギー節約量の計算を提供し、年間エネルギー節約量の現実的な推定値を示します。
なぜならシステムの効率は、電気料金と運用コストに直接影響します。したがって効率仕様とデューティサイクルによる省エネルギー計算は、サーボドライブ統合仕様の重要な要素です。高効率サーボドライブシステムのコスト増は、通常、機器のライフサイクル全体にわたる省エネルギー効果によって正当化され、産業用動力装置用途における単純回収期間は通常12~24ヶ月です。
5. 仕様フレームワーク ― サーボドライブおよび油圧ポンプメーカーに尋ねるべきこと
油圧プレスメーカー、射出成形機メーカー、産業用油圧システムインテグレーターの調達チームにとって、私が用いるデューデリジェンスの枠組みは、これら3つの仕様すべてにおいて一貫しています。以下の5つの質問は、プロジェクトの初期段階で全てのお客様に尋ねる質問と同じものであり、どのサーボドライブおよび油圧ポンプメーカーが油圧プレスと射出成形機の両方の用途に対応できるか、あるいはどのメーカーが一般的な産業用途に限定されているかを常に明らかにします。
5.1 サーボドライブおよびモーターの製造能力
サーボドライブ製造能力、サーボモーター製造能力、および統合テスト能力について確認してください。信頼できるサーボドライブおよび油圧ポンプメーカーは、サーボドライブ、サーボモーター、および油圧ポンプの完全な生産チェーンを運営し、システム効率と応答時間に関する統合テストを文書化している必要があります。Vicks Hydraulicの生産チェーンは、サーボドライブの組み立て、サーボモーターの組み立て、油圧ポンプの組み立て、および完全なサーボ油圧システムのシステム統合テストを網羅しています。テュフ ラインランド産業機械認証このフレームワークは、サーボ油圧システムに関する第三者機関による試験および認証の基準を提供する。
5.2 油圧プレスおよび射出成形に関する参考プロジェクト
油圧プレスおよび射出成形に関する実績事例、顧客連絡先、プロジェクト仕様書をご請求ください。Vicks Hydraulicの実績リストには、鉄鋼成形業界、自動車プレス業界、複合材成形業界における油圧プレスプロジェクトに加え、消費財、医療機器、電子部品向けの射出成形機プロジェクトも含まれています。実績リストは、機密保持契約(NDA)締結後、真剣なお問い合わせに限りご提供いたします。
5.3 エンジニアリングサポートとアプリケーション分析
エンジニアリングサポート体制、アプリケーション分析プロセス、および標準的なエンジニアリングリードタイムについて確認してください。信頼できるメーカーであれば、サーボモーターの選定、ポンプの吐出量選定、デューティサイクル分析、省エネルギー計算などを含むアプリケーションエンジニアリングサポートを提供するはずです。Vicks Hydraulicのエンジニアリングチームは、アプリケーション分析を標準サービスとして提供しており、標準的なアプリケーションの場合、標準的なエンジニアリングサポートリードタイムは5~10営業日、複雑なOEMアプリケーションの場合は10~20営業日です。
5.4 試験能力と品質検証
試験能力、品質検証プロセス、および試験に関する文書を要求してください。信頼できるサーボドライブおよび油圧ポンプメーカーは、サーボドライブ試験、サーボモーター試験、油圧ポンプ試験、および統合システム試験の文書化された試験設備を運用しているはずです。Vicks Hydraulicの試験設備には、サーボドライブ試験台、サーボモーターダイナモメーター試験台、油圧ポンプ試験ベンチ、および油圧負荷シミュレーション機能を備えた統合システム試験台が含まれています。
5.5 アフターサービスおよび技術サポート
アフターサービス、保証条件、スペアパーツの入手可能性について確認してください。信頼できるメーカーであれば、保証期間(通常、納品日から18~24ヶ月、または試運転日から12~18ヶ月のいずれか早い方)を明記した保証書、主要消耗部品のスペアパーツ在庫、保証期間中およびそれ以降の技術サポートを提供するはずです。Vicks Hydraulicのアフターサービスチームには、主要プロジェクトを担当するフィールドサービスエンジニアと主要製品ラインのスペアパーツ在庫があり、電話、メール、および現地訪問による技術サポートを提供しています。
6. サーボドライブ統合調達におけるよくある調達ミス
私がこれまで支援してきた数十件のサーボドライブ統合プロジェクトにおいて、同じようなミスが繰り返し発生しています。ここでは、エネルギー効率と機器の生産性への影響度合いに基づいて、最もよくある4つのミスをランキング形式で紹介します。
6.1 間違いその1 — サーボモーターをピークトルクではなく平均トルクで指定すること
サーボモーターを平均トルクで指定するのは便利ですが、油圧プレスや射出成形機用途では、ほとんどの場合、サイズ不足のサーボモーターを選定してしまうことになります。ピークトルク(圧縮行程、射出工程、または高圧保持工程中)は通常、平均トルクの2~3倍であり、サーボモーターは安全マージンを含めたピークトルクで指定する必要があります。解決策は、サーボモーターメーカーにピークトルクの要件を伝え、適切なモーターフレームサイズを決定してもらうことです。
6.2 間違いその2 — 高精度用途に汎用サーボドライブを使用する
高精度射出成形や油圧プレス用途に汎用サーボドライブを使用するのはよくある間違いで、応答時間と圧力制御精度が不十分になる原因となります。高精度用途には、10~20ms以下の応答時間と±1bar以下の圧力制御精度を持つサーボドライブが必要です。解決策は、用途に応じた応答時間と圧力制御精度の要件を明確にし、それに合ったサーボドライブを選定することです。
6.3 間違いその3 ― エネルギー節約計算においてデューティサイクルを無視すること
定格運転点のみに基づいて省エネルギー量を計算するのはよくある間違いで、多くの産業用途において年間省エネルギー量を過大評価してしまうことになります。デューティサイクルによる省エネルギー量の計算では、部分負荷運転、アイドル運転、停止期間など、運転プロファイル全体を考慮する必要があります。Vicks Hydraulicのエンジニアリングチームは、機器仕様をサポートする標準サービスとして、デューティサイクルによる省エネルギー量の計算を提供しています。
6.4 間違いその4 — 圧力センサーと流量センサーの精度を過小評価する
高精度アプリケーションに標準精度センサー(通常、フルスケールの±1~2%)を使用するのはよくある間違いで、達成可能な圧力および流量制御精度を制限してしまいます。高精度アプリケーションには、フルスケールの±0.5%以上の精度を持つ圧力センサーと、同様の精度を持つ流量センサーが必要です。解決策は、アプリケーションに必要なセンサー精度要件を明確にし、それに応じてセンサーを選択することです。
7. よくある質問
7.1 Vicks Hydraulicが寧波に拠点を置いていることは、国際的な油圧機器購入者にとってどのような利点があるのでしょうか?
寧波は中国有数の油圧機器製造拠点であり、油圧ポンプ、油圧バルブ、油圧システムの設計、製造、試験において高度な専門知識を有しています。半径50km圏内には、油圧ポンプ部品、電動モーター部品、サーボドライブ電子機器、油圧システム統合など、主要部品の専門サプライヤーが多数存在します。国際的な油圧機器購入者にとって、これはサーボドライブとポンプのリードタイム短縮(標準パッケージの場合、通常20~35営業日、クラスター外のサプライヤーの場合は50~80日)、地域サプライチェーンの密度によるシステムコストの削減、確立された輸出書類ワークフローといったメリットをもたらします。寧波港は、主要市場への国際輸送に効率的な物流サービスを提供しています。寧波港の取扱量データについては、以下を参照してください。寧波舟山港の公式統計.
7.2 Vicks Hydraulicは、特定の用途向けにカスタムサーボドライブと油圧ポンプパッケージを製造できますか?
はい。カスタムサーボドライブおよび油圧ポンプのエンジニアリングは、当社のコアコンピタンスです。標準的なエンジニアリングプロセスには、(1)デューティサイクル、圧力プロファイル、応答時間、省エネルギー目標を含むアプリケーション仕様のレビュー、(2)サーボモーターのサイズ選定、ポンプの排気量、システムアーキテクチャに関するエンジニアリングコンサルティング、(3)技術図面、性能計算、効率検証を含むカスタムシステム設計、(4)文書化された品質管理による製造、(5)アプリケーションのテストと認証が含まれます。仕様受領から初回納品までの一般的なリードタイムは、標準カスタムパッケージの場合は20~35営業日、複雑なカスタム構成または大容量構成の場合は45~60営業日です。
7.3 Vicks Hydraulic社から入手可能なサーボドライブと油圧ポンプの製品範囲はどのようなものですか?
Vicks Hydraulicのサーボドライブおよび油圧ポンプ製品群は、以下の製品を網羅しています。(1) 出力定格7.5kW~250kWの油圧プレス用途向けサーボドライブシステム、(2) 出力定格11kW~400kWの射出成形機用途向けサーボドライブシステム、(3) 出力定格7.5kW~350kWの産業用油圧パワーユニット向けサーボドライブシステム、(4) 吐出量16cc/rev~500cc/rev、圧力定格250bar~700barのサーボドライブ用途向け油圧アキシャルピストンポンプ、(5) サーボ油圧システム全体に対応する油圧バルブおよびシステムアクセサリ。この製品群は、国際市場における油圧プレスメーカー、射出成形機メーカー、産業用油圧システムインテグレーターをサポートしています。製品の詳細な仕様および選定ガイドについては、以下をご覧ください。ヴィックス油圧サーボシステム製品カタログ会社のウェブサイトに掲載されています。
7.4 Vicks社の油圧サーボドライブおよび油圧ポンプは、国際規格の認証を受けていますか?
はい。Vicks Hydraulicのサーボドライブおよび油圧ポンプ製品群は、欧州市場向けのCEマーキング、品質管理に関するISO 9001、対象機器に関する関連機械安全規格など、関連する国際規格の認証を取得しています。産業機械のCEマーキング枠組みこれは、EU市場で販売されるVicks Hydraulic製サーボドライブシステムに関する、関連する欧州の適合要件です。特定の認証(北米市場向けのUL認証や特定のOEM認証など)が必要な用途については、Vicks Hydraulicは文書化された試験報告書と適合宣言書を提供することで、認証プロセスをサポートします。
7.5 Vicks Hydraulicは、サーボドライブと油圧ポンプの生産ロット全体で品質の一貫性をどのように確保していますか?
各サーボドライブおよび油圧ポンプは、以下の5つの段階で文書化された品質管理を受けます。(1) 主要部品(サーボドライブの電子機器、サーボモーターの巻線、油圧ポンプの部品)のミル証明書による入荷材料および部品の検査、(2) サーボドライブの組み立て、サーボモーターの組み立て、油圧ポンプの組み立て、およびシステム統合における工程内検査、(3) 出力性能を文書化した各ユニットの無負荷試験、(4) 効率と応答時間の結果を文書化したサンプリングベース(通常、各生産バッチの5~10%)での負荷試験、(5) 完全なシステム文書パッケージによる出荷前監査。品質管理システムはISO 9001の認証を受けており、バッチあたり50ユニットを超える生産実行では、重要なサーボドライブおよび油圧ポンプの性能パラメータに統計的プロセス管理(SPC)が適用されます。
8.まとめ ― エネルギー効率と生産性向上戦略としてのサーボドライブの統合
これまで説明してきた3つのサーボドライブ統合仕様、すなわち油圧プレス用途におけるサーボモーターとポンプのマッチング、射出成形機用途におけるサーボドライブの応答時間、そして産業用動力ユニット用途におけるシステム効率と省エネルギーは、油圧機器のエネルギー効率、生産性、そして最終製品の品質を左右する調達上の決定事項です。汎用サーボドライブ仕様は、需要の少ない用途の80%に対応しますが、高圧、高精度、高サイクルレートが求められる用途の20%においては、綿密な仕様策定が測定可能な価値をもたらします。
油圧プレスメーカー、射出成形機メーカー、または産業用油圧システムインテグレーターの調達担当者であれば、上記のフレームワークはサーボドライブと油圧ポンプシステムの仕様を体系的に定めるための有効な手段となるでしょう。第5章の質問は、私がプロジェクトの初期段階で用いる質問と同じものであり、現代の油圧機器に求められる精度、応答時間、効率性といった要件を満たすサーボドライブメーカーを的確に特定するのに役立ちます。
2026年は大きなチャンスです。世界の油圧機器市場は進化を続けており、エネルギー効率規制、自動化統合、精密製造要件などが、高性能サーボ油圧システムへの需要を押し上げています。今、サーボドライブの仕様について決断力を持って行動する機器メーカーやシステムインテグレーターこそが、今後10年間でエネルギー効率、生産性、製品品質の面で優位性を獲得できるでしょう。このフレームワークが、貴社の油圧機器がこうした優位性を獲得するための仕様選択に役立つことを願っています。
投稿日時:2026年7月2日