- Servohidrauliskā iesmidzināšanas formēšanas mašīna patērē aptuveni par 40–80 % mazāk enerģijas nekā parastā fiksēta sūkņa hidrauliskā prese tām pašām detaļām un cikla laikā atkarībā no šāviena izmēra, turēšanas profila un tukšgaitas attiecības.
- Servo piemaksa (starpība starp servo un parastās mašīnas iegādes cenu) parasti atmaksājas pirmajos 18–36 darbības mēnešos, galvenokārt no elektrības rēķina.
- Parastās mašīnas joprojām ir piemērotas ļoti lielas kravnesības un ilgstoša cikla darbiem, kā arī rūpnīcās ar nepārtrauktu darbību trīs maiņās, kur hidrauliskais sūknis reti darbojas dīkstāvē.
- Piecu gadu kopējās īpašumtiesību izmaksas sastāv no četrām sastāvdaļām: kapitāls, enerģija, apkope un utilizācija/dīkstāve. Servoiekārtas iegūst enerģijas un dīkstāves ziņā; tradicionālās iekārtas var iegūt kapitālu un noteiktus apkopes posteņus.
Kāpēc lētāka mašīna var maksāt vairāk
Veidošanas rūpnīcas vadītājs Dunguanā tikko bija nomainījis novecojušu 250 tonnu smagu parasto hidraulisko presi pret pilnīgi jaunu ar tādu pašu specifikāciju. Aizvietojošā prese maksāja mazāk nekā pusi no līdzvērtīgas servohidrauliskās mašīnas izmaksām. Astoņpadsmit mēnešus vēlāk rūpnīcas elektrības rēķins veidņu cehā bija par 6% lielāks nekā iepriekšējā gadā — parastā prese patērēja ievērojami vairāk enerģijas nekā vecākā, ko tā bija nomainījusi. Līdz trešā gada beigām parastās preses kopējās elektroenerģijas izmaksas pārsniedza līdzvērtīgas servomašīnas cenu, pirms tika ņemts vērā troksnis, dzesēšanas nepieciešamība un eļļas maiņas intervāls. Rūpnīca galu galā esošajai presei uzstādīja servo sistēmu, nevis to nomaināja, un enerģijas patēriņš pirmajā pilnajā mēnesī samazinājās uz pusi.
Izvēle starp servohidraulisko un parasto hidraulisko iesmidzināšanas formēšanu nav vienkāršs lēmums, kas balstīts uz principu “jo jaunāks, jo labāks”. Tas ir 5 gadu kopējo īpašumtiesību izmaksu aprēķins, kas ir atkarīgs no mašīnas tonnāžas, cikla profila, darba stundām un vietējām elektroenerģijas izmaksām. Šajā rakstā detalizēti aplūkots šis aprēķins — kā faktiski izskatās enerģijas deficīts, kā izskatās apkopes deficīts, kur tradicionālā mašīna joprojām gūst labumu un kā saskaitīt skaitļus konkrētai iekārtai.
Kā parastā hidrauliskā prese izmanto jaudu
Parastā fiksēta sūkņa hidrauliskā iesmidzināšanas formēšanas mašīna darbina elektromotoru ar nemainīgu ātrumu, kas parasti ir tieši pievienots elektrotīklam bez mainīgas frekvences piedziņas. Motors darbina fiksēta darba tilpuma hidraulisko sūkni — parasti lāpstiņu sūkni vai aksiālo virzuļsūkni —, kas nodrošina pastāvīgu hidrauliskā šķidruma plūsmu ar spiedienu, kas ir proporcionāls slodzei. Mašīnas virziena vadības vārsti, proporcionālie vārsti un servovārsti modulē plūsmu un spiedienu, lai tie atbilstu cikla veidnes aizvēršanas, iesmidzināšanas, turēšanas, plastifikācijas un veidnes atvēršanas fāzēm.
Motors darbojas ar pilnu ātrumu visa cikla laikā, pat ja hidrauliskā slodze ir zema. Noturēšanas fāzē — kad detaļai ir nepieciešama tikai daļa no maksimālās plūsmas, lai uzturētu spiedienu dobumā —, liekā plūsma tiek apieta caur pārspiediena vārstu atpakaļ uz tvertni, izkliedējot enerģiju siltuma veidā. Dzesēšanas fāzē — kad hidrauliskā plūsma vispār nav nepieciešama, izņemot nelielu skavas tonnāžas daudzumu —, sūknis joprojām griežas ar pilnu ātrumu, joprojām patērējot pilnu jaudu, un apvada vārsts joprojām izvada lieko plūsmu. Tā ir fiksēta sūkņa sistēmas strukturālā neefektivitāte: motors un sūknis darbojas vienā darbības punktā, un jebkura neatbilstība starp šo punktu un faktisko hidraulisko slodzi tiek zaudēta kā siltums.
Pats siltums nav bezmaksas. Hidrauliskā eļļa ir jāatdzesē, lai saglabātu viskozitāti un novērstu oksidēšanos, kas nozīmē, ka nepārtraukti darbojas atsevišķs eļļas dzesētājs (ar ūdens vai gaisa dzesēšanu), patērējot papildu jaudu. 250 tonnu parastajai presei 30 °C apkārtējās vides temperatūrā dzesēšanas pieprasījums ir ievērojams — parasti 15–25 % robežās no mašīnas elektriskās ieejas, strādājot trīs maiņās.
Kā servohidrauliskā sistēma izmanto jaudu
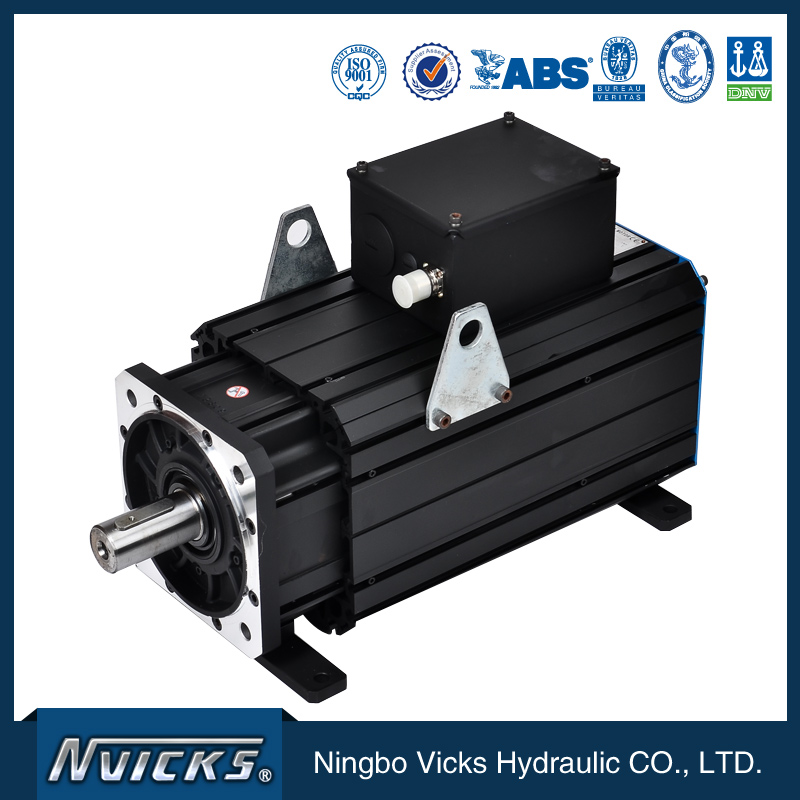
Servohidrauliskā sistēma aizstāj nemainīga ātruma motoru ar mainīga ātruma servomotoru — parasti pastāvīgā magnēta sinhrono motoru (PMSM) —, ko darbina mainīgas frekvences piedziņa (VFD). Servopiedziņa kontrolē motora ātrumu, lai tas atbilstu hidrauliskajai pieprasījumam reāllaikā. Kad cikls ir augstas plūsmas fāzē (veidnes aizvēršana, iesmidzināšana, plastifikācija), motors pāriet uz lielu ātrumu. Kad cikls ir zemas plūsmas fāzē (paturēšana, dzesēšana), motors samazinās līdz zemam ātrumam, kas tik tikko atbilst faktiskajai hidrauliskajai pieprasījumam. Kad cikls ir miera stāvoklī (nav kustības), motors var pilnībā apstāties vai darboties ar gandrīz nulles ātrumu.
Rezultātā servohidrauliskā mašīna patērē tikai nepieciešamo jaudu katrai cikla fāzei. Motors nedarbojas ar nemainīgu ātrumu, sūknis neapiet lieko plūsmu, un apvada vārsta siltuma izkliede, kas raksturo tradicionālās preses neefektivitāti, lielā mērā tiek novērsta.Bosch Rexroth, Jukensun citi hidraulisko sistēmu ražotāji publicē lietošanas piezīmes ar izmērītiem servo un fiksēta sūkņa enerģijas patēriņa salīdzinājumiem; tipiskais diapazons publicētajos datos ir 40–80 % enerģijas samazinājums detaļām ar ievērojamām noturēšanas un dzesēšanas fāzēm un 20–40 % samazinājums detaļām ar īsākām noturēšanas un dzesēšanas fāzēm.
Ietaupījumi visā ciklā nav vienādi. Vislielākie ietaupījumi ir dzesēšanas fāzē (garākā mazprasības fāze vairumā ciklu), otrie lielākie — turēšanas fāzē un vismazākie — iesmidzināšanas fāzē (kur nepieciešama maksimālā plūsma un servo sistēma darbojas ar maksimālo jaudu). Tipiskā 250 tonnu presformā, kurā tiek veidota 200 g ABS detaļa ar 25 sekunžu ciklu, dzesēšanas fāze ir aptuveni 50 % no cikla, turēšanas fāze — 15 %, iesmidzināšanas un plastifikācijas fāzes — 25 % un atvēršanas/aizvēršanas fāzes — 10 %. Dzesēšanas fāzē servo iekārta ietaupa visvairāk.
Servo prēmija: kapitāla izmaksas pret ekspluatācijas izmaksām
Servohidrauliskā iesmidzināšanas formēšanas mašīna parasti maksā par 30–60 % vairāk nekā līdzvērtīga parasta mašīna ar tādu pašu tonnāžu un šāvienu izmēru. Precīza piemaksa ir atkarīga no mašīnu ražotāja, servo sistēmas piegādātāja un mašīnas specifikācijas. Reprezentatīvai 250 tonnu presei servo piemaksa pašreizējā tirgū ir piecciparu pieaugums — nozīmīgi, bet ne tik būtiski rūpnīcas vadītājam, kurš izvērtē pirkumu.
Prēmiju atgūst, ietaupot enerģiju. Lai aprēķinātu atmaksāšanās laiku, ir nepieciešami trīs dati: enerģijas ietaupījums vienā ciklā, ciklu skaits vienā maiņā un elektroenerģijas izmaksas. Vicks ģimene.servo sistēmu produktu līnijair konfigurēta lāpstiņu sūkņa balstītām servo sistēmām iesmidzināšanas formēšanas lietojumprogrammās, un sistēmas līmeņa enerģijas ietaupījums ir publicētajā diapazonā. 250 tonnu mašīnai ar 25 sekunžu ciklu, kas darbojas 6000 stundas gadā (aptuveni divas maiņas nepārtraukti), gada elektroenerģijas ietaupījums ir ievērojamā diapazonā — pietiekami liels, lai atmaksātu servo piemaksu pirmajos 18–36 darbības mēnešos atkarībā no vietējā elektroenerģijas tarifa.
Plastmasas jaunumiunPlastmasas tehnoloģijair publicējuši vairāku gadu apsekojuma datus, kas liecina, ka servohidrauliskās mašīnas tagad dominē jaunu presu pārdošanā 50 līdz 800 tonnu diapazonā visā Ziemeļamerikā, Eiropā un Austrumāzijā, un parastās preses arvien vairāk aprobežojas ar specifiskiem lielas tonnāžas un specializētiem pielietojumiem. Tirgus maiņa pati par sevi liecina par atmaksāšanās matemātiku: ja servo piemaksa netiktu atgūta 3 gadu laikā, tirgus nebūtu mainījies.
Apkope: kur abas sistēmas atšķiras
Servohidrauliskās sistēmas apkopes profils atšķiras no parastās preses trīs aspektos.
Pirmkārt, pašam servomotoram ir nepieciešama mazāka apkope nekā līdzvērtīgas jaudas indukcijas motoram — nav suku, nav slīdgredzenu, un pastāvīgā magnēta rotoram nav nepieciešama ierosmes strāva. VFD ir savs apkopes profils (dzesēšanas ventilatori, elektrolītiskie kondensatori ar kalpošanas laiku 8–12 gadi), taču paša motora aktīvās sastāvdaļas ir paredzētas ilgam kalpošanas laikam bez plānotas apkopes.
Otrkārt, servo sistēmas hidrauliskais sūknis darbojas ar mainīgu ātrumu un parasti ar zemākiem vidējiem apgriezieniem minūtē nekā fiksēta ātruma sūknis parastajā presē. Zemāki vidējie apgriezieni minūtē nozīmē mazāku gultņu nodilumu, mazāku termisko ciklu skaitu un ilgāku blīvējuma kalpošanas laiku. Lauka dati, ko publicējisVeidņu izgatavošanas tehnoloģijaun dažādi hidraulisko sūkņu piegādātāji konsekventi pierāda, ka mainīga ātruma lāpstiņu sūkņiem ir ievērojami ilgāks kalpošanas laiks nekā tādiem pašiem lāpstiņu sūkņiem fiksēta ātruma režīmā uz salīdzināmas preses.
Treškārt, servohidrauliskās preses eļļas dzesētājs darbojas mazāk nepārtraukti, jo apvada vārsta siltuma izkliede ir samazināta. Dzesētāja ventilators vai dzesēšanas ūdens sūknis ieslēdzas un izslēdzas, pamatojoties uz faktisko eļļas temperatūru, nevis darbojas nepārtraukti. Īsāks dzesētāja darbības laiks nozīmē mazāku dzesētāja apkopi un mazāku parazītisko elektroenerģijas patēriņu no dzesēšanas sistēmas.
Turpretī parastajai presei ir lielāks gultņu nodilums uz motora un sūkņa, biežāka blīvējumu nomaiņa un lielāka termiskā slodze uz eļļu, kas paātrina eļļas oksidēšanos un saīsina eļļas maiņas intervālu. Trīs maiņu parastajai presei eļļas maiņas intervāls parasti ir 4000 stundas; servohidrauliskajai presei ar tādu pašu darba ciklu intervāls pagarinās līdz 6000–8000 stundām. Eļļas izmaksas 5 gadu periodā ir ievērojamas — 250 tonnu prese satur 400–600 litrus hidrauliskās eļļas, un daudzos tirgos eļļas un utilizācijas izmaksas par katru maiņu ir četrciparu summa.
Troksnis un darba vide
Parastā prese nepārtraukti darbina motoru un sūkni ar pilnu ātrumu, operatora darba vietā radot stabilu akustisko signālu 78–85 dB(A) diapazonā. Servohidrauliskā prese samazina motora un sūkņa ātrumu noturēšanas un dzesēšanas fāzēs, ievērojami samazinot hidrauliskās sistēmas radītā trokšņa daudzumu. Kopējais mašīnas trokšņa līmenis samazinās līdz 65–72 dB(A) diapazonam, kas ir starpība starp trokšņa līmeni, kas prasa dzirdes aizsardzību pilnas maiņas iedarbības laikā, un tādu, kas atbilst normatīvajam ierobežojumam.
Trokšņa samazināšana nenodrošina tiešu izmaksu ietaupījumu, taču tā ir reāla priekšrocība tirgos ar stingriem darba vides trokšņa noteikumiem (ES DDVA direktīva 2003/10/EK, ASV OSHA 29 CFR 1910.95, Ķīna GBZ 2.2), kur parastajai presei operatoriem ir nepieciešama dzirdes aizsardzība. Dzirdes aizsardzības, audiometriskās pārbaudes un trokšņa kontroles infrastruktūras izmaksas ražotnē parasti netiek ņemtas vērā, aprēķinot tikai enerģijas patēriņu, taču tās ir reālas izmaksas 5 gadu perspektīvā.
Precizitāte un atkārtojamība
Servohidrauliskajai sistēmai ir precizitātes priekšrocība, kas ne vienmēr parādās enerģijas atmaksas aprēķinā, bet parādās brāķa daudzumā. Slēgta cikla spiediena kontrole ar spiediena sensoru un mainīga ātruma sūkni uztur dobuma spiedienu stingrākā diapazonā nekā fiksēta sūkņa sistēma ar proporcionāliem vārstiem. Stingras pielaides detaļām — optiskajām, medicīniskajām, iepakojuma — brāķa daudzuma uzlabojums vien var segt servo piemaksu 5 gadu periodā neatkarīgi no enerģijas ietaupījuma.
Plastmasas inženieru biedrībapublicē tehniskus rakstus par servohidrauliskās iesmidzināšanas formēšanas precizitāti, tostarp datus par svara izmaiņām starp šāvieniem un izmēru atkārtojamību. Publicētā precizitātes priekšrocība ir neliela detaļām ar atvieglotām pielaidēm (parasti šāvienu variāciju samazinājums par 10–20 %) un nozīmīga detaļām ar stingru pielaidi (samazinājums par 30–50 %).
Kur joprojām uzvar tradicionālā hidrauliskā sistēma
Parastā fiksētā sūkņa hidrauliskā prese nav novecojusi. Trīs pielietojuma kategorijas to joprojām atbalsta.
- Ļoti lielas tonnāžas mašīnas (virs 1500 tonnām).Servosistēmas piemaksa aptuveni lineāri palielinās līdz ar motora jaudu; ļoti lielas tonnāžas gadījumā absolūtā servosistēmas piemaksa kļūst pietiekami liela, lai atmaksāšanās periods pagarinātos. Dažām specializētām lielas tonnāžas lietojumprogrammām ir nepieciešamas arī īpašas dinamiskās reakcijas īpašības, ko mainīga ātruma sistēma nenodrošina tik tīri kā fiksēta sūkņa sistēma ar lielu akumulatoru.
- Ilgtermiņa, nepārtrauktas darbības lietojumprogrammas.Ja prese veic 90 sekunžu ciklu ar biezu sienu detaļu ar ilgu noturēšanas fāzi un nepārtrauktu trīs maiņu darbību, servoiekārta joprojām ietaupa enerģiju, taču ietaupījumi tiek amortizēti mazākā ciklu skaitā gadā. Atmaksāšanās periods pagarinās, un parastā iekārta kļūst konkurētspējīgāka.
- Kapitāla ziņā ierobežotas instalācijas.Ražotne ar ierobežotu kapitāla budžetu un īsu investīciju horizontu var racionāli izvēlēties parasto presi tikai kapitāla izmaksu dēļ, īpaši, ja vietējās elektroenerģijas izmaksas ir zemas.
Ārpus šīm trim kategorijām servohidrauliskā sistēma ir dominējošā izvēle, pamatojoties uz 5 gadu kopējām īpašumtiesību izmaksām. Tirgus dati to apstiprina: servosistēmas jauno presu iekārtu īpatsvars ir lielākā daļa lielākajā daļā reģionu un lielākajā daļā tonnāžas klašu, izņemot iepriekš minētos lieltonnāžas specializētos pielietojumus.
5 gadu TCO darblapas izveide
Salīdzinot servohidrauliskās un parastās preses 5 gadu kopējās ekspluatācijas izmaksas, ir četras izmaksu sastāvdaļas: kapitāls, enerģija, apkope un brāķis/dīkstāve. Katra no tām tiek aprēķināta atšķirīgi.
Kapitāla izmaksas ir mašīnas iegādes cena plus uzstādīšanas, pārvadājumu, apmācības un nodošanas ekspluatācijā izmaksas. Servo piemaksa ir starpība starp abu mašīnu kapitāla izmaksām.
Enerģijas izmaksas ir kumulatīvās kWh 5 gadu laikā, kas reizinātas ar vietējo elektroenerģijas tarifu. Servoiekārtas enerģijas ietaupījums ir starpība starp parastās preses enerģiju un servoiekārtas enerģiju tajā pašā laika posmā.
Apkopes izmaksas ir kumulatīvās detaļu un darba izmaksas 5 gadu laikā. Servodzinējam parasti ir mazāka ar sūkni saistītā apkope, retāki eļļas maiņas un retāki dzesētāja apkopes darbi. Parastajai mašīnai ir lielāks motora un sūkņa gultņu nodilums un lielāks eļļas patēriņš.
Metāllūžņu un dīkstāves izmaksas ir metāllūžņos nodoto detaļu vērtība un neplānotas dīkstāves laikā zaudētās ražošanas vērtība. Servomašīnai ir stingrāka spiediena kontrole un zemāks brāķa daudzums; parastajai mašīnai ir lielāks brāķa daudzums detaļām ar stingru pielaidi, bet nav trūkumu detaļām ar samazinātu pielaidi.
Servodzinēja 5 gadu neto ietaupījums ir enerģijas ietaupījuma plus apkopes ietaupījuma un utilizācijas/dīkstāves ietaupījuma summa, atskaitot servodzinēja piemaksu. Ja rezultāts ir pozitīvs, servodzinējs uzvar. Ja negatīvs, 5 gadu periodā uzvar parastā mašīna.

Lēmumu pieņemšanas sistēma: pieci jautājumi, kas jāuzdod pirms precizēšanas
Konkrētai instalācijai lēmumu par servodzinēju un parasto dzinēju var reducēt līdz pieciem jautājumiem.
- Kāds ir cikla profils?Ilgas noturēšanas un dzesēšanas fāzes dod priekšroku servo piedziņai. Īsi cikli ar lielu plūsmas pieprasījumu visā ciklā dod priekšroku parastajai vai servo piedziņai bez lielām atšķirībām.
- Kāds ir darbības grafiks?Nepārtraukta darbība trīs maiņās pastiprina enerģijas ietaupījumu. Darbība vienā maiņā ar ilgiem dīkstāves periodiem samazina ietaupījumu, jo prese lielāko dienas daļu ir izslēgta.
- Kādas ir vietējās elektrības izmaksas?Augstu tarifu tirgi (Eiropa, Japāna, liela daļa Austrumāzijas) paātrina atmaksāšanos. Zemu tarifu tirgi (daļas Tuvo Austrumu, Ziemeļamerika ar bagātīgiem dabasgāzes resursiem) palēnina atmaksāšanos.
- Kāda ir detaļas pielaide?Stingras pielaides detaļas (medicīniskās, optiskās, noteikta iepakojuma detaļas) pastiprina servo priekšrocības, samazinot brāķu daudzumu. Mazākas pielaides detaļas neitralizē šo ietaupījuma komponentu.
- Kāds ir kapitāla ierobežojums?Ja kapitāla prēmiju nevar finansēt par saprātīgu likmi, atmaksāšanās periods ir svarīgs pat tad, ja projekta līmeņa ekonomiskie rādītāji ir pozitīvi.
Tipiskai 250 tonnu presei ar 25 sekunžu ciklu, kas darbojas divās maiņās nepārtraukti tirgū ar mēreniem tarifiem, atmaksāšanās laiks ir 18–36 mēneši. 100 tonnu presei ar 12 sekunžu ciklu, kas darbojas vienā maiņā tirgū ar zemiem tarifiem, atmaksāšanās laiks var būt 4 gadi vai ilgāks. Vicks ģimene.projekta atmaksas darblapaietver visus piecus mainīgos un sniedz projektam specifisku ieteikumu.
Bieži uzdotie jautājumi: Servo vs. parastā hidrauliskā iesmidzināšanas formēšana
Cik daudz enerģijas ietaupa servohidrauliskā mašīna salīdzinājumā ar parasto presi?
Cik ilgā laikā atmaksājas servo piemaksa?
Vai ir kādi pielietojumi, kuros parastā hidrauliskā sistēma joprojām ir labāka?
Vai servosistēmai ir nepieciešama īpaša operatora apmācība?
Kāda ir atšķirība apkopes ziņā starp servo un parasto?
Vai parasto presi var aprīkot ar servo sistēmu?
Vai servo sistēma ir trokšņaināka nekā parastā prese?
Kāda ir tipiskā 5 gadu uzturēšanas izmaksu atšķirība starp servo un parasto presi?
Vai nepieciešams projektam specifisks 5 gadu kopējās uzturēšanas izmaksu (TCO) un atmaksāšanās aprēķins servo un parastās preses salīdzinājumam?
Publicēšanas laiks: 2026. gada 17. septembris