Īsumā:Hidraulisko presu un iesmidzināšanas formēšanas iekārtu lietojumos servopiedziņas un servomotora integrācija tieši ietekmē energoefektivitāti, ražošanas cikla laiku un produkta kvalitāti. Pareizā servopiedziņas specifikācija ir atkarīga no sūkņa tilpuma, sistēmas spiediena, cikla slodzes un reakcijas laika prasībām. Šī rokasgrāmata iepazīstina hidraulisko presu ražotāju, iesmidzināšanas formēšanas iekārtu ražotāju un rūpniecisko hidraulisko sistēmu integratoru iepirkumu komandas ar trim servopiedziņas integrācijas specifikācijām, kas veicina energoefektivitāti un ražošanas produktivitāti.
Pēdējos 10 gadus esmu pavadījis uzņēmumā Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery), atbalstot hidraulisko sistēmu projektus vairāk nekā 40 valstīs, īpaši specializējoties hidraulisko presu sistēmās, iesmidzināšanas formēšanas mašīnu hidrauliskajās sistēmās un rūpnieciskajās hidrauliskajās spēka iekārtās. Mūsu ražotne ir piegādājusi hidrauliskos sūkņus, hidrauliskos vārstus un hidraulisko sistēmu komponentus hidraulisko presu uzstādīšanai un iesmidzināšanas formēšanas mašīnu uzstādīšanai visā Āzijā, Eiropā un Amerikā. Šajā laikā esmu atbalstījis servopiedziņas un servomotoru integrācijas projektus, sākot no 50 tonnu hidraulisko presu modernizācijas līdz 4000 tonnu kompresijas formēšanas presu uzstādīšanai.
Servopiedziņas un servomotora integrācija ir tehniski sarežģīts pielietojums, kas tieši ietekmē hidraulisko iekārtu energoefektivitāti un ražošanas produktivitāti. Integrācijas specifikācija ir atkarīga no sūkņa tilpuma, sistēmas spiediena, cikla slodzes, reakcijas laika prasībām un slēgtās cilpas vadības arhitektūras. Šajā rokasgrāmatā ir aplūkotas trīs servopiedziņas integrācijas specifikācijas, kuras es visbiežāk redzu nepareizi norādītas, ar pareizas specifikācijas inženiertehnisko pamatojumu, nepareizas specifikācijas ietekmi un piegādes jautājumiem, kas jums jāuzdod jebkuram servopiedziņas un hidrauliskā sūkņa ražotājam pirms pasūtījuma veikšanas.Vicks hidraulisko servo sistēmu klāstsStandarta konfigurācija aptver galvenās hidrauliskās preses un iesmidzināšanas formēšanas mašīnu lietojumprogrammas.
1. Kāpēc servo piedziņas integrācijas specifikācija ir specifiska iekārtai un lietojumam
Servo piedziņas un servo motora integrācija ar hidrauliskajiem sūkņiem un hidrauliskajām sistēmām ir labi pazīstama tehnoloģija enerģijas patēriņa samazināšanai hidrauliskajās iekārtās. Servo piedziņa kontrolē servo motora ātrumu un griezes momentu, lai hidrauliskā sūkņa jauda atbilstu faktiskajai hidrauliskās sistēmas pieprasījumam, novēršot pastāvīgā spiediena droseļvārsta zudumus, kas raksturīgi tradicionālajām hidrauliskajām sistēmām ar fiksēta ātruma sūkņu motoriem.
Tas irjoTrīs galvenajiem hidraulisko iekārtu pielietojumiem (hidrauliskajai presei, iesmidzināšanas formēšanas mašīnai un rūpnieciskajai hidrauliskajai spēka agregātam) ir principiāli atšķirīgi darba cikli, spiediena profili un reakcijas laika prasības. Hidrauliskajām presēm ir nepieciešams augsts spiediens saspiešanas gājienam un zems spiediens ātrgaitas un atgriešanās gājienam, cikla laiks parasti ir 10–60 sekundes. Iesmidzināšanas formēšanas mašīnām ir nepieciešams mainīgs spiediens un plūsma visā iesmidzināšanas ciklā (iespiešana, iesmidzināšana, noturēšana, dzesēšana, plastifikācija), cikla laiks parasti ir 15–120 sekundes. Rūpnieciskajām hidrauliskajām spēka agregātiem nepārtrauktas darbības pielietojumiem ir nepieciešams relatīvi nemainīgs spiediens un plūsma, un reakcijas laiks tiek mērīts milisekundēs.
TāpēcServo piedziņas un servo motora specifikācija, kas der vienam pielietojumam, parasti nav piemērota citiem pielietojumiem. Optimālā servo piedziņas specifikācija hidrauliskajai presei atšķiras no optimālās specifikācijas iesmidzināšanas formēšanas mašīnai, kas savukārt atšķiras no optimālās specifikācijas rūpnieciskai hidrauliskajai spēka iekārtai. Ražotāji, kas mēģina izmantot vienu servo piedziņas konfigurāciju visos trijos pielietojumos, parasti piekāpjas energoefektivitātes, cikla laika vai reakcijas laika ziņā, un ekspluatācijas izmaksas izpaužas kā lielāks elektroenerģijas patēriņš, zemāka ražošanas caurlaidspēja un samazināta produkta kvalitātes konsekvence.
1.1 Kā Vicks Hydraulic pieeja servopiedziņas un hidraulisko sūkņu ražošanai
Pirms iepazīšanās ar trim specifikācijām, īsa piezīme par Vicks Hydraulic vertikāli integrētajām ražošanas iespējām. Mēs pārvaldām visu ražošanas ķēdi paši: hidrauliskā sūkņa apstrādi → hidrauliskā vārsta montāžu → elektromotora montāžu → servo piedziņas integrāciju → hidrauliskā spēka agregāta montāžu → testēšanu → sertifikāciju. Servo piedziņas un hidrauliskā sūkņa pasūtījuma ievades specifikācijā parasti ietilpst: (1) pielietojums (hidrauliskā prese, iesmidzināšanas formēšanas mašīna, rūpnieciskā hidrauliskā spēka agregāts vai cita hidrauliskā iekārta), (2) sūkņa tilpums (parasti no 16 cm3/apgr. līdz 250 cm3/apgr. hidrauliskās preses pielietojumiem un no 45 cm3/apgr. līdz 500 cm3/apgr. iesmidzināšanas formēšanas mašīnas pielietojumiem), (3) sistēmas spiediens (parasti no 200 bar līdz 700 bar), (4) cikla slodze (cikla laiks, slodzes profils un nepārtrauktas slodzes attiecība) un (5) reakcijas laika prasības (parasti 20–50 ms preses pielietojumiem un 5–20 ms iesmidzināšanas formēšanas mašīnas pielietojumiem).
No šiem ievaddatiem Vicks Hydraulic inženieru komanda izstrādā projekta priekšlikumu, kurā iekļauts: (1) servomotora un servopiedziņas modeļa izvēle, kas atbilst lietojumprogrammas prasībām, (2) hidrauliskā sūkņa modeļa izvēle, kas atbilst spiediena un plūsmas prasībām, (3) sistēmas efektivitātes aprēķins mērķa darba ciklam un (4) izpildes laika novērtējums no pasūtījuma apstiprināšanas līdz pirmajai piegādei. Tipiskais izpildes laiks no pasūtījuma apstiprināšanas līdz pirmajai piegādei ir 20–35 darba dienas standarta servopiedziņas un sūkņa komplektiem un 45–60 darba dienas pielāgotām vai lielas ietilpības konfigurācijām. Energoefektivitātes atsauceiEurovent sertificēta veiktspēja (ECP) hidrauliskajām sistēmāmsistēma nodrošina atbilstošu starptautisko efektivitātes sertifikācijas atsauci servo hidrauliskajām sistēmām.
2. Specifikācija Nr. 1 — servomotora un sūkņa atbilstība hidrauliskās preses lietojumprogrammām
Pirmā servopiedziņas integrācijas specifikācija ir servomotora un hidrauliskā sūkņa atbilstība hidrauliskās preses lietojumprogrammām. Hidrauliskās preses servopiedziņas sistēmai ir jānodrošina pietiekams griezes moments, lai hidraulisko sūkni darbinātu līdz sistēmas spiedienam maksimālās slodzes apstākļos (saspiešanas gājiens), un pietiekams ātrums, lai nodrošinātu ātru šķērsvirziena plūsmu zemspiediena gājieniem (ātrā virzība uz priekšu un atpakaļ).
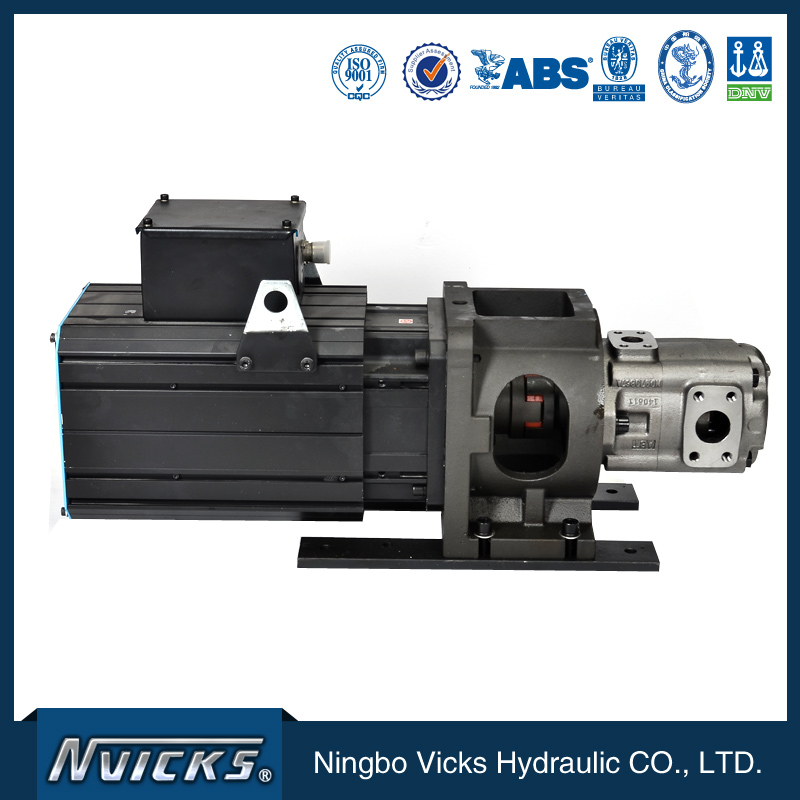
2.1 Kāpēc maksimālā griezes momenta specifikācija ir svarīga presēšanas lietojumprogrammās
Hidrauliskās preses servomotora maksimālo griezes momenta prasību nosaka maksimālais sistēmas spiediens un sūkņa tilpums. Sūkņa tilpumam 100 cm³/apgr./min. un maksimālajam sistēmas spiedienam 350 bar (tipiski 1000 tonnu hidrauliskajai presei) maksimālā griezes momenta prasība ir aptuveni 580 Nm (aprēķināts kā sūkņa tilpums × maksimālais spiediens / (2π × 60)). Servomotora maksimālajam griezes momentam ir jāpārsniedz šī aprēķinātā vērtība ar 20–30% drošības rezervi.
Visbiežāk pieļautā servodzinēja specifikācijas kļūda, ko esmu redzējis, ir servodzinēja maksimālā griezes momenta nominālvērtības nepietiekama noteikšana, pamatojoties uz vidējo griezes momenta prasību, nevis maksimālo griezes momentu. Vidējais griezes moments preses pielietojumam ir ievērojami zemāks par maksimālo griezes momentu (parasti 30–50% no maksimālā griezes momenta lielākajai daļai preses darba ciklu), un servodzinējs, kas paredzēts vidējam griezes momentam, saspiešanas gājiena laikā piesātināsies un aktivizēs pārslodzes aizsardzību, apturot presi. Risinājums ir norādīt servodzinēja maksimālo griezes momentu atbilstoši maksimālajai sistēmas spiediena un sūkņa darba tilpuma kombinācijai.
2.2 Sūkņa pārvietošanās specifikācija preses cikla laikam
Sūkņa darba tilpums nosaka maksimālo plūsmas ātrumu no servomotora pie nominālā motora apgriezienu skaita. Hidrauliskajai presei ar 100 cm3/apgr. sūkni, ko darbina servomotors ar ātrumu 3000 apgr./min, maksimālais plūsmas ātrums ir aptuveni 300 litri minūtē. Šis plūsmas ātrums nosaka ātrās gājiena ātrumu (parasti 100–300 mm/s preses lietojumos) un atgriešanās gājiena ātrumu (parasti 200–500 mm/s).
Augsta cikla ātruma presēšanas lietojumprogrammām (parasti 8–15 cikli minūtē štancēšanas presēm un 3–8 cikli minūtē kompresijas formēšanas presēm) sūkņa pārvietojumam jābūt pietiekamam, lai nodrošinātu nepieciešamo plūsmas ātrumu pie servomotora nominālā ātruma. Vicks Hydraulic inženieru komanda parasti norāda mainīga tilpuma sūkni (parasti slodzes uztveršanas aksiālo virzuļsūkni) kombinācijā ar servomotoru presēšanas lietojumprogrammām, slodzes uztveršanas funkcijai saskaņojot sūkņa jaudu ar sistēmas pieprasījumu un nodrošinot papildu enerģijas ietaupījumu papildus servomotora ātruma kontrolei.
JoServomotora un sūkņa atbilstība tieši ietekmē preses cikla laiku un energoefektivitāti,tāpēcServomotora un sūkņa izmēra izvēle ir viens no svarīgākajiem lēmumiem preses servopiedziņas integrācijā. Pareizi izmērota servomotora un sūkņa kombinācijas izmaksas parasti ir par 25–40 % lielākas nekā pārāk maza izmēra kombinācijas izmaksas, taču samazinātais cikla laiks un enerģijas ietaupījums atmaksā šo cenu 12–24 mēnešu laikā, lietojot presi tipiskā darbības režīmā.
3. 2. specifikācija — servo piedziņas reakcijas laiks iesmidzināšanas formēšanas mašīnām
Otra servopiedziņas integrācijas specifikācija ir servopiedziņas reakcijas laiks iesmidzināšanas formēšanas iekārtu lietojumos. Iesmidzināšanas formēšanas iekārtas servopiedziņas sistēmai ir jānodrošina ātra spiediena un plūsmas kontroles reakcija visā iesmidzināšanas ciklā, īpaši iesmidzināšanas fāzē (parasti 50–500 ms) un noturēšanas fāzē (parasti 2–20 sekundes).
3.1 Kāpēc reakcijas laiks ir svarīgs iesmidzināšanas formēšanas kvalitātei
Servo piedziņas un hidrauliskās sistēmas reakcijas laiks tieši ietekmē iesmidzināšanas ātruma profilu, noturēšanas spiediena stabilitāti un gatavās detaļas kvalitāti. Lēns reakcijas laiks (parasti >50 ms) rada iesmidzināšanas ātruma svārstības, kas ietekmē detaļas virsmas apdari, detaļas svara konsekvenci un izmēru precizitāti. Ātrs reakcijas laiks (parasti <20 ms) nodrošina stabilu iesmidzināšanas ātrumu un noturēšanas spiedienu, kas uzlabo detaļas kvalitātes konsekvenci un samazina brāķēšanas līmeni.
Visbiežāk sastopamā reakcijas laika specifikācijas kļūda, ko esmu redzējis, ir vispārējas nozīmes servo piedziņas (parasti ar 30–50 ms reakcijas laiku) izmantošana augstas precizitātes iesmidzināšanas formēšanas lietojumprogrammām. Vispārējas nozīmes servo piedziņa ir piemērota standarta iesmidzināšanas formēšanas lietojumprogrammām, bet nav piemērota augstas precizitātes lietojumprogrammām (piemēram, optisko lēcu formēšanai, medicīnas ierīču formēšanai un precīzijas elektronisko komponentu formēšanai), kurām nepieciešams reakcijas laiks 10–20 ms vai labāks.
Vicks Hydraulic servo piedziņu klāstā ietilpst: (1) standarta servo piedziņas ar 30–50 ms reakcijas laiku vispārīgiem iesmidzināšanas formēšanas lietojumiem, (2) augstas veiktspējas servo piedziņas ar 10–20 ms reakcijas laiku precīzas iesmidzināšanas formēšanas lietojumiem un (3) pielāgotas servo piedziņas ar pielāgotu reakcijas laiku konkrētām OEM prasībām. Augstas veiktspējas servo piedziņas izmaksu piemaksa parasti ir par 30–50 % augstāka nekā standarta servo piedziņai, taču samazināts brāķējumu līmenis un uzlabotā detaļu kvalitātes noturība atmaksā piemaksu 6–18 mēnešu laikā tipiskā augstas precizitātes iesmidzināšanas formēšanas darbībā.
3.2 Spiediena kontroles precizitāte turēšanas fāzei
Iesmidzināšanas formēšanas cikla noturēšanas fāzei ir nepieciešama precīza spiediena kontrole (parasti ±1 bārs vai labāka) 2–20 sekunžu laikā. Spiediena kontroles precizitāte ir atkarīga no servopiedziņas spiediena cilpas joslas platuma, spiediena sensora precizitātes un hidrauliskās sistēmas stingrības. Standarta servopiedziņas spiediena kontroles precizitāte parasti ir ±2–5 bāri, kas ir pietiekami vispārīgiem iesmidzināšanas formēšanas pielietojumiem.
Augstas precizitātes iesmidzināšanas formēšanas lietojumprogrammām Vicks Hydraulic inženieru komanda parasti norāda: (1) augstas veiktspējas servo piedziņu ar spiediena cilpas joslas frekvenci 50 Hz vai augstāku, (2) precīzu spiediena sensoru ar precizitāti ±0,5% no pilnas skalas vai labāku un (3) hidraulisko sistēmu ar dokumentētu stingrību spiediena kontroles frekvenču diapazonam. Augstas veiktspējas spiediena kontroles sistēma palielina servo piedziņas izmaksas par 20–35%, bet samazinātā detaļas svara svārstība un uzlabotā izmēru konsekvence samazina brāķēšanas līmeni par 1–3 procentpunktiem, kas tipiskai augstas precizitātes iesmidzināšanas formēšanas operācijai var ietaupīt 50 000–200 000 USD gadā.
JoServo piedziņas reakcijas laiks un spiediena kontroles precizitāte tieši ietekmē iesmidzināšanas formēšanas detaļas kvalitāti,tāpēcServo piedziņas specifikācijai rūpīgi jāatbilst detaļu kvalitātes prasībām. Vispārējas nozīmes servo piedziņa parasti nav piemērota augstas precizitātes lietojumprogrammām, un augstas veiktspējas specifikācijai jābūt noklusējuma vērtībai precīzās iesmidzināšanas formēšanas iekārtās.
4. 3. specifikācija — rūpniecisko barošanas bloku sistēmas efektivitāte un enerģijas ietaupījums
Trešā servopiedziņas integrācijas specifikācija ir sistēmas efektivitāte un enerģijas ietaupījums rūpniecisko hidraulisko spēka agregātu lietojumprogrammās. Rūpnieciskās hidrauliskās spēka agregāta servopiedziņas sistēmai ir jānodrošina energoefektīva darbība dažādos spiediena un plūsmas pieprasījuma diapazonos, servopiedziņai un servomotoram kontrolējot hidrauliskā sūkņa jaudu, lai tā atbilstu sistēmas pieprasījumam reāllaikā.
4.1 Kāpēc energoefektivitāte ir svarīga nepārtrauktas darbības lietojumprogrammās
Rūpnieciskās hidrauliskās spēka agregāti parasti darbojas 8–24 stundas dienā, 5–7 dienas nedēļā, un darba stundas bieži vien rada ievērojamas elektroenerģijas izmaksas. Enerģijas ietaupījums, ko nodrošina labi izstrādāta servo piedziņas sistēma, var būt ievērojams — parasti elektroenerģijas patēriņš samazinās par 30–60 % salīdzinājumā ar parasto fiksēta ātruma sūkņu sistēmu atkarībā no darba cikla un sistēmas spiediena profila.
75 kW hidrauliskajai spēka iekārtai, kas darbojas 16 stundas dienā, 6 dienas nedēļā, gada elektroenerģijas izmaksu ietaupījums no labi izstrādātas servo piedziņas sistēmas parasti ir 15 000–30 000 USD gadā (pie elektroenerģijas izmaksām 0,10–0,15 USD par kWh). Servo piedziņas sistēmas izmaksu piemaksa (parasti par 15 000–35 000 USD vairāk nekā parastajai fiksēta ātruma sūkņu sistēmai) parasti tiek atgūta 6–18 mēnešu laikā pēc tipiskas darbības. Starptautiskās Enerģētikas aģentūras (IEA) rūpnieciskās energoefektivitātes ziņojumi sniedz starptautisku atsauces bāzi rūpniecisko hidraulisko sistēmu energoefektivitātes mērķiem.
4.2 Sistēmas efektivitātes specifikācija un verifikācija
Servopiedziņas hidrauliskās sistēmas efektivitāte ir atkarīga no servopiedziņas efektivitātes (parasti 95–97%), servomotora efektivitātes (parasti 92–96%), hidrauliskā sūkņa tilpuma efektivitātes (parasti 95–98%) un hidrauliskā sūkņa mehāniskās efektivitātes (parasti 92–96%). Kopējā sistēmas efektivitāte ir visu šo efektivitātes rādītāju reizinājums, parasti 75–90% atkarībā no darbības punkta.
Vicks Hydraulic servo piedziņas sistēmas efektivitāte nominālajā darba punktā parasti ir 80–88%, un sistēmas efektivitātes līkne ir dokumentēta pilnam darbības diapazonam. Lietojumiem, kuriem nepieciešama visaugstākā iespējamā efektivitāte, Vicks Hydraulic inženieru komanda var norādīt augstas efektivitātes servomotora un augstas efektivitātes hidrauliskā sūkņa kombināciju, kas sasniedz 85–90% sistēmas efektivitāti nominālajā darba punktā.
Rūpniecisko spēka agregātu lietojumos enerģijas ietaupījuma aprēķinā jāņem vērā pilns gada darbības profils, ne tikai nominālais darbības punkts. Tipiska rūpnieciskā spēka agregāta darbības laiks ir 40–70 % ar daļēju slodzi, un servopiedziņas efektivitāte pie daļējas slodzes parasti ir zemāka nekā pie nominālās slodzes. Vicks Hydraulic inženieru komanda sniedz darba cikla enerģijas ietaupījuma aprēķinu, kas ņem vērā pilnu darbības profilu un sniedz reālistisku gada enerģijas ietaupījuma novērtējumu.
JoSistēmas efektivitāte tieši ietekmē elektroenerģijas izmaksas un ekspluatācijas izdevumus,tāpēcEfektivitātes specifikācija un darba cikla enerģijas ietaupījuma aprēķins ir servopiedziņas integrācijas specifikācijas kritiski svarīgas sastāvdaļas. Augstākas efektivitātes servopiedziņas sistēmas izmaksu piemaksa parasti tiek pamatota ar enerģijas ietaupījumu iekārtas dzīves cikla laikā, un vienkāršais atmaksāšanās periods rūpniecisko barošanas bloku lietojumprogrammām parasti ir 12–24 mēneši.
5. Specifikāciju ietvars — ko jautāt servopiedziņas un hidrauliskā sūkņa ražotājam
Hidraulisko presu ražotāju, iesmidzināšanas formēšanas iekārtu ražotāju un rūpniecisko hidraulisko sistēmu integratoru iepirkumu komandām es izmantoju vienotu rūpīgas pārbaudes sistēmu visās trijās specifikācijās. Tālāk minētie pieci jautājumi ir tie paši, ko es uzdodu katram klientam sākotnējās projekta apspriešanas laikā, un tie konsekventi atklāj, kuri servopiedziņas un hidraulisko sūkņu ražotāji var atbalstīt hidraulisko presu un iesmidzināšanas formēšanas iekārtu lietojumprogrammas, salīdzinot ar tiem, kas aprobežojas ar vispārīgiem rūpnieciskiem lietojumiem.
5.1 Servo piedziņas un motora ražošanas iespējas
Jautājiet par servopiedziņas ražošanas iespējām, servomotora ražošanas iespējām un integrācijas testēšanas iespējām. Cienījamam servopiedziņas un hidrauliskā sūkņa ražotājam ir jāpārvalda visa servopiedziņas, servomotora un hidrauliskā sūkņa ražošanas ķēde, veicot dokumentētu integrācijas testēšanu sistēmas efektivitātei un reakcijas laikam. Vicks Hydraulic ražošanas ķēde aptver servopiedziņas montāžu, servomotora montāžu, hidrauliskā sūkņa montāžu un sistēmas integrācijas testēšanu visai servohidrauliskajai sistēmai.TÜV Rheinland industriālās tehnikas sertifikācijaietvars nodrošina trešās puses testēšanas un sertifikācijas atsauci servo hidrauliskajām sistēmām.
5.2 Hidrauliskās preses un iesmidzināšanas formēšanas references projekti
Pieprasiet dokumentētos hidraulisko presu un iesmidzināšanas formēšanas projektus ar klientu kontaktinformāciju un projektu specifikācijām. Vicks Hydraulic atsauču sarakstā ir iekļauti hidraulisko presu projekti tērauda formēšanas nozarē, automobiļu štancēšanas nozarē un kompozītmateriālu formēšanas nozarē, kā arī iesmidzināšanas formēšanas iekārtu projekti patēriņa precēm, medicīnas ierīcēm un elektroniskām sastāvdaļām. Atsauču saraksts ir pieejams nopietniem pieprasījumiem saskaņā ar konfidencialitātes līgumu.
5.3 Inženiertehniskais atbalsts un lietojumprogrammu analīze
Jautājiet par inženiertehniskā atbalsta iespējām, lietojumprogrammu analīzes procesu un tipisko inženiertehnisko darbu izpildes laiku. Cienījamam ražotājam ir jānodrošina lietojumprogrammu inženiertehniskais atbalsts, tostarp servodzinēja izmēru noteikšana, sūkņa pārvietojuma izvēle, darba cikla analīze un enerģijas ietaupījuma aprēķins. Vicks Hydraulic inženiertehniskā komanda nodrošina lietojumprogrammu analīzi kā standarta pakalpojumu, un tipiskais inženiertehniskā atbalsta izpildes laiks standarta lietojumprogrammām ir 5–10 darba dienas, bet sarežģītiem oriģinālā aprīkojuma ražotāju (OEM) lietojumprogrammām – 10–20 darba dienas.
5.4 Testēšanas iespējas un kvalitātes pārbaude
Jautājiet par testēšanas iespējām, kvalitātes pārbaudes procesu un testēšanas dokumentāciju. Cienījamam servopiedziņas un hidrauliskā sūkņa ražotājam vajadzētu vadīt testēšanas laboratoriju ar dokumentētu servopiedziņas testēšanu, servomotora testēšanu, hidrauliskā sūkņa testēšanu un integrētas sistēmas testēšanu. Vicks hidrauliskās testēšanas laboratorijā ietilpst servopiedziņas testa stendi, servomotora dinamometra testa stendi, hidrauliskā sūkņa testa soliņi un integrētas sistēmas testa stendi ar hidrauliskās slodzes simulāciju.
5.5 Pēcpārdošanas atbalsts un tehniskā apkalpošana
Jautājiet par pēcpārdošanas atbalstu, garantijas noteikumiem un rezerves daļu pieejamību. Cienījamam ražotājam ir jānodrošina dokumentēta garantija (parasti 18–24 mēneši no piegādes vai 12–18 mēneši no nodošanas ekspluatācijā, atkarībā no tā, kurš nosacījums iestājas pirmais), ar rezerves daļu krājumiem galvenajām dilstošajām detaļām un tehnisko atbalstu garantijas periodā un pēc tā. Vicks Hydraulic pēcpārdošanas komandā ir lauka servisa inženieri lieliem projektiem un rezerves daļu krājumi galvenajām produktu līnijām, un tehniskais atbalsts ir pieejams pa tālruni, e-pastu un apmeklējumu laikā uz vietas.
6. Biežāk pieļautās piegādes kļūdas servopiedziņas integrācijas iepirkumos
Desmitos servopiedziņas integrācijas projektos, kurus esmu atbalstījis, vienas un tās pašas kļūdas atkārtojas atkārtoti. Šeit ir četras visbiežāk pieļautās kļūdas, kas sakārtotas pēc ietekmes uz energoefektivitāti un iekārtu produktivitāti.
6.1 1. kļūda — Servomotora norādīšana pēc vidējā griezes momenta, nevis maksimālā griezes momenta
Servomotora norādīšana pēc vidējā griezes momenta ir ērta, taču gandrīz vienmēr tas noved pie pārāk maza servomotora izvēles hidraulisko presu un iesmidzināšanas formēšanas mašīnu lietojumiem. Maksimālais griezes moments (saspiešanas gājiena, iesmidzināšanas fāzes vai augstspiediena noturēšanas fāzes laikā) parasti ir 2–3 reizes lielāks par vidējo griezes momentu, un servomotors ir jānorāda maksimālajam griezes momentam ar drošības rezervi. Risinājums ir norādīt maksimālā griezes momenta prasību servomotora ražotājam un ļaut viņam noteikt pareizo motora korpusa izmēru.
6.2 2. kļūda — universāla servo piedziņas izmantošana augstas precizitātes lietojumprogrammām
Vispārējas nozīmes servopiedziņas izmantošana augstas precizitātes iesmidzināšanas formēšanas vai hidrauliskās preses lietojumprogrammās ir izplatīta kļūda, kas noved pie nepietiekama reakcijas laika un spiediena kontroles precizitātes. Augstas precizitātes lietojumprogrammām ir nepieciešamas servopiedziņas ar reakcijas laiku 10–20 ms vai labāku un spiediena kontroles precizitāti ±1 bar vai labāku. Risinājums ir norādīt reakcijas laika un spiediena kontroles precizitātes prasības lietojumprogrammai un attiecīgi izvēlēties servopiedziņu.
6.3 Kļūda Nr. 3 — darba cikla ignorēšana enerģijas ietaupījuma aprēķinā
Enerģijas ietaupījuma aprēķināšana, pamatojoties tikai uz nominālo darbības punktu, ir izplatīta kļūda, kas daudzos rūpnieciskos lietojumos pārspīlē gada enerģijas ietaupījumu. Darba cikla enerģijas ietaupījuma aprēķinā jāņem vērā pilns darbības profils, tostarp daļējas slodzes darbība, dīkstāves darbība un izslēgšanas periodi. Vicks Hydraulic inženieru komanda nodrošina darba cikla enerģijas ietaupījuma aprēķinus kā standarta pakalpojumu, lai atbalstītu iekārtu specifikāciju.
6.4 Kļūda Nr. 4 — nepietiekami norādīta spiediena un plūsmas sensora precizitāte
Standarta precizitātes sensoru (parasti ±1–2 % no pilnas skalas) izmantošana augstas precizitātes lietojumprogrammās ir izplatīta kļūda, kas ierobežo sasniedzamo spiediena un plūsmas kontroles precizitāti. Augstas precizitātes lietojumprogrammām ir nepieciešami spiediena sensori ar precizitāti ±0,5 % no pilnas skalas vai labāku, kā arī plūsmas sensori ar līdzīgu precizitāti. Risinājums ir norādīt sensoru precizitātes prasības lietojumprogrammai un attiecīgi izvēlēties sensorus.
7. Bieži uzdotie jautājumi
7.1 Kas padara Vicks Hydraulic atrašanās vietu Ningbo izdevīgu starptautiskiem hidraulisko iekārtu pircējiem?
Ningbo ir viens no Ķīnas galvenajiem hidraulisko iekārtu ražošanas centriem ar padziļinātu pieredzi hidraulisko sūkņu, hidraulisko vārstu un hidraulisko sistēmu projektēšanā, ražošanā un testēšanā. 50 km rādiusā uzņēmumam Vicks Hydraulic ir piekļuve specializētiem piegādātājiem galvenajām sastāvdaļām, tostarp hidraulisko sūkņu detaļām, elektromotoru komponentiem, servopiedziņas elektronikai un hidraulisko sistēmu integrācijai. Starptautiskiem hidraulisko iekārtu pircējiem tas nozīmē īsākus servopiedziņas un sūkņu piegādes laikus (parasti 20–35 darba dienas standarta pakotnēm, salīdzinot ar 50–80 dienām piegādātājiem ārpus klastera), zemākas sistēmas izmaksas, pateicoties vietējās piegādes ķēdes blīvumam, un izveidotas eksporta dokumentācijas darbplūsmas. Ningbo osta nodrošina efektīvu loģistiku starptautiskajai piegādei uz visiem galvenajiem tirgiem. Ningbo ostas caurlaidspējas datus skatietNingbo Džoušanas ostas oficiālā statistika.
7.2 Vai Vicks Hydraulic var ražot pielāgotas servo piedziņas un hidraulisko sūkņu paketes konkrētiem lietojumiem?
Jā. Pielāgotu servo piedziņu un hidraulisko sūkņu inženierija ir pamatfunkcija. Standarta inženierijas process ietver: (1) lietojumprogrammas specifikācijas pārskatīšanu, tostarp darba ciklu, spiediena profilu, reakcijas laiku un enerģijas ietaupījuma mērķi, (2) inženiertehniskās konsultācijas par servo motora izmēriem, sūkņa pārvietojumu un sistēmas arhitektūru, (3) pielāgotas sistēmas projektēšanu ar tehniskajiem rasējumiem, veiktspējas aprēķiniem un efektivitātes pārbaudi, (4) ražošanu ar dokumentētu kvalitātes kontroli un (5) testēšanu un sertifikāciju lietojumprogrammai. Tipiskais izpildes laiks no specifikācijas saņemšanas līdz pirmajai piegādei ir 20–35 darba dienas standarta pielāgotajām pakotnēm un 45–60 darba dienas sarežģītām pielāgotām vai lielas ietilpības konfigurācijām.
7.3 Kāds ir Vicks Hydraulic piedāvāto servo piedziņu un hidraulisko sūkņu klāsts?
Vicks Hydraulic servo piedziņas un hidraulisko sūkņu klāsts aptver: (1) servo piedziņas sistēmas hidraulisko presu lietojumprogrammām ar jaudu no 7,5 kW līdz 250 kW, (2) servo piedziņas sistēmas iesmidzināšanas formēšanas mašīnu lietojumprogrammām ar jaudu no 11 kW līdz 400 kW, (3) servo piedziņas sistēmas rūpnieciskām hidrauliskām spēka iekārtām ar jaudu no 7,5 kW līdz 350 kW, (4) hidrauliskos aksiālos virzuļsūkņus servo piedziņas lietojumprogrammām ar darba tilpumu no 16 cm³/apgr. līdz 500 cm³/apgr. un spiediena nominālvērtību no 250 bar līdz 700 bar, un (5) hidrauliskos vārstus un sistēmas piederumus visai servo hidrauliskajai sistēmai. Šis klāsts ir paredzēts hidraulisko presu ražotājiem, iesmidzināšanas formēšanas mašīnu ražotājiem un rūpniecisko hidraulisko sistēmu integratoriem visā starptautiskajā tirgū. Pilnīgas produktu specifikācijas un izvēles rokasgrāmatas skatietVicks hidrauliskās servo sistēmas produktu katalogsuzņēmuma tīmekļa vietnē.
7.4 Vai Vicks Hydraulic servo piedziņas un hidrauliskie sūkņi ir sertificēti atbilstoši starptautiskajiem standartiem?
Jā. Vicks Hydraulic servo piedziņas un hidraulisko sūkņu klāsts ir sertificēts atbilstoši attiecīgajiem starptautiskajiem standartiem, tostarp CE marķējumam Eiropas tirgiem, ISO 9001 kvalitātes vadības standartam un attiecīgajiem mašīnu drošības standartiem mērķa iekārtām.CE marķējuma sistēma rūpnieciskajām iekārtāmir attiecīgā Eiropas atbilstības prasība Vicks Hydraulic servo piedziņas sistēmām, kas tiek pārdotas ES tirgos. Lietojumiem, kuriem nepieciešama īpaša sertifikācija (piemēram, UL sertifikācija Ziemeļamerikas tirgiem vai īpašas OEM sertifikācijas), Vicks Hydraulic atbalsta sertifikācijas procesu ar dokumentētiem testēšanas ziņojumiem un atbilstības deklarācijām.
7.5 Kā Vicks Hydraulic nodrošina kvalitātes konsekvenci visos servopiedziņas un hidrauliskā sūkņa ražošanas ciklos?
Katra servopiedziņa un hidrauliskais sūknis tiek pakļauts dokumentētai kvalitātes kontrolei piecos posmos: (1) ienākošo materiālu un komponentu pārbaude ar galveno komponentu (servopiedziņas elektronikas, servomotora tinumu, hidrauliskā sūkņa detaļu) rūpnīcas sertifikātiem, (2) servopiedziņas montāžas, servomotora montāžas, hidrauliskā sūkņa montāžas un sistēmas integrācijas pārbaude procesa laikā, (3) tukšgaitas testēšana katrai vienībai ar dokumentētu izejas veiktspēju, (4) slodzes testēšana izlases veidā (parasti 5–10% no katras ražošanas partijas) ar dokumentētiem efektivitātes un reakcijas laika rezultātiem un (5) pirmsnosūtīšanas audits ar pilnu sistēmas dokumentācijas paketi. Kvalitātes vadības sistēma ir sertificēta saskaņā ar ISO 9001, un statistiskā procesa kontrole (SPC) tiek piemērota kritiskajiem servopiedziņas un hidrauliskā sūkņa veiktspējas parametriem ražošanas apjomiem virs 50 vienībām partijā.
8. Noslēguma perspektīva — servopiedziņas integrācija kā energoefektivitātes un produktivitātes stratēģija
Trīs servopiedziņas integrācijas specifikācijas, kuras esmu apskatījis — servomotora un sūkņa saderība hidraulisko presu lietojumprogrammām, servopiedziņas reakcijas laiks iesmidzināšanas formēšanas mašīnu lietojumprogrammām un sistēmas efektivitāte un enerģijas ietaupījums rūpniecisko spēka agregātu lietojumprogrammām — ir iepirkuma lēmumi, kas nosaka hidraulisko iekārtu energoefektivitāti, ražošanas produktivitāti un gatavās produkcijas kvalitāti. Vispārējas nozīmes servopiedziņas specifikācija aptver 80 % no mazpieprasītajiem lietojumiem, bet 20 % augsta spiediena, augstas precizitātes un augsta cikla ātruma lietojumprogrammu ir tie, kur apzināta specifikācija sniedz izmērāmu vērtību.
Ja esat iepirkumu speciālists hidraulisko presu ražotājā, iesmidzināšanas formēšanas mašīnu būvētājā vai rūpniecisko hidraulisko sistēmu integratorā, iepriekš minētajam ietvaram vajadzētu sniegt jums strukturētu veidu, kā norādīt servopiedziņas un hidraulisko sūkņu sistēmas. 5. sadaļā minētie jautājumi ir tie paši, ko izmantoju sākotnējās projekta diskusijās, un tie konsekventi atklāj, kuri servopiedziņas ražotāji var atbalstīt mūsdienu hidraulisko iekārtu prasības attiecībā uz precizitāti, reakcijas laiku un efektivitāti.
2026. gada iespēja ir ievērojama. Globālais hidraulisko iekārtu tirgus turpina attīstīties, un energoefektivitātes noteikumi, automatizācijas integrācija un precīzas ražošanas prasības veicina pieprasījumu pēc augstas veiktspējas servo hidrauliskajām sistēmām. Iekārtu ražotāji un sistēmu integratori, kas tagad izlēmīgi virzās uz servo piedziņas specifikāciju, būs tie, kas nākamajā desmitgadē gūs labumu no energoefektivitātes, produktivitātes un produktu kvalitātes. Es ceru, ka šī sistēma palīdzēs jums izdarīt specifikāciju izvēli, kas pozicionē jūsu hidraulisko iekārtu šai priekšrocībai.
Publicēšanas laiks: 2026. gada 2. jūlijs