ტექნიკური მომსახურების ინჟინრის სახელმძღვანელო 11-სიმბოლოიანი მოდელის კოდისთვის, T6C / T6D / T6E-ის ჯვარედინი მითითებების ცხრილისთვის და მექანიკური + ჰიდრავლიკური ინსტალაციის პროცედურისთვის, რომელიც ხელს უშლის ოთხ ყველაზე გავრცელებულ ნაადრევ გაუმართაობას.
TL;DR
- Denison T6 ფალარული ტუმბოს შეცვლა ერთი SKU არ არის — 11-სიმბოლოიანი მოდელის კოდი მიუთითებს გადაადგილებას, ლილვის ტიპს, ბრუნვას, პორტის პოზიციას და დალუქვის დონეს და ნებისმიერი შეუსაბამობა იწვევს ტუმბოს გაშვებამდე რამდენიმე საათში გაშვებას.
- Denison T6, T6C, T6D და T6E აღნიშვნები მოიცავს სხვადასხვა გადაადგილების კლასს; T6C მოიცავს 10-28 cc/ბრუნვას, T6D მოიცავს 36-61 cc/ბრუნვას, ხოლო T6E მოიცავს 66-86 cc/ბრუნვას, ყველა მათგანს აქვს ერთი და იგივე SAE სამონტაჟო ინტერფეისი.
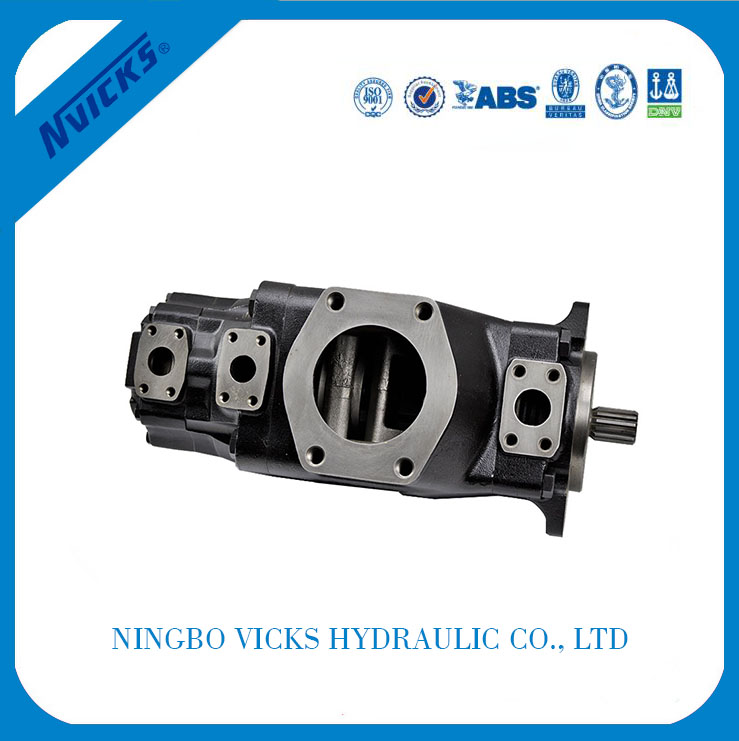
- Vicks Hydraulic-ის Veljan T6C/T6D/T6E სერიის მოდელები განზომილებით და ჰიდრავლიკურად ურთიერთშემცვლელია ორიგინალ Denison T6 სერიასთან, რაც OEM სათადარიგო ნაწილების მიწოდების ვადას გაცილებით ნაკლებ დროში შეადგენს.
- T6 ძრავის შეცვლის ყველაზე ხშირად გამოტოვებული ეტაპი 40-საათიანი შეკეთების პროცედურაა: სრული წნევით მუშაობისას ფრთის წვერები მყისიერად ნადგურდება მანამ, სანამ ისინი ამწევი რგოლისკენ მიეკვრებიან.
- მონტაჟის დროს საჭიროა ლილვის გასწორების ტოლერანტობა 0.05 მმ ან მეტი; 0.15 მმ-ზე მეტი გადახრა იწვევს საკისრების ნაადრევ უკმარისობას და ლილვის საკეტის გაჟონვას 3000 სამუშაო საათის განმავლობაში.
Denison T6 ტიპის ფრთიანი ტუმბოს შეცვლისას ყველაზე ძვირადღირებული შეცდომა ისეთი ტუმბოს ყიდვაა, რომელიც გარედან კარგად გამოიყურება, მაგრამ არასწორი გადაადგილება, არასწორი ლილვი ან არასწორი ბრუნვა აქვს. ტუმბო მოდის, ტექნიკური მომსახურების ჯგუფი ჭანჭიკებს ამაგრებს და 100 სამუშაო საათის განმავლობაში ფრთები აღარ მუშაობს. ამ გაუმართაობის რეჟიმს კვარტალში რამდენჯერმე ვხედავთ.
ეს სრულიად თავიდან აცილებადია, რადგან Denison T6 მოდელის კოდი არის სტრუქტურირებული 11-სიმბოლოიანი სტრიქონი, რომელიც განსაზღვრავს ყველა კრიტიკულ პარამეტრს. კოდის წაკითხვის შემდეგ, შეგიძლიათ 30 წამში დაადასტუროთ ჩანაცვლება და პროდუქტიული საუბარი გქონდეთ ჯვარედინი მითითების მიმწოდებელთან. 5-წლიან და 3-თვიან მომსახურების ვადას შორის განსხვავება თითქმის ყოველთვის არის მოდელის კოდის შეუსაბამობა, გაშვების პროცედურის გამოტოვება ან გაშვებისას დაბინძურებული სისტემა.
ეს სახელმძღვანელო აღწერს ჩანაცვლების სრულ პროცესს: როგორ წაიკითხოთ სახელწოდების დაფა, T6C / T6D / T6E ჩარჩოების ჯვარედინი მითითებების ცხრილი, რა უნდა გადაამოწმოთ შეკვეთის განთავსებამდე, მექანიკური და ჰიდრავლიკური მონტაჟის პროცედურები და 40-საათიანი შეკეთება, რომელიც დაიცავს თქვენს ინვესტიციას.
რატომ უნდა შევცვალოთ Denison T6 მისი შეკეთების ნაცვლად?
შეკეთების ნაცვლად შეცვლის გადაწყვეტილება სამ გაუმართაობის რეჟიმზეა დამოკიდებული და თითოეულს განსხვავებული ხარჯთაღრიცხვისა და სარგებლის პროფილი აქვს.
მოცულობითი ეფექტურობის დაკარგვა. ტუმბო მუშაობს, მაგრამ დატვირთვის ქვეშ სისტემაში წნევა ეცემა, ან ციკლის დრო შენელებულია. ეს თითქმის ყოველთვის ფრთის ან ამწე რგოლის ცვეთის ბრალია კარტრიჯის კომპლექტის შიგნით. თუ ლილვი, საკისრები და კორპუსი ტოლერანტობის ფარგლებშია, კარტრიჯის კომპლექტის შეცვლა აღადგენს ტუმბოს ახალ მდგომარეობაში სრული ტუმბოს ღირებულების 30-40 პროცენტით.
ლილვის სალნიკის გაჟონვა. ზეთი ჩანს ლილვის სალკუთარზე, ან კორპუსის დრენაჟის ნაკადი გაიზარდა 1 ლ/წთ-ზე მეტად სამუშაო ტემპერატურაზე. ლილვის სალკუთარი ნაწილების გაუმართაობა, როგორც წესი, მიუთითებს ან სალკუთარი ნაწილის დაზიანებაზე (შესაცვლელია), ან ლილვის ცვეთაზე სალკუთარი ნაწილის მიდამოში (საჭიროებს ტუმბოს სრულ შეცვლას, რადგან ლილვი ჩვეულებრივ არ მიეწოდება ძველ T6 მოდელებს, როგორც მომსახურების ნაწილი).
საკისრის უკმარისობა. ტუმბო ხმაურიანია, ლილვს აქვს გაზომვადი ღერძული ან რადიალური თამაში, ან კორპუსს აღენიშნება გადახურების შედეგად ფერის შეცვლის ნიშნები. საკისრის უკმარისობა, როგორც წესი, მთელ ტუმბოს ლითონის ნარჩენებით აბინძურებს. ამ ეტაპზე ტუმბოს სრული შეცვლა ერთადერთი უსაფრთხო ვარიანტია და ახალი ტუმბოს დამონტაჟებამდე სისტემა უნდა გამოირეცხოს.
გადაწყვეტილების მიღებამდე ამოიღეთ ტუმბო და შეამოწმეთ ლილვი, კორპუსის ნახვრეტი და კორპუსის დრენაჟის ნაკადი. სწრაფი შემოწმება 15 წუთს გრძელდება და გეტყვით, გჭირდებათ თუ არა კარტრიჯის კომპლექტი, სრული ტუმბო თუ ტუმბო და სისტემის გამორეცხვა.
T6 სახელწოდების წაკითხვა: 11 სიმბოლოიანი კოდის ახსნა
Denison T6-ის სახელწოდების დაფა 11-სიმბოლოიან ანბანურ-ციფრულ სტრიქონში კოდირებს ყველა პარამეტრს, რომელიც განსაზღვრავს ვარგისიანობას, ფუნქციას და ექსპლუატაციის ვადას. სტრუქტურის გაგების შემდეგ, შეგიძლიათ ადგილზე გაშიფროთ ნებისმიერი T6 ტუმბო, მათ შორის ხელახლა შეღებილი ან ნაწილობრივ დაფარული ტუმბოები.
კოდის სტრუქტურაა: T6X-DDD-S-RR-PP-N, სადაც თითოეულ პოზიციას აქვს განსაზღვრული მნიშვნელობა.
პოზიცია 1-2: T6 — სერიული ოჯახი (მაღალი წნევის დუბლ-პინიანი ფრთიანი ტუმბო).
პოზიცია 3: ჩარჩო — C პატარა ჩარჩოსთვის (10-28 cc/ბრუნვა), D საშუალო ჩარჩოსთვის (36-61 cc/ბრუნვა), E დიდი ჩარჩოსთვის (66-86 cc/ბრუნვა). ჩარჩო განსაზღვრავს საკისრის ზომას, ლილვის დიამეტრს და პორტის ხრახნის ზომას, ამიტომ არასწორი ჩარჩო ფიზიკურად ვერ დამონტაჟდება იმავე სამაგრზე.
პოზიცია 4: კონფიგურაცია — N სამრეწველო მონტაჟისთვის, M სატვირთო მანქანაზე (მობილური) მონტაჟისთვის, P ორმაგი დალუქვის კომპლექტით აღჭურვილი სატვირთო მანქანისთვის. მობილურ ვარიანტებს აქვთ დამატებითი დალუქვა მკაცრი გარემო პირობებისთვის.
პოზიცია 5-7: გადაადგილების კოდი — სამი ციფრი, რომელიც წარმოადგენს გადაადგილებას კუბ.სმ/ბრ/წთ-ში გაყოფილს 1-ზე. მაგალითად, გადაადგილების კოდი 014 ნიშნავს 14 კუბ.სმ/ბრ/წთ-ს, ხოლო გადაადგილების კოდი 061 ნიშნავს 61 კუბ.სმ/ბრ/წთ-ს. გადაადგილების კოდი განსაზღვრავს ნაკადის გამომავალ სიჩქარეს მოცემული ლილვის სიჩქარით.
პოზიცია 8: ლილვის ტიპი — გასაღებიანი, დახრილი ან კონუსური. ლილვის ტიპი უნდა შეესაბამებოდეს არსებულ ინსტალაციაზე არსებულ შეერთების ან ამძრავის ინტერფეისს. დახრილი ლილვები ხშირია მობილურ აპლიკაციებში; გასაღებიანი ლილვები კი - სამრეწველო აპლიკაციებში.
პოზიცია 9-10: ბრუნვა — R მარჯვენა მიმართულებით (ლილვის ბოლოდან საათის ისრის მიმართულებით დანახვისას), L მარცხენა მიმართულებით (საათის ისრის საწინააღმდეგო მიმართულებით). ბრუნვა კრიტიკულად მნიშვნელოვანია, რადგან პორტის ლოგიკა შებრუნებულია R და L ვერსიებს შორის. არასწორი მიმართულებით მომუშავე ტუმბო რამდენიმე წუთში კავიტაციას განიცდის.
პოზიცია 11: პორტის პოზიცია — 00 (შესასვლელის მოპირდაპირე მხარეს), 01 (შესასვლელთან ხაზზე), 02 (შესასვლელიდან 90° CCW მიმართულებით), 03 (შესასვლელიდან 90° CW მიმართულებით). პორტის პოზიცია უნდა შეესაბამებოდეს არსებულ სანტექნიკურ განლაგებას; პორტის პოზიციის ხელახლა კონფიგურაცია მოითხოვს შლანგების ან მილების გადაადგილებას, რაც ზრდის ხარჯებს და რისკებს.
პოზიცია 12: დიზაინის ნომერი — Vicks-ი მიმდინარე წარმოების დიზაინად A1-ს იყენებს; ძველი დიზაინებია A0 და A99. ჩანაცვლების მიზნით, დიზაინის ნომერს, როგორც წესი, მნიშვნელობა არ აქვს, მაგრამ სერვისული ნაწილებისთვის დიზაინის ნომერი უზრუნველყოფს, რომ შეკვეთილი იყოს სწორი კარტრიჯის ნაკრები.
პოზიცია 13: დალუქვის დონე — 1 S1 ნიტრილის რეზინისთვის (სტანდარტული მინერალური ზეთი), 5 S5 ფტორნახშირბადისთვის (მაღალტემპერატურული ან ფოსფატური ეთერის სითხე). დალუქვის დონე უნდა შეესაბამებოდეს სითხის ქიმიურ შემადგენლობას; ფოსფატური ეთერის სითხეში ნიტრილის დალუქვის სისტემები რამდენიმე საათში გაფუჭდება.
სრული მაგალითი: T6C-014-1R00-A101 იკითხება, როგორც T6 სერია, C ჩარჩო, სამრეწველო მონტაჟი, 14 კუბ.სმ./ბრ/წთ გადაადგილება, გასაღებიანი ლილვი, მარჯვნივ ბრუნვა, პორტის პოზიცია 00, დიზაინი A1, S1 ნიტრილის საკეტები. ეს ერთი სტრიქონი გიჩვენებთ ყველა პარამეტრს, რომელიც გჭირდებათ სწორი ჩანაცვლების შესაკვეთად.
ჯვარედინი მითითების ცხრილი: დენისონი T6 ვიკს/ველჯან T6C T6D T6E-მდე
Veljan T6C, T6D და T6E სერიები განზომილებით და ჰიდრავლიკურად ურთიერთშემცვლელია ორიგინალ Denison T6 სერიასთან. Veljan T6C-014-1R00-A101 წარმოადგენს Denison T6C-014-1R00-A101-ის პირდაპირ ჩანაცვლებას, იგივე სამონტაჟო ფართობით, იგივე პორტის მდებარეობით, იგივე ლილვის ინტერფეისით და იგივე შესრულების დიაპაზონით.
| დენისონის T6 კოდი | ველჯანი/ვიკსის კოდი | გადაადგილება (cc/rev) | მაქსიმალური წნევა (ბარი) | ტიპური სიჩქარის დიაპაზონი (ბრ/წთ) |
|---|---|---|---|---|
| T6C-003 | T6C-003 | 10 | 175 | 600-1800 |
| T6C-005 | T6C-005 | 12 | 175 | 600-1800 |
| T6C-006 | T6C-006 | 16 | 175 | 600-1800 |
| T6C-008 | T6C-008 | 21 | 175 | 600-1800 |
| T6C-010 | T6C-010 | 26 | 175 | 600-1800 |
| T6C-012 | T6C-012 | 31 | 175 | 600-1800 |
| T6C-014 | T6C-014 | 36 | 175 | 600-1800 |
| T6D-014 | T6D-014 | 36 | 175 | 600-1800 |
| T6D-017 | T6D-017 | 45 | 175 | 600-1800 |
| T6D-020 | T6D-020 | 52 | 175 | 600-1800 |
| T6D-024 | T6D-024 | 61 | 175 | 600-1800 |
| T6D-028 | T6D-028 | 73 | 175 | 600-1800 |
| T6D-031 | T6D-031 | 79 | 175 | 600-1800 |
| T6D-035 | T6D-035 | 89 | 175 | 600-1800 |
| T6D-038 | T6D-038 | 97 | 175 | 600-1800 |
| T6D-042 | T6D-042 | 108 | 175 | 600-1800 |
| T6D-045 | T6D-045 | 117 | 175 | 600-1800 |
| T6D-050 | T6D-050 | 130 | 175 | 600-1800 |
| T6E-042 | T6E-042 | 108 | 175 | 600-1800 |
| T6E-045 | T6E-045 | 117 | 175 | 600-1800 |
| T6E-050 | T6E-050 | 130 | 175 | 600-1800 |
| T6E-052 | T6E-052 | 137 | 175 | 600-1800 |
| T6E-057 | T6E-057 | 150 | 175 | 600-1800 |
| T6E-062 | T6E-062 | 163 | 175 | 600-1800 |
| T6E-066 | T6E-066 | 175 | 175 | 600-1800 |
| T6E-072 | T6E-072 | 190 | 175 | 600-1800 |
| T6E-085 | T6E-085 | 225 | 175 | 600-1800 |
მოდელის კოდის დონეზე ჯვარედინი მითითება ერთი-ერთზეა. როდესაც თქვენ Vicks-ს უგზავნით თქვენი ძველი ტუმბოს სახელწოდებაზე დაბეჭდილ მოდელის კოდს, ჩვენ მოგაწვდით ჩანაცვლებით მოდელს, რომელიც იმავე სამაგრზე მაგრდება, ერთდება იმავე პორტებში და მუშაობს იმავე მახასიათებლებით. ჯვარედინი მითითება არ არის მიახლოებითი; ეს არის პირდაპირი ჩანაცვლება.
რა უნდა გადაამოწმოთ ჩანაცვლების შეკვეთამდე
სამი შემოწმება გამორიცხავს არასწორად ტუმბოს უკან გაგზავნის სცენარების 90 პროცენტს.
შემოწმება 1: დაადასტურეთ სრული მოდელის კოდი სახელწოდების ფირფიტაზე. არ დაეყრდნოთ წინა შესყიდვის შეკვეთიდან აღებულ ნაწილის ნომერს ან ტექნიკური მომსახურების გუნდის ზეპირ აღწერას. წაიკითხეთ 11-სიმბოლოიანი კოდი პირდაპირ სახელწოდების ფირფიტიდან, მათ შორის ბრუნვა (R ან L), პორტის პოზიცია (00, 01, 02 ან 03) და დალუქვის დონე (1 ან 5). თუ სახელწოდების ფირფიტა არ იკითხება, გახსენით ტუმბო და გაზომეთ კარტრიჯზე დაბეჭდილი გადაადგილების კოდი.
შემოწმება 2: ლილვის ბრუნვით შეამოწმეთ ბრუნვა. სისტემიდან ამოღებული ტუმბოს შემდეგ, ხელით მოატრიალეთ ლილვი და დააკვირდით მიმართულებას. მარჯვნივ ბრუნვა (R) ნიშნავს, რომ ლილვის ბოლოდან დანახვისას ლილვი საათის ისრის მიმართულებით ბრუნავს. თუ ლილვის ბრუნვა ადვილად არ შეგიძლიათ (შიდა დაზიანების გამო), ძველ ტუმბოს აქვს შიდა პრობლემები, რაც შეიძლება გაუმართაობის მიზეზი ყოფილიყო. შეცვალეთ კარტრიჯი ან მთლიანი ტუმბო, სანამ იგივე გაუმართაობის რეჟიმი არ დააზიანებს ჩანაცვლებით ტუმბოს.
შემოწმება 3: შეამოწმეთ არსებული შემაერთებელი და სამონტაჟო ფრჩხილი. ახალი ტუმბო სწორად უნდა იყოს შეხამებული არსებულ ამძრავთან. შეამოწმეთ ლილვის ტიპი (გასაღები, დახრილი ან კონუსური) და ლილვის დიამეტრი. დარწმუნდით, რომ SAE სამონტაჟო ფლანგის ჭანჭიკები ემთხვევა ერთმანეთს. თუ ფრჩხილი შეცვლილია ან შემაერთებელი გაცვეთილია, შეცვალეთ ეს ნაწილები ტუმბოსთან ერთად.
სამივე მოდელის გადამოწმების შემდეგ, მოდელის კოდი გაუგზავნეთ თქვენს შემცვლელ მომწოდებელს სახელწოდების ფოტოსთან ერთად. მომწოდებელს შეკვეთის განთავსებამდე წერილობით უნდა შეეძლოს ზუსტი შემცვლელი მოდელის დადასტურება.
მექანიკური მონტაჟი: ლილვის გასწორება, შეერთება და მონტაჟი
მექანიკური მონტაჟი არის ის ადგილი, სადაც ნაადრევი გაუმართაობა იწყება. არასწორად განლაგებული ლილვი, რბილი სამაგრი ან დაბინძურებული შემაერთებელი კერა ახალ ტუმბოს ნებისმიერ სამუშაო პირობაზე სწრაფად გაანადგურებს.
ლილვის გასწორება ყველაზე მნიშვნელოვანი ნაბიჯია. გამოიყენეთ ციფერბლატის ინდიკატორი ან ლაზერული გასწორების ინსტრუმენტი იმის გადასამოწმებლად, რომ შეერთებისას მითითებული მთლიანი ჩვენება (TIR) 0.05 მმ-ზე ნაკლებია. 0.15 მმ ან მეტი გადახრა იწვევს საკისრის გაფუჭებას 3000 სამუშაო საათში; 0.30 მმ ან მეტი გადახრა შეიძლება გამოიწვიოს საკისრის გაფუჭება 1000 საათზე ნაკლებ დროში. მართკუთხა ღერძი არ არის გასწორების ინსტრუმენტი - გამოიყენეთ ციფერბლატის ინდიკატორი ან ლაზერული სისტემა.
გადაამოწმეთ როგორც კუთხოვანი, ასევე პარალელური გასწორება. კუთხოვანი გადახრა (ორი ლილვი ერთი კუთხითაა განლაგებული) და პარალელური გადახრა (ორი ლილვი გვერდზეა გადახრილი) დამოუკიდებელი უკმარისობის რეჟიმებია და ორივე ტოლერანტობის ფარგლებში უნდა იყოს.
სამონტაჟო ზედაპირის სიბრტყეს დიდი მნიშვნელობა აქვს. SAE სამონტაჟო ფლანგი ბრტყლად უნდა იყოს მორგებული სამაგრზე. ფლანგის ზედაპირის შესამოწმებლად გამოიყენეთ მართკუთხა და სენსორული საზომი; თუ სამონტაჟო დიამეტრზე უფსკრული 0.05 მმ-ს აღემატება, სამაგრი უნდა დამუშავდეს ბრტყლად ან შეიცვალოს. არათანაბარ ზედაპირზე დამონტაჟება ამახინჯებს ტუმბოს კორპუსს და ქმნის შებოჭილობას როტორსა და ამწე რგოლს შორის.
გამოიყენეთ შესაბამისი კლასის ჭანჭიკები (როგორც წესი, 8.8 ან 10.9 ფოლადი) და მწარმოებლის სპეციფიკაციების შესაბამისად დაამაგრეთ ბრუნვის მომენტი. ზედმეტი ბრუნვის მომენტი ამახინჯებს კორპუსს; არასაკმარისი ბრუნვის მომენტი საშუალებას აძლევს ტუმბოს დატვირთვის ქვეშ იმოძრაოს, რაც აჩქარებს ცვეთას.ISO 4391:2022 — ჰიდრავლიკური სითხის სიმძლავრე — ტუმბოები, ძრავები და ინტეგრალური ტრანსმისიები — მუშაობა და ტესტირების მეთოდებიგანსაზღვრავს სტანდარტულ გასწორებისა და მონტაჟის პროცედურებს, რომლებიც უნდა დაიცვან როგორც OEM-მა, ასევე შემცვლელი მომწოდებელმა.
ჰიდრავლიკური მონტაჟი: გამორეცხვა, ფილტრაცია და რეზერვუარის მომზადება
ახალი ტუმბო იმავე სისტემაში ირთვება, რომელმაც ძველი გაანადგურა. თუ გაუმართაობის მიზეზი დაბინძურებული სითხე იყო, ახალი ტუმბოს შეერთებამდე სისტემის სრული გამორეცხვა შეუძლებელია.
ახალი ტუმბოს შეერთებამდე გამორეცხეთ სისტემა. გათიშეთ ახალი ტუმბოს შესასვლელი და გამოსასვლელი მილები და შეაერთეთ გამრეცხი დანადგარი ან გვერდი აუარეთ ახალ ტუმბოს გამრეცხი მარყუჟით. გაფილტრული სითხე გაატარეთ სისტემაში მინიმუმ 30 წუთის განმავლობაში სისტემის დიზაინერის მიერ მითითებული ნაკადის სიჩქარით. NAS 1638 კლასი 8-ის შესაბამისად მიზნობრივი სისუფთავე ანISO 4406 19/17/14 ან უკეთესიგამორეცხვის ბოლოს. გამორეცხვის გამოტოვება ნაადრევი უკმარისობის მეორე ყველაზე გავრცელებული მიზეზია არასწორად განლაგებული ლილვების შემდეგ.
შეცვალეთ შესასვლელი ფილტრი და დაბრუნების ფილტრი. თუ სისტემა იყენებს 100 მიკრონიან შესასვლელ ფილტრს, შეცვალეთ იგი. თუ სისტემა იყენებს 10 მიკრონიან ან 25 მიკრონიან დაბრუნების ფილტრს, დაამონტაჟეთ ახალი ელემენტი. ფილტრის ელემენტის ღირებულება უმნიშვნელოა ახალი ტუმბოს პირველი 100 საათის განმავლობაში განადგურების ხარჯებთან შედარებით.
პირველადი გაშვებამდე ტუმბოს კორპუსი სუფთა სითხით შეავსეთ. ფრთიანი ტუმბოს კორპუსი (დრენაჟის კამერა) პირველი ბრუნვის წინ წინასწარ უნდა შეივსოს სუფთა სითხით. წინასწარი შევსების შეუსრულებლობა იწვევს მომენტალურ მშრალ გაშვებას, რაც ფრთის წვერებს აცვია გაუპოხი ამწევი რგოლის მიმართ. ცვეთა შეუმჩნეველია, მაგრამ ამცირებს ტუმბოს მომსახურების ვადას 50 პროცენტით ან მეტით.
წინასწარი შევსებისთვის, გამორთეთ კორპუსის სადრენაჟე მილი და ჩაასხით სუფთა გაფილტრული სითხე კორპუსში სადრენაჟე პორტის მეშვეობით, სანამ სითხე შესასვლელში არ გამოჩნდება. ხელახლა შეაერთეთ კორპუსის სადრენაჟე მილი და პირველი ჩართვის წინ დარწმუნდით, რომ შეერთება მჭიდროა.
გაშვება და ჩართვა: 40-საათიანი პროცედურა, რომელსაც კაპიტნების უმეტესობა უშვებს
40-საათიანი შეკეთება T6 ძრავის შეცვლის მესამე ყველაზე ხშირად გამოტოვებული ეტაპია და შედეგები ჩუმია, მაგრამ მძიმე. ფრთის წვერები მუშაობის პირველი 40 საათის განმავლობაში ეჯახება ამწე რგოლს. თუ ტუმბო შეკეთების დროს სრული წნევით მუშაობს, ფრთის წვერები დატვირთულია დაუჯდომელ ამწე რგოლზე და ნაადრევად ცვდება. როგორც ჩანს, ტუმბო პირველი 1000 საათის განმავლობაში კარგად მუშაობს, შემდეგ კი მოცულობითი ეფექტურობა ეცემა, რადგან ფრთის წვერები ცვდება და ვეღარ ერევა ამწე რგოლის ზედაპირს.
ნაბიჯი 1: პირველი ჩართვა, დატვირთვის გარეშე. ჩართეთ მთავარი ამძრავი და ამუშავეთ ტუმბო 800-1000 ბრ/წთ სიჩქარით დატვირთვისა და სისტემური წნევის გარეშე. მიეცით ტუმბოს სითხე 5 წუთის განმავლობაში ცირკულირებისთვის. მოუსმინეთ უჩვეულო ხმაურს, შეამოწმეთ კორპუსის დრენაჟის ნაკადი (თბილ სამუშაო ტემპერატურაზე უნდა იყოს 1 ლ/წთ-ზე ნაკლები) და დარწმუნდით, რომ შესასვლელს აქვს დადებითი წნევა (ვაკუუმის გარეშე).
ნაბიჯი 2: პირველი 40 საათის განმავლობაში ნომინალური წნევა 30-50 პროცენტია. სისტემა ტუმბოს ნომინალური წნევის 30-50 პროცენტამდე გაზარდეთ და პირველი 40 სამუშაო საათის განმავლობაში გააჩერეთ. ეს არის ჩართვის პერიოდი. ჩართვის დროს არ გადააჭარბოთ 50 პროცენტ წნევას, მაშინაც კი, თუ სისტემას ნორმალური მუშაობისთვის მეტი წნევა სჭირდება. დაგეგმეთ თქვენი გაშვების გრაფიკი ისე, რომ ჩართვის პერიოდი დაბალი მოთხოვნის პერიოდში მოხვდეს.
ნაბიჯი 3: სრული წნევა 40 საათის შემდეგ. 40 საათის მუშაობის შემდეგ, ფრთის წვერები მიმაგრებულია ამწევი რგოლისკენ. სისტემა მიიყვანეთ სრულ სამუშაო წნევამდე და დარწმუნდით, რომ მისი მუშაობა შეესაბამება თავდაპირველ სპეციფიკაციას. სრული წნევის დროს პირველი 8 საათის განმავლობაში აკონტროლეთ კორპუსის დრენაჟის ნაკადი და სამუშაო ტემპერატურა.
40-საათიანი შეკეთების ვადა მითითებულია ჩვენს მიერ მოწოდებული ყველა T6 სერიის ტუმბოს ინსტალაციის სახელმძღვანელოში. ეს ასევე ის ეტაპია, რომელიც ყველაზე ხშირად იგნორირებულია, რადგან სისტემა უნდა მუშაობდეს და ტექნიკური მომსახურების გუნდს სხვა პრიორიტეტები აქვს. შეკეთების გამოტოვების ღირებულება ნიშნავს, რომ ტუმბოს შეცვლა 15,000-20,000 საათის ნაცვლად 3,000-5,000 საათშია საჭირო. შეკეთების ღირებულება სისტემის შემცირებული სიმძლავრის 40 საათია.
ჩანაცვლების ხშირი წარუმატებლობები და მათი თავიდან აცილების გზები
ბოლო ათწლეულის განმავლობაში ჩვენს მიერ გაგზავნილი ასობით T6 ჩანაცვლების მოდელიდან, ნაადრევი დაბრუნების 80 პროცენტზე მეტი ოთხი გაუმართაობის რეჟიმის გამო მოდის.
შეცდომა 1: ფალარის წვერის ცვეთა 100 საათის განმავლობაში. მიზეზი: მშრალი ამუშავება შეუვსებელი კორპუსიდან, დაბინძურებული სითხე გამოტოვებული გამორეცხვის შედეგად ან სრული წნევით მუშაობა შეკეთების დროს. თავიდან აიცილეთ ეს კორპუსის წინასწარი შევსებით, სისტემის გამორეცხვით და 40-საათიანი შეკეთების პროცედურის დაცვით.
შეცდომა 2: ლილვის დალუქვის გაჟონვა 1000 საათის განმავლობაში. მიზეზი: ლილვის არასწორი განლაგება, ლილვის გადახრა გაცვეთილი შეერთების გამო ან უხეში მოპყრობა მონტაჟის დროს. ამის თავიდან ასაცილებლად გამოიყენეთ ციფერბლატის ინდიკატორი გასწორებისთვის, შეცვალეთ შეერთება გაცვეთილის შემთხვევაში და თავიდან აიცილეთ ლილვზე გვერდითი დატვირთვა მონტაჟის დროს.
შეცდომა 3: საკისრის გაუმართაობა 3000 საათის განმავლობაში. მიზეზი: სერიოზული შეუსაბამობა, სისტემიდან დაბინძურება ან შემცვლელი ტუმბოს წარმოების დეფექტი. ამის თავიდან ასაცილებლად გამოიყენეთ ლაზერული გასწორების ინსტრუმენტი იმ დანადგარებზე, სადაც ცნობილია, რომ სამაგრი არათანაბარია და შეიძინეთ შემცვლელი საკისარი დოკუმენტირებული ხარისხის კონტროლის მქონე მწარმოებლისგან.
შეცდომა 4: კავიტაცია 100 საათის განმავლობაში. მიზეზი: შესასვლელი შეზღუდვა (გაჭედილი ფილტრი, არასაკმარისი ზომის შესასვლელი მილი), არასწორი ბრუნვა ან სითხე, რომელიც ძალიან ბლანტია სამუშაო ტემპერატურაზე. ამის თავიდან ასაცილებლად, შეამოწმეთ, რომ შესასვლელი წნევა დადებითია ტუმბოს შესასვლელ პორტში, დაადასტურეთ, რომ ბრუნვა შეესაბამება მოდელის კოდს და გამოიყენეთ სისტემის დიზაინერის მიერ რეკომენდებული სითხის სიბლანტის კლასი.
ოთხივე გაუმართაობის რეჟიმის თავიდან აცილება შესაძლებელია. მათი თავიდან აცილების ღირებულებაა 30-60 წუთიანი ფრთხილად სამონტაჟო სამუშაოები და 40 საათიანი შეკეთების ოპერაცია. მათი თავიდან აცილების ღირებულებაა შესაცვლელი ტუმბოს ღირებულება პლუს მისი შეცვლის შრომა, რომელიც განმეორდება შემოკლებული ციკლით.
გამოგვიგზავნეთ თქვენი ძველი ტუმბოს მოდელი უფასოდ ჯვარედინი მითითებისთვის
თუ თქვენ გაქვთ Denison T6 ტუმბო, რომელიც საჭიროებს შეცვლას და 100 პროცენტით არ ხართ დარწმუნებული სახელწოდების ფირფიტაზე მითითებული მოდელის კოდში, გამოგვიგზავნეთ კოდი სახელწოდების ფირფიტის ფოტოსთან ერთად. ჩვენი საინჟინრო გუნდი შეადარებს კოდს მიმდინარე Veljan T6C, T6D ან T6E წარმოების ნაწილთან და შეკვეთის განთავსებამდე წერილობით დაადასტურებს შეცვლას. ჯვარედინი მითითება უფასოა და, როგორც წესი, ერთ სამუშაო დღეს გრძელდება.
უფრო სწრაფი შესრულებისთვის, თქვენს მოთხოვნაში მიუთითეთ მოცულობა (cc/ბრ/წთ), ლილვის ტიპი, ბრუნვის სიჩქარე და სითხის ტიპი. ამ ოთხი მონაცემის საფუძველზე შეგვიძლია სწორი სათადარიგო ტუმბოს იდენტიფიცირება მაშინაც კი, როდესაც სატიტულო დაფა არ იკითხება.
გამოაგზავნეთ თქვენი ძველი ტუმბოს მოდელი შესადარებლად
გვითხარით მოდელის კოდი (ან გადაადგილება, ლილვის ტიპი, ბრუნვა და სითხის ტიპი) და ჩვენ დაგიდასტურებთ Veljan T6-ის ზუსტ ჩანაცვლებას. უფასო ჯვარედინი მითითება, ერთი სამუშაო დღის ვადა.
ხშირად დასმული კითხვები
ავტორის შესახებ
დემი გე ჰიდრავლიკური გადაწყვეტილებების ექსპერტია Vicks Hydraulic-ში, ეროვნულ მაღალტექნოლოგიურ საწარმოში, რომელიც 2007 წელს დაარსდა და სპეციალიზირებულია ფრთიანი ტუმბოების, სერვო სისტემების და ერთიანი ენერგოდამზოგავი ჰიდრავლიკური გადაწყვეტილებების წარმოებაში. მსოფლიოში წამყვანი 6 საწარმოო ხაზით და 80 000-ზე მეტი ფრთიანი ტუმბოს წლიური სიმძლავრით, Vicks ემსახურება ინდუსტრიებს, მათ შორის საზღვაო, სამხედრო და სამრეწველო ავტომატიზაციას.
დემი მაღალი წნევის ჰიდრავლიკური ტექნოლოგიების ექსპერტია, რომელიც ეხმარება გლობალურ მყიდველებს CCS, DNV, ABS, BV და LR სერტიფიცირებული კომპონენტების მოძიებაში ინდუსტრიის სტანდარტების გადახედვის წამყვანი განყოფილებიდან.
დაკავშირებული პროდუქტები და რესურსები
T6/T7 ჩანაცვლებითი ტუმბოები →Veljan Denison T6C T6D T6E მაღალი წნევის ტუმბო →გამოაგზავნეთ თქვენი ძველი ტუმბოს მოდელი შესატყვისად →
გამოქვეყნების დრო: 2026 წლის 4 სექტემბერი