একজন রক্ষণাবেক্ষণ প্রকৌশলীর জন্য ১১-অক্ষরের মডেল কোড, T6C / T6D / T6E-এর ক্রস-রেফারেন্স সারণি এবং যান্ত্রিক ও হাইড্রোলিক স্থাপন পদ্ধতি বিষয়ক নির্দেশিকা, যা চারটি সর্বাধিক প্রচলিত অকাল ব্যর্থতা প্রতিরোধ করে।
সংক্ষেপে
- ডেনিসন টি৬ ভেইন পাম্প প্রতিস্থাপন কোনো একক এসকেইউ (SKU) নয় — এর ১১-অক্ষরের মডেল কোডটি ডিসপ্লেসমেন্ট, শ্যাফটের ধরন, ঘূর্ণন, পোর্টের অবস্থান এবং সিল লেভেল নির্দিষ্ট করে, এবং এর যেকোনো একটিতে অমিলের কারণে চালু করার কয়েক ঘণ্টার মধ্যেই পাম্পটি বিকল হয়ে যায়।
- ডেনিসন T6, T6C, T6D, এবং T6E পদবিগুলো বিভিন্ন ডিসপ্লেসমেন্ট ক্লাসকে বোঝায়; T6C-এর পরিসর ১০-২৮ সিসি/রেভ, T6D-এর পরিসর ৩৬-৬১ সিসি/রেভ, এবং T6E-এর পরিসর ৬৬-৮৬ সিসি/রেভ, এবং এগুলোর সবগুলোরই মাউন্টিং ইন্টারফেস একই।
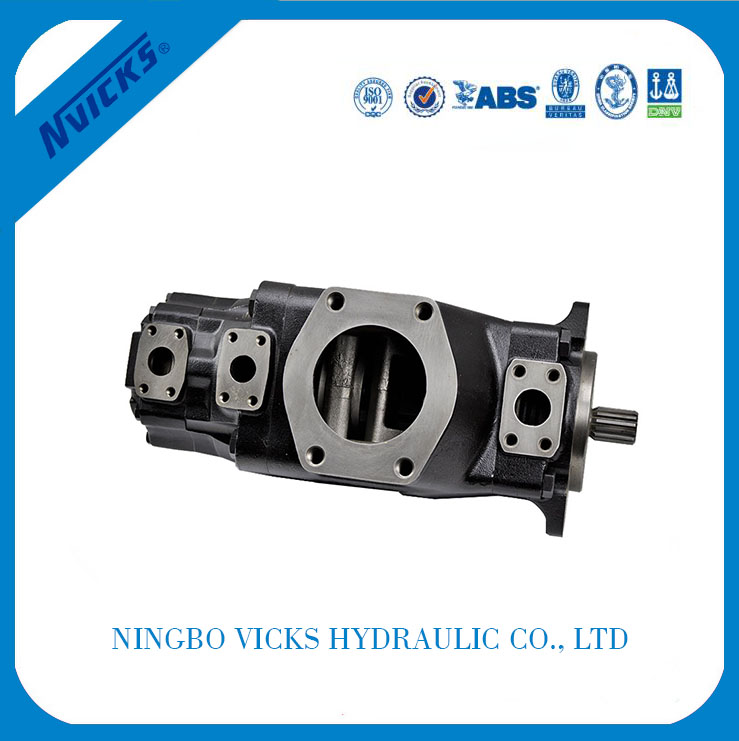
- ভিক্স হাইড্রলিক-এর ভেলজান T6C/T6D/T6E সিরিজটি মূল ডেনিসন T6 সিরিজের সাথে আকারগত ও হাইড্রলিকভাবে বিনিময়যোগ্য এবং OEM খুচরা যন্ত্রাংশের তুলনায় অনেক কম সময়ে এটি পাওয়া যায়।
- T6 প্রতিস্থাপনের ক্ষেত্রে ৪০-ঘণ্টার ব্রেক-ইন পদ্ধতিটিই সবচেয়ে বেশি এড়িয়ে যাওয়া হয়: কারণ, ক্যাম রিংয়ের সাথে ভালোভাবে বসার আগেই এটিকে পূর্ণ চাপে চালালে ভেইনের অগ্রভাগগুলো সঙ্গে সঙ্গে নষ্ট হয়ে যায়।
- স্থাপনের সময় শ্যাফটের অ্যালাইনমেন্ট ০.০৫ মিমি বা তার চেয়ে ভালো হওয়া আবশ্যক; ০.১৫ মিমি-এর বেশি অ্যালাইনমেন্ট ত্রুটির কারণে ৩,০০০ কার্যঘণ্টার মধ্যেই বেয়ারিং অকালে বিকল হয় এবং শ্যাফট সিল থেকে লিকেজ দেখা দেয়।
ডেনিসন টি৬ ভেইন পাম্প প্রতিস্থাপনের ক্ষেত্রে সবচেয়ে ব্যয়বহুল ভুলটি হলো এমন একটি পাম্প কেনা, যা বাইরে থেকে দেখতে ঠিকঠাক মনে হলেও সেটির ডিসপ্লেসমেন্ট, শ্যাফট বা রোটেশন ভুল থাকে। পাম্পটি আসে, রক্ষণাবেক্ষণকারী দল সেটি লাগিয়ে দেয়, এবং ১০০ ঘন্টা চলার মধ্যেই এর ভেইনগুলো নষ্ট হয়ে যায়। আমরা প্রতি ত্রৈমাসিকে বেশ কয়েকবার এই ধরনের ব্যর্থতা দেখতে পাই।
এটি সম্পূর্ণরূপে এড়ানো সম্ভব, কারণ ডেনিসন টি৬ মডেল কোড হলো একটি সুগঠিত ১১-অক্ষরের স্ট্রিং যা প্রতিটি গুরুত্বপূর্ণ প্যারামিটারকে সংজ্ঞায়িত করে। একবার আপনি কোডটি পড়তে পারলে, ৩০ সেকেন্ডের মধ্যে একটি প্রতিস্থাপন যাচাই করতে পারবেন এবং একজন ক্রস-রেফারেন্স সরবরাহকারীর সাথে একটি ফলপ্রসূ আলোচনা করতে পারবেন। একটি ৫-বছরের পরিষেবা জীবন এবং ৩-মাসের পরিষেবা জীবনের মধ্যে পার্থক্য প্রায় সবসময়ই একটি মডেল কোডের অমিল, একটি বাদ পড়া ব্রেক-ইন পদ্ধতি, অথবা চালুর সময় একটি দূষিত সিস্টেমের কারণে হয়ে থাকে।
এই নির্দেশিকাটিতে সম্পূর্ণ প্রতিস্থাপন প্রক্রিয়াটি ধাপে ধাপে বর্ণনা করা হয়েছে: নেমপ্লেট কীভাবে পড়তে হয়, T6C / T6D / T6E ফ্রেমগুলির জন্য ক্রস-রেফারেন্স টেবিল, অর্ডার করার আগে কী কী যাচাই করতে হবে, যান্ত্রিক এবং হাইড্রোলিক ইনস্টলেশন পদ্ধতি, এবং আপনার বিনিয়োগকে সুরক্ষিত রাখার জন্য ৪০-ঘণ্টার ব্রেক-ইন প্রক্রিয়া।
ডেনিসন টি৬ মেরামত না করে কেন বদলে ফেলা উচিত?
মেরামতের পরিবর্তে প্রতিস্থাপনের সিদ্ধান্তটি তিনটি ত্রুটির ধরনের উপর নির্ভর করে, এবং প্রতিটির ব্যয়-সুবিধা পরিস্থিতি ভিন্ন।
ভলিউমেট্রিক দক্ষতার হ্রাস। পাম্প চলে কিন্তু লোডের অধীনে সিস্টেমের চাপ কমে যায়, অথবা সাইকেল টাইম ধীর হয়ে যায়। এটি প্রায় সবসময়ই কার্ট্রিজ কিটের ভিতরে থাকা ভেইন বা ক্যাম রিং-এর ক্ষয়ের কারণে হয়ে থাকে। যদি শ্যাফট, বিয়ারিং এবং হাউজিং সহনশীলতার মধ্যে থাকে, তবে একটি সম্পূর্ণ পাম্পের মূল্যের ৩০ থেকে ৪০ শতাংশ খরচে কার্ট্রিজ কিট প্রতিস্থাপন করলে পাম্পটি নতুন অবস্থায় ফিরে আসে।
শ্যাফট সিল লিকেজ। শ্যাফট সিলে তেল দেখা যাচ্ছে, অথবা অপারেটিং তাপমাত্রায় কেস ড্রেন ফ্লো ১ লিটার/মিনিটের বেশি বেড়ে গেছে। শ্যাফট সিলের ব্যর্থতা সাধারণত সিলের কার্যক্ষমতা হ্রাস (যা প্রতিস্থাপনযোগ্য) অথবা সিল জার্নালে শ্যাফটের ক্ষয় নির্দেশ করে (এর জন্য সম্পূর্ণ পাম্প প্রতিস্থাপন প্রয়োজন, কারণ পুরোনো T6 মডেলগুলিতে শ্যাফট সাধারণত একটি সার্ভিস পার্ট হিসাবে সরবরাহ করা হয় না)।
বিয়ারিং বিকল হওয়া। পাম্প থেকে শব্দ হয়, শ্যাফটে পরিমাপযোগ্য অক্ষীয় বা রেডিয়াল প্লে (ঢালুতা) দেখা যায়, অথবা হাউজিং-এ অতিরিক্ত গরম হওয়ার কারণে বিবর্ণতার লক্ষণ দেখা যায়। বিয়ারিং বিকল হলে সাধারণত ধাতব কণা দ্বারা পুরো পাম্পটি দূষিত হয়ে যায়। এই পর্যায়ে সম্পূর্ণ পাম্প প্রতিস্থাপন করাই একমাত্র নিরাপদ বিকল্প, এবং নতুন পাম্প স্থাপন করার আগে সিস্টেমটি অবশ্যই ফ্লাশ করতে হবে।
সিদ্ধান্ত নেওয়ার আগে, পাম্পটি খুলে এর শ্যাফট, হাউজিং বোর এবং কেস ড্রেন ফ্লো পরীক্ষা করুন। এই দ্রুত পরীক্ষায় মাত্র ১৫ মিনিট সময় লাগে এবং এটি আপনাকে বলে দেবে যে আপনার একটি কার্ট্রিজ কিট, একটি সম্পূর্ণ পাম্প, নাকি পাম্পের সাথে সিস্টেম ফ্লাশ প্রয়োজন।
T6 নেমপ্লেট পাঠ: ১১-অক্ষরের কোডের ব্যাখ্যা
ডেনিসন T6 নেমপ্লেটটি এর উপযুক্ততা, কার্যকারিতা এবং কার্যকাল নির্ধারণকারী প্রতিটি প্যারামিটারকে একটি ১১-অক্ষরের আলফানিউমেরিক স্ট্রিং-এ এনকোড করে। একবার এর গঠনটি বুঝে গেলে, আপনি ফিল্ডে থাকা যেকোনো T6 পাম্পের গঠন বুঝতে পারবেন, এমনকি সেইসব পাম্পও যেগুলোতে নতুন করে রঙ করা হয়েছে বা যেগুলোর নেমপ্লেট আংশিকভাবে ঢাকা পড়েছে।
কোডটির গঠন হলো: T6X-DDD-S-RR-PP-N, যেখানে প্রতিটি অবস্থানের একটি নির্দিষ্ট অর্থ রয়েছে।
অবস্থান ১-২: টি৬ — সিরিজ ফ্যামিলি (উচ্চ-চাপের ডাওয়েল-পিন ভেইন পাম্প)।
অবস্থান ৩: ফ্রেম — C ছোট ফ্রেমের জন্য (১০-২৮ সিসি/রেভ), D মাঝারি ফ্রেমের জন্য (৩৬-৬১ সিসি/রেভ), E বড় ফ্রেমের জন্য (৬৬-৮৬ সিসি/রেভ)। ফ্রেমটি বেয়ারিংয়ের আকার, শ্যাফটের ব্যাস এবং পোর্টের থ্রেডের আকার নির্ধারণ করে, তাই ভুল ফ্রেম একই ব্র্যাকেটে শারীরিকভাবে লাগানো যাবে না।
অবস্থান ৪: কনফিগারেশন — শিল্পক্ষেত্রে স্থাপনের জন্য N, ট্রাক (মোবাইল) স্থাপনের জন্য M, ডাবল সিল কিট সহ ট্রাকের জন্য P। প্রতিকূল পরিবেশের জন্য মোবাইল সংস্করণগুলিতে অতিরিক্ত সিলিং ব্যবস্থা রয়েছে।
অবস্থান ৫-৭: ডিসপ্লেসমেন্ট কোড — তিনটি সংখ্যা যা সিসি/রেভ (cc/rev) এককে ডিসপ্লেসমেন্টকে ১ দ্বারা ভাগ করে প্রকাশ করে। উদাহরণস্বরূপ, ডিসপ্লেসমেন্ট কোড ০১৪ মানে ১৪ সিসি/রেভ, এবং ডিসপ্লেসমেন্ট কোড ০৬১ মানে ৬১ সিসি/রেভ। ডিসপ্লেসমেন্ট কোড একটি নির্দিষ্ট শ্যাফট গতিতে প্রবাহের পরিমাণ নির্ধারণ করে।
অবস্থান ৮: শ্যাফটের ধরন — কীড, স্প্লাইনড, বা টেপারড। শ্যাফটের ধরনটি অবশ্যই বিদ্যমান ইনস্টলেশনের কাপলিং বা ড্রাইভ ইন্টারফেসের সাথে মিলতে হবে। মোবাইল অ্যাপ্লিকেশনগুলিতে স্প্লাইনড শ্যাফট এবং শিল্পক্ষেত্রে কীড শ্যাফট বেশি প্রচলিত।
অবস্থান ৯-১০: ঘূর্ণন — R মানে ডান-হাতি (শ্যাফটের প্রান্ত থেকে দেখলে ঘড়ির কাঁটার দিকে), L মানে বাম-হাতি (ঘড়ির কাঁটার বিপরীত দিকে)। এই ঘূর্ণন অত্যন্ত গুরুত্বপূর্ণ, কারণ R এবং L সংস্করণের মধ্যে পোর্ট লজিক বিপরীত হয়ে যায়। ভুল দিকে চালিত একটি পাম্প কয়েক মিনিটের মধ্যেই ক্যাভিটেশন ঘটাবে।
অবস্থান ১১: পোর্টের অবস্থান — ০০ (ইনলেটের বিপরীতে), ০১ (ইনলেটের সাথে একই সরলরেখায়), ০২ (ইনলেট থেকে ঘড়ির কাঁটার বিপরীত দিকে ৯০° কোণে), ০৩ (ইনলেট থেকে ঘড়ির কাঁটার দিকে ৯০° কোণে)। পোর্টের অবস্থান অবশ্যই বিদ্যমান প্লাম্বিং বিন্যাসের সাথে মিলতে হবে; পোর্টের অবস্থান পুনর্বিন্যাস করতে হলে হোস বা পাইপ সরাতে হয়, যা খরচ ও ঝুঁকি বাড়ায়।
অবস্থান ১২: ডিজাইন নম্বর — ভিক্স বর্তমান উৎপাদন ডিজাইন হিসেবে A1 ব্যবহার করে; পুরোনো ডিজাইনগুলো হলো A0 এবং A99। প্রতিস্থাপনের ক্ষেত্রে ডিজাইন নম্বরটি সাধারণত গুরুত্বপূর্ণ নয়, কিন্তু সার্ভিস পার্টসের জন্য ডিজাইন নম্বরটি সঠিক কার্ট্রিজ কিট অর্ডার করা নিশ্চিত করে।
অবস্থান ১৩: সিল লেভেল — এস১ নাইট্রাইল রাবারের (সাধারণ মিনারেল অয়েল) জন্য ১, এস৫ ফ্লুরোকার্বনের (উচ্চ-তাপমাত্রা বা ফসফেট এস্টার ফ্লুইড) জন্য ৫। সিল লেভেল অবশ্যই ফ্লুইডের রাসায়নিক গঠনের সাথে মিলতে হবে; ফসফেট এস্টার ফ্লুইডে ব্যবহৃত নাইট্রাইল সিল কয়েক ঘণ্টার মধ্যেই অকার্যকর হয়ে যাবে।
একটি সম্পূর্ণ উদাহরণ: T6C-014-1R00-A101 এর অর্থ হলো T6 সিরিজ, C ফ্রেম, ইন্ডাস্ট্রিয়াল মাউন্টিং, 14 cc/rev ডিসপ্লেসমেন্ট, কীড শ্যাফট, ডান-হাতি ঘূর্ণন, পোর্ট পজিশন 00, ডিজাইন A1, S1 নাইট্রাইল সিল। এই একটিমাত্র স্ট্রিং আপনাকে সঠিক প্রতিস্থাপন অর্ডার করার জন্য প্রয়োজনীয় প্রতিটি প্যারামিটার বলে দেয়।
ক্রস-রেফারেন্স সারণী: ডেনিসন T6 থেকে ভিক্স/ভেলজান T6C T6D T6E
ভেলজান T6C, T6D, এবং T6E সিরিজগুলো মূল ডেনিসন T6 সিরিজের সাথে আকারগত এবং হাইড্রোলিকভাবে বিনিময়যোগ্য। একটি ভেলজান T6C-014-1R00-A101 হলো ডেনিসন T6C-014-1R00-A101-এর একটি সরাসরি প্রতিস্থাপন, যার মাউন্টিং ফুটপ্রিন্ট, পোর্টের অবস্থান, শ্যাফট ইন্টারফেস এবং পারফরম্যান্স এনভেলপ একই।
| ডেনিসন টি৬ কোড | ভেলজান/ভিক্স কোড | স্থানচ্যুতি (সিসি/রিভ) | সর্বোচ্চ চাপ (বার) | সাধারণ গতিসীমা (আরপিএম) |
|---|---|---|---|---|
| টি৬সি-০০৩ | টি৬সি-০০৩ | 10 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০০৫ | টি৬সি-০০৫ | 12 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০০৬ | টি৬সি-০০৬ | 16 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০০৮ | টি৬সি-০০৮ | 21 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০১০ | টি৬সি-০১০ | 26 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০১২ | টি৬সি-০১২ | 31 | ১৭৫ | ৬০০-১৮০০ |
| টি৬সি-০১৪ | টি৬সি-০১৪ | 36 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০১৪ | টি৬ডি-০১৪ | 36 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০১৭ | টি৬ডি-০১৭ | 45 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০২০ | টি৬ডি-০২০ | 52 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০২৪ | টি৬ডি-০২৪ | 61 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০২৮ | টি৬ডি-০২৮ | 73 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৩১ | টি৬ডি-০৩১ | 79 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৩৫ | টি৬ডি-০৩৫ | 89 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৩৮ | টি৬ডি-০৩৮ | 97 | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৪২ | টি৬ডি-০৪২ | ১০৮ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৪৫ | টি৬ডি-০৪৫ | ১১৭ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ডি-০৫০ | টি৬ডি-০৫০ | ১৩০ | ১৭৫ | ৬০০-১৮০০ |
| T6E-042 | T6E-042 | ১০৮ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৪৫ | টি৬ই-০৪৫ | ১১৭ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৫০ | টি৬ই-০৫০ | ১৩০ | ১৭৫ | ৬০০-১৮০০ |
| T6E-052 | T6E-052 | ১৩৭ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৫৭ | টি৬ই-০৫৭ | ১৫০ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৬২ | টি৬ই-০৬২ | ১৬৩ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৬৬ | টি৬ই-০৬৬ | ১৭৫ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৭২ | টি৬ই-০৭২ | ১৯০ | ১৭৫ | ৬০০-১৮০০ |
| টি৬ই-০৮৫ | টি৬ই-০৮৫ | ২২৫ | ১৭৫ | ৬০০-১৮০০ |
মডেল কোড স্তরে ক্রস-রেফারেন্সটি হুবহু এক। আপনি যখন আপনার পুরানো পাম্পের নেমপ্লেটে ছাপানো মডেল কোডটি ভিক্স-কে পাঠান, তখন আমরা এমন একটি প্রতিস্থাপন পাম্প সরবরাহ করি যা একই ব্র্যাকেটে মাউন্ট করা যায়, একই পোর্টে সংযোগ করা যায় এবং একই কার্যক্ষমতায় চলে। এই ক্রস-রেফারেন্সটি আনুমানিক নয়; এটি একটি সরাসরি প্রতিস্থাপন।
বদলি অর্ডার করার আগে কী যাচাই করতে হবে
তিনটি যাচাইয়ের মাধ্যমে ভুল পাম্প ফেরত পাঠানোর ৯০ শতাংশ ঘটনা দূর করা যায়।
যাচাই ১: নেমপ্লেটে থাকা সম্পূর্ণ মডেল কোডটি নিশ্চিত করুন। পূর্ববর্তী ক্রয় আদেশের কোনো পার্ট নম্বর বা রক্ষণাবেক্ষণ দলের মৌখিক বিবরণের উপর নির্ভর করবেন না। নেমপ্লেট থেকে সরাসরি ১১-অক্ষরের কোডটি পড়ুন, যার মধ্যে রোটেশন (R বা L), পোর্ট পজিশন (০০, ০১, ০২, বা ০৩), এবং সিল লেভেল (১ বা ৫) অন্তর্ভুক্ত থাকবে। যদি নেমপ্লেটটি পাঠযোগ্য না হয়, তবে পাম্পটি খুলুন এবং কার্ট্রিজে স্ট্যাম্প করা ডিসপ্লেসমেন্ট কোডটি পরিমাপ করুন।
যাচাই ২: শ্যাফটটি ঘুরিয়ে এর ঘূর্ণন যাচাই করুন। সিস্টেম থেকে পাম্পটি খুলে, হাত দিয়ে শ্যাফটটি ঘোরান এবং এর দিক পর্যবেক্ষণ করুন। ডান-হাতি ঘূর্ণন (R) মানে হলো শ্যাফটের প্রান্ত থেকে দেখলে এটি ঘড়ির কাঁটার দিকে ঘুরবে। যদি আপনি শ্যাফটটি সহজে ঘোরাতে না পারেন (অভ্যন্তরীণ ক্ষতির কারণে), তাহলে পুরানো পাম্পটিতে অভ্যন্তরীণ সমস্যা রয়েছে যা ব্যর্থতার কারণ হতে পারে। একই ধরনের ব্যর্থতা প্রতিস্থাপিত পাম্পটিকে নষ্ট করে দেওয়ার আগেই কার্টিজ বা সম্পূর্ণ পাম্পটি পরিবর্তন করুন।
যাচাই ৩: বিদ্যমান কাপলিং এবং মাউন্টিং ব্র্যাকেট পরিদর্শন করুন। নতুন পাম্পটিকে অবশ্যই বিদ্যমান ড্রাইভের সাথে সঠিকভাবে সংযুক্ত হতে হবে। শ্যাফটের ধরন (কীড, স্প্লাইনড বা টেপারড) এবং শ্যাফটের ব্যাস যাচাই করুন। SAE মাউন্টিং ফ্ল্যাঞ্জের বোল্ট প্যাটার্ন মেলে কিনা তা যাচাই করুন। যদি ব্র্যাকেটটি পরিবর্তন করা হয়ে থাকে বা কাপলিংটি জীর্ণ হয়ে থাকে, তবে পাম্পের সাথে একই সময়ে সেই অংশগুলোও প্রতিস্থাপন করুন।
যখন আপনি তিনটিই যাচাই করে নেবেন, তখন নেমপ্লেটের একটি ছবিসহ মডেল কোডটি আপনার প্রতিস্থাপন সরবরাহকারীর কাছে পাঠিয়ে দিন। আপনার অর্ডার দেওয়ার আগে সরবরাহকারী লিখিতভাবে সঠিক প্রতিস্থাপনটি নিশ্চিত করতে পারবেন।
যান্ত্রিক স্থাপন: শ্যাফট অ্যালাইনমেন্ট, কাপলিং এবং মাউন্টিং
যান্ত্রিক স্থাপনার সময় থেকেই বেশিরভাগ অকাল ব্যর্থতা শুরু হয়। একটি ভুলভাবে বসানো শ্যাফট, একটি নরম মাউন্ট ব্র্যাকেট, বা একটি দূষিত কাপলিং হাব অন্য যেকোনো অপারেটিং অবস্থার চেয়ে দ্রুত একটি নতুন পাম্পকে নষ্ট করে দেবে।
শ্যাফট অ্যালাইনমেন্ট হলো সবচেয়ে গুরুত্বপূর্ণ ধাপ। কাপলিং-এ টোটাল ইন্ডিকেটেড রিডিং (TIR) ০.০৫ মিমি-এর কম কিনা তা যাচাই করতে একটি ডায়াল ইন্ডিকেটর বা লেজার অ্যালাইনমেন্ট টুল ব্যবহার করুন। ০.১৫ মিমি বা তার বেশি অ্যালাইনমেন্ট ত্রুটির কারণে ৩,০০০ কার্যঘণ্টার মধ্যে বিয়ারিংটি নষ্ট হয়ে যায়; ০.৩০ মিমি বা তার বেশি অ্যালাইনমেন্ট ত্রুটির কারণে ১,০০০ ঘণ্টারও কম সময়ে বিয়ারিংটি নষ্ট হতে পারে। একটি স্ট্রেটএজ অ্যালাইনমেন্ট টুল নয় — এর জন্য ডায়াল ইন্ডিকেটর বা লেজার সিস্টেম ব্যবহার করুন।
কৌণিক এবং সমান্তরাল উভয় অ্যালাইনমেন্ট যাচাই করুন। কৌণিক মিসঅ্যালাইনমেন্ট (দুটি শ্যাফট কোণাকুণি থাকা) এবং সমান্তরাল মিসঅ্যালাইনমেন্ট (দুটি শ্যাফট পাশাপাশি সরে থাকা) দুটি স্বতন্ত্র ত্রুটির ধরণ এবং উভয়কেই সহনীয় সীমার মধ্যে থাকতে হবে।
মাউন্টিং সারফেসের সমতলতা গুরুত্বপূর্ণ। SAE মাউন্টিং ফ্ল্যাঞ্জটি অবশ্যই ব্র্যাকেটের সাথে সমতলভাবে বসতে হবে। ফ্ল্যাঞ্জের পৃষ্ঠ পরীক্ষা করার জন্য একটি স্ট্রেটএজ এবং ফিলার গেজ ব্যবহার করুন; যদি মাউন্টিং ব্যাস জুড়ে ফাঁক ০.০৫ মিমি-এর বেশি হয়, তবে ব্র্যাকেটটি মেশিনিং করে সমতল করতে হবে অথবা প্রতিস্থাপন করতে হবে। একটি অসমতল পৃষ্ঠে মাউন্ট করলে পাম্প হাউজিং বিকৃত হয়ে যায় এবং রোটর ও ক্যাম রিংয়ের মধ্যে বাধা সৃষ্টি হয়।
সঠিক গ্রেডের বোল্ট (সাধারণত ৮.৮ বা ১০.৯ স্টিল) ব্যবহার করুন এবং প্রস্তুতকারকের নির্দেশিত টর্ক অনুযায়ী টাইট করুন। অতিরিক্ত টর্ক দিলে হাউজিং বিকৃত হয়ে যায়; কম টর্ক দিলে লোডের নিচে পাম্পটি নড়াচড়া করতে পারে, যা ক্ষয়কে ত্বরান্বিত করে।আইএসও ৪৩৯১:২০২২ — হাইড্রোলিক ফ্লুইড পাওয়ার — পাম্প, মোটর এবং অবিচ্ছেদ্য ট্রান্সমিশন — কর্মক্ষমতা এবং পরীক্ষা পদ্ধতিএটি আদর্শ অ্যালাইনমেন্ট এবং মাউন্টিং পদ্ধতি নির্ধারণ করে যা মূল প্রস্তুতকারক (OEM) এবং প্রতিস্থাপন সরবরাহকারী উভয়েরই অনুসরণ করা উচিত।
হাইড্রোলিক ইনস্টলেশন: ফ্লাশিং, ফিল্টারেশন এবং জলাধার প্রস্তুতি
যে সিস্টেমে পুরোনো পাম্পটি নষ্ট হয়েছিল, নতুন পাম্পটিও সেই একই সিস্টেমে চালু করতে হবে। যদি দূষিত তরলের কারণে সমস্যাটি হয়ে থাকে, তবে নতুন পাম্পটি সংযোগ করার আগে পুরো সিস্টেমটি ফ্লাশ করা অপরিহার্য।
নতুন পাম্প সংযোগ করার আগে সিস্টেমটি ফ্লাশ করুন। নতুন পাম্পের ইনলেট এবং আউটলেট লাইনগুলো বিচ্ছিন্ন করুন এবং একটি ফ্লাশ রিগ সংযোগ করুন অথবা একটি ফ্লাশিং লুপের মাধ্যমে নতুন পাম্পটিকে বাইপাস করুন। সিস্টেম ডিজাইনার দ্বারা নির্দিষ্ট করা প্রবাহ হারে কমপক্ষে ৩০ মিনিটের জন্য সিস্টেমের মধ্য দিয়ে ফিল্টার করা তরল সঞ্চালন করুন। NAS 1638 ক্লাস 8 বা তার চেয়ে উন্নত মানের পরিচ্ছন্নতা বজায় রাখুন।ISO 4406 19/17/14 বা তার চেয়ে ভালোফ্লাশ করার শেষে। শ্যাফটের ভুল সংস্থাপনের পর, ফ্লাশ না করাই হলো অকাল ব্যর্থতার দ্বিতীয় সর্বাধিক সাধারণ কারণ।
ইনলেট স্ট্রেইনার এবং রিটার্ন ফিল্টার প্রতিস্থাপন করুন। যদি সিস্টেমে ১০০-মাইক্রন ইনলেট স্ট্রেইনার ব্যবহৃত হয়, তবে সেটি প্রতিস্থাপন করুন। যদি সিস্টেমে ১০-মাইক্রন বা ২৫-মাইক্রন রিটার্ন ফিল্টার ব্যবহৃত হয়, তবে একটি নতুন এলিমেন্ট ইনস্টল করুন। প্রথম ১০০ ঘণ্টার মধ্যে একটি নতুন পাম্প নষ্ট করার খরচের তুলনায় একটি ফিল্টার এলিমেন্টের খরচ নগণ্য।
প্রথমবার চালু করার আগে পাম্প কেসটি পরিষ্কার তরল দিয়ে পূর্ণ করুন। একটি ভেইন পাম্পের কেস (ড্রেন চেম্বার) প্রথম ঘূর্ণনের আগে অবশ্যই পরিষ্কার তরল দিয়ে পূর্ণ করতে হবে। আগে থেকে পূর্ণ করতে ব্যর্থ হলে ক্ষণিকের জন্য শুষ্ক সূচনা ঘটে, যা একটি অপিচ্ছিল ক্যাম রিংয়ের সাথে ঘষা লেগে ভেইনের অগ্রভাগকে ক্ষয় করে। এই ক্ষয় অদৃশ্য হলেও এটি পাম্পের কার্যকাল ৫০ শতাংশ বা তার বেশি কমিয়ে দেয়।
আগে থেকে পূরণ করার জন্য, কেসের ড্রেন লাইনটি বিচ্ছিন্ন করুন এবং ড্রেন পোর্টের মাধ্যমে কেসে পরিষ্কার ফিল্টার করা ফ্লুইড ঢালুন যতক্ষণ না ইনলেটে ফ্লুইড দেখা যায়। প্রথমবার চালু করার আগে কেসের ড্রেন লাইনটি পুনরায় সংযুক্ত করুন এবং সংযোগটি দৃঢ় আছে কিনা তা যাচাই করে নিন।
স্টার্টআপ এবং ব্রেক-ইন: ৪০-ঘণ্টার সেই পদ্ধতি যা বেশিরভাগ স্কিপার ভুল করেন
T6 প্রতিস্থাপনের ক্ষেত্রে ৪০-ঘণ্টার ব্রেক-ইন হলো তৃতীয় সর্বাধিক বাদ পড়া ধাপ, এবং এর পরিণতি নীরব কিন্তু গুরুতর। পরিচালনার প্রথম ৪০ ঘণ্টায় ভেইন টিপসগুলো ক্যাম রিং-এর সাথে ভালোভাবে বসে যায়। ব্রেক-ইন চলাকালীন যদি পাম্পটি পূর্ণ চাপে চলে, তবে ভেইন টিপসগুলো একটি অবিন্যস্ত ক্যাম রিং-এর উপর চাপ সৃষ্টি করে এবং সময়ের আগেই ক্ষয়প্রাপ্ত হয়। প্রথম ১,০০০ ঘণ্টা পর্যন্ত পাম্পটি ঠিকঠাক কাজ করছে বলে মনে হয়, কিন্তু তারপর এর ভলিউমেট্রিক দক্ষতা কমে যায়, কারণ ভেইন টিপসগুলো ক্ষয়প্রাপ্ত হয়ে যায় এবং ক্যাম রিং-এর পৃষ্ঠের সাথে আর ভালোভাবে সীল করতে পারে না।
ধাপ ১: প্রথমবার চালু করার সময়, কোনো লোড ছাড়া। প্রাইম মুভার চালু করুন এবং পাম্পটিকে কোনো লোড ও সিস্টেম প্রেশার ছাড়া ৮০০-১০০০ আরপিএম-এ চালান। পাম্পটিকে ৫ মিনিটের জন্য ফ্লুইড সঞ্চালন করতে দিন। কোনো অস্বাভাবিক শব্দ হচ্ছে কিনা তা শুনুন, কেস ড্রেনের প্রবাহ পরীক্ষা করুন (উষ্ণ অপারেটিং তাপমাত্রায় এটি ১ লিটার/মিনিটের কম হওয়া উচিত), এবং যাচাই করুন যে ইনলেটে পজিটিভ প্রেশার আছে (কোনো ভ্যাকুয়াম নেই)।
ধাপ ২: ৩০-৫০ শতাংশ রেটেড প্রেশার, প্রথম ৪০ ঘণ্টা। সিস্টেমটিকে পাম্পের রেটেড প্রেশারের ৩০-৫০ শতাংশ পর্যন্ত নিয়ে আসুন এবং প্রথম ৪০ ঘণ্টা চালান। এটিই হলো ব্রেক-ইন পিরিয়ড। ব্রেক-ইন চলাকালীন ৫০ শতাংশ প্রেশার অতিক্রম করবেন না, এমনকি যদি স্বাভাবিক অপারেশনের জন্য সিস্টেমের আরও বেশি প্রেশারের প্রয়োজন হয়। আপনার স্টার্টআপ শিডিউল এমনভাবে পরিকল্পনা করুন যাতে ব্রেক-ইন পিরিয়ডটি কম চাহিদার সময়ে পড়ে।
ধাপ ৩: ৪০ ঘণ্টা পর পূর্ণ চাপ। ৪০ ঘণ্টা পরিচালনার পর, ভেইনের অগ্রভাগগুলো ক্যাম রিং-এর সাথে দৃঢ়ভাবে বসে যায়। সিস্টেমটিকে পূর্ণ অপারেটিং চাপে আনুন এবং এর কার্যক্ষমতা মূল স্পেসিফিকেশনের সাথে মিলছে কিনা তা যাচাই করুন। পূর্ণ চাপে প্রথম ৮ ঘণ্টা কেস ড্রেন ফ্লো এবং অপারেটিং তাপমাত্রা পর্যবেক্ষণ করুন।
আমাদের সরবরাহ করা প্রতিটি T6 সিরিজের পাম্পের ইনস্টলেশন ম্যানুয়ালে ৪০-ঘণ্টার ব্রেক-ইন ধাপটির উল্লেখ থাকে। এটি এমন একটি ধাপ যা প্রায়শই উপেক্ষা করা হয়, কারণ সিস্টেমটি চালু রাখতে হয় এবং রক্ষণাবেক্ষণ দলের অন্যান্য অগ্রাধিকার থাকে। ব্রেক-ইন ধাপটি বাদ দেওয়ার পরিণাম হলো, পাম্পটি ১৫,০০০-২০,০০০ ঘণ্টার পরিবর্তে ৩,০০০-৫,০০০ ঘণ্টার মধ্যেই বদলানোর প্রয়োজন হয়। অন্যদিকে, ব্রেক-ইন করার পরিণাম হলো ৪০ ঘণ্টা ধরে সিস্টেমের কার্যক্ষমতা হ্রাস পাওয়া।
প্রতিস্থাপনের সাধারণ ব্যর্থতা এবং সেগুলি এড়ানোর উপায়
গত দশকে আমরা যে শত শত T6 প্রতিস্থাপন সরবরাহ করেছি, তার মধ্যে চারটি ত্রুটির কারণে ৮০ শতাংশেরও বেশি পণ্য নির্ধারিত সময়ের আগেই ফেরত এসেছে।
ব্যর্থতা ১: ১০০ ঘন্টার মধ্যে ভেইনের অগ্রভাগ ক্ষয় হয়ে যাওয়া। কারণ: কেস খালি থাকা অবস্থায় ইঞ্জিন চালু করতে না পারা, ফ্লাশ করতে ভুলে যাওয়ার কারণে ফ্লুইড দূষিত হওয়া, অথবা ব্রেক-ইন চলাকালীন সম্পূর্ণ চাপে চালানো। এটি এড়ানোর জন্য কেস আগে থেকে ভরে নিন, সিস্টেম ফ্লাশ করুন এবং ৪০-ঘন্টার ব্রেক-ইন পদ্ধতি অনুসরণ করুন।
ব্যর্থতা ২: ১,০০০ ঘন্টার মধ্যে শ্যাফট সিল লিকেজ। কারণ: শ্যাফটের অ্যালাইনমেন্টে ত্রুটি, ক্ষয়প্রাপ্ত কাপলিংয়ের কারণে শ্যাফটের রানআউট, অথবা ইনস্টলেশনের সময় অসতর্কভাবে নাড়াচাড়া করা। অ্যালাইনমেন্টের জন্য ডায়াল ইন্ডিকেটর ব্যবহার করে, কাপলিং ক্ষয়প্রাপ্ত হলে তা প্রতিস্থাপন করে এবং ইনস্টলেশনের সময় শ্যাফটের উপর পার্শ্ব-ভার এড়িয়ে এটি প্রতিরোধ করুন।
ব্যর্থতা ৩: ৩,০০০ ঘণ্টার মধ্যে বিয়ারিং বিকল হওয়া। কারণ: গুরুতর অসামঞ্জস্য, সিস্টেম থেকে দূষণ, অথবা প্রতিস্থাপিত পাম্পে উৎপাদনগত ত্রুটি। যেসব ক্ষেত্রে ব্র্যাকেটটি অসমতল বলে জানা যায়, সেখানে লেজার অ্যালাইনমেন্ট টুল ব্যবহার করে এবং নথিভুক্ত মান নিয়ন্ত্রণ ব্যবস্থা আছে এমন প্রস্তুতকারকের কাছ থেকে প্রতিস্থাপন যন্ত্রাংশ সংগ্রহ করে এটি এড়ান।
ব্যর্থতা ৪: ১০০ ঘন্টার মধ্যে ক্যাভিটেশন। কারণ: ইনলেটে বাধা (স্ট্রেইনার আটকে যাওয়া, ছোট আকারের ইনলেট পাইপ), ভুল ঘূর্ণন, অথবা অপারেটিং তাপমাত্রায় তরলের সান্দ্রতা খুব বেশি। এটি এড়ানোর জন্য পাম্পের ইনলেট পোর্টে ইনলেট প্রেশার পজিটিভ আছে কিনা তা যাচাই করুন, ঘূর্ণন মডেল কোডের সাথে মেলে কিনা তা নিশ্চিত করুন এবং সিস্টেম ডিজাইনারের সুপারিশকৃত সান্দ্রতা গ্রেডের তরল ব্যবহার করুন।
ব্যর্থতার চারটি ধরণই এড়ানো সম্ভব। এগুলো এড়ানোর জন্য প্রয়োজন ৩০-৬০ মিনিটের সতর্কতামূলক স্থাপন কাজ এবং ৪০ ঘণ্টার ব্রেক-ইন অপারেশন। এগুলো না এড়ানোর খরচ হলো একটি নতুন পাম্প কেনা এবং সেটি লাগানোর শ্রম খরচ, যা একটি সংক্ষিপ্ত চক্রে বারবার করতে হয়।
বিনামূল্যে ক্রস-রেফারেন্সিংয়ের জন্য আপনার পুরানো পাম্প মডেলটি আমাদের কাছে পাঠান।
আপনার যদি একটি ডেনিসন T6 পাম্প থাকে যা প্রতিস্থাপন করা প্রয়োজন এবং আপনি নেমপ্লেটে থাকা মডেল কোড সম্পর্কে শতভাগ নিশ্চিত না হন, তবে আমাদের কাছে কোডটির সাথে নেমপ্লেটটির একটি ছবি পাঠান। আমাদের ইঞ্জিনিয়ারিং টিম কোডটি বর্তমান ভেলজান T6C, T6D, বা T6E উৎপাদিত যন্ত্রাংশের সাথে মিলিয়ে দেখবে এবং আপনার অর্ডার দেওয়ার আগে লিখিতভাবে প্রতিস্থাপনটি নিশ্চিত করবে। এই মিলিয়ে দেখার প্রক্রিয়াটি বিনামূল্যে এবং এতে সাধারণত এক কার্যদিবস সময় লাগে।
দ্রুত ফলাফল পাওয়ার জন্য, আপনার অনুসন্ধানের সাথে ডিসপ্লেসমেন্ট (সিসি/রেভ-এ), শ্যাফটের ধরন, ঘূর্ণন এবং ফ্লুইডের ধরন উল্লেখ করুন। এই চারটি তথ্যের সাহায্যে আমরা সঠিক প্রতিস্থাপন পাম্পটি শনাক্ত করতে পারি, এমনকি যখন নেমপ্লেটটি পাঠযোগ্য থাকে না।
মিলানোর জন্য আপনার পুরানো পাম্প মডেলটি পাঠান।
আমাদেরকে মডেল কোড (অথবা ডিসপ্লেসমেন্ট, শ্যাফট টাইপ, রোটেশন এবং ফ্লুইড টাইপ) জানান এবং আমরা সঠিক ভেলজান টি৬ প্রতিস্থাপনটি নিশ্চিত করব। বিনামূল্যে ক্রস-রেফারেন্স, এক কার্যদিবসের মধ্যে কাজ সম্পন্ন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
লেখক সম্পর্কে
ডেমি গে ভিক্স হাইড্রলিক-এর একজন হাইড্রলিক সলিউশন বিশেষজ্ঞ। ভিক্স হাইড্রলিক হলো ২০০৭ সালে প্রতিষ্ঠিত একটি জাতীয় উচ্চ-প্রযুক্তি সংস্থা, যা ভেইন পাম্প, সার্ভো সিস্টেম এবং একযোগে শক্তি-সাশ্রয়ী হাইড্রলিক সলিউশনে বিশেষায়িত। ৬টি বিশ্বসেরা উৎপাদন লাইন এবং বার্ষিক ৮০,০০০-এর বেশি ভেইন পাম্প উৎপাদন ক্ষমতা নিয়ে ভিক্স সামুদ্রিক, সামরিক এবং শিল্প অটোমেশন সহ বিভিন্ন শিল্পে পরিষেবা প্রদান করে।
ডেমি উচ্চ-চাপ হাইড্রোলিক প্রযুক্তিতে একজন বিশেষজ্ঞ, যিনি একটি শীর্ষস্থানীয় শিল্প মান সংশোধনকারী ইউনিট থেকে বিশ্বব্যাপী ক্রেতাদের CCS, DNV, ABS, BV, এবং LR-প্রত্যয়িত যন্ত্রাংশ সংগ্রহ করতে সহায়তা করেন।
সম্পর্কিত পণ্য ও সম্পদ
T6/T7 প্রতিস্থাপন পাম্প →ভেলজান ডেনিসন T6C T6D T6E উচ্চ চাপ পাম্প →মেলানোর জন্য আপনার পুরানো পাম্প মডেলটি পাঠান →
পোস্ট করার সময়: ০৪-সেপ্টেম্বর-২০২৬