สรุปโดยย่อโรงงานผลิตน้ำตาลแห่งหนึ่งในเซาเปาโลต้องเปลี่ยนปั๊มใบพัดทุกๆ 90 วัน โดยการเปลี่ยนชิ้นส่วนสามชิ้นจากข้อกำหนดของผู้ผลิตเดิม – น้ำมันไฮดรอลิกชนิดที่มีค่าดัชนีหักเหสูง (VI) สำหรับด้านถังเก็บน้ำมัน ซึ่งทนอุณหภูมิถังเก็บน้ำมันได้สูงกว่า 50°C ตัวกรองแบบกรองละเอียด 10 ไมครอนสำหรับท่อส่งกลับ และการเปลี่ยนตลับปั๊มเป็นแบบ Vickers V series – ทำให้รอบการเปลี่ยนปั๊มลดลงจาก 90 วัน เหลือ 180 วัน โรงงานแห่งนี้ประหยัดงบประมาณค่าปั๊มได้ประมาณครึ่งหนึ่งของงบประมาณทั้งหมด และลดปัญหาปั๊มเสียระหว่างฤดูเก็บเกี่ยวได้เกือบหมด นี่คือกรณีศึกษา พร้อมด้วยการเปลี่ยนแปลงข้อกำหนดจริงและการคำนวณต้นทุน
ข้อมูลพื้นฐาน: เหตุใด 90 วันจึงถือว่าปกติสำหรับปั๊มใบพัดของโรงงานน้ำตาลเซาเปาโล
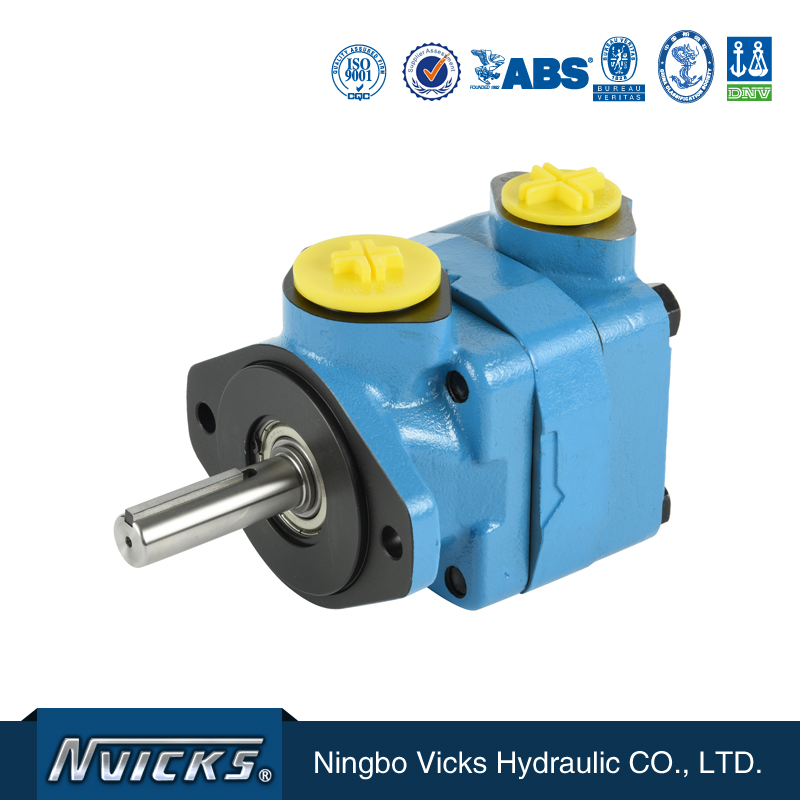
โรงงานแห่งนี้เป็นโรงงานผลิตน้ำตาลและเอทานอลขนาดกลางในเซาเปาโล ซึ่งดำเนินการผลิตตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ ตั้งแต่เดือนเมษายนถึงพฤศจิกายน ระบบไฮดรอลิกใช้ปั๊มใบพัดคู่ Vickers V series ในสามวงจรแรงดัน ได้แก่ วงจรลูกกลิ้งบด วงจรการดูดซับ และวงจรการจัดการกากอ้อย ก่อนการปรับปรุง ปั๊ม V series ทุกตัวจะถูกปลดระวางทุกๆ 90 วัน โดยไม่คำนึงถึงการใช้งาน
รอบการเปลี่ยนปั๊ม 90 วันนั้นไม่ใช่เรื่องผิดปกติสำหรับโรงงานน้ำตาลในบราซิล โดยทั่วไปแล้ว โรงงานในเขตร้อนจะมีรอบการเปลี่ยนปั๊มแบบใบพัดมาตรฐานอยู่ที่ 60-90 วัน ปัญหาไม่ได้อยู่ที่การชำรุดก่อนกำหนด แต่เป็นเพราะช่วงเวลาการเปลี่ยนปั๊ม 90 วัน ทำให้การเปลี่ยนปั๊มเกิดขึ้นในช่วงฤดูเก็บเกี่ยว ซึ่งเป็นช่วงที่ต้นทุนจากการหยุดทำงานสูงที่สุด
“การเก็บเกี่ยวอ้อยในโรงงานน้ำตาลเซาเปาโลดำเนินการตั้งแต่เดือนเมษายนถึงพฤศจิกายน ตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ วงจรการทำงานของปั๊ม 90 วัน หมายความว่าต้องมีการเปลี่ยนปั๊มตามแผน 3-4 ครั้งในช่วงฤดูเก็บเกี่ยว การเปลี่ยนปั๊มแต่ละครั้งทำให้โรงงานหยุดทำงาน 4-6 ชั่วโมง นั่นคือต้นทุนที่ข้อกำหนดของ OEM ต้องคำนึงถึง”
การเปลี่ยนแปลงสเปค 3 อย่างที่ช่วยยืดอายุการใช้งานของปั๊มเป็นสองเท่า
การปรับปรุงแก้ไขครั้งนี้เป็นการเปลี่ยนแปลงสามขั้นตอนจากข้อกำหนดของ OEM ไม่ใช่การเปลี่ยนปั๊ม ปั๊มเองนั้นโดยส่วนใหญ่ยังคงเป็นรุ่น V series SKU เดิม สิ่งที่เปลี่ยนแปลงคือข้อกำหนดโดยรอบ การเปลี่ยนแปลงทั้งสามเรียงลำดับตามผลกระทบ โดยการเปลี่ยนแปลงแรกมีผลกระทบมากที่สุด และการเปลี่ยนแปลงที่สามเป็นการป้องกันความเสี่ยงที่ต้นทุนต่ำที่สุด
สรุปกรณีศึกษาเมืองเซาเปาโลรอบการเปลี่ยนปั๊มตามปกติ: 90 วัน (เปลี่ยนทุกไตรมาส) รอบการเปลี่ยนปั๊มหลังการปรับปรุง: 180 วัน (เปลี่ยนทุกสองปี) ผลกระทบสุทธิต่องบประมาณปั๊ม: ประมาณ -45 เปอร์เซ็นต์ต่อปี การเสียของปั๊มโดยไม่คาดคิดระหว่างการเก็บเกี่ยว: จากประมาณสองครั้งต่อฤดูกาลเก็บเกี่ยว เหลือศูนย์ในปีแรกหลังการปรับปรุง การเปลี่ยนแปลงทั้งสามอย่างนี้มีค่าใช้จ่ายน้อยกว่าการเปลี่ยนปั๊มฉุกเฉินระหว่างการเก็บเกี่ยวเพียงครั้งเดียว
2.1 การเปลี่ยนแปลงที่ 1 – คุณสมบัติของน้ำมันไฮดรอลิก: จากมาตรฐาน ISO VG 46 เป็นน้ำมันที่มีค่าดัชนีหักเหสูง (VI) ที่ทนอุณหภูมิ 50°C
ปัจจัยหลักที่สำคัญที่สุดคือการเปลี่ยนถ่ายน้ำมันไฮดรอลิก โรงงานใช้มาตรฐานน้ำมันแร่ ISO VG 46 (VI ~95 อุณหภูมิสูงสุด 60°C) ในการเก็บเกี่ยวที่เซาเปาโล อุณหภูมิน้ำมันในอ่างเก็บน้ำสูงถึง 55°C ในช่วงบ่าย ซึ่งที่อุณหภูมิ 55°C น้ำมัน ISO VG 46 จะมีความหนืดลดลงเหลือ 13-14 cSt ซึ่งอยู่ตรงขอบล่างของช่วงการทำงานของซีรีส์ V พอดี
น้ำมันไฮดรอลิกที่ใช้ทดแทนคือ น้ำมันไฮดรอลิกที่มีค่าดัชนีความหนืดสูง (VI 150 ขึ้นไป) มีค่า ISO VG 46 ด้านเย็นเท่าเดิม แต่มีกราฟความหนืดเทียบกับอุณหภูมิที่ราบเรียบกว่ามาก ที่อุณหภูมิ 55°C จะมีความหนืด 18-20 cSt ซึ่งอยู่ในช่วงที่ยอมรับได้ของซีรี่ส์ V ฟิล์มน้ำมันบนปลายใบพัดยังคงอยู่ครบถ้วนตลอดช่วงเวลาที่มีอากาศร้อน อัตราการสึกหรอลดลง และอายุการใช้งานของตลับเพิ่มขึ้นเป็นสองเท่า
ขั้นตอนการเลือกของเหลววัดอุณหภูมิโดยรวมของอ่างเก็บน้ำภายใต้ภาระการเก็บเกี่ยวอย่างต่อเนื่อง → ระบุอุณหภูมิสูงสุดและจำนวนชั่วโมงที่สูงกว่า 50°C → เลือกใช้น้ำมันที่มีดัชนีความหนืดสูง (VI ≥ 150) ที่เหมาะสมสำหรับอุณหภูมิสูงสุด + 10°C → ตรวจสอบความหนืดที่อุณหภูมิสูงสุดว่า ≥ 16 cSt → ทดลองใช้งาน 1,000 ชั่วโมงกับปั๊มหนึ่งตัวก่อนเปลี่ยนไปใช้กับปั๊มทั้งหมด
2.2 การเปลี่ยนแปลงที่ 2 – ระบบกรอง: จากขนาด 25 ไมครอน (ค่าปกติ) เป็น 10 ไมครอน (ค่าสัมบูรณ์) สำหรับท่อส่งกลับ
การเปลี่ยนแปลงครั้งที่สองคือการปรับปรุงระบบการกรองในท่อส่งกลับ โรงงานใช้ตัวกรองส่งกลับขนาด 25 ไมครอน (ซึ่งเป็นค่าเริ่มต้นจากผู้ผลิต เหมาะสำหรับสภาพอากาศอบอุ่น) แต่ในเซาเปาโล อุณหภูมิของแหล่งกักเก็บน้ำมันที่สูงขึ้นจะเร่งปฏิกิริยาออกซิเดชันของน้ำมัน และผลิตภัณฑ์พลอยได้จากปฏิกิริยาออกซิเดชันจะมีขนาดอยู่ในช่วง 5-15 ไมครอน ซึ่งตัวกรองขนาด 25 ไมครอนสามารถผ่านได้
การปรับปรุงระบบได้เปลี่ยนไปใช้ตัวกรองแบบส่งกลับที่มีความละเอียด 10 ไมครอน (β10 ≥ 200, ดักจับได้ 99.5 เปอร์เซ็นต์ที่ 10 ไมครอน) ประสิทธิภาพการดักจับที่สูงขึ้นช่วยป้องกันผลิตภัณฑ์จากการออกซิเดชันไม่ให้เข้าไปอยู่ในบริเวณสึกหรอของปลายใบพัด และยืดอายุการใช้งานของไส้กรองได้ 30-40 เปอร์เซ็นต์ ค่าใช้จ่ายในการเปลี่ยนไส้กรองนั้นน้อยมาก – เปลี่ยนไส้กรองหนึ่งชิ้นต่อไตรมาส
2.3 การเปลี่ยนแปลงที่ 3 – ตลับปั๊ม: จากซีรี่ส์ VQ เป็นซีรี่ส์ V สำหรับวงจรไฟฟ้าแรงสูง
การเปลี่ยนแปลงครั้งที่สามนั้นมีต้นทุนน้อยที่สุด แต่ให้ข้อมูลที่เป็นประโยชน์มากที่สุด โรงงานได้เลือกใช้ปั๊มซีรีส์ VQ สำหรับวงจรลำเลียงกากอ้อย ปั๊ม VQ มีประสิทธิภาพสูงกว่า แต่มีช่วงความหนืดที่แคบกว่า (13-54 cSt เทียบกับ 13-143 cSt ของซีรีส์ V) เมื่ออุณหภูมิในอ่างเก็บน้ำสูงขึ้น ปั๊ม VQ จึงทำงานที่ความหนืดต่ำกว่าที่ออกแบบไว้เป็นเวลานานขึ้น และส่งผลให้เกิดการสึกหรอตามมา
การเปลี่ยนมาใช้ตลับปั๊มรุ่น V มาตรฐาน ทำให้ปั๊มมีช่วงการทำงานที่กว้างขึ้นมาก ตลับปั๊มรุ่น V อาจทำงานได้ประสิทธิภาพน้อยลงที่จุดออกแบบ แต่การสูญเสียประสิทธิภาพ 2-3 เปอร์เซ็นต์นั้นถือว่าน้อยเมื่อเทียบกับความทนทานที่เพิ่มขึ้น ปัจจุบันโรงงานใช้ตลับปั๊มรุ่น VQ ในวงจรที่มีอุณหภูมิคงที่ และใช้ตลับปั๊มรุ่น V ในวงจรที่ใช้กากอ้อยซึ่งอุณหภูมิผันผวน
การปรับปรุงแก้ไขครั้งนี้ไม่จำเป็นต้องซื้อปั๊มใหม่ แต่เป็นการแก้ไขข้อกำหนดของ OEM ในสามส่วนที่ข้อกำหนดเดิมไม่ถูกต้องสำหรับการใช้งานในเขตร้อน ปั๊มที่ยังใช้งานอยู่ในปัจจุบันเป็นรุ่น V series SKU เดียวกัน เพียงแต่ของเหลว ตัวกรอง และตลับกรองนั้นเหมาะสมกับสภาพอากาศในปัจจุบันแล้ว
การคำนวณต้นทุนที่พิสูจน์ความคุ้มค่าของการปรับปรุงใหม่
วิศวกรระบบไฮดรอลิกของโรงงานน้ำตาลเซาเปาโลอนุมัติการปรับปรุงโรงงานโดยพิจารณาจากผลตอบแทน ไม่ใช่ความสวยงาม การคำนวณสำหรับการปรับปรุงครั้งนี้ตรงไปตรงมา
3.1 ส่วนประกอบต้นทุนของปั๊ม
ตลับปั๊มซีรีส์ V มีราคาขายปลีกประมาณ 220 ดอลลาร์สหรัฐในช่องทาง OEM ของบราซิล โรงงานเคยซื้อตลับปั๊ม 12 ชิ้นต่อปี (ไตรมาสละ 1 ชิ้นต่อวงจร รวม 3 วงจร) หลังจากการปรับปรุงแล้ว ซื้อเพียง 6 ชิ้น ประหยัดค่าใช้จ่ายด้านปั๊มโดยตรงได้ประมาณ 1,320 ดอลลาร์สหรัฐต่อปี
3.2 ส่วนประกอบต้นทุนเวลาหยุดทำงาน
การเปลี่ยนปั๊มแต่ละครั้งใช้เวลาหยุดการทำงานของโรงงาน 4-6 ชั่วโมง โรงงานแปรรูปอ้อย 12,000 ตันต่อวัน การเปลี่ยนปั๊มโดยไม่วางแผนล่วงหน้า 4 ชั่วโมง ทำให้สูญเสียรายได้จากน้ำตาลประมาณ 15,000 ดอลลาร์สหรัฐฯ บวกกับค่าปรับจากลูกค้าเอทานอล การลดเวลาการเปลี่ยนปั๊มลงครึ่งหนึ่งจะช่วยประหยัดเวลาหยุดการทำงานได้ 45,000-60,000 ดอลลาร์สหรัฐฯ ต่อปี
3.3 ส่วนประกอบต้นทุนความเสียหายรอง
ปั๊มใบพัดที่เสียระหว่างกะทำงานจะทำให้เศษชิ้นส่วนหลุดร่วงลงไปในอ่างเก็บน้ำและระบบหมุนเวียนทั้งหมด ค่าใช้จ่ายในการทำความสะอาดอยู่ที่ 5,000-10,000 ดอลลาร์สหรัฐต่อครั้ง ก่อนการปรับปรุง โรงงานมีเหตุการณ์เช่นนี้ 1-2 ครั้งต่อฤดูกาลเก็บเกี่ยว หลังการปรับปรุง: ไม่มีเหตุการณ์เช่นนี้เกิดขึ้นเลยในปีแรก
“ข้อกำหนด OEM สำหรับสภาพอากาศร้อน” ในเอกสารข้อมูลจำเพาะ หมายความว่าอย่างไรกันแน่
“ข้อกำหนด OEM สำหรับสภาพอากาศร้อน” เป็นคำย่อของข้อกำหนดที่เป็นลายลักษณ์อักษรซึ่งกล่าวถึงอุณหภูมิของอ่างเก็บน้ำที่สูงกว่า 50°C อย่างต่อเนื่อง และอุณหภูมิแวดล้อมที่สูงกว่า 35°C ข้อมูลจำเพาะของ OEM ส่วนใหญ่จะปกปิดความจริง: ที่ช่วงอุณหภูมิสูง ความหนืดของของเหลวและการสึกหรอของปั๊มมีความไวต่อการเลือกใช้ของเหลวอย่างมาก ข้อกำหนดสำหรับสภาพอากาศร้อนจะทำให้ความไวเหล่านั้นปรากฏชัดเจน
มาตรฐาน ISO VG และ DIN 51524 ที่อยู่เบื้องหลังข้อกำหนด
การเปลี่ยนแปลงข้อกำหนดของของเหลวอ้างอิงจากมาตรฐานอุตสาหกรรม 3 ประการ ได้แก่คู่มือการเลือกของเหลว Bosch Rexrothเอกสารนี้ได้วางกรอบมาตรฐาน DIN 51524 สำหรับน้ำมันไฮดรอลิก ISO VG 32/46/68/100 พร้อมแผนภูมิความหนืดเทียบกับอุณหภูมิอย่างละเอียดข้อมูลอ้างอิงสารหล่อลื่นยูนิลเอกสารเกรดความหนืด HLP, HVLP และ HV (HVLP/HV ที่ VI ≥ 150, HLP ที่ VI ~95-105) ที่เอกสารอ้างอิงการเลือก ISO VGยืนยันว่าเหตุใดค่า VI ≥ 140 จึงเป็นข้อบังคับสำหรับการใช้งานกับอ่างเก็บน้ำร้อน การปรับปรุงแก้ไขนี้จัดอยู่ในหมวดหมู่ HVLP อย่างชัดเจน
4.1 ห้าด้านที่ข้อกำหนดเฉพาะของ OEM สำหรับสภาพอากาศร้อนต้องระบุไว้ให้ชัดเจน
- ความหนืดของของเหลวที่อุณหภูมิสูงสุดของอ่างเก็บน้ำ (เป้าหมาย ≥ 16 cSt ที่จุดสูงสุด ไม่ใช่ที่จุดเริ่มต้นขณะเย็น)
- ดัชนีความหนืดของของเหลว (เป้าหมาย VI ≥ 150 สำหรับการใช้งานที่อุณหภูมิ 50°C ขึ้นไปอย่างต่อเนื่อง)
- ระดับการกรองแบบสัมบูรณ์ของท่อส่งกลับ (เป้าหมาย ≤ 10 ไมครอน โดยมี β10 ≥ 200)
- การกำหนดขนาดอ่างเก็บน้ำเพื่อให้ระบายความร้อนได้สูงสุด (เป้าหมายคือ ระยะเวลาการไหลเวียนของน้ำในอ่างเก็บน้ำ ≥ 3 เท่าของอัตราการไหลของปั๊ม)
- การเลือกซีรี่ส์ตลับหมึกต่อวงจร (V เทียบกับ VQ เทียบกับ T6 เทียบกับ T7 ให้เหมาะสมกับช่วงอุณหภูมิ)
4.2 สิ่งที่ข้อมูลจำเพาะของ OEM ส่วนใหญ่ไม่ได้ระบุไว้
ข้อมูลจำเพาะของ OEM ส่วนใหญ่ระบุประสิทธิภาพ ณ จุดออกแบบ – อุณหภูมิโดยรวม 50°C และน้ำมันแร่ ISO VG 46 ข้อมูลจำเพาะนั้นเหมาะสมสำหรับการใช้งานในสภาพอากาศอบอุ่น แต่ไม่เหมาะสมสำหรับการใช้งานในเซาเปาโลหรือเท็กซัส ข้อมูลจำเพาะสำหรับสภาพอากาศร้อนจะระบุประสิทธิภาพภายใต้อุณหภูมิและของเหลวที่ใช้งานจริง
การระบุปั๊มใบพัดซีรีส์ V สำหรับการใช้งานในถังเก็บน้ำอุณหภูมิ 55°C โดยใช้น้ำมันแร่มาตรฐาน ISO VG 46 เป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้ปั๊มมีอายุการใช้งานเพียง 60-90 วันในโรงงานน้ำตาลของบราซิล ข้อมูลจำเพาะของปั๊มระบุว่าใช้งานได้ถึง 80°C ในขณะที่ข้อมูลจำเพาะของของเหลวระบุว่า ISO VG 46 ใช้งานได้ถึง 60°C ทั้งสองข้อมูลจำเพาะไม่ได้ระบุถึงช่องว่างนี้ ข้อกำหนดสำหรับสภาพอากาศร้อนจะต้องระบุช่องว่างนี้อย่างชัดเจน
เหตุใด Ningbo Vicks Hydraulic จึงเป็นพันธมิตร OEM ที่เหมาะสมสำหรับงานดัดแปลงประเภทนี้
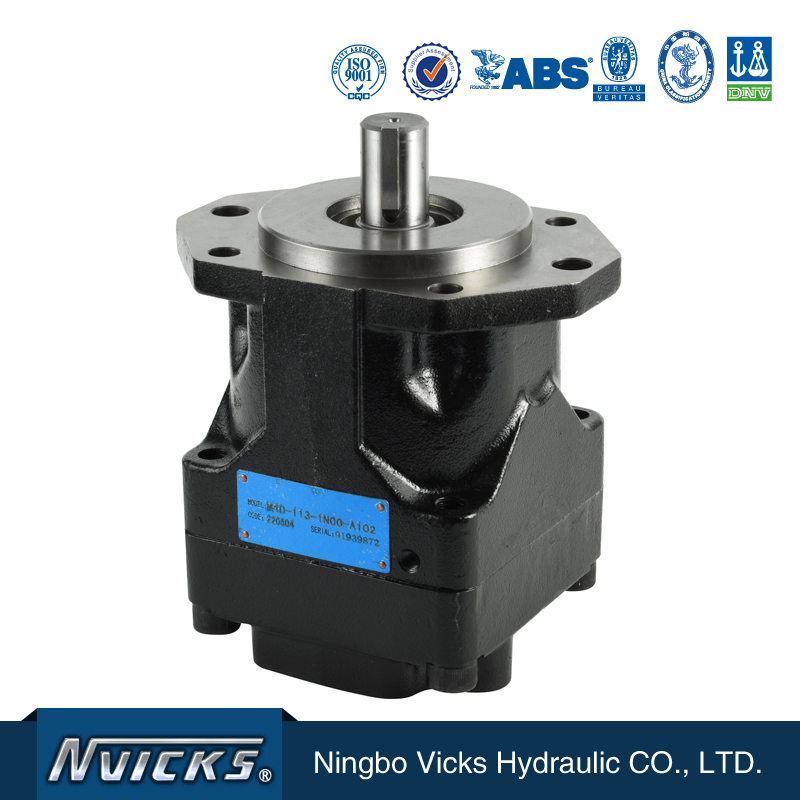
การปรับปรุงระบบได้รับการกำหนดสเปคและจัดหาโดยบริษัท Ningbo Vicks Hydraulic Co., Ltd. ซึ่งก่อตั้งขึ้นในปี 2550 ในฐานะบริษัทไฮเทคระดับชาติที่เชี่ยวชาญด้านปั๊มใบพัดและระบบเซอร์โวประหยัดพลังงาน Vicks เป็นหน่วยงานหลักของคณะกรรมการแก้ไขมาตรฐานอุตสาหกรรมปั๊มใบพัดของจีน และถือครองซีรี่ส์ T6, T7, V, VQ, V10, V20, SQP, PV2R รวมถึงมอเตอร์ใบพัด M3B, M4C, M4D, M4E, 25M, 35M, 50M กำลังการผลิตต่อปีอยู่ที่ปั๊มใบพัดมากกว่า 80,000 ตัว และระบบเซอร์โว 10,000 ชุด พร้อมด้วยใบรับรองจากสมาคมจัดประเภทเรือ CCS, DNV, ABS, BV, LR
สำหรับการปรับปรุงโรงงานผลิตน้ำตาลในเซาเปาโล รายการผลิตภัณฑ์ที่เกี่ยวข้องมีดังนี้ปั๊มใบพัดคู่ Vickers V ซีรีส์ตระกูล (ตลับรุ่นต่างๆ ที่โรงงานใช้ในวงจรชานอ้อย)แคตตาล็อกผลิตภัณฑ์ปั๊มใบพัดสำหรับตัวเลือกที่หลากหลายยิ่งขึ้น และมอเตอร์ใบพัดซีรีส์ M4 สำหรับการจับคู่ประสิทธิภาพที่เหมาะสม การพูดคุยเกี่ยวกับข้อกำหนดสำหรับสภาพอากาศร้อนควรเริ่มต้นกับทีมขายด้านเทคนิคผ่านทางสอบถามข้อมูลจำเพาะของ OEMหน้าหนังสือ.
การปรับปรุงบ้านให้เหมาะกับสภาพอากาศร้อนสามารถนำไปใช้ได้ในกรณีอื่นๆ อีกหรือไม่
การดัดแปลงนี้สามารถนำไปใช้กับงานใดๆ ในบราซิลหรือเขตร้อนที่มีอุณหภูมิของถังเก็บน้ำมันสูงกว่า 50°C อย่างต่อเนื่องได้โดยตรง เช่น ระบบขับเคลื่อนเครื่องเหวี่ยงแยกในโรงงานผลิตเอทานอล ระบบไฮดรอลิกของตะแกรงคัดแยกในเหมืองแร่ อุปกรณ์ท่าเรือ และหน่วยกำลังไฮดรอลิกของโรงงานเหล็ก หลักการสำคัญคือ อุณหภูมิของถังเก็บน้ำมันสูง บวกกับน้ำมันไฮดรอลิกมาตรฐานจากผู้ผลิต จะทำให้ปั๊มมีอายุการใช้งานสั้นลง
รายการตรวจสอบความเหมาะสมสำหรับการดัดแปลงแก้ไขแอปพลิเคชันของคุณทำงานตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์ในช่วงฤดูร้อนหรือไม่? อุณหภูมิโดยรวมของถังเก็บน้ำสูงกว่า 50°C นานกว่า 4 ชั่วโมงต่อวันหรือไม่? รอบการเปลี่ยนปั๊มใบพัดปัจจุบันของคุณต่ำกว่า 120 วันหรือไม่? หากตอบว่าใช่ทั้งสามข้อ การปรับปรุงระบบให้ตรงตามข้อกำหนดของ OEM สำหรับสภาพอากาศร้อนนั้นคุ้มค่าที่จะพิจารณาราคา
คำถามที่พบบ่อย
รอบการเปลี่ยนปั๊มใบพัดปกติสำหรับโรงงานน้ำตาลในบราซิลคือเท่าไหร่?
ในโรงงานผลิตเครื่องจักรแห่งนี้ เดิมทีรอบการเปลี่ยนปั๊มคือทุก 90 วัน หรือเปลี่ยนทุกไตรมาส หลังจากปรับปรุงแล้ว รอบการเปลี่ยนคือ 180 วัน โดยทั่วไปแล้ว โรงงานในเขตร้อนจะมีการเปลี่ยนปั๊มใบพัดมาตรฐานทุก 60-90 วัน
การเปลี่ยนแปลงข้อกำหนดของ OEM ข้อใดที่สร้างความแตกต่างมากที่สุดในการดัดแปลงครั้งนี้?
การเปลี่ยนของเหลวจากน้ำมันแร่มาตรฐาน ISO VG 46 ไปเป็นของเหลวไฮดรอลิกที่มีค่าดัชนีหักเหสูง (VI) ซึ่งรองรับอุณหภูมิในถังเก็บที่สูงกว่า 50°C ขึ้นไป เป็นปัจจัยสำคัญที่สุด เมื่อใช้ร่วมกับตัวกรองละเอียดขนาด 10 ไมครอน และการเปลี่ยนตลับกรอง Vickers V/VQ ทำให้รอบการทำงานเพิ่มขึ้นจาก 90 วัน เป็น 180 วัน
เครื่องดูดฝุ่น Vickers รุ่น V สามารถใช้งานได้จริงในสภาพอุณหภูมิแวดล้อม 45 องศาเซลเซียสในโรงงานผลิตน้ำตาลหรือไม่?
ใช่ แต่ต้องใช้กับของเหลวที่มีคุณสมบัติเหมาะสมและขนาดของถังเก็บที่เหมาะสมด้วย ซีรีส์ V ถูกออกแบบมาให้ใช้งานกับของเหลวที่มีอุณหภูมิสูงสุด 80°C อย่างต่อเนื่อง และอุณหภูมิแวดล้อมสูงสุด 50°C โดยต้องลดกำลังการทำงานลง หากไม่ใช้ของเหลวที่เหมาะสมกับการใช้งานในสภาพอากาศร้อน ช่องว่างระหว่างปลายใบพัดของซีรีส์ V จะสึกหรอเร็วขึ้น เนื่องจากฟิล์มของของเหลวจะแตกตัวที่ความหนืดต่ำ
เหตุใดโรงงานจึงเลือกใช้เครื่องยนต์ซีรีส์ V แทนซีรีส์ VQ ในการปรับปรุงใหม่?
โรงงานเลือกใช้ซีรีส์ V แทน VQ เนื่องจากซีรีส์ V มีช่วงความหนืดที่ใช้งานได้กว้างกว่า (13-143 cSt เทียบกับ 13-54 cSt ของ VQ) ซึ่งทนทานกว่าเมื่ออุณหภูมิในอ่างเก็บน้ำสูงขึ้นระหว่างการเก็บเกี่ยวตลอด 24 ชั่วโมง VQ มีประสิทธิภาพสูงกว่าที่ความหนืดที่ออกแบบไว้ แต่ประสิทธิภาพนั้นจะลดลงเมื่อของเหลวมีความหนืดน้อยลง
ต้นทุนการเปลี่ยนปั๊มใบพัดสำหรับโรงงานน้ำตาลในบราซิลคำนวณอย่างไร?
ต้นทุนของปั๊มเพียงอย่างเดียวแทบจะไม่ใช่ตัวเลขหลักเลย ตัวเลขที่แท้จริงคือ ต้นทุนปั๊ม + เวลาหยุดทำงาน + ความเสียหายเพิ่มเติม โรงงานทั่วไปจะสูญเสียกำลังการผลิต 4-6 ชั่วโมงต่อการเปลี่ยนปั๊มหนึ่งครั้ง บวกกับความเสี่ยงจากการปนเปื้อนของเศษใบพัดหากปั๊มเสียระหว่างกะ การเพิ่มรอบการทำงานเป็นสองเท่าจะช่วยลดต้นทุนทั้งสามอย่างลงครึ่งหนึ่ง
การปรับปรุงแบบเดียวกันนี้สามารถนำไปใช้กับอุตสาหกรรมอื่นๆ ในบราซิลนอกเหนือจากโรงงานผลิตน้ำตาลได้หรือไม่?
ใช่แล้ว ข้อกำหนด OEM สำหรับสภาพอากาศร้อนใช้ได้กับงานทุกประเภทในบราซิลที่มีอุณหภูมิอ่างเก็บน้ำสูงกว่า 50°C อย่างต่อเนื่อง เช่น ตะแกรงคัดแยกในเหมืองแร่ ระบบไฮดรอลิกในโรงงานเหล็ก อุปกรณ์ท่าเรือ ระบบขับเคลื่อนเครื่องเหวี่ยงแยกในโรงงานผลิตเอทานอล และส่วนเปียกของโรงงานกระดาษ กรณีของเซาเปาโลเป็นตัวอย่างอ้างอิง การเปลี่ยนแปลงข้อกำหนดสามารถนำไปใช้ได้โดยตรง
เกี่ยวกับผู้เขียนกรณีศึกษาฉบับนี้เขียนโดยเดมี่ จีเดมิ เป็นผู้เชี่ยวชาญด้านระบบไฮดรอลิกที่บริษัท Ningbo Vicks Hydraulic Co., Ltd. (บริษัทเทคโนโลยีขั้นสูงระดับชาติ ก่อตั้งในปี 2550) เดมิทำงานร่วมกับผู้ซื้อระบบไฮดรอลิกสำหรับโรงงานน้ำตาล โรงงานเอทานอล เหมืองแร่ และโรงงานเหล็ก ในการปรับปรุงระบบไฮดรอลิกให้เหมาะสมกับสภาพอากาศร้อน ติดต่อได้ทาง Facebook:เดมี่ จี บนเฟซบุ๊กสำหรับข้อมูลเบื้องต้นเกี่ยวกับบริษัท โปรดดูที่...ข้อมูลบริษัท Vicks Hydraulicหากต้องการขอเอกสารข้อมูลจำเพาะสำหรับการปรับปรุงแก้ไข โปรดใช้...สอบถามข้อมูลจำเพาะของ OEMหน้าหนังสือ.
วันที่โพสต์: 6 สิงหาคม 2569