Pe scurt.O moară de zahăr din São Paulo scotea din uz pompele cu palete la fiecare 90 de zile. Prin schimbarea a trei elemente din specificațiile OEM – fluidul din rezervor cu un ulei hidraulic cu VI ridicat, evaluat pentru o temperatură a rezervorului de peste 50°C, un filtru absolut de retur de 10 microni și o înlocuire a cartușelor Vickers seria V – ciclul de înlocuire a crescut de la 90 la 180 de zile. Moară a economisit aproximativ jumătate din bugetul anual pentru pompe și a eliminat aproape complet defecțiunile pompelor la mijlocul recoltei. Acesta este studiul de caz, cu modificările efective ale specificațiilor și calculele aritmetice ale costurilor.
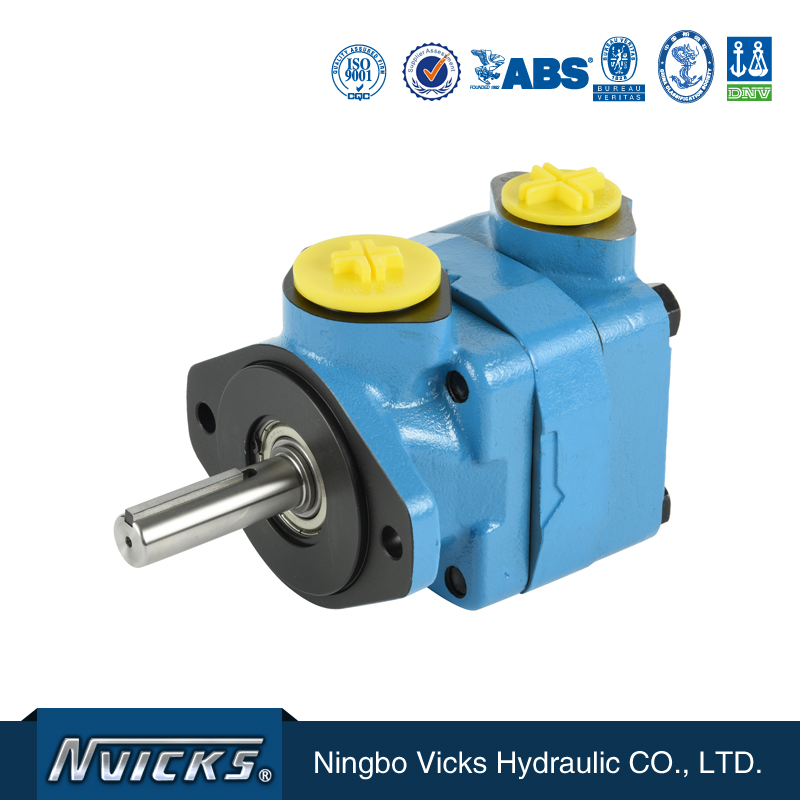
Nivelul de referință: De ce 90 de zile era normal pentru pompele cu palete ale fabricii de zahăr din São Paulo
Moara este o instalație de zahăr și etanol de dimensiuni medii din São Paulo, care funcționează non-stop, din aprilie până în noiembrie. Circuitul hidraulic utilizează pompe Vickers seria V cu dublă paletă pe trei circuite de presiune: cilindru de moară, imbibare și manipulare bagasă. Înainte de modernizare, fiecare cartuș din seria V era scos din uz la intervale de 90 de zile, indiferent de utilizare.
Acest ciclu de 90 de zile nu este neobișnuit pentru fabricile de zahăr braziliene. Fabricile din regiunile tropicale din întreaga industrie observă cicluri de 60-90 de zile pentru pompele standard cu palete. Problema nu este defectarea prematură - ci faptul că intervalele de înlocuire de 90 de zile plasează înlocuirea pompei în timpul sezonului de recoltare, când costurile de nefuncționare sunt cele mai mari.
„Recolta unei fabrici de zahăr din São Paulo se desfășoară din aprilie până în noiembrie, non-stop. Un ciclu de 90 de zile al pompei înseamnă trei până la patru schimbări planificate ale pompei în timpul perioadei de recoltare. Fiecare schimbare reprezintă patru până la șase ore de nefuncționare a măcinării. Acesta este costul pe care specificațiile OEM trebuiau să îl abordeze.”
Cele trei modificări ale specificațiilor care au dublat durata de viață a pompei
Modernizarea este o modificare în trei etape a specificațiilor OEM, nu o schimbare a pompei. Pompa în sine este în mare parte aceeași SKU din seria V; specificațiile aferente sunt cele care s-au modificat. Cele trei modificări sunt ordonate în funcție de impact, prima fiind cea mai mare contribuție, iar a treia fiind asigurarea cu cel mai mic cost.
Rezumatul cazului São Paulo.Ciclu de înlocuire de bază: 90 de zile (schimbări trimestriale). Ciclu de înlocuire post-modernizare: 180 de zile (schimbări bianuale). Impact net asupra bugetului pompei: aproximativ -45% pe an. Defecțiuni neplanificate ale pompei la mijlocul recoltării: de la aproximativ două pe sezon de recoltare la zero în primul an după modernizare. Cele trei modificări costă mai puțin decât ar fi costat o singură înlocuire de urgență a pompei la mijlocul recoltării.
2.1 Modificarea 1 – Specificații fluid hidraulic: de la standardul ISO VG 46 la un ulei cu VI ridicat, pentru 50°C
Cel mai mare factor contribuitor a fost schimbarea fluidului hidraulic. Moara funcționa cu ulei mineral standard ISO VG 46 (VI ~95, temperatură maximă vrac 60°C). Într-o recoltă din São Paulo, temperaturile vrac ale rezervorului au atins 55°C până la mijlocul după-amiezii. La 55°C, ISO VG 46 se diluează la 13-14 cSt – chiar la marginea inferioară a ferestrei de operare a seriei V.
Fluidul de modernizare este un ulei hidraulic cu indice viscos de înaltă calitate (VI 150+) cu aceeași clasă ISO VG 46 pe partea rece, dar cu o curbă vâscozitate-temperatură mult mai plată. La 55°C, menține o presiune de 18-20 cSt, confortabil în interiorul intervalului de temperatură al seriei V. Pelicula de fluid de pe vârfurile paletelor rămâne intactă în partea caldă a zilei, rata de uzură scade, iar durata de viață a cartușului se dublează.
Flux de selecție a fluidelor.Măsurați temperatura rezervorului în condiții de sarcină susținută de recoltare → identificați temperatura de vârf și orele peste 50°C → selectați un ulei cu VI ridicat (VI ≥ 150) evaluat pentru vârf + 10°C → validați dacă vâscozitatea la vârf este ≥ 16 cSt → rulați un pilot de 1.000 de ore pe o pompă înainte de schimbarea la nivelul întregii flote.
2.2 Modificarea 2 – Filtrare: de la 25 microni nominali la 10 microni pe linia de retur absolută
A doua modificare a fost întărirea filtrării pe linia de retur. Fabrica a folosit un filtru de retur nominal de 25 microni (implicit de la producătorul original, fin pentru climatele temperate). În São Paulo, temperaturile mai ridicate ale rezervorului accelerează oxidarea petrolului, iar produsele secundare de oxidare se încadrează în intervalul 5-15 microni - prin care trece un filtru nominal de 25 microni.
Modernizarea a trecut la un filtru de retur absolut de 10 microni (β10 ≥ 200, captare 99,5% la 10 microni). Captarea mai mare menține produsele secundare de oxidare în afara zonei de uzură a vârfului paletei și prelungește durata de viață a cartușului cu 30-40%. Costul de schimbare a filtrului este mic - un element pe trimestru.
2.3 Schimbarea 3 – Cartușul pompei: de la seria VQ la seria V pentru circuitele calde
A treia modificare a fost cea mai mică ca și cost, dar și cea mai informativă. Moara avea pompe din seria VQ specificate pe circuitul de bagasă. VQ are o eficiență mai mare, dar o fereastră de vâscozitate mai îngustă (13-54 cSt față de 13-143 cSt în seria V). Când temperaturile din rezervor creșteau, pompele VQ petreceau mai multe ore sub vâscozitatea proiectată, iar uzura urma.
Trecerea la cartușul standard din seria V a oferit pompei o fereastră de funcționare mult mai largă. Seria V funcționează mai puțin eficient în punctul de proiectare, dar pierderea de eficiență de 2-3% este mică în comparație cu câștigul de robustețe. Moara folosește acum VQ pe circuitele stabile și V pe circuitul bagasei unde temperaturile variază.
Modernizarea nu a necesitat achiziționarea de pompe noi. A necesitat rescrierea specificațiilor OEM pentru trei lucruri pe care specificațiile originale le-au greșit pentru funcționarea în zone tropicale. Pompele care încă funcționează astăzi sunt aceleași SKU din seria V - fluidul, filtrul și varianta de cartuș se potrivesc doar climatului actual.
Aritmetica costurilor care justifică modernizarea
Inginerii hidraulici de la fabrica de zahăr din São Paulo aprobă modernizările în funcție de rentabilitatea investiției, nu de eleganță. Calculele pentru această modernizare sunt simple.
3.1 Componenta costului pompei
Cartușul din seria V se vinde cu amănuntul la aproximativ 220 USD în canalul OEM brazilian. Fabrica cumpăra 12 cartușe pe an (unul pe trimestru pe circuit, trei circuite). După modernizare, cumpără 6. Economii directe la pompe: aproximativ 1.320 USD pe an.
3.2 Componenta costului timpului de nefuncționare
Fiecare schimbare de pompă necesită 4-6 ore de nefuncționare a măcinării. Moara procesează 12.000 de tone de trestie de zahăr pe zi. O schimbare neplanificată de 4 ore costă aproximativ 15.000 USD în venituri pierdute din zahăr, plus penalități pentru clienții din etanol. Înjumătățirea schimbărilor economisește 45.000-60.000 USD pe an în perioade de nefuncționare.
3.3 Componenta costului daunelor secundare
O pompă cu palete care se defectează la mijlocul schimbului de lucru aruncă fragmente în rezervor și în restul circuitului. Costurile de curățare sunt de 5.000-10.000 USD per eveniment. Înainte de modernizare, moara a avut 1-2 astfel de evenimente pe recoltă. După modernizare: zero în primul an.
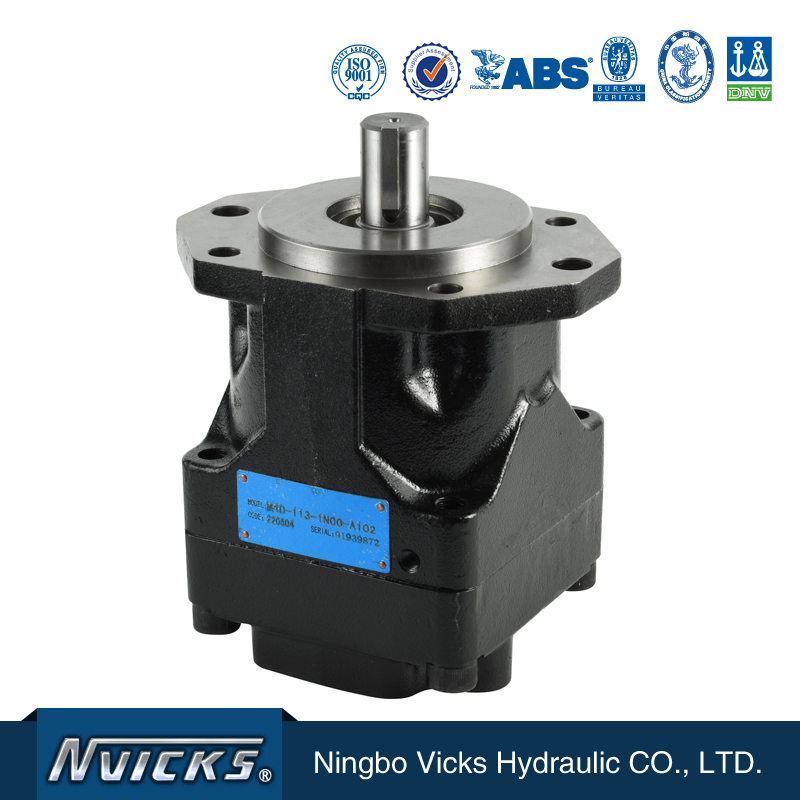
Ce înseamnă de fapt „Specificații OEM pentru climă caldă” într-o fișă tehnică
„Specificație OEM pentru climat cald” este o prescurtare pentru o specificație scrisă care se referă la temperaturi susținute ale rezervorului peste 50°C și la temperaturi ambientale peste 35°C. Majoritatea fișelor tehnice OEM ascund adevărata poveste: la capătul superior al intervalului de temperatură, vâscozitatea fluidului și uzura pompei sunt foarte sensibile la selecția fluidului. O specificație pentru climat cald face ca aceste sensibilități să fie explicite.
Standardele ISO VG și DIN 51524 din spatele specificațiilor
Modificarea specificațiilor fluidelor se bazează pe trei referințe industriale.Ghid de selecție a fluidelor Bosch Rexrothstabilește cadrul DIN 51524 pentru uleiurile hidraulice ISO VG 32/46/68/100 cu diagrame explicite vâscozitate-temperatură.Referință lubrifiant Unildocumentează gradele de vâscozitate HLP, HVLP și HV (HVLP/HV la VI ≥ 150, HLP la VI ~95-105). TheReferință de selecție ISO VGconfirmă de ce VI ≥ 140 este obligatoriu pentru serviciul cu rezervor cald. Modernizarea se încadrează perfect în categoria HVLP.
4.1 Cele cinci domenii pe care o specificație OEM pentru climate calde trebuie să le precizeze
- Vâscozitatea fluidului la temperatura maximă a rezervorului (țintă ≥ 16 cSt la temperatura maximă, nu la pornirea la rece).
- Indicele de vâscozitate al fluidului (VI țintă ≥ 150 pentru funcționare susținută la peste 50°C).
- Filtrare pe linia de retur cu o grosime absolută (țintă ≤ 10 microni cu β10 ≥ 200).
- Dimensionarea rezervorului pentru respingerea căldurii de vârf (țintă ≥ 3× timpul de staționare al debitului pompei).
- Selectarea seriei de cartușe per circuit (V vs VQ vs T6 vs T7 adaptată la banda de temperatură).
4.2 Ceea ce majoritatea specificațiilor OEM omit
Majoritatea fișelor tehnice OEM menționează performanța la punctul de proiectare – temperatură de funcționare de 50°C și ulei mineral ISO VG 46. Fișa tehnică respectivă este potrivită pentru instalațiile cu temperaturi moderate, dar este înșelătoare pentru aplicațiile din São Paulo sau Texas. Specificațiile pentru climat cald reiterează performanța la temperatura și fluidul de funcționare reale.
Specificarea unei pompe cu palete din seria V pentru o aplicație cu rezervor de 55°C cu un ulei mineral standard ISO VG 46 este cea mai frecventă cauză a duratei de viață a pompei de 60-90 de zile în fabricile de zahăr din Brazilia. Fișa tehnică a pompei indică faptul că funcționează până la 80°C. Fișa tehnică a fluidului indică faptul că ISO VG 46 funcționează până la 60°C. Niciuna dintre fișele tehnice nu semnalează această diferență. Specificațiile pentru climat cald trebuie să elimine în mod explicit această diferență.
De ce Ningbo Vicks Hydraulic este partenerul OEM potrivit pentru acest tip de modernizare
Modernizarea a fost specificată și furnizată de Ningbo Vicks Hydraulic Co., Ltd., fondată în 2007 ca o întreprindere națională de înaltă tehnologie specializată în pompe cu palete și servosisteme de economisire a energiei. Vicks este unitatea care prezidează comitetul de revizuire a standardelor industriei chineze a pompelor cu palete și deține motoare cu palete din seriile T6, T7, V, VQ, V10, V20, SQP, PV2R, plus motoare cu palete M3B, M4C, M4D, M4E, 25M, 35M, 50M. Capacitatea anuală este de peste 80.000 de pompe cu palete și 10.000 de servosisteme, cu certificări ale societăților de clasificare CCS, DNV, ABS, BV, LR.
Pentru modernizarea unei fabrici de zahăr din São Paulo, intrările relevante ale produsului suntPompă cu palete duble Vickers seria Vfamilie (varianta de cartuș pe care moara o folosește în circuitul bagasei),catalog de produse pompe cu paletepentru o selecție mai largă și motoarele cu palete din seria M4 pentru o pereche de eficiență potrivită. Discuția despre specificațiile pentru climate calde se începe cel mai bine cu echipa tehnică de vânzări prin intermediulCerere de specificații OEMpagină.
Unde se mai aplică modernizarea pentru climă caldă
Modernizarea se transferă direct la orice aplicație braziliană sau tropicală cu temperaturi susținute ale rezervorului peste 50°C: acționări ale centrifugelor instalațiilor de etanol, sisteme hidraulice ale sitelor miniere, echipamente portuare și unități hidraulice de alimentare ale oțelăriei. Tema unificatoare este aceeași - temperatura ridicată a rezervorului plus fluidul OEM standard înseamnă o durată de viață scurtă a pompei.
Listă de verificare a aplicabilității retrofitării.Aplicația dumneavoastră funcționează 24/7 în timpul unui sezon cald? Temperatura rezervorului este peste 50°C mai mult de 4 ore pe zi? Ciclul actual de înlocuire a pompei cu palete durează sub 120 de zile? Dacă da, la toate trei, modernizarea conform specificațiilor OEM pentru climat cald merită prețul.
Întrebări frecvente
Ce ciclu de înlocuire a pompei cu palete este normal pentru o moară de zahăr braziliană?
În laminorul cu carcasă, ciclul inițial de înlocuire era la fiecare 90 de zile – înlocuiri trimestriale. După modernizare: 180 de zile. La nivelul întregii industrii, morile din regiunile tropicale observă cicluri de 60-90 de zile cu pompe cu palete cu specificații standard.
Ce modificare a specificațiilor OEM a făcut cea mai mare diferență în această modernizare?
Schimbarea fluidului de la un ulei mineral standard ISO VG 46 la un fluid hidraulic cu VI ridicat, evaluat pentru temperaturi menținute ale rezervorului de peste 50°C, a fost cel mai mare factor contribuitor. Combinarea acestui aspect cu un filtru absolut de 10 microni și o înlocuire a cartușelor Vickers V/VQ a dus ciclul de la 90 la 180 de zile.
Seria Vickers V funcționează efectiv în condiții de 45°C la o fabrică de zahăr?
Da, dar numai cu specificațiile corecte ale fluidului și dimensionarea corectă a rezervorului. Seria V este evaluată pentru temperaturi ale fluidului de până la 80°C în regim continuu și temperaturi ambientale de până la 50°C cu reducere a puterii. Fără un fluid evaluat pentru funcționare în climate calde, jocurile la vârful paletelor din seria V se uzează mai repede deoarece pelicula de fluid se descompune la vâscozitate scăzută.
De ce a ales fabrica seria V în locul seriei VQ în cadrul modernizării?
Moara a ales seria V în locul seriei VQ deoarece aceasta are o fereastră de operare a vâscozității mai largă (13-143 cSt față de 13-54 cSt pentru VQ), care este mai permisivă atunci când temperaturile din rezervor cresc în timpul unei ture de recoltare de 24 de ore. VQ are o eficiență mai mare la vâscozitatea de proiectare, dar această eficiență se pierde atunci când fluidul se subțiază.
Cum se calculează costul de înlocuire a pompei cu palete pentru o moară de zahăr braziliană?
Costul pompei în sine este rareori cifra dominantă. Numărul real este pompă + timp de nefuncționare + daune secundare. O moară tipică pierde 4-6 ore de capacitate de măcinare per schimbare, plus riscul de contaminare cu resturi de palete dacă o pompă se defectează în mijlocul schimbului. Dublarea ciclului înjumătățește toate trei.
Poate funcționa aceeași modernizare și pentru alte industrii braziliene, în afară de fabricile de zahăr?
Da. Specificațiile OEM pentru climat cald se aplică oricărei aplicații braziliene cu temperaturi susținute ale rezervorului peste 50°C – site miniere, sisteme hidraulice ale oțelăriilor, echipamente portuare, acționări ale centrifugelor instalațiilor de etanol, secțiuni umede ale fabricilor de hârtie. Cazul São Paulo este referința; modificările specificațiilor se transferă direct.
Despre autor.Acest studiu de caz a fost scris deDemi Ge, expert în soluții hidraulice la Ningbo Vicks Hydraulic Co., Ltd. (întreprindere națională de înaltă tehnologie fondată în 2007). Demi colaborează cu cumpărători de sisteme hidraulice din fabrici de zahăr, fabrici de etanol, minerit și oțelărie pentru modernizări OEM cu specificații pentru climat cald. Conectați-vă pe Facebook:Demi Ge pe FacebookPentru informații despre companie, consultațiProfilul companiei Vicks HydraulicPentru a solicita o fișă tehnică de modernizare, utilizațiCerere de specificații OEMpagină.
Data publicării: 06 august 2026