W skrócie:W cukrowni w São Paulo pompy łopatkowe były wycofywane z użytku co 90 dni. Dzięki zmianie trzech elementów specyfikacji OEM – płynu w zbiorniku na olej hydrauliczny o wysokim współczynniku lepkości, przeznaczony do temperatur w zbiorniku powyżej 50°C, 10-mikronowego filtra absolutnego powrotu oraz wymiany wkładu Vickers serii V – cykl wymiany skrócił się z 90 do 180 dni. Cukrownia zaoszczędziła około połowę rocznego budżetu na pompy i niemal wyeliminowała awarie pomp w trakcie zbiorów. Poniżej znajduje się studium przypadku, wraz z rzeczywistymi zmianami specyfikacji i arytmetyką kosztów.
Punkt odniesienia: Dlaczego 90 dni to norma dla pomp łopatkowych w cukrowni w São Paulo
Młyn to średniej wielkości zakład produkujący cukier i etanol w São Paulo, działający 24 godziny na dobę, 7 dni w tygodniu od kwietnia do listopada. Układ hydrauliczny wykorzystuje dwułopatkowe pompy Vickers serii V w trzech obwodach ciśnieniowych: walca młyna, nasączania i transportu bagassy. Przed modernizacją każdy wkład serii V był wycofywany z eksploatacji co 90 dni, niezależnie od użytkowania.
Ten 90-dniowy cykl nie jest niczym niezwykłym dla brazylijskich cukrowni. W branży cukrowni w regionach tropikalnych standardowe pompy łopatkowe pracują w cyklach 60-90-dniowych. Problemem nie jest przedwczesna awaria, ale fakt, że 90-dniowe okresy między wymianami pomp powodują, że wymiana odbywa się w okresie zbiorów, kiedy przestoje są najbardziej kosztowne.
„Zbiory w cukrowni w São Paulo trwają od kwietnia do listopada, 24 godziny na dobę, 7 dni w tygodniu. 90-dniowy cykl pompowania oznacza trzy do czterech zaplanowanych wymian pomp w okresie zbiorów. Każda wymiana to cztery do sześciu godzin przestoju w cukrowni. Taki koszt musiała uwzględnić specyfikacja producenta”.
Trzy zmiany specyfikacji, które podwoiły żywotność pompy
Modernizacja to trzyetapowa zmiana specyfikacji OEM, a nie wymiana pompy. Sama pompa to w dużej mierze ten sam kod SKU serii V; zmianie uległa specyfikacja. Trzy zmiany są uporządkowane według wpływu, przy czym pierwsza ma największy wpływ, a trzecia najniższy koszt ubezpieczenia.
Podsumowanie sprawy w São Paulo.Podstawowy cykl wymiany: 90 dni (wymiany kwartalne). Cykl wymiany po modernizacji: 180 dni (wymiany półroczne). Wpływ netto na budżet pompy: około -45% rocznie. Nieplanowane awarie pomp w trakcie zbiorów: od około dwóch na sezon zbiorów do zera w pierwszym roku po modernizacji. Koszt tych trzech zmian jest niższy niż koszt jednej awaryjnej wymiany pompy w trakcie zbiorów.
2.1 Zmiana 1 – Specyfikacja płynu hydraulicznego: ze standardowego ISO VG 46 na olej o wysokiej gęstości (VI) do 50°C
Największy wpływ miała wymiana płynu hydraulicznego. W tłoczni stosowano standardowy olej mineralny ISO VG 46 (VI ~95, maks. temperatura w zbiorniku 60°C). Podczas zbiorów w São Paulo temperatura w zbiorniku osiągnęła 55°C w godzinach popołudniowych. W temperaturze 55°C ISO VG 46 rozcieńcza się do 13-14 cSt – dokładnie na dolnej granicy zakresu roboczego serii V.
Płynem do modernizacji jest olej hydrauliczny o wysokim współczynniku lepkości (VI 150+) o tej samej klasie lepkości ISO VG 46 dla strony zimnej, ale o znacznie bardziej płaskiej krzywej zależności lepkości od temperatury. W temperaturze 55°C utrzymuje on lepkość na poziomie 18-20 cSt, komfortowo mieszcząc się w przedziale temperaturowym dla serii V. Film olejowy na końcówkach łopatek pozostaje nienaruszony w gorące dni, zmniejsza się zużycie, a żywotność wkładu podwaja się.
Wybór przepływu płynu.Zmierz temperaturę zbiornika przy stałym obciążeniu podczas zbioru → zidentyfikuj temperaturę szczytową i godziny powyżej 50°C → wybierz olej o wysokim współczynniku lepkości (VI ≥ 150) przeznaczony do pracy przy wartości szczytowej + 10°C → sprawdź, czy lepkość szczytowa wynosi ≥ 16 cSt → przeprowadź 1000-godzinny test pilotażowy na jednej pompie przed wymianą w całej flocie.
2.2 Zmiana 2 – Filtracja: z nominalnej 25 mikronów do absolutnej linii powrotnej 10 mikronów
Drugą zmianą było zaostrzenie filtracji w linii powrotnej. W tłoczni zastosowano nominalny filtr powrotny o średnicy 25 mikronów (standard OEM, odpowiedni dla klimatu umiarkowanego). W São Paulo wyższe temperatury złoża przyspieszają utlenianie oleju, a produkty uboczne utleniania mieszczą się w zakresie 5-15 mikronów – przez który przechodzi nominalny filtr o średnicy 25 mikronów.
Modernizacja polegała na zastosowaniu 10-mikronowego filtra absolutnego powrotu (β10 ≥ 200, 99,5% wychwytu przy 10 mikronach). Wyższy poziom wychwytu zapobiega przedostawaniu się produktów utleniania do strefy zużycia końcówki łopatki i wydłuża żywotność wkładu o 30-40%. Koszt wymiany filtra jest niewielki – jeden element na kwartał.
2.3 Zmiana 3 – Wkład pompy: z serii VQ na serię V dla obwodów gorących
Trzecia zmiana była najmniej kosztowna, ale najbardziej znacząca. Zakład przewidział pompy serii VQ do obiegu bagassy. Pompy VQ charakteryzują się wyższą wydajnością, ale węższym zakresem lepkości (13–54 cSt w porównaniu z 13–143 cSt w serii V). Wraz ze wzrostem temperatury złoża, pompy VQ pracowały dłużej poniżej projektowanej lepkości, co powodowało ich zużycie.
Przejście na standardowy wkład serii V zapewniło pompie znacznie szerszy zakres pracy. Seria V pracuje mniej wydajnie w momencie projektowania, ale 2-3-procentowa strata sprawności jest niewielka w porównaniu ze wzrostem wytrzymałości. Młyn wykorzystuje teraz VQ w obwodach stabilnych i V w obwodzie bagassy, gdzie występują wahania temperatury.
Modernizacja nie wymagała zakupu nowych pomp. Wymagała jedynie przepisania specyfikacji OEM w trzech kwestiach, które w oryginalnej specyfikacji były błędne w przypadku eksploatacji w warunkach tropikalnych. Pompy, które nadal działają, mają ten sam kod SKU serii V – płyn, filtr i wariant wkładu pasują do obecnego klimatu.
Arytmetyka kosztów uzasadniająca modernizację
Inżynierowie hydraulicy cukrowni w São Paulo zatwierdzają modernizacje ze względu na zwrot z inwestycji, a nie elegancję. Rachunek za tę modernizację jest prosty.
3.1 Składnik kosztów pompy
Wkład z serii V kosztuje około 220 dolarów w brazylijskim kanale OEM. Zakład kupował 12 wkładów rocznie (po jednym na kwartał na obwód, trzy obwody). Po modernizacji kupuje ich 6. Bezpośrednie oszczędności na pompie: około 1320 dolarów rocznie.
3.2 Składnik kosztów przestoju
Każda wymiana pompy powoduje 4-6 godzin przestoju młyna. Młyn przetwarza 12 000 ton trzciny dziennie. 4-godzinna nieplanowana wymiana kosztuje około 15 000 dolarów amerykańskich w postaci utraconych przychodów z cukru plus kary dla klientów za etanol. Zmniejszenie liczby wymian o połowę pozwala zaoszczędzić 45 000-60 000 dolarów amerykańskich rocznie na przestojach.
3.3 Składnik kosztów wtórnych uszkodzeń
Pompa łopatkowa, która psuje się w trakcie zmiany, zrzuca fragmenty do zbiornika i reszty obwodu. Koszt czyszczenia wynosi 5000–10 000 USD za zdarzenie. Przed modernizacją młyn odnotowywał 1–2 takie zdarzenia na zbiór. Po modernizacji: zero w pierwszym roku.
Co tak naprawdę oznacza „specyfikacja OEM dla gorącego klimatu” w arkuszu specyfikacji
„Specyfikacja OEM dla gorącego klimatu” to skrót od pisemnej specyfikacji, która dotyczy utrzymywania temperatur zbiornika powyżej 50°C i otoczenia powyżej 35°C. Większość kart katalogowych OEM ukrywa prawdziwy obraz sytuacji: w górnym zakresie temperatur lepkość płynu i zużycie pompy są bardzo wrażliwe na dobór płynu. Specyfikacja dla gorącego klimatu wyraźnie określa te czynniki.
Normy ISO VG i DIN 51524 stanowią podstawę specyfikacji
Zmiana specyfikacji płynu opiera się na trzech odniesieniach branżowych.Przewodnik po wyborze płynów Bosch RexrothPrzedstawia ramy normy DIN 51524 dla olejów hydraulicznych ISO VG 32/46/68/100 wraz z dokładnymi wykresami lepkości w funkcji temperatury.Odniesienie do środka smarującego Unildokumentuje klasy lepkości HLP, HVLP i HV (HVLP/HV przy VI ≥ 150, HLP przy VI ~95-105). TheOdniesienie do wyboru ISO VGPotwierdza, dlaczego VI ≥ 140 jest obowiązkowy dla obsługi gorących zbiorników. Modernizacja wpisuje się w kategorię HVLP.
4.1 Pięć obszarów, które musi obejmować specyfikacja OEM dla gorącego klimatu
- Lepkość cieczy przy szczytowej temperaturze zbiornika (docelowo ≥ 16 cSt przy szczycie, nie przy zimnym starcie).
- Wskaźnik lepkości cieczy (docelowy VI ≥ 150 dla długotrwałej pracy w temperaturze 50°C+).
- Absolutna wartość filtracji powrotnej (docelowa ≤ 10 mikronów przy β10 ≥ 200).
- Dobór wielkości zbiornika w celu uzyskania szczytowego oddawania ciepła (cel ≥ 3× czas przebywania przepływu pompy).
- Wybór serii wkładów na obwód (V vs VQ vs T6 vs T7 dopasowane do pasma temperatur).
4.2 Czego brakuje w większości specyfikacji OEM
Większość kart katalogowych OEM podaje wydajność w punkcie projektowym – temperatura 50°C i olej mineralny ISO VG 46. Ta karta katalogowa jest odpowiednia dla instalacji w klimacie umiarkowanym, ale myląca w przypadku zastosowań w São Paulo lub Teksasie. Specyfikacja dla gorącego klimatu ponownie podaje wydajność w rzeczywistej temperaturze roboczej i dla danego medium.
Dobór pompy łopatkowej serii V do zbiornika o temperaturze 55°C z zastosowaniem standardowego oleju mineralnego ISO VG 46 jest najczęstszą przyczyną skrócenia żywotności pompy do 60-90 dni w brazylijskich cukrowniach. Karta katalogowa pompy podaje, że działa ona do 80°C. Karta katalogowa płynu podaje, że ISO VG 46 działa do 60°C. Żadna z kart katalogowych nie wskazuje na tę lukę. Specyfikacja dla gorącego klimatu musi wyraźnie tę lukę wypełnić.
Dlaczego Ningbo Vicks Hydraulic jest właściwym partnerem OEM do tego rodzaju modernizacji
Modernizację zaprojektowała i dostarczyła firma Ningbo Vicks Hydraulic Co., Ltd., założona w 2007 roku jako krajowe przedsiębiorstwo high-tech specjalizujące się w pompach łopatkowych i energooszczędnych serwomechanizmach. Vicks jest jednostką przewodniczącą chińskiego komitetu ds. rewizji norm branżowych pomp łopatkowych i posiada serie T6, T7, V, VQ, V10, V20, SQP, PV2R oraz silniki łopatkowe M3B, M4C, M4D, M4E, 25M, 35M i 50M. Roczna zdolność produkcyjna wynosi ponad 80 000 pomp łopatkowych i 10 000 serwomechanizmów, posiadających certyfikaty towarzystw klasyfikacyjnych CCS, DNV, ABS, BV i LR.
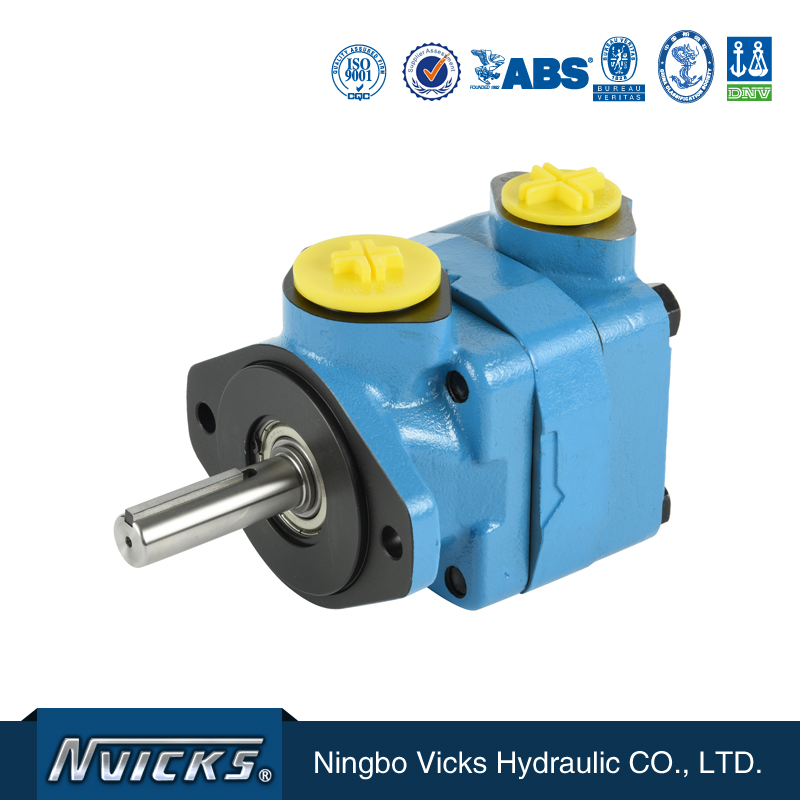
W przypadku modernizacji cukrowni w São Paulo odpowiednie wpisy dotyczące produktów to:Pompa łopatkowa Vickers serii Vrodzina (wariant wkładu używany przez młyn w obwodzie bagassy),katalog produktów pomp łopatkowychdla szerszego wyboru oraz silników łopatkowych serii M4 dla dopasowanego połączenia o wysokiej sprawności. Rozmowę o specyfikacji dla gorącego klimatu najlepiej rozpocząć z zespołem sprzedaży technicznej za pośrednictwemZapytanie o specyfikację OEMstrona.
Gdzie indziej stosuje się modernizację w klimacie gorącym
Modernizacja jest możliwa do zastosowania w dowolnym brazylijskim lub tropikalnym środowisku, w którym temperatura złoża utrzymuje się powyżej 50°C: napędy wirówek w zakładach produkcji etanolu, hydraulika przesiewaczy górniczych, urządzenia portowe i hydrauliczne agregaty zasilające huty stali. Motyw przewodni jest ten sam – wysoka temperatura złoża i standardowy płyn OEM oznaczają krótką żywotność pompy.
Lista kontrolna możliwości modernizacji.Czy Twoja aplikacja działa 24/7 w sezonie upałów? Czy temperatura zbiornika przekracza 50°C przez ponad 4 godziny dziennie? Czy cykl wymiany pompy łopatkowej jest krótszy niż 120 dni? Jeśli wszystkie trzy odpowiedzi są twierdzące, modernizacja zgodna ze specyfikacją OEM dla gorącego klimatu jest warta uwagi.
Często zadawane pytania
Jaki jest normalny cykl wymiany pompy łopatkowej w brazylijskiej cukrowni?
W przypadku młyna, pierwotny cykl wymiany wynosił 90 dni – wymiany kwartalne. Po modernizacji: 180 dni. W branży, w młynach w regionach tropikalnych, standardowe pompy łopatkowe mają cykle 60–90 dni.
Która zmiana specyfikacji OEM zrobiła największą różnicę w tej modernizacji?
Największy wpływ miała zmiana oleju ze standardowego oleju mineralnego ISO VG 46 na olej hydrauliczny o wysokim współczynniku lepkości, przeznaczony do długotrwałej temperatury zbiornika powyżej 50°C. W połączeniu z 10-mikronowym filtrem absolutnym i wymianą wkładu Vickers V/VQ, cykl wymiany wydłużył się z 90 do 180 dni.
Czy seria Vickers V faktycznie działa w warunkach panujących w cukrowni, w której temperatura otoczenia wynosi 45°C?
Tak, ale tylko z odpowiednią specyfikacją płynu i rozmiarem zbiornika. Seria V jest przystosowana do pracy w temperaturach płynu do 80°C (praca ciągła) i do 50°C (praca otoczenia) z obniżeniem wartości znamionowych. Bez płynu przystosowanego do pracy w gorącym klimacie, luzy na końcach łopatek w serii V ulegają szybszemu zużyciu, ponieważ film płynu zanika przy niskiej lepkości.
Dlaczego podczas modernizacji młyn wybrał serię V, a nie serię VQ?
Zakład wybrał serię V zamiast VQ, ponieważ seria V ma szerszy zakres roboczy lepkości (13–143 cSt w porównaniu z 13–54 cSt w przypadku VQ), co jest bardziej tolerancyjne w przypadku wzrostu temperatury złoża podczas 24-godzinnej zmiany zbiorów. Seria VQ ma wyższą wydajność przy projektowanej lepkości, ale ta wydajność maleje wraz ze wzrostem rozcieńczenia cieczy.
Jak właściwie oblicza się koszt wymiany pompy łopatkowej w brazylijskiej cukrowni?
Sam koszt pompy rzadko jest decydującą wartością. Rzeczywista wartość to koszt pompy + przestoju + uszkodzenia wtórne. Typowy młyn traci 4-6 godzin wydajności mielenia na jedną zmianę, plus ryzyko zanieczyszczenia łopatek zanieczyszczeniami, jeśli pompa ulegnie awarii w trakcie zmiany. Podwojenie cyklu skraca wszystkie trzy koszty o połowę.
Czy taka modernizacja może być zastosowana w innych brazylijskich gałęziach przemysłu oprócz cukrowni?
Tak. Specyfikacja OEM dla gorącego klimatu ma zastosowanie do wszystkich brazylijskich zastosowań o stałej temperaturze złoża powyżej 50°C – sit górniczych, hydrauliki hut, urządzeń portowych, napędów wirówek w zakładach produkcji etanolu, sekcji mokrej papierni. Przypadek São Paulo stanowi punkt odniesienia; specyfikacja zmienia się bezpośrednio w procesie transferu.
O autorze.To studium przypadku zostało napisane przezDemi Ge, ekspert w dziedzinie rozwiązań hydraulicznych w Ningbo Vicks Hydraulic Co., Ltd. (krajowym przedsiębiorstwie high-tech założonym w 2007 roku). Demi współpracuje z dostawcami rozwiązań hydraulicznych dla cukrowni, zakładów etanolowych, górnictwa i hut stali, oferując modernizacje OEM w gorącym klimacie. Połącz się na Facebooku:Demi Ge na FacebookuAby zapoznać się z historią firmy, zobaczProfil firmy Vicks HydraulicAby poprosić o arkusz specyfikacji modernizacji, skorzystaj zZapytanie o specyfikację OEMstrona.
Czas publikacji: 06-08-2026