Sammendrag
Levetiden for patronsett i offshore-plattformapplikasjoner er 30 til 50 prosent lavere enn laboratorietestede verdier. Denne artikkelen forklarer de ansvarlige stressfaktorene og vedlikeholdspraksisene som gjenoppretter mesteparten av den tapte levetiden.
- Saltforurensning reduserer patronens levetid på grunn av slitasje og korrosjon på lager- og tetningsoverflater.
- Termisk sykling fra intermitterende plattformdrift forårsaker utmattelse som laboratorietesting ikke fanger opp.
- Vibrasjoner fra bølgebevegelser og kranoperasjoner akselererer mekanisk slitasje utover designmarginene.
- Fem klassifiseringsselskaper (CCS, DNV, ABS, BV, LR) sertifiserer pumper for offshore-tjenester; hvert av dem har egne protokoller.
- Strukturerte vedlikeholdsprogrammer på 250 timer gjenoppretter 15 til 25 prosent av den tapte levetiden til patronene.
Operatører kontakter rutinemessig teamet mitt med et frustrerende mønster: en lamellpatron som leverer 14 000 timer i laboratorietestinnretningen, svikter på 6500 timer på plattformen. Pumpen er av samme modell. De nominelle spesifikasjonene samsvarer. Driftstrykkprofilen faller innenfor publiserte grenser. Likevel er gapet i levetid reelt og konsistent på tvers av segmentet.
Jeg har brukt nok tid på serviceanrop for plattformer og nedmontering etter feil til å forstå hvorfor dette gapet oppstår, og jeg vil gjerne dele det jeg har lært om de underliggende årsakene. Det er ikke én enkelt årsak. Det er akkumuleringen av stressfaktorene som laboratorietesting enten forenkler eller utelater helt. Denne artikkelen går gjennom disse stressfaktorene og vedlikeholdspraksisene som gjenoppretter mesteparten av den tapte levetiden, basert på feltdataene vi har samlet inn på tvers av offshoreinstallasjoner i Nordsjøen, Mexicogolfen og utenfor kysten av Vest-Afrika.
Hva laboratorietester faktisk validerer
Produsenter av hydrauliske pumpesystemer vurderer levetiden til patroner basert på standardisert testing som følger ISO 4391 og produsentspesifikke protokoller. Testinnretningen bruker ren hydraulikkolje filtrert i henhold til ISO 4406 18/16/13 eller bedre, opererer med konstant måltrykk og -strøm, opprettholder oljetemperaturen innenfor et smalt bånd og går kontinuerlig uten vibrasjon eller ekstern mekanisk stress.
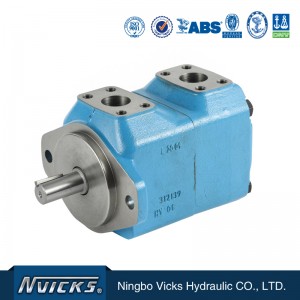
Kjøpere som sammenligner ulike pumpeserier for offshore-tjenester kan se gjennomV-serien patronfamilieved siden av T6-plattformen for å identifisere riktig konfigurasjon for spesifikke plattformkrav.
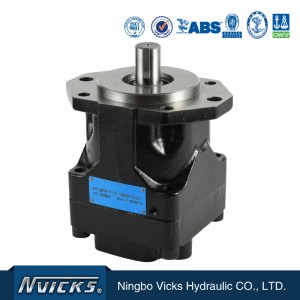
Under disse kontrollerte forholdene leverer en T6-enkeltpumpepatron konsekvent 14 000 til 18 000 driftstimer før de tre utskiftingssignalene vises. Laboratorietesten tjener et reelt formål: den validerer designmarginer, produksjonskonsistens og nominell ytelse på tvers av produktfamilien. Både produsenter og kunder er avhengige av disse tallene for kapasitetsplanlegging og utskiftingsprognoser.
Det laboratorietesten ikke fanger opp er den kumulative effekten av flere stressfaktorer som opererer samtidig i virkelige installasjoner. Hver enkelt stressfaktor kan være innenfor designmarginen. Den kombinerte effekten akselererer imidlertid slitasje langt utover det en enkelt laboratorietest kan forutsi. Offshore-plattformmiljøet er et av de mer straffende eksemplene på denne forverrende effekten.
Stressfaktor én: Saltforurensningsveier
Salt kommer inn i det hydrauliske systemet gjennom flere veier som laboratorietesting ikke dekker. Den vanligste er ødelagte tetninger, spesielt rundt akseltetninger, sylinderstangtetninger og reservoarpusteventiler. Saltholdig luft og sjøsprøyt trenger inn i disse punktene under plattformforhold og introduserer kloridioner i oljen.
For plattformoperatører som vurderer erstatningspumper på tvers av hele porteføljen av marine produkter,vingemotorfamiliekompletterer T6-pumpeserien med hjelpemotordrifter for posisjoneringssystemer.
Når saltpartiklene er i oljen, fungerer de som slipende forurensninger som akselererer slitasje på vingespissene, trykkplaten og kamringens overflater. Mekanisk slitasje fra salt er den synlige feiltilstanden, men kloridionene fremmer også elektrokjemisk korrosjon på lagerflater og akseltetninger. Denne korrosjonen forårsaker sjelden umiddelbar feil, men reduserer levetiden til lagre og tetninger, noe som skaper sekundære feil utover selve patronen.
De marine tetningspakkene som er tilgjengelige forT6-serien pumperBruk fluorkarbonelastomerer som er godkjent for salteksponering. Disse materialene koster mer enn standard nitriltetninger, men forlenger tetningenes levetid med 3 til 5 ganger i marine miljøer. Kjøpere som spesifiserer pumper for offshoreplattformer, bør alltid bekrefte valget av tetningspakke, siden standardtetninger er standard i mange produktkonfigurasjoner med mindre de eksplisitt oppgraderes.
Utover tetninger er reservoarpustefilteret en vanlig forurensningsvei i offshoreinstallasjoner. Standard pustefiltre fjerner partikler, men ikke saltdamp. Spesialiserte marine pustefiltre med saltfangende medier er tilgjengelige og koster USD 50 til USD 150 per enhet. For plattformoperatører som kjører flere pumper, er oppgraderingen av pustefiltrene på tvers av flåten en av de mest avkastningsrike vedlikeholdsinvesteringene som er tilgjengelige.
Stressfaktor to: Termisk sykling fra periodisk drift
Plattformhydrauliske systemer er sjelden i drift kontinuerlig. Kranoperasjoner går av og på etter hvert som lasten beveger seg. Vinsjsystemer aktiveres kort under ankerhåndtering eller posisjonering. Kraftenheter kan stå ubrukte i flere timer mellom driftshendelser. Hver oppstarts- og avstengningssyklus produserer en termisk transient som patronen må absorbere.
Kjøpere som undersøker påliteligheten til offshore-pumper kan se påDen europeiske føderasjonen for materialhåndteringstandarder for materialhåndteringsutstyr som brukes i marine og offshore servicemiljøer.
I min erfaring med å evaluere laboratorietestprotokoller har jeg funnet ut at oljetemperaturen holdes innenfor et bånd på 10 til 15 grader Celsius rundt designmålet. Offshore-plattformer opplever oljetemperatursvingninger på 30 til 50 grader Celsius i løpet av en typisk 24-timers periode. Kaldstartforhold med olje ved romtemperatur belaster vingespissene annerledes enn ved stasjonær drift. Den differensielle termiske ekspansjonen mellom rotoren, kamringen og trykkplaten produserer mikrobevegelser på kontaktflatene som akselererer slitasje.
Problemet med termisk syklus forverres på plattformer i kaldt klima, som de i Nordsjøen. Kaldstartolje ved 5 grader Celsius kontra stabil olje ved 60 grader Celsius betyr at patronkomponentene ser en svingning på 55 grader i hver driftssyklus. Plattformoperatører i disse regionene rapporterer at patronlevetiden ligger i den nedre enden av offshore-området, ofte under 7000 timer.
Kjøpere som spesifiserer pumper for kaldt klimaplattformer, bør be om termiske styringsfunksjoner som oppvarmede reservoarer, sirkulasjonspumper som opprettholder minimum oljetemperatur i hvileperioder, og patronmaterialer som er klassifisert for lavtemperaturdrift. Disse funksjonene øker pumpekostnaden med 5 til 10 prosent, men gjenoppretter 15 til 25 prosent av levetiden som går tapt på grunn av termisk sykling.
Stressfaktor tre: Vibrasjon fra bølgebevegelse og kranoperasjoner
Offshoreplattformer opplever kontinuerlig lavfrekvent vibrasjon fra bølgebevegelser, skip-til-plattform-grensesnitt og kranoperasjoner. Vibrasjonsamplituden varierer avhengig av plattformdesign og sjøtilstand, men den er alltid tilstede og simuleres aldri i laboratorietesting.
ISO-protokollene for ytelsestesting av hydrauliske systemer som det refereres til i denne artikkelen, er dokumentert påISO-standardkatalog, som beskriver testmetoden som produsenter bruker for påstander om vurdert levetid.
Kontinuerlig lavfrekvent vibrasjon akselererer mekanisk slitasje på lagerflater, akseltetninger og grensesnittet mellom patron og hus. Lamelpumpens interne komponenter er avhengige av presise klaringer som konstruksjonen antar vil holde under stabile forhold. Vibrasjon introduserer dynamiske belastninger som varierer klaringene med små, men meningsfulle mengder. Over tusenvis av driftstimer er den kumulative effekten akselerert slitasje på alle grensesnittflater.
Kranoperasjoner produserer transiente vibrasjoner med høy amplitude som er enda mer skadelige enn kontinuerlige plattformvibrasjoner. Kombinasjonen av kransvingninger, vinsjdrift og lastbevegelser skaper vibrasjonsprofiler som overstiger pumpens stabile designmargin i korte perioder. Disse transientene registreres ikke som feil, men de etterlater mikroskader som forverres over patronens levetid.
Det mest effektive mottiltaket jeg har observert på tvers av plattform-ettermonteringer er vibrasjonsisolering ved festet. Elastiske fester beregnet for maritim bruk reduserer overføring av plattformvibrasjoner til utstyrskroppen med 60 til 80 prosent. Festene koster USD 200 til USD 500 per enhet og representerer en av de mest avkastningsrike investeringene for å forlenge patronens levetid. Operatører som ettermonterer elastiske fester rapporterer vanligvis 10 til 15 prosent lengre levetid innen den første utskiftingssyklusen.
Stressfaktor fire: Trykktransienter fra kran- og vinsjdrift
Kran- og vinsjoperasjoner produserer trykktransienter som overstiger det stabile driftstrykket med 30 til 60 prosent. Trykktoppene oppstår over millisekunder, men de gjentas mange ganger i løpet av en enkelt kransyklus. Hver transient produserer en sjokkbelastning på patronkomponentene som laboratorietesting ikke fanger opp.
For dypere lesing om vedlikeholdspraksis for marine hydrauliske systemer, seISO-standard for renhet av hydraulisk væskegir rammeverket for renhetskoder som brukes i offshore oljeprøvetakingsprogrammet beskrevet ovenfor.
Den sammensatte effekten av tusenvis av trykktransienter på vingespissene, trykkplaten og kamringenes overflater er målbar i demonteringsanalyse. Patronsett som har vært utsatt for omfattende kranservice viser karakteristiske slitasjemønstre ved høytrykksportkanten som ikke vises i steady state-drift. Slitasjemønsteret reduserer volumetrisk effektivitet gradvis, noe som er et av de tre signalene jeg dekket i artikkelen om rammeverket for patronutskifting.
Kjøpere som spesifiserer hydrauliske enheter for kran- og vinsjservice bør vurdere akkumulatorstørrelsene nøye. Akkumulatorer med riktig størrelse absorberer trykktransienter og reduserer støtbelastningen på de indre komponentene. Underdimensjonerte akkumulatorer lar transientene nå pumpehuset og akselerere slitasje. Forholdet mellom akkumulatorkapasitet og levetid er ikke allment forstått, men feltdata viser konsekvent at plattformer med tilstrekkelig akkumulatorkapasitet har 15 til 20 prosent lengre levetid.
Den sammensatte effekten av fire stressfaktorer
Stressfaktorene fungerer ikke uavhengig av hverandre. De forsterkes av hverandre på måter som laboratorietesting ikke kan reprodusere. Saltforurensning akselererer slitasje som termisk sykling forverrer. Vibrasjon bryter ned tetninger som ellers ville holdt salt ute. Trykktransienter gir sjokkbelastninger til komponenter som allerede er svekket av de andre stressfaktorene.
Denne sammensetningen er grunnen til at en patron som er klassifisert for 14 000 til 18 000 timer i laboratoriet, leverer 6 000 til 10 000 timer i typisk offshore-tjeneste. Ingen enkelt stressfaktor forklarer gapet. Samspillet mellom alle er forklaringen.
Plattformoperatører som forstår denne sammensatte effekten, utformer vedlikeholdsprogrammene sine deretter. I stedet for å behandle hver stressfaktor separat, adresserer de mest effektive vedlikeholdsprogrammene alle stressfaktorer samtidig gjennom koordinerte inspeksjonssykluser, oljeprøvetakingsprotokoller, oppgraderingsprogrammer for tetninger og gjennomganger av akkumulatorkapasitet.
250-H vedlikeholdsprogrammet som gjenoppretter tapte liv
På tvers av offshoreinstallasjonene vi har analysert, har teamet mitt konsekvent funnet at plattformer med strukturerte vedlikeholdsprogrammer på 250 timer oppnår levetider for patroner i området 8000 til 10 000 timer, i stedet for 6000 til 8000 timer som grunnlinje. 250-timersintervallet samsvarer med typiske driftssykluser for plattformer og gir vedlikeholdsmannskapene en forutsigbar kadens for de kritiske inspeksjonspunktene.
De fem komponentene i programmet er enkle. Først tas det oljeprøver ved pumpehusets drenering og reservoar. Prøven analyseres for partikkelantall, vanninnhold og kloridkonsentrasjon. Partikkelantall over ISO 4406 19/17/14 utløser filtreringsoppgraderinger. Vanninnhold over 100 ppm utløser reservoarinspeksjon. Kloridkonsentrasjoner over 50 ppm utløser tetningsinspeksjon.
For det andre, visuell inspeksjon av tetningen ved akseltetningen, sylinderstangtetningene og reservoarets pusteventil. Ethvert tegn på saltoppbygging, herding eller sprekker utløser umiddelbar utskifting av tetningen med den marine tetningspakken. For det tredje, utskifting av filterelementet etter en fast tidsplan uavhengig av trykkfallsindikasjon. Elementutskiftingen forhindrer problemet med gradvis strømningsbegrensning som ble dekket tidligere i vedlikeholdsrammeverket for patroner.
For det fjerde, verifisering av akkumulatorens forladningstrykk. Tap av forladningstrykk er den vanligste årsaken til at akkumulatoren underdimensjoneres under drift, siden nitrogen lekker sakte over tid. Årlig verifisering fanger opp problemet før det akselererer patronslitasje. For det femte, inspeksjon av vibrasjonsfester. Herdede eller sprukne, elastiske fester mister sine isolasjonsegenskaper og lar plattformvibrasjoner nå pumpehuset.
Kjøpere som spesifiserer pumper for nye plattforminstallasjoner, bør be om dokumentasjon for vedlikeholdsprogrammet fra pumpeleverandøren som en del av den tekniske innleveringspakken. Leverandører som ikke kan tilby strukturert vedlikeholdsveiledning for offshore-tjenester, er ikke de riktige leverandørene for disse krevende applikasjonene.
Klassifiseringsselskapssertifiseringer og hva de betyr
Operatører av offshoreplattformer spesifiserer pumper med klassifiseringsselskapssertifiseringer som samsvarer med flaggstatens og plattformoperatørens anskaffelsesstandarder. De fem selskapene som oftest refereres til er CCS (China Classification Society), DNV (Det Norske Veritas, Norge), ABS (American Bureau of Shipping), BV (Bureau Veritas, Frankrike) og LR (Lloyd's Register, Storbritannia).
Hvert selskap har distinkte testprotokoller, sertifiseringskrav og fornyelsesprosedyrer. CCS-sertifisering er vanligvis nødvendig for plattformer som opererer under kinesisk flagg eller samarbeider med kinesiske operatører. DNV er det vanligste kravet for plattformer i Nordsjøen. ABS dominerer i Mexicogolfen. BV dekker mange operasjoner i Vest-Afrika og Middelhavet. LR håndterer en betydelig andel av britiske sektor- og globale offshoreprosjekter.
Leverandører med flere sertifiseringer kan betjene et bredere spekter av plattformer, men sertifiseringene er ikke likeverdige. Hver krever separat testing, separate revisjonsprosedyrer og separat dokumentasjon. Kostnaden ved å opprettholde fem sertifiseringer er ikke triviell, og det er derfor listen over leverandører som har alle fem samtidig er kort. Vicks Hydraulic opprettholder alle fem sertifiseringene for den marine patronfamilien, noe som posisjonerer oss til å betjene plattformoperatører i de store offshore-regionene.
T6EEC: Arbeidshesten til offshore kraftenheter
Blant medlemmene av T6-familien er T6EEC trippelseksjonskonfigurasjonen den vanligste spesifiserte for offshore-plattformkraftenheter og vinsjsystemer. Trippelkonstruksjonen gir tre pumpeseksjoner i ett enkelt hus, som deler innløps- og utløpstrykk mellom seksjonene. Denne arkitekturen tilbyr flere fordeler spesifikke for offshore-tjenester.
Kjøpere som vurderer motordrifter for offshore kraftenheter kan se gjennomEaton hydraulikkkatalogfor referansematerialer om hydrauliske komponenter som er godkjent for marinebruk.
Trippelseksjonsdesignet gir innebygd redundans. Hvis én seksjon viser tidlig slitasje, fortsetter pumpen å operere med redusert kapasitet mens vedlikehold er planlagt. Denne redundansen er viktig på plattformer der uplanlagt nedetid for kran- eller vinsjsystemer kan stoppe driften fullstendig. Operatører i Nordsjøen insisterer vanligvis på trippelseksjonsdesign for kranservice fordi feil i én seksjon skaper umiddelbare drifts- og sikkerhetsrisikoer.
T6EEC leverer også de høye strømningshastighetene som kreves for offshore kran- og vinsjoperasjoner uten å ty til pumper med større ramme. Pumper med større ramme øker vekten og plassbehovet i plattformens hydrauliske rom, som begge medfører betydelige kostnader ved offshore-konstruksjon. T6EEC leverer strømningskapasiteten i en mer kompakt pakke, noe som er en betydelig fordel i plassbegrensede plattformoppsett.
For plattformoperatører som vurderer T6EEC-erstatninger, er det viktig å spesifisere den marine tetningspakken. Standard tetningspakken bruker nitrilelastomerer som er klassifisert for generell industriell bruk. Den marine pakken oppgraderes til fluorkarbonelastomerer i hele patronen. Kostnadsforskjellen er 10 til 15 prosent av patronprisen, men levetidsgjenopprettingen er 30 til 40 prosent under offshoreforhold.
Når ettermarked gir mening og når det ikke gjør det
Diskusjonen om ettermarkedspatroner er mer nyansert offshore enn i noe annet applikasjonssegment. I industrielle sammenhenger har jeg veiledet kunder gjennom eierkostnadsberegningene som vanligvis favoriserer OEM. Den samme beregningen offshore er mye mer ensidig.
Ettermarkedspatroner for offshore-forhold oppnår vanligvis 50 til 65 prosent av OEM-levetiden. De forsterkede stressfaktorene som allerede reduserer OEM-patronens levetid med 30 til 50 prosent, har en enda større innvirkning på ettermarkedsprodukter. Spissavstanden, trykkplatens flathet og overflatefinishtoleransene som OEM-produsenter holder innenfor stramme spesifikasjoner, er vanskeligere å opprettholde til ettermarkedsprisen.
Når uplanlagt nedetid på en offshore-plattform kan overstige 100 000 USD per dag i tapt produksjon og driftskostnader for standby, kompenserer ikke besparelsene på ettermarkedspremien for den økte utskiftningsfrekvensen. Operatører som standardiserer på ettermarked offshore står vanligvis overfor 30 til 50 prosent høyere totale kassettkostnader over en femårsperiode til tross for den lavere enhetsprisen.
Ettermarkedsløsningen er fornuftig i lavkritiske applikasjoner, som hjelpeplattformsystemer der nedetid er akseptabel. For primære kran-, vinsj- og kraftenhetsapplikasjoner er OEM det riktige svaret offshore. Regnestykket er mindre interessant enn de driftsmessige konsekvensene.
Konklusjon: Behandling av offshore som en egen applikasjonsklasse
Etter min erfaring overføres ikke rammeverket som fungerer for industrielle applikasjoner direkte til offshore-plattformer. Levetiden er 30 til 50 prosent lavere enn laboratorievurderinger av årsaker som kontrollert testing ikke fanger opp. Operatører som behandler offshore som en egen applikasjonsklasse, med egne vedlikeholdsprogrammer, egne leverandørkvalifiseringskriterier og egne beregninger av totale eierkostnader, oppnår konsekvent bedre resultater enn de som anvender industrielle strategier for plattformtjenester.
Kombinasjonen av saltforurensning, termisk sykling, vibrasjon og trykktransienter er realiteten innen offshore hydraulikktjenester. Leverandører som forstår alle stressfaktorene og designer produktene, dokumentasjonen og støtteprogrammene sine deretter, er leverandørene det er verdt å samarbeide med. Den billigste patronen er sjelden det riktige svaret innen offshoretjenester, og OEM-premien er lettere rettferdiggjort enn i noe annet segment.
Hvis ingeniørgruppen din evaluerer hydrauliske enheter for en offshoreinstallasjon eller sliter med levetid under laboratorieklassifiserte nivåer, kan vårt marineteam gjennomgå driftssyklusen og anbefale en spesifikasjon skreddersydd for plattformen. Send driftsprofilen og gjeldende driftsdata viakontaktside, og vi vil kjøre analysen mot offshore-databasen.senter for teknisk dokumentasjoninneholder også veiledning om marinespesifikasjoner og strukturen for 250-timers vedlikeholdsprogram.
Ofte stilte spørsmål
Hvorfor svikter lamellpumpepatroner raskere offshore enn i laboratorietester?
Laboratorietesting bruker ren hydraulikkolje, stabile temperaturer og kontinuerlige driftssykluser. Offshore-plattformer utsetter patroner for saltforurensning, termiske syklinger fra intermitterende drift, vibrasjoner fra bølgebevegelser og trykktransienter fra kran- og vinsjoperasjoner. Disse kombinerte stressfaktorene reduserer patronens levetid med 30 til 50 prosent sammenlignet med laboratorievurderinger, selv med identiske pumpemodeller og nominelle spesifikasjoner.
Hvilke sertifiseringer fra klassifiseringsselskaper er viktige for lamellpumper til offshore-plattformer?
Fem sertifiseringer fra klassifiseringsselskaper dekker de fleste offshore-applikasjoner: CCS (China Classification Society), DNV (Det Norske Veritas, Norge), ABS (American Bureau of Shipping), BV (Bureau Veritas, Frankrike) og LR (Lloyd's Register, Storbritannia). Hvert selskap har distinkte testprotokoller og sertifiseringskrav. Operatører som spesifiserer pumper for offshore-plattformer, bør bekrefte sertifiseringen som kreves av flaggstaten og plattformoperatørens anskaffelsesstandarder før de endelig velger pumpeleverandør.
Hvilken T6-patronmodell fungerer best for offshore-applikasjoner?
T6EEC trippelseksjonskonfigurasjonen er det vanligste medlemmet av T6-familien som er spesifisert for offshore-plattformkraftenheter og vinsjsystemer. Trippelkonstruksjonen gir redundante strømningsveier og innebygd reservekapasitet for forbigående toppbehov. Operatører bør spesifisere T6EEC-patroner med den marine tetningspakken, som inkluderer fluorkarbonelastomerer som er klassifisert for salteksponering og ekstra overflatebehandling på trykkplaten.
Hvordan skader salteksponering lamellpumpepatroner?
Saltforurensning kommer inn i det hydrauliske systemet gjennom ødelagte tetninger, pustefiltre og kondens i reservoaret. Når saltpartiklene er i oljen, akselererer de slitasje på vingespissene, trykkplaten og kamringens overflater. Kloridionene i saltet fremmer også korrosjon på lagerflater og akseltetninger, noe som kan forårsake sekundære feil utover selve patronen. Marine tetningspakker med fluorkarbonelastomerer reduserer, men eliminerer ikke, saltinntrengning.
Kan levetiden til offshore-patroner forlenges med bedre vedlikehold?
Ja, strukturerte vedlikeholdsprogrammer kan gjenopprette 15 til 25 prosent av den tapte levetiden til patronene. Viktige fremgangsmåter inkluderer 250-timers oljeprøvetaking, månedlig tetningsinspeksjon, kvartalsvise filtreringsoppgraderinger og årlig måling av trykkplatens flathet. Operatører som implementerer disse fremgangsmåtene rapporterer konsekvent levetider for patronene i området 8000 til 10 000 timer i stedet for 6000 til 8000 timer, som er grunnlinjen observert i dårlig vedlikeholdte offshoreinstallasjoner.
Er OEM-kassetten verdt pristillegget i utlandet?
OEM-prispremien er vanskeligere å bestride i offshore-applikasjoner enn i noe annet segment. Ettermarkedspatroner oppnår vanligvis bare 50 til 65 prosent av OEM-levetiden under offshore-forhold. Når kostnaden for uplanlagt nedetid på en plattform kan overstige 100 000 USD per dag, rettferdiggjør OEM-patronen som leverer 50 prosent flere driftstimer lett prispremien på 40 til 60 prosent.
Demi Ge
Ekspert på hydrauliske løsninger, Ningbo Vicks Hydraulic Co., Ltd.
Demi Ge er ekspert på hydrauliske løsninger hos Vicks Hydraulic, en nasjonal høyteknologisk bedrift grunnlagt i 2007 i Ningbo, Kina. Selskapet designer og produserer T6-, T7-, V-, VQ- og V10/V20-vingepumper i tillegg til Denison- og Vickers-vingemotorer, med fem store klassifiseringsselskapssertifiseringer (CCS, DNV, ABS, BV, LR). Demi jobber direkte med kunder innen sprøytestøping, marine og offshore-plattformer med valg av patroner, optimalisering av levetid og analyse av totale eierkostnader.
Publisert: 16. juli 2026