Raskt svar (for kjøpere av hydrauliske systemer)
- Tre pumpearkitekturer, tre strukturelle kompromisser: vinge = stillegående + middels trykk; gir = billig + lavt trykk; stempel = høyt trykk + høy effektivitet.
- Dekomplett pumpeproduktsortimentdekker valget av vinge/gir/stempel.
- DeDenison T6/T7-serien vingpumperer den strukturelle høytrykksvingfamilien.
- Be om tilbud på valg av pumpemed trykk- og strømningskravet.
- Beslutningsregel: støyrangering vinge < gir < stempel; trykkrangering stempel > <; vinge > gir; levetidskostnaden avhenger av driftssyklusen.
De fleste designere av hydrauliske systemer spesifiserer pumpetypen basert på strømnings- og trykkkrav uten å forstå den strukturelle forskjellen mellom vinge-, gir- og stempelpumper. Resultatet er et anskaffelsesmønster der designeren spesifiserer en girpumpe for en støyfølsom applikasjon, og systemstøyen overstiger spesifikasjonen, eller spesifiserer en stempelpumpe for en lavtrykksapplikasjon, og den opprinnelige kostnaden er unødvendig høy. Løsningen er å spesifisere pumpetypen basert på avveiningen med fire parametere (effektivitet, støy, trykk, kostnad) i systemdesignfasen.
DeVicks komplette pumpeproduktsortimentdekker valget av vinge/gir/stempel.Denison T6/T7-serien vingpumperer den strukturelle høytrykksvingfamilien.Be om tilbud på valg av pumpemed trykk- og strømningskravet.
Avveiningen med fire parametere, sammenligningen av strukturell støy, rangeringen av volumetrisk effektivitet og de tre casestudiene av OEM-programmet nedenfor er de strukturelle spesifikasjonene for valg av hydraulisk pumpe.
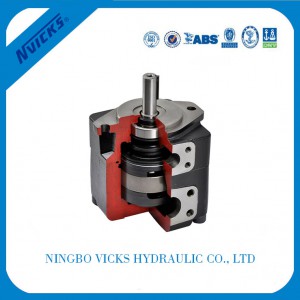
T7-serien enkeltpumper T7B høytrykksvingpumpe — den strukturelle spesifikasjonen for det middelstrykks, lavstøyende hydrauliske systemet.Se T6/T7-serien →
Den italienske presseprodusenten hvis girpumpespesifikasjoner utslettet støybudsjettet
En italiensk produsent av industripresse kontaktet oss midt i 2024 etter at deres tidligere hydraulikkleverandør hadde spesifisert en tannhjulspumpe for en støyfølsom presseapplikasjon, der pressen var installert i et verkstedmiljø som krevde et støynivå under 72 dB(A) på 1 meter. Tannhjulspumpen opererte med 78–82 dB(A) på samme målepunkt, noe som oversteg verkstedets støyspesifikasjon med 6–10 dB(A). Dette utløste støyklageren fra kunden som presseprodusenten måtte håndtere. Den 6 måneder lange produksjonsperioden måtte fylles på med lamellpumpen som oppfylte støyspesifikasjonen, der presseprodusenten dekket leverandørbyttekostnadene og produksjonsforsinkelsen.
Den underliggende årsaken var pumpetypespesifikasjonen uten støyanalyse. Tannhjulspumpen er den billigste pumpen, men tannhjulsinngrepet produserer en støyprofil som overstiger spesifikasjonen for støyfølsomme applikasjoner. **Valget av tannhjulspumpe var strukturelt inkompatibelt med verkstedstøygrensen på 72 dB(A), der støyen oversteg spesifikasjonen med 6–10 dB(A), og støyklageren var den eksponerte strukturelle uoverensstemmelsen.**
Løsningen var å spesifisere [Vicks Denison T6/T7-serien vingepumpe](https://www.vickshydraulic.com/products/pump/t6t7-series/) med støyprofilen dokumentert i systemdesignfasen. Den nye spesifikasjonen inkluderer pumpetype (vinge), støyprofil (62–68 dB(A) ved 1 meter), arbeidstrykk (175 bar kontinuerlig) og volumetrisk virkningsgrad (94 % ved nominelt trykk). **Den nye anskaffelsen har levert pressesystemet med støyspesifikasjonen, der vingepumpevalget lukker støygapet som girpumpespesifikasjonen etterlot eksponert.**
Den strukturelle innsikten fra dette scenariet: pumpetypespesifikasjonen må inkludere støyprofilanalysen, ikke bare strømnings- og trykkkravet. Programmer som spesifiserer pumpetypen uten støyanalysen støter på støyklageren som støyanalysen ville ha forhindret.
Volumetrisk effektivitetsrangering: Stempel > Vinge > Gir
Den volumetriske virkningsgraden er den strukturelle spesifikasjonen for pumpens energieffektivitet. Energieffektivitetsstandarder for hydrauliske væskesystemer er publisert gjennom ISO 4419-standardene for energieffektivitet for hydrauliske væsker. Stempelpumpen har den høyeste volumetriske virkningsgraden, vingepumpen har den høyeste volumetriske virkningsgraden, og tannhjulspumpen har den laveste volumetriske virkningsgraden.
Stempelpumpen oppnår den høyeste volumetriske virkningsgraden (95–98 % ved nominelt trykk) på grunn av den lukkede sylinderboringsgeometrien. Stempelpakningen er den eneste lekkasjeveien, og stempelpakningen er presisjonsmaskinert for å minimere lekkasjen. Den høye volumetriske virkningsgraden er den strukturelle spesifikasjonen for høytrykksapplikasjoner med høy driftssyklus.
Lamelpumpen oppnår høy volumetrisk virkningsgrad (90–96 % ved nominelt trykk) på grunn av lamellspissen og kamringens geometri. Lamellpissens tetning er den primære lekkasjeveien, der lamellspissen er presisjonsmaskinert og kamringen presisjonsslipt for å minimere lekkasjen. Den høye volumetriske virkningsgraden er den strukturelle spesifikasjonen for lavstøyapplikasjoner med mellomtrykk.
Tannhjulspumpen har den laveste volumetriske virkningsgraden (85–92 % ved nominelt trykk) på grunn av lekkasje mellom tannhjul og tann. Kontaktlinjen mellom tannhjul og tann er den primære lekkasjeveien, og tannhjulet er presisjonsmaskinert for å minimere lekkasjen, men klarer ikke å matche presisjonen til stempel- eller vingepakningen. Den lavere volumetriske virkningsgraden er den strukturelle spesifikasjonen for lavtrykksapplikasjoner med lav kostnad.
Sammenligning av støyprofil: Lamellpumpeledninger ved 60–72 dB(A)
Støyprofilen er den strukturelle spesifikasjonen for støyfølsomme applikasjoner. Standarder for måling av hydrauliske pumpers støy er publisert gjennom ISO 4419-standarden for måling av støy fra hydrauliske fluider. Rangeringen av støyprofilen er drevet av forskyvningsmekanismen, der hver mekanisme produserer en karakteristisk støyfrekvens og -amplitude.
| Parameter | Lamellpumpe | Tannhjulspumpe | Stempelpumpe |
|---|---|---|---|
| Støy på 1 m (dB(A)) | 60–72 | 70–82 | 75–85 |
| Dominerende støykilde | Glidefriksjon for vingene | Girinngrep | Stempelpåvirkning, portplate |
| Støyfrekvens | Middels høy (jevn) | Høy (girnett) | Midt (stempelsyklus) |
| Støyprofilkarakteristikk | Bredbånd, problemfritt | Tonal, skarp | Syklisk, impulsiv |
| Beste applikasjonspassform | Verksted, marint, maskinverktøy | Utendørs, mobil, landbruk | Industri, bygg og anlegg |
Sammenligningen av støyprofilen viser at vingepumpen har en strukturell fordel for støyfølsomme applikasjoner, der tannhjulspumpen og stempelpumpen har gradvis høyere støyprofiler på grunn av inngreps- og slagmekanismene. Støyprofilen er den strukturelle spesifikasjonen for samsvar mellom applikasjonsmiljøet.
Arbeidstrykkområde: Stempel opptil 700+ bar
Arbeidstrykkområdet er den strukturelle spesifikasjonen for det hydrauliske systemets trykkkapasitet, der stempelpumpen oppnår det høyeste arbeidstrykket blant de tre pumpetypene. Arbeidstrykkrangeringen er drevet av trykkinnholdsgeometrien, der hver geometri støtter et ulikt maksimalt trykk.
Stempelpumpen oppnår det høyeste arbeidstrykket (vanligvis opptil 350–450 bar, med industrielle stempelpumper opptil 700+ bar) på grunn av den lukkede sylinderboringsgeometrien. Stempelpakningen og portplaten er de eneste trykkinneslutningsbanene, med presisjonsmaskinert sylinderboring og stempelpakningen høytrykksklassifisert. Det høye arbeidstrykket er den strukturelle spesifikasjonen for høytrykksapplikasjoner med høy effekttetthet.
Lamelpumpen oppnår et middels arbeidstrykk (vanligvis opptil 175–210 bar for høytrykkslamelpumper som Denison T6/T7-serien) på grunn av lamellspissen og kamringens geometri. Lamellpissen er den primære trykkinnholdsbanen, med lamellspissen trykkbalansert og kamringen presisjonsslipt. Det middels arbeidstrykket er den strukturelle spesifikasjonen for middelstrykksapplikasjonen.
Tannhjulspumpen oppnår det laveste arbeidstrykket (vanligvis opptil 100–175 bar, med høytrykkstannhjulspumper opptil 250 bar) på grunn av trykkinnholdet mellom tannhjul og tann. Kontaktledningen mellom tannhjul og tann er den primære trykkinnholdsveien, der tannhjulet er trykkbalansert og huset er klassifisert for høyt trykk. Det lavere arbeidstrykket er den strukturelle spesifikasjonen for lavtrykksapplikasjonen.
Analyse av levetidskostnader: Driftssyklusen avgjør
Levetidskostnadsanalysen er den strukturelle spesifikasjonen for pumpevalg. Standarder for pålitelighet og levetidsforutsigelse av industrimaskiner er publisert gjennom ISO 12100-standardene for maskinsikkerhet. Rangeringen av levetidskostnadene avhenger av driftssyklusen, der hver driftssyklus favoriserer en annen pumpetype.
For lavtrykksapplikasjoner (under 175 bar) med kontinuerlig driftssyklus har tannhjulspumpen vanligvis den laveste levetidskostnaden. Den lavere startkostnaden oppveier de høyere energikostnadene og det kortere vedlikeholdsintervallet, med levetidskostnadene vanligvis 15–25 % lavere enn for vingepumpen for samme driftssyklus.
For middelstrykksapplikasjoner (175–210 bar) med kontinuerlig driftssyklus har lamellpumpen vanligvis den laveste levetidskostnaden. Den høyere volumetriske virkningsgraden oppveier den høyere startkostnaden, med levetidskostnaden vanligvis 10–20 % lavere enn stempelpumpen for samme driftssyklus.
For høytrykksapplikasjoner (over 210 bar) med kontinuerlig driftssyklus har stempelpumpen vanligvis den laveste levetidskostnaden. Den høyeste volumetriske virkningsgraden oppveier den høyeste startkostnaden, med levetidskostnaden vanligvis 20–30 % lavere enn for vingepumpen for samme driftssyklus ved høyt trykk.
Sammenligning av vedlikeholdsintervaller: 5000 til 20 000 timer
Vedlikeholdsintervallet er den strukturelle spesifikasjonen for pumpens levetidsplanlegging, der hver pumpetype krever en ulik vedlikeholdsplan. Rangeringen av vedlikeholdsintervallene styres av slitasjemekanismen, der hver mekanisme produserer en ulik slitasjerate.
Lamelpumpen krever vanligvis utskifting av lamellene etter 5000–10 000 timer, hvor lamellspissen er den primære slitasjekomponenten. Lamellutskifting er den strukturelle vedlikeholdshendelse, der utskiftingen krever demontering av pumpen og utskifting av lamellsettet. Kostnaden for utskifting av lameller er vanligvis 20–35 % av den nye pumpens kostnad.
Tannhjulspumpen krever vanligvis lagerskifte etter 8 000–15 000 timer, hvor lageret er den primære slitasjekomponenten. Lagerskiftet er det strukturelle vedlikeholdet, der utskiftingen krever demontering av pumpen og utskifting av lagersettet. Kostnaden for lagerskifte er vanligvis 15–25 % av den nye pumpens kostnad.
Stempelpumpen krever vanligvis service på stempelet og sylinderblokken etter 10 000–20 000 timer, hvor stempelpakningen og sylinderboringen er de primære slitasjekomponentene. Stempelservice er det strukturelle vedlikeholdet, der servicen krever demontering av pumpen og utskifting av stempel/sylinder. Kostnaden for stempelservice er vanligvis 25–40 % av den nye pumpens kostnad.
Tre casestudier av OEM-programmer og deres pumpevalg
Tre casestudier fra OEM-programmer illustrerer hvordan valg av pumpetype basert på avveiningen med fire parametere gir systemytelse og optimalisering av levetidskostnader.
Tilfelle 1: Italiensk presseprodusent, støybudsjett for girpumpe overskredet, valg av vingepumpe. Opprinnelig spesifikasjon: girpumpe for støyfølsom presse. Resultat: 78–82 dB(A), overstiger 72 dB(A) spesifikasjon. Rettelse: Denison T6/T7 vingepumpe. Resultat: 62–68 dB(A), oppfyller spesifikasjonen. Lærdom: Støyprofilen er den strukturelle spesifikasjonen for verkstedapplikasjonen.
Tilfelle 2: Brasiliansk sprøytestøpemaskin fra OEM, stempelpumpe med overspesifikasjon, vingpumpe med servosystem. Opprinnelig spesifikasjon: stempelpumpe for injeksjonsmaskin. Resultat: høy startkostnad, ingen effektivitetsfordel. Rettelse: vingpumpe med servosystem for energisparing. Resultat: 30–50 % energireduksjon til lavere kostnad. Lærdom: Stempelpumpe er den strukturelle spesifikasjonen kun for høytrykksapplikasjoner.
Tilfelle 3: Norsk marint system, stempelpumpe for høytrykkskrets, optimaliserte levetidskostnader. Opprinnelig spesifikasjon: vingepumpe for marint hydraulisk system ved 280 bar. Resultat: vingepumpen klarer ikke å nå 280 bar. Rettelse: stempelpumpe for høytrykkskrets. Resultat: 25–30 % reduksjon i levetidskostnader ved høyt trykk. Lærdom: stempelpumpe er den strukturelle spesifikasjonen for høytrykksapplikasjoner.
Den fellesnevneren på tvers av de tre programmene: valg av pumpetype basert på avveiningen med fire parametere er den strukturelle spesifikasjonen for systemytelse og levetidskostnader. Programmer som spesifiserer pumpetypen basert på avveiningen, får systemet som samsvarer med applikasjonskravet.
Kjøpe hydrauliske pumper fra Vicks Hydraulic
For designere av hydrauliske systemer som kjøper pumper fra Vicks Hydraulic, bør anskaffelsessamtalen dekke seks punkter før pumpevalget er endelig avgjort.
- Arbeidstrykk: det maksimale arbeidstrykket og det kontinuerlige arbeidstrykket, som bestemmer pumpetypen (gir, vinge eller stempel).
- Strømningshastighet: den nødvendige strømningshastigheten og variasjonen i strømningshastigheten, som bestemmer fortrengningen og pumpestørrelsen.
- Støyspesifikasjon: støygrensen på installasjonsstedet, som bestemmer pumpetypen for støyfølsomme applikasjoner.
- Driftssyklus: driftssyklusprofilen (kontinuerlig, intermitterende, topp), som bestemmer beregningen av levetidskostnaden.
- Væskespesifikasjon: hydraulikkvæsketype og viskositet, som bestemmer pumpens kompatibilitet og effektivitet.
- Sertifiseringskrav: sertifiseringskravet for applikasjonen (CCS, DNV, ABS, BV, LR for maritim bruk; CE for industri), som bestemmer sertifiseringsdokumentasjonen.
DeVicks komplette pumpeproduktsortimentdekker valget av vinge/gir/stempel.Denison T6/T7-serien vingpumperer den strukturelle høytrykksvingfamilien.Be om tilbud på valg av pumpemed trykk- og strømningskravet.
Be om tilbud på valg av pumpe
Fortell oss arbeidstrykk, strømningshastighet, støyspesifikasjon, driftssyklus og sertifisering. Vi vil gi deg anbefaling av pumpetype med en analyse av levetidskostnadene for ditt hydrauliske system.
Ofte stilte spørsmål
Hva er den strukturelle forskjellen mellom en vingepumpe, en girpumpe og en stempelpumpe?
Lamelpumper bruker en rotor med glidende lameller. Internasjonale teststandarder for hydrauliske pumper er publisert gjennom ISO 4391-testmetodene for hydrauliske væskepumper. Tannhjulspumper bruker to inngripende tannhjul som fanger og flytter væsken mellom tannhjulstennene og huset. Stempelpumper bruker frem- og tilbakegående stempler i sylinderboringer som trekker inn og skyver ut væsken gjennom portplater.
Hvilken pumpetype har den laveste støyprofilen?
Lamelpumpen har den laveste støyprofilen, vanligvis 60–72 dB(A), på grunn av den jevne glidebevegelsen til lamellene og fraværet av inngripende tannhjulstenner eller frem- og tilbakegående stempelstøt. Tannhjulspumpen har en moderat til høy støyprofil, vanligvis 70–82 dB(A). Stempelpumpen har den høyeste støyprofilen, vanligvis 75–85 dB(A).
Hvilken pumpetype oppnår det høyeste arbeidstrykket?
Stempelpumpen oppnår det høyeste arbeidstrykket, vanligvis opptil 350–450 bar (noen industrielle stempelpumper opptil 700+ bar). Lamelpumpen oppnår et middels arbeidstrykk, vanligvis opptil 175–210 bar. Tannhjulspumpen oppnår det laveste arbeidstrykket, vanligvis opptil 100–175 bar (høytrykkstannhjulspumper opptil 250 bar).
Hva er den volumetriske virkningsgraden til hver pumpetype?
Stempelpumpen har den høyeste volumetriske virkningsgraden, vanligvis 95–98 % ved nominelt trykk. Lamelpumpen har en høy volumetriske virkningsgrad, vanligvis 90–96 % ved nominelt trykk. Tannhjulspumpen har den laveste volumetriske virkningsgraden, vanligvis 85–92 % ved nominelt trykk, på grunn av intern lekkasje i tannhjulet.
Hva er den strukturelle kostnadssammenligningen mellom de tre pumpetypene?
Tannhjulspumpen er vanligvis den billigste på grunn av den enkle designen med to gir. Lamellerpumpen er vanligvis i mellomklassen på grunn av den presisjonsmaskinerte kamringen og de glidende lamellene. Stempelpumpen er vanligvis den dyreste på grunn av den komplekse sylinderblokken, stempelaggregatet og portplaten.
Hva er den typiske bruken for hver pumpetype?
Lamelpumpen brukes vanligvis til applikasjoner med mellomtrykk som krever lavt støynivå: sprøytestøpemaskiner for plast, maskinverktøy, mobil hydraulikk og marine applikasjoner. Tannhjulspumpen brukes vanligvis til applikasjoner med lavt til mellomtrykk som krever lave kostnader. Stempelpumpen brukes vanligvis til høytrykksapplikasjoner: anleggsmaskiner, tunge industripresser, gruveutstyr.
Hva er vedlikeholdsintervallet for hver pumpetype?
Lamelpumpen trenger vanligvis bytte av lameller etter 5000–10 000 timer. Tannhjulspumpen trenger vanligvis lagerskifte etter 8000–15 000 timer. Stempelpumpen trenger vanligvis service på stempelet og sylinderblokken etter 10 000–20 000 timer.
Hva er livstidskostnadsrangeringen for hver pumpetype?
For lavtrykksapplikasjoner har tannhjulspumpen vanligvis den laveste levetidskostnaden. For mellomtrykksapplikasjoner har vingepumpen vanligvis den laveste levetidskostnaden. For høytrykksapplikasjoner har stempelpumpen vanligvis den laveste levetidskostnaden til tross for den høyere startkostnaden.
Publisert: 21. august 2026