- En servohydraulisk sprøytestøpemaskin bruker omtrent 40–80 % mindre energi enn en konvensjonell hydraulisk presse med fast pumpe på de samme delene og syklustiden, avhengig av skuddstørrelse, holdeprofil og tomgangsforhold.
- Servopremien (forskjellen mellom servoen og kjøpesummen for en konvensjonell maskin) betales vanligvis tilbake i løpet av de første 18–36 månedene av driften, hovedsakelig fra strømregningen.
- Konvensjonelle maskiner fortjener fortsatt sin plass i applikasjoner med svært høy tonnasje og lange sykluser og på anlegg med kontinuerlig treskiftsdrift der hydraulikkpumpen sjelden står på tomgang.
- De totale eierkostnadene over 5 år har fire komponenter: kapital, energi, vedlikehold og skrap/nedetid. Servomaskiner vinner på energi og nedetid, mens konvensjonelle maskiner kan vinne på kapital og visse vedlikeholdskostnader.
Hvorfor den billigere maskinen kan koste mer
En støpefabrikksjef i Dongguan hadde nettopp byttet ut en gammel konvensjonell hydraulisk presse på 250 tonn med en helt ny med samme spesifikasjon. Erstatningspressen kostet mindre enn halvparten av en tilsvarende servohydraulisk maskin. Atten måneder senere var fabrikkens strømregning på støpegulvet 6 % høyere enn året før – den konvensjonelle pressen forbrukte merkbart mer strøm enn den eldre den hadde erstattet. Ved utgangen av det tredje året hadde den samlede strømkostnaden for den konvensjonelle pressen oversteget pristillegget for den tilsvarende servomaskinen, før man tok hensyn til støy, kjølebehov og oljeskiftintervall. Fabrikken ettermonterte til slutt et servosystem på den eksisterende pressen i stedet for å erstatte den – og så energiforbruket halveres i løpet av den første hele måneden.
Valget mellom servohydraulisk og konvensjonell hydraulisk sprøytestøping er ikke en enkel «nyere er bedre»-beslutning. Det er en 5-årig beregning av totale eierkostnader som avhenger av maskinens tonnasje, syklusprofil, driftstimer og den lokale strømkostnaden. Denne artikkelen går gjennom denne beregningen i detalj – hvordan energigapet faktisk ser ut, hvordan vedlikeholdsgapet ser ut, hvor den konvensjonelle maskinen fortsatt tjener sin premie, og hvordan man setter sammen tallene for en spesifikk installasjon.
Hvordan en konvensjonell hydraulisk presse bruker strøm
En konvensjonell hydraulisk sprøytestøpemaskin med fast pumpe kjører en elektrisk motor med konstant hastighet, vanligvis koblet direkte til strømnettet uten en variabel frekvensomformer. Motoren driver en hydraulisk pumpe med fast fortrengning – vanligvis en vingepumpe eller en aksialstempelpumpe – som leverer en konstant strøm av hydraulisk væske ved et trykk proporsjonalt med belastningen. Maskinens retningsventiler, proporsjonalventiler og servoventiler modulerer strømning og trykk for å matche formlukkings-, injeksjons-, holde-, mykgjørings- og formåpningsfasene i syklusen.
Motoren går med full hastighet gjennom hele syklusen, selv når det hydrauliske behovet er lavt. I holdefasen – når delen bare trenger en brøkdel av toppstrømmen for å opprettholde hulromstrykket – ledes overskuddsstrømmen gjennom en sikkerhetsventil tilbake til tanken, og avgir energien som varme. I kjølefasen – når det ikke er behov for hydraulisk strøm i det hele tatt bortsett fra en liten mengde klemmetonnasje – roterer pumpen fortsatt med full hastighet, trekker fortsatt full effekt, og bypassventilen avgir fortsatt overskuddsstrømmen. Dette er den strukturelle ineffektiviteten til et fastpumpesystem: motoren og pumpen går på ett driftspunkt, og ethvert misforhold mellom det punktet og det faktiske hydrauliske behovet går tapt som varme.
Varmen i seg selv er ikke gratis. Hydraulikkoljen må kjøles ned for å opprettholde viskositeten og forhindre oksidasjon, noe som betyr at en separat oljekjøler (vannkjølt eller luftkjølt) kjører kontinuerlig og trekker ekstra kraft. Kjølebehovet på en 250-tonns konvensjonell presse i en omgivelsestemperatur på 30 °C er betydelig – vanligvis i området 15–25 % av maskinens elektriske tilførsel ved treskiftsdrift.
Hvordan et servohydraulisk system bruker strøm
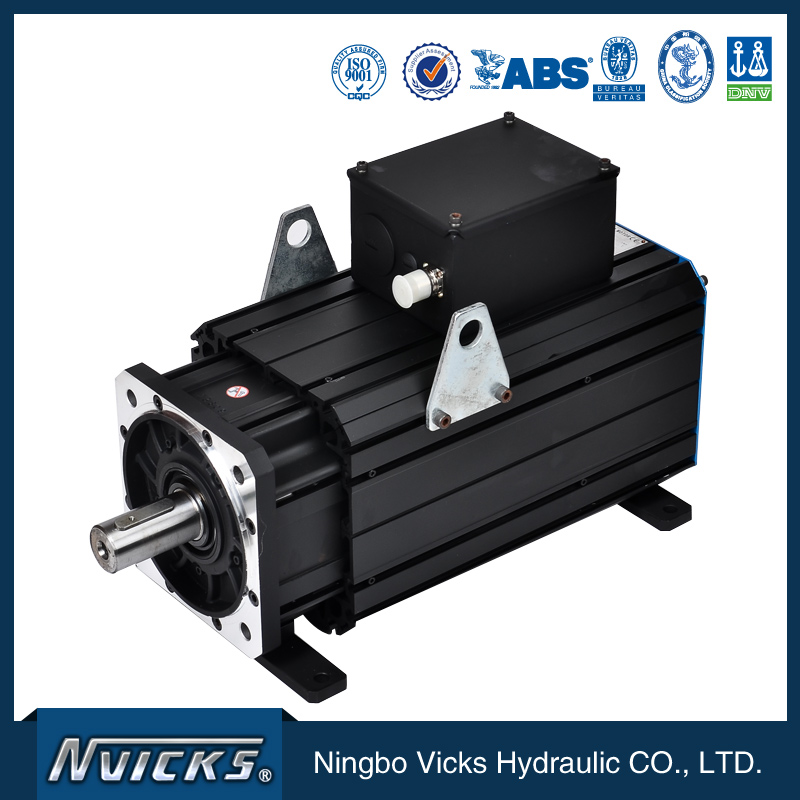
Et servohydraulisk system erstatter motoren med konstant hastighet med en servomotor med variabel hastighet – vanligvis en permanentmagnetsynkronmotor (PMSM) – drevet av en variabelfrekvensdriver (VFD). Servodriveren styrer motorhastigheten for å matche det hydrauliske behovet i sanntid. Når syklusen er i høystrømsfase (formlukking, injeksjon, plastifisering), går motoren opp til høy hastighet. Når syklusen er i lavstrømsfase (hold, avkjøling), går motoren ned til en lav hastighet som akkurat oppfyller det faktiske hydrauliske behovet. Når syklusen er i ro (ingen bevegelse), kan motoren stoppe helt eller kjøre med nesten null hastighet.
Resultatet er at den servohydrauliske maskinen bare trekker den kraften den trenger for hver fase av syklusen. Motoren går ikke med konstant hastighet, pumpen omgår ikke overflødig strømning, og varmespredningen fra bypassventilen som definerer ineffektiviteten til konvensjonelle presser, elimineres i stor grad.Bosch Rexroth, Yuken, og andre produsenter av hydrauliske systemer publiserer applikasjonsnotater med sammenligninger av målt energiforbruk for servo vs. faste pumper; det typiske spekteret på tvers av publiserte data er 40–80 % energireduksjon på deler med betydelige holde- og kjølefaser, og 20–40 % reduksjon på deler med kortere holde- og kjølefaser.
Besparelsene er ikke ensartede gjennom syklusen. De største besparelsene er i kjølefasen (den lengste lavbehovsfasen i de fleste sykluser), den nest største i holdefasen og den minste i injeksjonsfasen (der toppstrøm er nødvendig og servosystemet også kjører på topp). På en typisk 250-tonns presse som støper en 200 g ABS-del med en 25-sekunders syklus, er kjølefasen omtrent 50 % av syklusen, holdefasen 15 %, injeksjons- og mykgjøringsfasene 25 % og åpning/lukking-fasene 10 %. Det er i kjølefasen servomaskinen sparer mest.
Servopremien: Kapitalkostnad vs. driftskostnad
En servohydraulisk sprøytestøpemaskin koster vanligvis 30–60 % mer enn en tilsvarende konvensjonell maskin med samme tonnasje og skuddstørrelse. Den nøyaktige premien avhenger av maskinbyggeren, servosystemleverandøren og maskinspesifikasjonen. For en representativ 250-tonns presse er servopremien i dagens marked et femsifret tillegg – meningsfullt, men ikke transformerende for en fabrikksjef som vurderer kjøpet.
Premien dekkes av energibesparelsene. For å sette et tall på tilbakebetalingen trengs tre inndata: energibesparelsene per syklus, syklusene per skift og strømkostnadene. Vicksproduktlinje for servosystemerer konfigurert for servosystemer basert på vingepumper på sprøytestøping, med energibesparelser på systemnivå innenfor det publiserte området. For en 250-tonns maskin på en 25-sekunders syklus som kjører 6000 timer per år (omtrent to skift kontinuerlig), faller den årlige strømbesparelsen innenfor et betydelig område – stort nok til å betale tilbake servopremien i løpet av de første 18–36 månedene av driften, avhengig av den lokale strømtariffen.
PlastnyheterogPlastteknologihar publisert flerårige undersøkelsesdata som viser at servohydrauliske maskiner nå dominerer salget av nye presser i området 50 til 800 tonn i Nord-Amerika, Europa og Øst-Asia, med konvensjonelle presser i økende grad begrenset til spesifikke høytonnasje- og spesialapplikasjoner. Markedsendringen er i seg selv en indikasjon på tilbakebetalingsmatematikken: hvis servopremien ikke hadde blitt hentet inn igjen over en 3-årshorisont, ville ikke markedet ha endret seg.
Vedlikehold: Der de to systemene avviker
Vedlikeholdsprofilen til et servohydraulisk system er forskjellig fra en konvensjonell presse på tre områder.
For det første krever selve servomotoren mindre vedlikehold enn en induksjonsmotor med tilsvarende effekt – ingen børster, ingen sleperinger, og permanentmagnetrotoren krever ikke eksitasjonsstrøm. VFD-en har sin egen vedlikeholdsprofil (kjølevifter, elektrolyttkondensatorer med en levetid på 8–12 år), men de aktive komponentene i selve motoren er designet for lang levetid uten planlagt vedlikehold.
For det andre kjører den hydrauliske pumpen i et servosystem med variabel hastighet og vanligvis med lavere gjennomsnittlig turtall enn en fast pumpe på en konvensjonell presse. Lavere gjennomsnittlig turtall betyr lavere lagerslitasje, lavere termisk sykling og lengre levetid for tetningene. Feltdata publisert avStøpeformingsteknologiog diverse leverandører av hydrauliske pumpe viser konsekvent at vingpumper i drift med variabel hastighet har en levetid som er betydelig lengre enn den samme vingpumpen i drift med fast hastighet på en sammenlignbar presse.
For det tredje går oljekjøleren på en servohydraulisk presse mindre kontinuerlig fordi bypassventilens varmespredning er redusert. Kjøleviften eller kjølevannspumpen slår seg av og på basert på faktisk oljetemperatur i stedet for å kjøre kontinuerlig. Kortere kjøretid for kjøleren betyr mindre vedlikehold av kjøleren og lavere parasittisk elektrisk forbruk fra kjølesystemet.
Den konvensjonelle pressen har derimot høyere lagerslitasje på motoren og pumpen, hyppigere pakningsutskifting og høyere termisk belastning på oljen, noe som akselererer oljeoksidasjon og forkorter oljeskiftintervallet. På en konvensjonell treskiftspresse er oljeskiftintervallet vanligvis 4000 timer; på en servohydraulisk presse med samme driftssyklus strekker intervallet seg til 6000–8000 timer. Oljekostnaden over 5-årsvinduet er betydelig – en 250-tonns presse rommer 400–600 liter hydraulikkolje, og oljen pluss avhendingskostnaden ved hvert skifte er en firesifret post i mange markeder.
Støy og arbeidsmiljø
Den konvensjonelle pressen kjører motoren og pumpen kontinuerlig på full hastighet, og genererer en jevn akustisk signatur i området 78–85 dB(A) ved førerplassen. Den servohydrauliske pressen senker motor- og pumpehastigheten under holde- og kjølefasene, noe som reduserer støybidraget fra det hydrauliske systemet betydelig. Den totale maskinstøyen faller til området 65–72 dB(A), som er forskjellen mellom et støynivå som krever hørselsvern for eksponering under hele arbeidsskiftet og et som er på terskelen til den regulatoriske grensen.
Støyreduksjonen er ikke en direkte kostnadsbesparelse, men det er en reell fordel i markeder med strenge forskrifter for støy på arbeidsplassen (EUs HMS-direktiv 2003/10/EF, US OSHA 29 CFR 1910.95, China GBZ 2.2) der den konvensjonelle pressen krever hørselsvern for operatører. Kostnaden for hørselsvern, audiometrisk testing og støykontrollinfrastruktur på fabrikkgulvet tas vanligvis ikke med i beregningen av energibasert tilbakebetaling – men det er en reell kostnad over en 5-årshorisont.
Presisjon og repeterbarhet
Det servohydrauliske systemet har en presisjonsfordel som ikke alltid vises i beregningen av energitilbakebetaling, men som vises i skrapraten. Lukket sløyfetrykkregulering med en trykksensor og en pumpe med variabel hastighet holder hulromstrykket innenfor et tettere bånd enn et system med fast pumpe og proporsjonale ventiler. På deler med tett toleranse – optiske, medisinske, emballasje – kan forbedringen av skrapraten alene betale for servopremien over en 5-årshorisont, uavhengig av energibesparelsene.
Samfunnet for plastingeniørerpubliserer tekniske artikler om presisjon i servohydraulisk sprøytestøping, inkludert vektvariasjon fra skudd til skudd og dimensjonal repeterbarhetsdata. Den publiserte presisjonsfordelen er liten på deler med avslappede toleranser (vanligvis en reduksjon på 10–20 % i variasjon fra skudd til skudd) og betydelig på deler med små toleranser (en reduksjon på 30–50 %).
Der konvensjonell hydraulikk fortsatt vinner
Den konvensjonelle hydrauliske pressen med fast pumpe er ikke foreldet. Tre bruksområder favoriserer den fortsatt.
- Maskiner med svært høy tonnasje (over 1500 tonn).Servosystemets premie skaleres omtrent lineært med motoreffekten; ved svært høy tonnasje blir den absolutte servopremien stor nok til at tilbakebetalingsperioden forlenges. Noen spesielle applikasjoner med høy tonnasje krever også spesifikke dynamiske responsegenskaper som et system med variabel hastighet ikke leverer like rent som et system med fast pumpe og en stor akkumulator.
- Langtidssyklus, kontinuerlig drift.Hvis pressen kjører en 90-sekunders syklus på en tykkvegget del med en lang holdefase og kontinuerlig treskiftsdrift, sparer servomaskinen fortsatt energi, men besparelsene amortiseres over et mindre antall sykluser per år. Tilbakebetalingsperioden forlenges, og den konvensjonelle maskinen blir mer konkurransedyktig.
- Kapitalbegrensede installasjoner.Et anlegg med begrenset kapitalbudsjett og kort investeringshorisont kan rasjonelt velge den konvensjonelle pressen kun basert på kapitalkostnader, spesielt hvis de lokale strømkostnadene er lave.
Utenom disse tre kategoriene er det servohydrauliske systemet det dominerende valget på en 5-årig total eierkostnadsbasis. Markedsdataene bekrefter dette: servoandelen av nye presseinstallasjoner er majoriteten i de fleste regioner og de fleste tonnasjeklasser, med unntak av spesialapplikasjonene med høy tonnasje som er nevnt ovenfor.
Bygge 5-års TCO-regnearket
En 5-årig sammenligning av totale eierkostnader mellom en servohydraulisk og en konvensjonell presse har fire kostnadskomponenter: kapital, energi, vedlikehold og skrap/nedetid. Hver av dem beregnes forskjellig.
Kapitalkostnaden er kjøpesummen for maskinen pluss installasjon, frakt, opplæring og igangkjøring. Servopremien er differansen mellom de to maskinenes kapitalkostnader.
Energikostnaden er den akkumulerte kWh over 5 år, multiplisert med den lokale strømtariffen. Energibesparelsen til servomaskinen er forskjellen mellom energien fra den konvensjonelle pressen og energien fra servopressen over samme periode.
Vedlikeholdskostnaden er de akkumulerte delene og arbeidet over 5 år. Servomaskinen har vanligvis lavere pumperelatert vedlikehold, lavere oljeskiftfrekvens og lavere kjølervedlikehold. Den konvensjonelle maskinen har høyere lagerslitasje på motoren og pumpen og høyere oljeforbruk.
Skrot- og nedetidkostnaden er verdien av skrapte deler og verdien av produksjonstap under uplanlagt nedetid. Servomaskinen har strammere trykkontroll og lavere skraprate; den konvensjonelle maskinen har høyere skraprate på deler med små toleranser, men ingen ulempe på deler med avslappet toleranse.
Servomaskinens nettobesparelse over 5 år er summen av energibesparelsene pluss vedlikeholdsbesparelsene pluss skrap-/nedetidsbesparelsene, minus servopremien. Hvis resultatet er positivt, vinner servomaskinen. Hvis det er negativt, vinner den konvensjonelle maskinen over en 5-årshorisont.

Beslutningsrammeverket: Fem spørsmål du bør stille før du spesifiserer
For en spesifikk installasjon kan avgjørelsen om servo kontra konvensjonell reduseres til fem spørsmål.
- Hva er syklusprofilen?Lange holde- og avkjølingsfaser favoriserer servo. Korte sykluser med høyt strømningsbehov favoriserer konvensjonell eller servo med liten forskjell.
- Hva er driftsplanen?Kontinuerlig treskiftsdrift forsterker energibesparelsene. Ettskiftsdrift med lange hvileperioder reduserer besparelsene fordi pressen er av mesteparten av dagen.
- Hva er den lokale strømkostnaden?Høytariffmarkeder (Europa, Japan, store deler av Øst-Asia) akselererer tilbakebetalingen. Lavtariffmarkeder (deler av Midtøsten, Nord-Amerika med rikelig med naturgass) bremser tilbakebetalingen.
- Hva er deltoleransen?Deler med små toleranser (medisinske, optiske, visse typer emballasje) forsterker servofordelen gjennom lavere skrap. Deler med mindre toleranse nøytraliserer denne delen av besparelsene.
- Hva er kapitalbegrensningen?Hvis kapitalpremien ikke kan finansieres til en rimelig rente, er tilbakebetalingsperioden viktig selv om økonomien på prosjektnivå er positiv.
For en typisk 250-tonns presse på en 25-sekunders syklus som kjører to-skift kontinuerlig i et marked med moderate tariffer, er tilbakebetalingstiden i området 18–36 måneder. For en 100-tonns presse på en 12-sekunders syklus som kjører ett-skift i et marked med lav tariff, kan tilbakebetalingstiden strekke seg til 4 år eller mer. Vicksprosjekttilbakebetalingsarkinkorporerer alle fem variablene og produserer en prosjektspesifikk anbefaling.
Vanlige spørsmål: Servo vs. konvensjonell hydraulisk sprøytestøping
Hvor mye energi sparer en servohydraulisk maskin sammenlignet med en konvensjonell presse?
Hvor lang tid tar det før servopremien er nedbetalt?
Finnes det noen bruksområder der konvensjonell hydraulikk fortsatt er bedre?
Krever servosystemet spesiell operatøropplæring?
Hvilket vedlikehold er forskjellig mellom servo og konvensjonell?
Kan en konvensjonell presse ettermonteres med et servosystem?
Er servosystemet mer støyende enn den konvensjonelle pressen?
Hva er den typiske forskjellen i total eierkostnad over 5 år mellom en servopresse og en konvensjonell presse?
Trenger du en prosjektspesifikk 5-års totalkostnad og tilbakebetalingsberegning for en sammenligning av en servopresse kontra en konvensjonell presse?
Publisert: 17. september 2026