TL;DR:For hydrauliske presser og sprøytestøpemaskiner påvirker integreringen av servodrift og servomotor direkte energieffektiviteten, produksjonssyklustiden og produktkvaliteten. Riktig servodriftspesifikasjon avhenger av pumpevolum, systemtrykk, syklusbelastning og krav til responstid. Denne veiledningen leder innkjøpsteam hos produsenter av hydrauliske presser, produsenter av sprøytestøpemaskiner og integratorer av industrielle hydrauliske systemer gjennom de tre spesifikasjonene for servodriftintegrasjon som driver energieffektivitet og produksjonsproduktivitet.
Jeg har tilbrakt de siste 10 årene hos Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) med å støtte hydrauliske systemprosjekter i mer enn 40 land, med særlig dybde innen hydrauliske pressesystemer, hydrauliske systemer for sprøytestøpemaskiner og industrielle hydrauliske kraftenheter. Anlegget vårt har levert hydrauliske pumper, hydrauliske ventiler og hydrauliske systemkomponenter til hydrauliske presseinstallasjoner og sprøytestøpemaskiner i Asia, Europa og Amerika. I løpet av den tiden har jeg støttet servodrifts- og servomotorintegrasjonsprosjekter som spenner fra ettermontering av 50-tonns hydrauliske presser til 4000-tonns kompresjonsstøpepresseinstallasjoner.
Integrering av servodrift og servomotor er en teknisk krevende applikasjon som direkte påvirker energieffektiviteten og produksjonsproduktiviteten til hydraulisk utstyr. Integrasjonsspesifikasjonen avhenger av pumpevolum, systemtrykk, syklusbelastning, responstidskrav og lukket-sløyfe-kontrollarkitektur. Denne veiledningen dekker de tre spesifikasjonene for servodriftintegrasjon jeg oftest ser feilspesifisert, med den tekniske begrunnelsen bak riktig spesifikasjon, virkningen av feil spesifikasjon og innkjøpsspørsmålene du bør stille enhver produsent av servodrift og hydrauliske pumper før du bestiller. ForVicks hydrauliske servosystemer, standardkonfigurasjonen dekker de viktigste bruksområdene for hydrauliske presser og sprøytestøpemaskiner.
1. Hvorfor spesifikasjonen for servodriftsintegrasjon er utstyrs- og applikasjonsspesifikk
Integrering av servodrift og servomotorer med hydrauliske pumper og hydrauliske systemer er en veletablert teknologi for å redusere energiforbruket i hydraulisk utstyr. Servodriften styrer servomotorens hastighet og dreiemoment for å matche den hydrauliske pumpens ytelse med det faktiske hydrauliske systemets behov, og eliminerer dermed tapene ved konstant trykkregulering som kjennetegner konvensjonelle hydrauliske systemer med pumpemotorer med fast hastighet.
Dette erfordiDe tre viktigste bruksområdene for hydraulisk utstyr (hydraulisk presse, sprøytestøpemaskin og industriell hydraulisk kraftenhet) har fundamentalt forskjellige driftssykluser, trykkprofiler og krav til responstid. Hydrauliske presser krever høyt trykk for kompresjonsslaget og lavt trykk for hurtiggang og returslag, med syklustider vanligvis 10–60 sekunder. Sprøytestøpemaskiner krever variabelt trykk og strømning gjennom hele injeksjonssyklusen (klemming, injeksjon, holde, kjøling, mykgjøring), med syklustider vanligvis 15–120 sekunder. Industrielle hydrauliske kraftenheter krever relativt konstant trykk og strømning for kontinuerlig drift, med responstid målt i millisekunder.
Derfor, en servodrifts- og servomotorspesifikasjon som fungerer for én applikasjon er vanligvis utilstrekkelig for de andre applikasjonene. Den optimale servodriftsspesifikasjonen for en hydraulisk presse er forskjellig fra den optimale spesifikasjonen for en sprøytestøpemaskin, som er forskjellig fra den optimale spesifikasjonen for en industriell hydraulisk kraftenhet. Produsenter som prøver å bruke én servodriftskonfigurasjon på tvers av alle tre applikasjonene, går vanligvis på akkord med energieffektivitet, syklustid eller responstid, og driftskostnadene viser seg i høyere strømforbruk, lavere produksjonskapasitet og redusert produktkvalitetskonsistens.
1.1 Hvordan Vicks Hydraulic nærmer seg produksjon av servodrev og hydrauliske pumper
Før vi går gjennom de tre spesifikasjonene, vil vi kort nevne Vicks Hydraulics vertikalt integrerte produksjonskapasitet. Vi driver hele produksjonskjeden internt: maskinering av hydrauliske pumper → montering av hydrauliske ventiler → montering av elektriske motorer → integrering av servodrift → montering av hydrauliske kraftenheter → testing → sertifisering. Inndataspesifikasjonen for en bestilling av servodrift og hydrauliske pumper inkluderer vanligvis: (1) applikasjonen (hydraulisk presse, sprøytestøpemaskin, industriell hydraulisk kraftenhet eller annet hydraulisk utstyr), (2) pumpevolum (vanligvis 16 cc/rev til 250 cc/rev for hydrauliske presseapplikasjoner og 45 cc/rev til 500 cc/rev for sprøytestøpemaskinapplikasjoner), (3) systemtrykket (vanligvis 200 bar til 700 bar), (4) syklusbelastning (syklustid, lastprofil og kontinuerlig driftsforhold), og (5) kravet til responstid (vanligvis 20–50 ms for presseapplikasjoner og 5–20 ms for sprøytestøpemaskinapplikasjoner).
Fra disse innspillene produserer Vicks Hydraulics ingeniørteam et prosjektforslag med: (1) et valg av servomotor og servodrivmodell tilpasset applikasjonskravene, (2) et valg av hydraulisk pumpemodell tilpasset trykk- og strømningskravene, (3) en systemeffektivitetsberegning for måldriftssyklusen, og (4) et estimat av ledetid fra ordrebekreftelse til første levering. Den typiske ledetiden fra ordrebekreftelse til første levering er 20–35 virkedager for standard servodriv- og pumpepakker, og 45–60 virkedager for tilpassede eller store kapasitetskonfigurasjoner. For referanse til energieffektivitet,Eurovent-sertifisert ytelse (ECP) for hydrauliske systemerRammeverket gir den relevante internasjonale referansen for effektivitetssertifisering for servohydrauliske systemer.
2. Spesifikasjon nr. 1 — Servomotor og pumpetilpasning for hydrauliske presseapplikasjoner
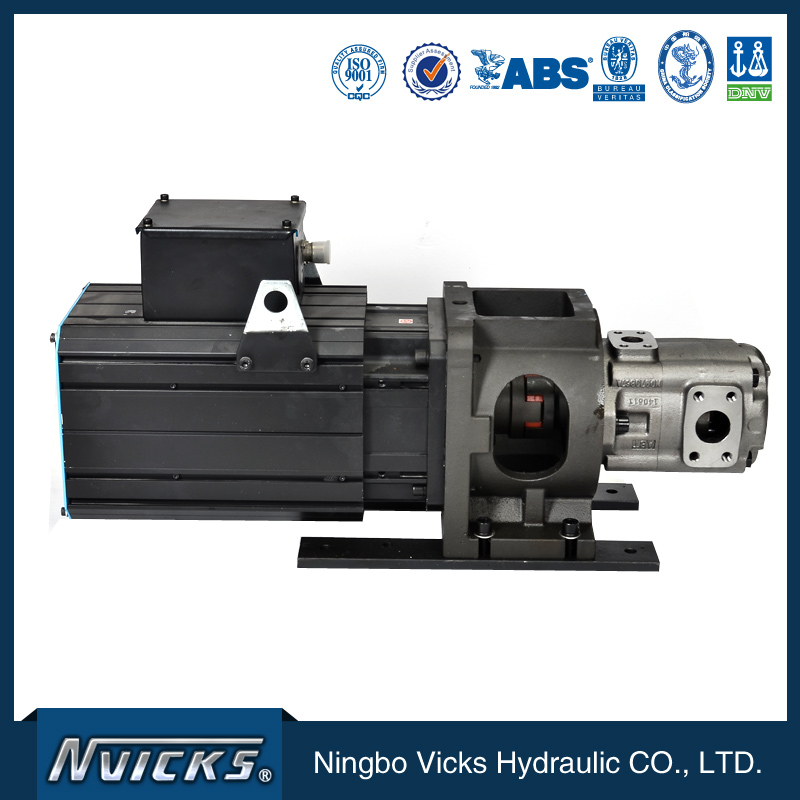
Den første spesifikasjonen for integrering av servodrift er samsvar mellom servomotor og hydraulisk pumpe for hydrauliske presseapplikasjoner. Servodriftssystemet til den hydrauliske pressen må gi tilstrekkelig dreiemoment til å drive den hydrauliske pumpen til systemtrykket under toppbelastningstilstanden (kompresjonsslag), og tilstrekkelig hastighet til å gi hurtigstrømningshastighet for lavtrykksslagene (hurtig fremdrift og returslag).
2.1 Hvorfor spesifikasjon av maksimalt dreiemoment er viktig for presseapplikasjoner
Kravet til maksimalt dreiemoment for en servomotor til en hydraulisk presse bestemmes av det maksimale systemtrykket og pumpevolumet. For et pumpevolum på 100 cc/omdreining og et maksimalt systemtrykk på 350 bar (typisk for en hydraulisk presse på 1000 tonn) er kravet til maksimalt dreiemoment omtrent 580 Nm (beregnet som pumpevolum × maksimalt trykk / (2π × 60)). Servomotorens maksimale dreiemoment må overstige denne beregnede verdien med en sikkerhetsmargin på 20–30 %.
Den vanligste feilen jeg ser i spesifikasjonene for servomotorer er å underdimensjonere servomotorens maksimale dreiemoment basert på gjennomsnittlig dreiemomentkrav i stedet for maksimalt dreiemoment. Gjennomsnittlig dreiemoment for en presseapplikasjon er betydelig lavere enn maksimalt dreiemoment (vanligvis 30–50 % av maksimalt dreiemoment for de fleste pressesykluser), og en servomotor dimensjonert for gjennomsnittlig dreiemoment vil mette under kompresjonsslaget og utløse overstrømsvernet, slik at pressen stopper. Løsningen er å spesifisere servomotorens maksimale dreiemoment til kombinasjonen av maksimalt systemtrykk og pumpevolum.
2.2 Spesifikasjonen for pumpevolum for pressesyklustid
Pumpens slagvolum bestemmer den maksimale strømningshastigheten fra servomotoren ved nominell motorhastighet. For en hydraulisk presse med en 100 cc/rev pumpe drevet av en servomotor ved 3000 o/min, er den maksimale strømningshastigheten omtrent 300 liter per minutt. Denne strømningshastigheten bestemmer hurtigganghastigheten (vanligvis 100–300 mm/s for presseapplikasjoner) og returslaghastigheten (vanligvis 200–500 mm/s).
For presseapplikasjoner med høy syklushastighet (vanligvis 8–15 sykluser per minutt for stemplingspresser og 3–8 sykluser per minutt for kompresjonsstøpepresser), må pumpevolumet være tilstrekkelig til å levere den nødvendige strømningshastigheten ved servomotorens nominelle hastighet. Vicks Hydraulics ingeniørteam spesifiserer vanligvis en pumpe med variabelt fortrengningsvolum (vanligvis en lastfølende aksialstempelpumpe) i kombinasjon med servomotoren for presseapplikasjoner, der lastfølingsfunksjonen matcher pumpeeffekten til systembehovet og gir ytterligere energibesparelser utover servomotorens hastighetskontroll.
FordiSamspillet mellom servomotor og pumpe påvirker direkte pressesyklustiden og energieffektiviteten,derforDimensjonering av servomotor og pumpe er en av de viktigste beslutningene i integreringen av servodrivere i pressen. Kostnadspremien for en kombinasjon av servomotor og pumpe med riktig størrelse er vanligvis 25–40 % høyere enn den underdimensjonerte kombinasjonen, men den reduserte syklustiden og energibesparelsene betaler tilbake premien i løpet av 12–24 måneder med typisk pressedrift.
3. Spesifikasjon nr. 2 — Servodriftresponstid for sprøytestøpemaskiner
Den andre spesifikasjonen for servodriftintegrasjon er servodriftens responstid for sprøytestøpemaskiner. Servodriftssystemet til sprøytestøpemaskiner må gi rask trykk- og flytkontrollrespons gjennom hele injeksjonssyklusen, spesielt under injeksjonsfasen (vanligvis 50–500 ms) og holdefasen (vanligvis 2–20 sekunder).
3.1 Hvorfor responstid er viktig for sprøytestøpekvaliteten
Responstiden til servodrevet og det hydrauliske systemet påvirker direkte injeksjonshastighetsprofilen, holdetrykkstabiliteten og kvaliteten på den ferdige delen. En langsom responstid (vanligvis >50 ms) resulterer i svingninger i injeksjonshastigheten som påvirker delens overflatefinish, delens vektkonsistens og dimensjonsnøyaktigheten. En rask responstid (vanligvis <20 ms) gir stabil injeksjonshastighet og holdetrykk, noe som forbedrer delens kvalitetskonsistens og reduserer avvisningsraten.
Den vanligste feilen jeg ser når det gjelder responstid, er å bruke en generell servostasjon (vanligvis med en responstid på 30–50 ms) for høypresisjonssprøytestøping. Den generelle servostasjonen er tilstrekkelig for standard sprøytestøping, men utilstrekkelig for høypresisjonsapplikasjoner (som støping av optiske linser, støping av medisinsk utstyr og presisjonsstøping av elektroniske komponenter) som krever responstider på 10–20 ms eller bedre.
Vicks Hydraulics servodriver-serie inkluderer: (1) standard servodrivere med responstid på 30–50 ms for generelle sprøytestøpingsapplikasjoner, (2) høyytelses servodrivere med responstid på 10–20 ms for presisjonssprøytestøpingsapplikasjoner, og (3) tilpassede servodrivere med tilpasset responstid for spesifikke OEM-krav. Kostnadspremien for høyytelses servodrivere er vanligvis 30–50 % over standard servodrivere, men den reduserte avvisningsraten og den forbedrede delkvalitetskonsistensen betaler tilbake premien i løpet av 6–18 måneder med typisk høypresisjonssprøytestøping.
3.2 Trykkreguleringspresisjonen for holdefasen
Holdefasen i sprøytestøpesyklusen krever presis trykkkontroll (vanligvis ±1 bar eller bedre) over en varighet på 2–20 sekunder. Trykkkontrollpresisjonen avhenger av servodriverens trykksløyfebåndbredde, trykksensorens nøyaktighet og det hydrauliske systemets stivhet. Standard presisjon for servodrivertrykkkontroll er vanligvis ±2–5 bar, noe som er tilstrekkelig for generelle sprøytestøpeapplikasjoner.
For høypresisjonssprøytestøping spesifiserer Vicks Hydraulics ingeniørteam vanligvis: (1) en høyytelses servodriver med trykksløyfebåndbredde på 50 Hz eller høyere, (2) en presisjonstrykksensor med en nøyaktighet på ±0,5 % av full skala eller bedre, og (3) et hydraulisk system med dokumentert stivhet for trykkreguleringsfrekvensområdet. Høyytelsestrykkreguleringssystemet legger til 20–35 % til servodriverkostnaden, men den reduserte variasjonen i delvekt og den forbedrede dimensjonskonsistensen reduserer avvisningsraten med 1–3 prosentpoeng, noe som kan spare $50 000–$200 000 per år for en typisk høypresisjonssprøytestøping.
FordiServodriftens responstid og presisjonen til trykkkontrollen påvirker direkte kvaliteten på sprøytestøpedelen,derforSpesifikasjonen for servodrevet bør nøye tilpasses kravene til delens kvalitet. Den generelle servodrevet er vanligvis utilstrekkelig for høypresisjonsapplikasjoner, og høyytelsesspesifikasjonen bør være standard for presisjonssprøytestøpeutstyr.
4. Spesifikasjon nr. 3 – Systemeffektivitet og energibesparelser for industrielle kraftenheter
Den tredje spesifikasjonen for servodriftintegrasjon er systemeffektivitet og energibesparelser for industrielle hydrauliske kraftenhetsapplikasjoner. Servodriftssystemet for industrielle hydrauliske kraftenheter må gi energieffektiv drift på tvers av et spekter av trykk- og strømningsbehov, der servodriften og servomotoren styrer den hydrauliske pumpens utgang for å matche systembehovet i sanntid.
4.1 Hvorfor energieffektivitet er viktig for kontinuerlig drift
Industrielle hydrauliske kraftenheter er vanligvis i drift i 8–24 timer per dag, 5–7 dager per uke, og driftstimene representerer ofte en betydelig strømkostnad. Energibesparelsene fra et godt designet servosystem kan være betydelige – vanligvis 30–60 % reduksjon i strømforbruket sammenlignet med et konvensjonelt pumpesystem med fast hastighet, avhengig av driftssyklus og systemets trykkprofil.
For en hydraulisk kraftenhet på 75 kW som er i drift 16 timer per dag, 6 dager per uke, er den årlige besparelsen på strømkostnader fra et godt designet servosystem vanligvis $15 000–$30 000 per år (med strømkostnader på $0,10–$0,15 per kWh). Kostnadspremien for servosystemet (vanligvis $15 000–$35 000 over det konvensjonelle pumpesystemet med fast hastighet) er vanligvis inntjent i løpet av 6–18 måneder med typisk drift. Det internasjonale energibyråets (IEA) rapporter om industriell energieffektivitet gir den internasjonale referansegrunnlinjen for energieffektivitetsmål for industrielle hydrauliske systemer.
4.2 Spesifikasjon og verifisering av systemeffektivitet
Systemeffektiviteten for et servodrevet hydraulisk system avhenger av servodrevets effektivitet (typisk 95–97 %), servomotorens effektivitet (typisk 92–96 %), den volumetriske effektiviteten til den hydrauliske pumpen (typisk 95–98 %) og den mekaniske effektiviteten til den hydrauliske pumpen (typisk 92–96 %). Den totale systemeffektiviteten er produktet av alle disse effektivitetene, vanligvis 75–90 % avhengig av driftspunktet.
Effektiviteten til Vicks Hydraulic servodrivsystem er vanligvis 80–88 % ved nominelt driftspunkt, med systemeffektivitetskurven dokumentert for hele driftsområdet. For applikasjoner som krever høyest mulig effektivitet, kan Vicks Hydraulics ingeniørteam spesifisere en høyeffektiv servomotor og en høyeffektiv hydraulisk pumpekombinasjon som oppnår en systemeffektivitet på 85–90 % ved nominelt driftspunkt.
For industrielle kraftaggregatapplikasjoner bør beregningen av energibesparelser ta hensyn til hele den årlige driftsprofilen, ikke bare det nominelle driftspunktet. En typisk industriell kraftenhet bruker 40–70 % av driftstiden på dellast, og servodriftens effektivitet ved dellast er vanligvis lavere enn ved nominell belastning. Vicks Hydraulics ingeniørteam tilbyr en beregning av energibesparelser for driftssyklus som tar hensyn til hele driftsprofilen og gir et realistisk estimat av den årlige energibesparelsen.
FordiSystemeffektiviteten påvirker direkte strømkostnadene og driftskostnadene,derforEffektivitetsspesifikasjonen og beregningen av energibesparelser basert på driftssyklusen er kritiske komponenter i spesifikasjonen for servodriftsintegrasjon. Kostnadspremien for det mer effektive servodriftssystemet er vanligvis begrunnet med energibesparelsene over utstyrets levetid, med en enkel tilbakebetalingsperiode som vanligvis er 12–24 måneder for industrielle kraftenhetsapplikasjoner.
5. Spesifikasjonsrammeverk – Hva du bør spørre produsenten av servomotorer og hydrauliske pumper om
For innkjøpsteam hos produsenter av hydrauliske presser, produsenter av sprøytestøpemaskiner og integratorer av industrielle hydrauliske systemer, er due diligence-rammeverket jeg bruker konsistent på tvers av de tre spesifikasjonene. De fem spørsmålene nedenfor er de samme som jeg stiller hver kunde under den innledende prosjektdiskusjonen, og de avslører konsekvent hvilke produsenter av servodrev og hydrauliske pumpe som kan støtte applikasjoner for hydrauliske presser og sprøytestøpemaskiner kontra hvilke som er begrenset til generelle industrielle applikasjoner.
5.1 Produksjonskapasitet for servomotorer og motorer
Spør om produksjonskapasiteten til servodriften, produksjonskapasiteten til servomotoren og kapasiteten for integrasjonstesting. En anerkjent produsent av servodrift og hydrauliske pumper bør drive hele produksjonskjeden for servodriften, servomotoren og den hydrauliske pumpen, med dokumentert integrasjonstesting for systemeffektivitet og responstid. Vicks Hydraulics produksjonskjede dekker montering av servodrift, montering av servomotorer, montering av hydrauliske pumper og systemintegrasjonstesting for det komplette servohydrauliske systemet.TÜV Rheinland industrimaskinersertifiseringRammeverket gir tredjeparts testing og sertifiseringsreferanse for servohydrauliske systemer.
5.2 Referanseprosjekter for hydraulisk presse og sprøytestøping
Be om dokumenterte referanseprosjekter for hydrauliske presser og sprøytestøping, med referansekundekontakter og prosjektspesifikasjoner. Vicks Hydraulics referanseliste inkluderer hydrauliske presseprosjekter innen stålformingsindustrien, bilindustrien og komposittstøpeindustrien, samt sprøytestøpemaskinprosjekter for forbrukerprodukter, medisinsk utstyr og elektroniske komponenter. Referanselisten er tilgjengelig for seriøse forespørsler under taushetsplikt.
5.3 Ingeniørstøtte og applikasjonsanalyse
Spør om teknisk støtte, applikasjonsanalyseprosessen og typisk ledetid for teknisk støtte. En anerkjent produsent bør tilby teknisk støtte for teknisk støtte, inkludert dimensjonering av servomotorer, valg av pumpevolum, analyse av driftssyklus og beregning av energisparing. Vicks Hydraulics tekniske team tilbyr applikasjonsanalyse som en standardtjeneste, med en typisk ledetid for teknisk støtte på 5–10 virkedager for standardapplikasjoner og 10–20 virkedager for komplekse OEM-applikasjoner.
5.4 Testkapasitet og kvalitetsverifisering
Spør om testkapasitet, kvalitetsverifiseringsprosess og testdokumentasjon. En anerkjent produsent av servodrift og hydrauliske pumper bør drive et testanlegg med dokumentert testing av servodrift, servomotortesting, hydraulisk pumpetesting og integrert systemtesting. Vicks Hydraulics testanlegg inkluderer teststativer for servodrift, teststativer for servomotordynamometer, testbenker for hydrauliske pumpe og teststativer for integrerte systemer med hydraulisk lastsimulering.
5.5 Kundeservice og teknisk service etter salg
Spør om kundestøtte etter salg, garantivilkår og tilgjengelighet av reservedeler. En anerkjent produsent bør tilby en dokumentert garanti (vanligvis 18–24 måneder fra levering eller 12–18 måneder fra igangkjøring, avhengig av hva som inntreffer først), med reservedelslager for de viktigste slitasjekomponentene og teknisk støtte for garantiperioden og utover. Vicks Hydraulics kundestøtteteam inkluderer feltserviceteknikere for større prosjekter og et reservedelslager for de viktigste produktlinjene, med teknisk støtte tilgjengelig via telefon, e-post og besøk på stedet.
6. Vanlige innkjøpsfeil ved anskaffelse av servodriftsintegrasjon
På tvers av de mange servodriftsintegrasjonsprosjektene jeg har støttet, dukker de samme feilene opp gjentatte ganger. Her er de fire vanligste, rangert etter innvirkning på energieffektivitet og utstyrsproduktivitet.
6.1 Feil nr. 1 — Spesifisering av servomotoren etter gjennomsnittlig dreiemoment i stedet for toppmoment
Det er praktisk å spesifisere servomotoren etter gjennomsnittlig dreiemoment, men det fører nesten alltid til at man velger en underdimensjonert servomotor for hydrauliske presser og sprøytestøpemaskiner. Toppmomentet (under kompresjonsslag, injeksjonsfase eller høytrykksholdefase) er vanligvis 2–3 ganger gjennomsnittsmomentet, og servomotoren må spesifiseres for toppmomentet med en sikkerhetsmargin. Løsningen er å spesifisere toppmomentkravet til servomotorprodusenten og la dem bestemme riktig motorrammestørrelse.
6.2 Feil nr. 2 — Bruk av universal servodrift for høypresisjonsapplikasjoner
Å bruke en generell servodriver for høypresisjonssprøytestøping eller hydrauliske presseapplikasjoner er en vanlig feil som fører til utilstrekkelig responstid og presisjon i trykkregulering. Høypresisjonsapplikasjoner krever servodrivere med responstider på 10–20 ms eller bedre og en trykkreguleringspresisjon på ± 1 bar eller bedre. Løsningen er å spesifisere kravene til responstid og presisjon i trykkregulering for applikasjonen og velge servodriver deretter.
6.3 Feil nr. 3 — Ignorering av driftssyklusen i beregningen av energisparing
Å beregne energibesparelsene kun basert på det nominelle driftspunktet er en vanlig feil som overdriver den årlige energibesparelsen for mange industrielle applikasjoner. Beregningen av energibesparelser basert på driftssyklusen bør ta hensyn til hele driftsprofilen, inkludert drift med delvis belastning, tomgangsdrift og nedstengningsperioder. Vicks Hydraulics ingeniørteam tilbyr beregninger av energibesparelser basert på driftssyklusen som en standardtjeneste for å støtte utstyrsspesifikasjonen.
6.4 Feil nr. 4 — Underspesifisering av trykk- og strømningssensornøyaktigheten
Å bruke standard nøyaktighetssensorer (vanligvis ±1–2 % av full skala) for høypresisjonsapplikasjoner er en vanlig feil som begrenser den oppnåelige presisjonen for trykk- og strømningskontroll. Høypresisjonsapplikasjoner krever trykksensorer med en nøyaktighet på ±0,5 % av full skala eller bedre, og strømningssensorer med lignende nøyaktighet. Løsningen er å spesifisere sensornøyaktighetskravene for applikasjonen og velge sensorene deretter.
7. Ofte stilte spørsmål
7.1 Hva gjør Vicks Hydraulics beliggenhet i Ningbo fordelaktig for internasjonale kjøpere av hydraulisk utstyr?
Ningbo er et av Kinas største produksjonssentre for hydraulisk utstyr, med dyp ekspertise innen design, produksjon og testing av hydrauliske pumper, hydrauliske ventiler og hydrauliske systemer. Innenfor en radius på 50 km har Vicks Hydraulic tilgang til spesialiserte leverandører av hovedkomponentene, inkludert deler til hydrauliske pumper, elektriske motorkomponenter, servodrivelektronikk og integrering av hydrauliske systemer. For internasjonale kjøpere av hydraulisk utstyr betyr dette kortere leveringstider for servodrivere og pumper (vanligvis 20–35 virkedager for standardpakker mot 50–80 dager for leverandører utenfor klyngen), lavere systemkostnader på grunn av lokal tetthet i forsyningskjeden og etablerte arbeidsflyter for eksportdokumentasjon. Ningbo havn tilbyr effektiv logistikk for internasjonal frakt til alle større markeder. For data om gjennomstrømning i Ningbo havn, seOffisiell statistikk for Ningbo Zhoushan havn.
7.2 Kan Vicks Hydraulic produsere tilpassede servodriver- og hydrauliske pumpepakker for spesifikke bruksområder?
Ja. Tilpasset servodrift og hydraulisk pumpekonstruksjon er en kjernekompetanse. Standard konstruksjonsprosess inkluderer: (1) gjennomgang av applikasjonsspesifikasjonen, inkludert driftssyklus, trykkprofil, responstid og energisparingsmål, (2) ingeniørkonsultasjon om dimensjonering av servomotorer, pumpevolum og systemarkitektur, (3) tilpasset systemdesign med tekniske tegninger, ytelsesberegninger og effektivitetsverifisering, (4) produksjon med dokumentert kvalitetskontroll, og (5) testing og sertifisering for applikasjonen. Den typiske ledetiden fra spesifikasjonsmottak til første levering er 20–35 virkedager for standard tilpassede pakker, og 45–60 virkedager for komplekse tilpassede eller store kapasitetskonfigurasjoner.
7.3 Hva er utvalget av servomotorer og hydrauliske pumper tilgjengelig fra Vicks Hydraulic?
Vicks Hydraulic servodrivsystemer og hydrauliske pumper dekker: (1) servodrivsystemer for hydrauliske presseapplikasjoner med nominell effekt fra 7,5 kW til 250 kW, (2) servodrivsystemer for sprøytestøpemaskiner med nominell effekt fra 11 kW til 400 kW, (3) servodrivsystemer for industrielle hydrauliske kraftenheter med nominell effekt fra 7,5 kW til 350 kW, (4) hydrauliske aksialstempelpumper for servodrivapplikasjoner med forskyvning fra 16 cc/rev til 500 cc/rev og trykkklassifiseringer fra 250 bar til 700 bar, og (5) hydrauliske ventiler og systemtilbehør for det komplette servohydrauliske systemet. Serien støtter produsenter av hydrauliske presser, produsenter av sprøytestøpemaskiner og integratorer av industrielle hydrauliske systemer over hele det internasjonale markedet. For fullstendige produktspesifikasjoner og utvalgsveiledninger, seVicks hydrauliske servosystemer produktkatalogpå selskapets nettside.
7.4 Er Vicks Hydraulic servodrivere og hydrauliske pumper sertifisert i henhold til internasjonale standarder?
Ja. Vicks Hydraulics servodrivere og hydrauliske pumper er sertifisert i henhold til relevante internasjonale standarder, inkludert CE-merking for europeiske markeder, ISO 9001 for kvalitetsstyring og relevante maskinsikkerhetsstandarder for målutstyret.CE-merkingsrammeverk for industrimaskinerer det relevante europeiske samsvarskravet for Vicks Hydraulic servodrivsystemer som selges i EU-markeder. For applikasjoner som krever spesifikke sertifiseringer (som UL-sertifisering for nordamerikanske markeder eller spesifikke OEM-sertifiseringer), støtter Vicks Hydraulic sertifiseringsprosessen med dokumenterte testrapporter og samsvarserklæringer.
7.5 Hvordan sikrer Vicks Hydraulic kvalitetskonsistens på tvers av produksjonskjøringer for servodrift og hydrauliske pumpe?
Hver servodrift og hydrauliske pumpe gjennomgår dokumentert kvalitetskontroll i fem trinn: (1) inspeksjon av innkommende materialer og komponenter med fabrikksertifikater for hovedkomponentene (servodriftelektronikk, servomotorviklinger, hydrauliske pumpedeler), (2) inspeksjon underveis ved montering av servodrift, montering av servomotor, montering av hydrauliske pumpe og systemintegrasjon, (3) tomgangstesting for hver enhet med dokumentert ytelse, (4) belastningstesting på stikkprøvebasis (vanligvis 5–10 % av hvert produksjonsparti) med dokumenterte resultater for effektivitet og responstid, og (5) revisjon før forsendelse med fullstendig systemdokumentasjonspakke. Kvalitetsstyringssystemet er sertifisert i henhold til ISO 9001, med statistisk prosesskontroll (SPC) brukt på de kritiske ytelsesparametrene for servodrift og hydrauliske pumpe for produksjonsserier over 50 enheter per parti.
8. Avsluttende perspektiv – Servodriftintegrasjon som strategi for energieffektivitet og produktivitet
De tre spesifikasjonene for servodriftintegrasjon jeg har dekket – samsvar mellom servomotor og pumpe for hydrauliske presseapplikasjoner, responstid for servodrift for sprøytestøpemaskiner og systemeffektivitet og energibesparelser for industrielle kraftaggregatapplikasjoner – er anskaffelsesbeslutningene som driver energieffektivitet, produksjonsproduktivitet og kvalitet på det ferdige produktet til hydraulisk utstyr. Spesifikasjonen for generell servodrift håndterer 80 % av applikasjoner med lav etterspørsel, men det er i de 20 % av applikasjonene med høyt trykk, høy presisjon og høy syklushastighet som bevisste spesifikasjoner gir målbar verdi.
Hvis du er en innkjøpsprofesjonell hos en produsent av hydrauliske presser, en produsent av sprøytestøpemaskiner eller en integrator av industrielle hydrauliske systemer, bør rammeverket ovenfor gi deg en strukturert måte å spesifisere servodrivsystemer og hydrauliske pumpesystemer. Spørsmålene i avsnitt 5 er de samme som jeg bruker i innledende prosjektdiskusjoner, og de avslører konsekvent hvilke servodrivprodusenter som kan støtte presisjonen, responstiden og effektivitetskravene som moderne hydraulisk utstyr krever.
Mulighetene i 2026 er betydelige. Det globale markedet for hydraulisk utstyr fortsetter å utvikle seg, med energieffektivitetsforskrifter, automatiseringsintegrasjon og presisjonsproduksjonskrav som alle driver etterspørselen etter høytytende servohydrauliske systemer. Utstyrsprodusentene og systemintegratorene som nå går avgjørende inn på spesifikasjonene for servodrift, vil være de som fanger opp fordelene innen energieffektivitet, produktivitet og produktkvalitet i løpet av det neste tiåret. Jeg håper dette rammeverket hjelper deg med å ta spesifikasjonsvalgene som posisjonerer ditt hydrauliske utstyr for den fordelen.
Publisert: 02.07.2026