Resumo
O limiar de 5.000 PSI (350 bar) é a liña divisoria por riba da cal a economía do VSD nos sistemas de bombas de paletas comeza a decaer. Este artigo analiza cando o VSD ofrece aforros reais e cando o funcionamento a velocidade fixa segue sendo a mellor opción.
- O variador de velocidade reduce o consumo de enerxía entre un 25 e un 45 por cento cando a presión media de funcionamento se mantén por debaixo do 60 por cento do máximo nominal.
- Por riba do 80 por cento da presión nominal, o aforro do variador de velocidade redúcese a un só díxito e raramente xustifica o custo de capital.
- As bombas de paletas T7-E están clasificadas para o funcionamento con variador de velocidade entre 200 e 1800 rpm continuas.
- As operacións de moldeo por inxección en dous e tres quendas ven unha recuperación da inversión do variador de velocidade en 18 a 36 meses.
- As operacións nun só turno ou os ciclos de traballo de presión case nominal normalmente nunca recuperan o investimento en VSD.
A pregunta dos 5.000 PSI xorde en case todas as auditorías enerxéticas de moldeo por inxección que realizo con clientes europeos. O xerente da planta quere facturas de electricidade máis baixas. O supervisor de mantemento quere manter a infraestrutura de bombas existente. O director financeiro quere un cálculo do retorno da inversión. Cada parte interesada formula a pregunta de forma diferente e a resposta depende de datos que non sempre son obvios unicamente a partir das especificacións do sistema.
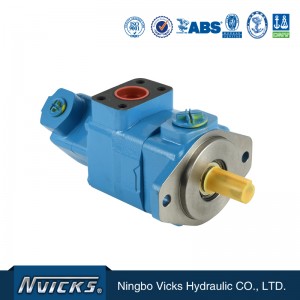
Este artigo resume o que aprendín dos proxectos de modernización de VSD en celas de moldeo por inxección, hidráulica de máquinas-ferramenta e aplicacións de equipos móbiles. O marco aplícase tanto se estás a avaliar unBomba de paletas de alta presión T7-Eactualizar ou especificar un novosistema servohidráulicoO limiar de 5.000 PSI non é arbitrario; reflicte a curva de eficiencia onde a economía do variador de velocidade pasa de ser convincente a marxinal.

Como funciona realmente o aforro de enerxía VSD
A tecnoloxía de accionamento de velocidade variable reduce o consumo de enerxía da bomba ao axustar a velocidade do motor á demanda de caudal. Nun sistema de bomba de velocidade fixa, a bomba subministra caudal completo sempre que o motor funciona e o exceso de caudal vértese a través da válvula de alivio de presión. Ese caudal vertido representa un desperdicio puro: o motor consume toda a potencia para comprimir o aceite que se converte inmediatamente en calor.
Para compradores que avalíanBombas da serie VXunto coas plataformas T6/T7, a metodoloxía de cálculo do aforro enerxético aplícase de xeito idéntico en ambas as familias.
O variador de velocidade elimina a perda de descarga ao reducir a velocidade do motor cando a demanda de caudal diminúe. A bomba só subministra o que o sistema necesita e a válvula de alivio permanece case pechada. A relación entre a velocidade do motor e o consumo de enerxía é aproximadamente cúbica, o que significa que unha redución da velocidade do 20 por cento reduce o consumo de enerxía aproximadamente nun 50 por cento.
Para os compradores que avalían as modernizacións de accionamentos de velocidade variable, a medida crítica é o perfil do ciclo de traballo da instalación real, non o aforro máximo teórico. Unha bomba que funciona ao 80 por cento da presión nominal durante 16 horas ao día e está en ralentí durante 8 horas terá unha economía diferente á dunha bomba que funciona ao 95 por cento da presión nominal de forma continua. O primeiro escenario ofrece un forte retorno da inversión. O segundo non.
O limiar de 5.000 PSI e por que é importante
A cifra de 5.000 PSI (350 bar) segue aparecendo nos estudos de viabilidade de modernización de variadores de velocidade porque se atopa no punto de inflexión da curva de eficiencia da bomba. Por debaixo desta presión, as bombas de paletas de velocidade fixa ofrecen unha eficiencia razoable mesmo cando se estrangulan a través da válvula de alivio. Por riba desta presión, as perdas volumétricas e mecánicas complétanse e a enerxía desperdiciada convértese nunha parte moito maior da potencia de entrada.
Na práctica, a maioría das celas de moldeo por inxección funcionan por debaixo dos 5.000 PSI durante a maior parte do ciclo. A fase de alta presión ocorre durante a fixación do molde e a inxección, que en conxunto poden representar entre o 20 e o 35 por cento do tempo do ciclo. O 65 a 80 por cento restante é a fase de arrefriamento, plastificación e expulsión, que funciona entre 800 e 1.800 PSI. A variación de velocidade neste ciclo de traballo ofrece aforros substanciais porque a bomba pasa a maior parte do tempo a baixa presión.
O panorama económico cambia para aplicacións de alta presión como a fundición a presión, a estampación e certas operacións con prensas hidráulicas. Estes sistemas poden funcionar a 4.000 a 5.000 PSI de forma continua, o que deixa pouco espazo para a optimización do VSD. A bomba funciona preto do seu punto de máxima eficiencia independentemente do VSD, polo que a electrónica de accionamento engade custos sen un beneficio proporcional.
Especificacións da bomba de paletas compatible con VSD
Non todas as bombas de paletas funcionan con variación de velocidade. A restrición de velocidade mínima é o máis importante. As bombas de paletas requiren unha velocidade de rotación suficiente para estender as paletas contra o anel de leva mediante forza centrífuga. Por debaixo deste mínimo, as paletas non se estenden completamente, as fugas internas aumentan e o desgaste acelérase drasticamente.
A especificación completa da T7-E está dispoñible encentro de descargas técnicas, incluíndo as curvas de eficiencia nominal en todo o rango de velocidade de funcionamento.
A serie T7-E que recomendamos para aplicacións VSD está clasificada para un funcionamento continuo entre 200 e 1800 RPM. Este rango permite unha redución significativa da velocidade para períodos de baixa demanda de caudal, mantendo ao mesmo tempo a integridade da extensión das paletas. Funcionar por debaixo de 200 RPM é tecnicamente posible durante períodos curtos, pero acelera o desgaste e non se recomenda para o servizo continuo.
A especificación do motor importa tanto como a especificación da bomba. Os motores de indución estándar non están deseñados para os picos de tensión e o contido harmónico producidos polos variadores de frecuencia típicos. Para un servizo VSD fiable, requírense motores con inversor de frecuencia con illamento reforzado, clasificacións de aumento de temperatura máis baixas e, a miúdo, un ventilador de refrixeración separado. O uso dun motor estándar con alimentación VSD é unha fonte común de fallo prematuro do motor.
| Perfil da aplicación | Presión media de funcionamento | Período de recuperación do VSD | Recomendación |
|---|---|---|---|
| Moldeo por inxección (2-3 quendas) | Por debaixo de 1.800 PSI | 18-30 meses | Un forte candidato a VSD |
| Moldeo por inxección (1 quenda) | Por debaixo de 1.800 PSI | 36-60 meses | Marxinal; revisar as tarifas de electricidade |
| Prensa hidráulica | 2.500-4.500 PSI | 40-72 meses | Limiar; depende do ciclo |
| Fundición a presión / estampado | 4.000-5.000 PSI | Máis de 60 meses | Xeralmente non se recomenda |
| Hidráulica de máquinas-ferramenta | 1.200-2.500 PSI | 24-36 meses | Un forte candidato a VSD |
| Equipamento móbil | Variable | N/D | Ruta de optimización diferente |
Cando o variador de velocidade non aforra enerxía
O perfil de presión por si só non determina a economía do variador de velocidade. Tres factores adicionais poden converter un proxecto variador de velocidade teoricamente atractivo nunha modernización que desperdicia enerxía.
En primeiro lugar, as perdas eléctricas do motor e do accionamento compensan unha parte do aforro da bomba. Os accionamentos de frecuencia variable adoitan funcionar cunha eficiencia do 95 ao 98 por cento, e os motores con inversor de frecuencia engaden entre o 2 e o 5 por cento de perdas en comparación cos motores estándar. Cando estas perdas eléctricas se engaden ás ganancias de eficiencia da bomba, a mellora neta do sistema redúcese. Para bombas moi pequenas, os custos xerais de electricidade poden superar por completo o aforro da bomba.
En segundo lugar, as aplicacións con transitorios de presión rápidos frustran a optimización do variador de velocidade. Se a presión do sistema oscila entre 500 e 4500 PSI cada poucos segundos, o variador non pode responder o suficientemente rápido para optimizar a velocidade de cada fase. A bomba acaba funcionando a unha velocidade case máxima para xestionar os picos transitorios, o que anula a maior parte do potencial de aforro de enerxía.
En terceiro lugar, a variación de velocidade (VSD) en sistemas con xestión térmica inadecuada pode producir peores resultados que o funcionamento a velocidade fixa. Os motores de velocidade variable xeran máis calor a baixas velocidades debido á redución do fluxo de aire de refrixeración. Se o motor non está clasificado para o ciclo de traballo ou se a instalación carece de refrixeración suplementaria, as temperaturas dos enrolamentos do motor aumentan e a vida útil do motor redúcese drasticamente.
VSD fronte a detección de carga: escolla da tecnoloxía axeitada
A hidráulica con detección de carga ofrece un aforro de enerxía comparable ao VSD mediante un mecanismo diferente. En lugar de variar a velocidade da bomba, a detección de carga varía o desprazamento da bomba para axustarse á demanda de presión. A saída da bomba axústase continuamente en función da retroalimentación da presión do sistema, co ángulo do prato oscilante da bomba controlando o fluxo.
A detección de carga responde máis rápido que a variación de frecuencia aos transitorios de presión, o que a fai axeitada para aplicacións con cambios rápidos na demanda. A desvantaxe é a complexidade: as bombas con detección de carga requiren compensadores de presión, válvulas de control e liñas de retroalimentación que engaden custos e requiren un mantemento máis sofisticado. A variación de frecuencia usa bombas estándar de desprazamento fixo, o que simplifica o circuíto hidráulico a custo dunha infraestrutura eléctrica máis complexa.
Para o deseño de novos sistemas, a elección adoita depender da infraestrutura existente e da experiencia do operador. As plantas con fortes capacidades de mantemento eléctrico e preferencia por compoñentes hidráulicos estándar prefiren o variador de velocidade. As plantas con forte experiencia hidráulica e infraestrutura de detección de carga existente prefiren a detección de carga en novas instalacións. A adaptación dunha tecnoloxía a un sistema deseñado para a outra raramente ten sentido económico.
Lista de verificación de implementación para VSD en sistemas de bombas de paletas
Para os compradores que estean listos para avaliar o VSD nunha instalación de bomba de paletas existente, a seguinte lista de verificación de seis pasos evita os erros de implementación máis comúns que observei no servizo de campo.
Referencias do sector como asFederación Europea de Manipulación de Materiaisproporcionar orientación adicional sobre a integración de VSD con unidades de potencia hidráulica en entornos industriais.
Primeiro, capture o perfil real do ciclo de traballo durante polo menos dúas semanas de produción representativa. Rexistre a presión de descarga da bomba, a demanda de caudal e a corrente do motor a intervalos dun segundo. O conxunto de datos resultante impulsa o cálculo do aforro de enerxía e confirma se o ciclo de traballo é compatible coa economía do variador de velocidade.
En segundo lugar, verifique que a bomba teña a clasificación adecuada para un funcionamento a velocidade variable dentro do rango de velocidade planificado. A T7-E e a maioría das plataformas de bombas de paletas modernas teñen a clasificación correspondente, pero as bombas máis antigas poden non selo. O funcionamento dunha bomba sen clasificación a velocidade variable produce un desgaste acelerado e unha falla prematura.
En terceiro lugar, especifique un motor con inversor de velocidade con illamento de clase F ou superior e un factor de servizo de 1,15 ou superior. Os motores estándar fallarán nun prazo de 12 a 24 meses co funcionamento do variador de velocidade. O custo de actualización do motor debe incluírse no cálculo da recuperación da inversión do variador de velocidade.
En cuarto lugar, configure o accionamento con perfís de velocidade específicos da bomba. A velocidade mínima non debe ser inferior a 300 RPM para manter a integridade da extensión das paletas. As rampas de aceleración e desaceleración deben configurarse entre 5 e 10 segundos para evitar descargas hidráulicas. As frecuencias de salto que excitan resonancias mecánicas deben programarse.
En quinto lugar, instale transdutores de presión cun tempo de resposta axeitado. Os transmisores de presión industriais estándar con tempos de resposta de 100 milisegundos son axeitados para a maioría das aplicacións de variador de velocidade. Os transmisores de resposta máis rápida (10 milisegundos) son necesarios para os sistemas de alta dinámica, pero engaden custo.
En sexto lugar, planifique a mitigación de harmónicos no lado eléctrico. Os variadores de frecuencia producen distorsión harmónica que pode afectar a outros equipos do mesmo servizo eléctrico. As reactancias de liña ou os filtros harmónicos adoitan ser necesarios para o cumprimento das normas IEEE 519, e o custo debería incluírse no orzamento do proxecto VSD.
Exemplo de cálculo de aforro de enerxía
Unha célula de moldeo por inxección típica que funciona en dous turnos proporciona unha referencia útil para o cálculo do aforro de enerxía do variador de velocidade. A bomba de velocidade fixa funciona a unha potencia nominal de 15 kW, co motor funcionando continuamente. O consumo medio de enerxía ao longo do ciclo, tendo en conta as perdas da válvula de alivio durante as fases de baixa presión, é de aproximadamente 9,5 kW.
Engadir un variador de velocidade cun perfil de velocidade axeitado reduce o consumo medio de enerxía a aproximadamente 5,8 kW. O aforro de enerxía é de 3,7 kW de forma continua, ou uns 31 000 kWh ao ano con 8 400 horas de funcionamento. Cunha tarifa de electricidade industrial de 0,10 USD por kWh, o aforro anual é de aproximadamente 3 100 USD.
O custo do sistema VSD, incluíndo o accionamento, o motor inversor, a man de obra de instalación e os filtros harmónicos, adoita oscilar entre os 6.000 e os 9.000 USD para unha modernización de 15 kW. Polo tanto, o período de recuperación simple é de 24 a 36 meses, dependendo das características específicas da instalación e das tarifas eléctricas locais. As operacións en tres quendas reducen a recuperación á metade e as operacións nun só quenda a amplían entre un 50 e un 100 por cento.
VSD en bombas de paletas fronte a sistemas servohidráulicos
Os sistemas servohidráulicos, que integran a bomba, o motor, o accionamento e a electrónica de control nun único paquete, representan a alternativa de gama alta ao VSD nunha bomba de paletas estándar. Os sistemas servo ofrecen unha resposta máis rápida, maior precisión e un aforro de enerxía comparable ou mellor que o VSD, pero cun custo de capital significativamente maior.
Para aplicacións que requiren un control preciso da presión e do fluxo, como o moldeo por inxección avanzado con control de procesos en bucle pechado, os sistemas servohidráulicos son a opción axeitada. O aforro de enerxía adoita superar o VSD entre 5 e 15 puntos porcentuais porque os sistemas servo optimizan tanto a velocidade como o desprazamento simultaneamente.
Para aplicacións nas que a infraestrutura existente da bomba de paletas funciona axeitadamente e o obxectivo é a redución do custo enerxético, a modernización do variador de velocidade adoita ser a solución máis rendible. O custo de capital é entre un 40 e un 60 por cento menor que o dun sistema servohidráulico completo, e o aforro de enerxía captura a maior parte da mellora de eficiencia dispoñible.
Cinco condicións de funcionamento nas que falla o variador de velocidade
Nas modernizacións de VSD que revisei, os fallos agrúpanse en cinco patróns recorrentes. Comprender estes patróns por adiantado evita que os clientes teñan que investir nun sistema que non ofrecerá o aforro previsto. Cada patrón pódese detectar cunha ou dúas semanas de recollida de datos do ciclo de traballo, o que é moito máis barato que descubrir o problema despois de instalar o equipo VSD.
Os estándares para a eficiencia enerxética dos variadores de velocidade están documentados noNorma de xestión enerxética ISO 50001, que proporciona o marco para cuantificar e verificar as afirmacións de aforro.
Patrón un: funcionamento a alta presión constante. As celas de fundición a presión e as prensas hidráulicas de alta tonelaxe adoitan funcionar por riba dos 4.000 PSI durante o 80 por cento ou máis do ciclo de traballo. A bomba funciona preto do seu punto de máxima eficiencia de forma continua, o que deixa pouco espazo para a optimización do variador de velocidade. Engadir o variador de velocidade a estes sistemas adoita ofrecer un aforro de enerxía porcentual dun só díxito, o que non xustifica o investimento de capital.
Patrón dous: transitorios de presión rápidos. As operacións de estampado e certas aplicacións de banco de probas fan que a presión oscile do ralentí ao máximo en menos dun segundo. O variador de velocidade non pode responder o suficientemente rápido como para optimizar a velocidade para cada transitorio, polo que o motor acaba funcionando a unha velocidade case máxima durante todo o proceso. O aforro de enerxía desaparece e a electrónica do accionamento engade perdas eléctricas.
Patrón tres: períodos de inactividade prolongados. As aplicacións nas que a bomba funciona en ralentí durante horas sen unha demanda de caudal significativa xa presentan un consumo medio de enerxía baixo. Engadir un variador de velocidade reduce a potencia en ralentí ao frear o motor, pero o aforro absoluto é pequeno porque o consumo de enerxía de referencia xa é baixo. Os períodos de recuperación da inversión esténdense máis alá da vida útil do equipo.
Patrón catro: ambientes con contaminación grave. As fundicións, as operacións mineiras e certas plantas de procesamento químico expoñen os sistemas hidráulicos a niveis de contaminación que superan a tolerancia de filtración da bomba de paletas. O funcionamento do variador de velocidade a velocidades reducidas aumenta as fugas internas e acelera o desgaste en condicións contaminadas. A redución da vida útil do cartucho adoita compensar o aforro de enerxía.
Patrón cinco: plataformas de bombas herdadas. Os deseños de bombas de paletas anteriores ao ano 2000 non estaban clasificados para un funcionamento a velocidade variable. As clasificacións de velocidade mínima, as folguras da punta das paletas e as configuracións dos rolamentos supoñían un servizo a velocidade fixa. Engadir VSD a estas bombas herdadas acelera o desgaste e reduce a vida útil, mesmo cando o perfil do ciclo de traballo doutro xeito apoiaría a economía do VSD.
Máis alá da enerxía: beneficios secundarios do variador de velocidade
O aforro de enerxía é a principal vantaxe dos variadores de velocidade, pero os beneficios secundarios adoitan ser máis importantes para os operadores das plantas que a factura da electricidade. Tres beneficios secundarios xorden de forma consistente nas entrevistas posteriores á instalación cos clientes de Vicks Hydraulic.
Os compradores que avalían a calidade dos compoñentes VSD poden consultar oNormas ISO para sistemas hidráulicospara protocolos de probas de rendemento e métodos de medición da eficiencia nominal.
A primeira vantaxe que quero destacar é a redución do ruído. As bombas de velocidade fixa que funcionan a presión de alivio producen un ruído substancial que viaxa a través do sistema hidráulico e da estrutura do edificio. O VSD reduce a velocidade do motor durante os períodos de baixa demanda, reducindo os niveis de ruído entre 5 e 15 dB nos puntos de medición típicos. En contornas de fabricación sensibles ao ruído, como salas limpas ou liñas de envasado, esta redución adoita xustificar o investimento en VSD independentemente do aforro de enerxía.
O segundo é a redución da xeración de calor. A enerxía aforrada ao evitar a estrangulación da válvula de alivio non desaparece; permanece no aceite en forma de calor. Unha menor xeración de calor significa refrixeradores máis pequenos, un menor consumo de auga de refrixeración e unha degradación máis lenta do aceite. O aforro de mantemento nos intervalos de cambio de aceite e no mantemento do refrixerador adoita engadir entre un 10 e un 15 por cento máis ao beneficio total do variador de velocidade, ademais do aforro directo de electricidade.
O terceiro beneficio no que me centro é a mellora do control do proceso. A variación de velocidade (VSD) permite unha adaptación precisa do fluxo á demanda do proceso, o que mellora a consistencia do tempo de ciclo no moldeo por inxección e reduce a variación das pezas. Para as operacións de moldeo que buscan tolerancias dimensionais axustadas, a mellora da calidade derivada dos perfís de fluxo consistentes adoita ofrecer máis valor económico que o propio aforro de enerxía.
Custo total de propiedade: visión a cinco anos
Un marco útil de avaliación do variador de velocidade (VSD) analiza o custo total de propiedade a cinco anos en lugar de só o período de recuperación da enerxía. A visión de cinco anos inclúe os custos de mantemento, a vida útil do motor e do accionamento e calquera beneficio en canto á calidade da produción que quede fóra do cálculo directo da electricidade.
Para os compradores que comparan as opcións de motor e accionamento, oCatálogo de bombas de paletas EatonInclúe materiais de referencia sobre as especificacións dos motores con servizo de inversor e os requisitos de mitigación de harmónicos.
Para a modernización dunha célula de moldeo por inxección de 15 kW, o panorama quinquenal adoita incluír: equipamento e instalación de variador de velocidade por 8.000 USD, actualización do motor por 1.500 USD, infraestrutura eléctrica por 2.000 USD, mitigación de harmónicos por 1.200 USD e un desembolso total de capital de 12.700 USD. O aforro de enerxía por 3.100 USD ao ano durante cinco anos supón un total de 15.500 USD. O aforro en mantemento en cambios de aceite e servizo do refrixerador engade outros 1.800 USD en cinco anos. O valor da mellora da calidade é máis difícil de cuantificar, pero adoita engadir entre 2.000 e 5.000 USD ao ano para o moldeo de alta tolerancia.
O beneficio neto a cinco anos para este caso típico oscila entre os 7.000 e os 30.000 USD, dependendo da valoración da mellora da calidade. O simple retorno do capital é de 24 a 36 meses, pero o beneficio económico total a cinco anos é de dúas a tres veces o custo do capital. É por iso que as modernizacións de VSD en operacións de moldeo por inxección de dúas e tres quendas case sempre están xustificadas cando o ciclo de traballo as permite.
Conclusión: A resposta honesta ao VSD
Descubrín que a pregunta dos 5.000 PSI non ten unha única resposta que se aplique a todas as instalacións que reviso. Pola miña experiencia, a resposta honesta é recompilar datos do ciclo de traballo, calcular o aforro de enerxía realista e ponderar ese aforro co custo de capital do sistema de accionamento coas actualizacións axeitadas do motor e da infraestrutura. Sempre lles digo aos clientes que o cálculo debe incluír a substitución do motor, a infraestrutura eléctrica e os custos de mitigación de harmónicos para ser honesto sobre o período de recuperación. Prefiro abandonar un proxecto que non teña sentido económico que instalar equipos que non ofrezan o aforro proxectado.
Para operacións de moldeo por inxección de dous e tres turnos que funcionan moi por debaixo da presión nominal, o VSD ofrece unha clara rendibilidade económica. Para operacións nun só turno ou aplicacións de servizo continuo a alta presión, o investimento en VSD é máis difícil de xustificar e pode que nunca se amortice. O punto intermedio depende das tarifas eléctricas locais, da eficiencia da bomba existente e da tolerancia do operador para proxectos de capital con retorno da inversión de varios anos.
Para os compradores que estean listos para executar a análise nunha instalación específica, o noso equipo de enxeñería pode revisar os datos do ciclo de traballo e proporcionar unha avaliación de viabilidade do variador de velocidade. Envíe os rexistros de presión e fluxo capturados a través dopáxina de contactoe executaremos o cálculo en función dos prezos actuais dos compoñentes VSD e das tarifas típicas de electricidade industrial. A avaliación adoita levar uns días e proporciona aos compradores os datos que necesitan para tomar unha decisión informada sobre o investimento de capital.
As especificacións técnicas e a guía de selección das bombas e os servosistemas aos que se fai referencia neste artigo están dispoñibles na nosacentro de descargasPara os compradores que comparan a modernización do VSD coa substitución completa do sistema servohidráulico, o centro de descargas tamén inclúe datos comparativos e estudos de casos de aplicación.
Preguntas frecuentes
A que presión o variador de velocidade nunha bomba de paletas comeza a aforrar enerxía significativamente?
A tecnoloxía de accionamento de velocidade variable ofrece un aforro de enerxía significativo cando o sistema funciona significativamente por debaixo da presión máxima durante períodos prolongados. Nas aplicacións de moldeo por inxección onde a presión media de funcionamento é inferior ao 60 por cento da presión máxima nominal da bomba, o accionamento normalmente reduce o consumo de enerxía entre un 25 e un 45 por cento. Por riba do 80 por cento da presión nominal, as ganancias de eficiencia redúcense a un só díxito e o período de amortización adoita superar a vida útil do equipo.
Pode unha bomba de paletas T7-E xestionar o funcionamento con accionamento de velocidade variable?
Si, a serie T7-E está clasificada para o funcionamento con variador de velocidade (VSD) dentro de rangos de velocidade específicos, normalmente de 200 a 1800 rpm continuas. O funcionamento fóra deste rango acelera o desgaste das paletas e reduce a vida útil. O T7-E tamén require un motor con inversor de velocidade con illamento reforzado para xestionar os picos de tensión do accionamento. Os motores de indución estándar sen illamento con inversor de velocidade fallarán prematuramente co funcionamento con VSD.
Cal é o período de amortización do VSD nun sistema de bomba de paletas?
Para as celas de moldeo por inxección que funcionan en dous ou tres turnos, o período de recuperación da remodelación do variador de velocidade adoita ser de 18 a 36 meses, baseándose unicamente no aforro de enerxía. Para operacións nun só turno ou aplicacións onde a bomba funciona preto da presión nominal a maior parte do tempo, o período de recuperación pode non materializarse nunca. O cálculo debe incluír os custos de substitución do motor e do accionamento, as actualizacións da infraestrutura eléctrica e o custo de calquera modificación necesaria na refrixeración do motor.
O funcionamento do VSD reduce a vida útil da bomba de paletas?
O funcionamento do variador de velocidade (VSD) pode reducir a vida útil da bomba de paletas se o accionamento non se programa correctamente. Un funcionamento por debaixo da velocidade mínima nominal da bomba (normalmente 600 RPM para bombas de paletas) provoca unha extensión incompleta das paletas e un desgaste acelerado. Un funcionamento por riba da velocidade máxima nominal (normalmente 1800 RPM) provoca risco de cavitación. Un VSD configurado correctamente con perfís de velocidade específicos da bomba normalmente ofrece a mesma vida útil do cartucho que o funcionamento a velocidade fixa.
Cal é a diferenza entre a hidráulica VSD e a hidráulica con detección de carga?
O variador de velocidade varía a velocidade da bomba para axustarse á demanda de caudal, o que reduce a enerxía a baixa demanda. A detección de carga varía o desprazamento da bomba para axustarse á demanda de presión, conseguindo o mesmo obxectivo mediante un mecanismo diferente. A detección de carga responde máis rápido aos cambios de presión, pero engade custo e complexidade. O variador de velocidade engade custo á infraestrutura eléctrica, pero usa bombas de desprazamento fixo estándar. A elección depende da variabilidade do ciclo de traballo e da infraestrutura existente.
Son o mesmo VSD e VFD?
Si, VSD (accionamento de velocidade variable) e VFD (accionamento de frecuencia variable) refírense á mesma tecnoloxía. Os termos son intercambiables en aplicacións hidráulicas e de bombas. Ambos controlan a velocidade do motor variando a frecuencia e a tensión subministradas ao motor de CA. A preferencia de mercadotecnia varía segundo a rexión e a industria, pero a tecnoloxía subxacente e o aforro de enerxía son idénticos.
Demi Ge
Experto en solucións hidráulicas, Ningbo Vicks Hydraulic Co., Ltd.
Demi Ge é experta en solucións hidráulicas en Vicks Hydraulic, unha empresa nacional de alta tecnoloxía fundada en 2007 en Ningbo, China. A empresa deseña e fabrica bombas de paletas T6, T7, V, VQ e V10/V20, ademais de motores de paletas Denison e Vickers, con cinco certificacións principais de sociedades de clasificación (CCS, DNV, ABS, BV, LR). Demi traballa directamente con clientes de moldeo por inxección, industrias mariñas e plataformas offshore na selección de cartuchos, optimización da vida útil e análise do custo total de propiedade.
Data de publicación: 17 de xullo de 2026