- Unha máquina de moldeo por inxección servohidráulica consome aproximadamente entre un 40 e un 80 % menos de enerxía que unha prensa hidráulica convencional de bomba fixa nas mesmas pezas e tempo de ciclo, dependendo do tamaño da inxección, o perfil de retención e a relación de ralentí.
- A prima por servo (a diferenza entre o prezo de compra dun servo e o dunha máquina convencional) adoita amortizarse nos primeiros 18 a 36 meses de funcionamento, principalmente a través da factura da electricidade.
- As máquinas convencionais aínda gañan o seu lugar en aplicacións de ciclo longo de moi alta tonelaxe e en plantas con funcionamento continuo en tres quendas onde a bomba hidráulica raramente está parada.
- O custo total de propiedade a 5 anos ten catro compoñentes: capital, enerxía, mantemento e chatarra/tempo de inactividade. As máquinas servo gañan en enerxía e tempo de inactividade; as convencionais poden gañar en capital e en certos elementos de mantemento.
Por que a máquina máis barata pode custar máis
Un xerente dunha planta de moldeo en Dongguan acababa de substituír unha prensa hidráulica convencional de 250 toneladas xa antiga por unha nova das mesmas especificacións. A prensa de substitución custaba menos da metade do custo dunha máquina servohidráulica equivalente. Dezaoito meses despois, a factura da electricidade da planta na planta de moldeo era un 6 % maior que o ano anterior: a prensa convencional consumía notablemente máis enerxía que a máis antiga que substituíra. Ao final do terceiro ano, o custo acumulado da electricidade da prensa convencional superara a prima de prezo da servomáquina equivalente, antes de ter en conta o ruído, a demanda de refrixeración e o intervalo de cambio de aceite. A planta finalmente adaptou un sistema servo á prensa existente en lugar de substituíla, e viu como o consumo de enerxía caía á metade no primeiro mes completo.
A elección entre o moldeo por inxección servohidráulico e o moldeo por inxección hidráulico convencional non é unha simple decisión de "canto máis novo, mellor". É un cálculo do custo total de propiedade a 5 anos que depende da tonelaxe da máquina, o perfil do ciclo, as horas de funcionamento e o custo da electricidade local. Este artigo explica ese cálculo en detalle: como é realmente a brecha enerxética, como é a brecha de mantemento, onde a máquina convencional aínda gaña a súa prima e como xuntar as cifras para unha instalación específica.
Como usa a enerxía unha prensa hidráulica convencional
Unha máquina de moldeo por inxección hidráulica convencional de bomba fixa fai funcionar un motor eléctrico a velocidade constante, normalmente conectado directamente á rede eléctrica sen un variador de frecuencia. O motor acciona unha bomba hidráulica de desprazamento fixo (xeralmente unha bomba de paletas ou unha bomba de pistóns axiales) que subministra un fluxo constante de fluído hidráulico a unha presión proporcional á carga. As válvulas de control direccional, as válvulas proporcionais e as servoválvulas da máquina modulan o fluxo e a presión para axustarse ás fases de peche, inxección, retención, plastificación e apertura do molde do ciclo.
O motor funciona a velocidade máxima durante todo o ciclo, mesmo cando a demanda hidráulica é baixa. Durante a fase de retención (cando a peza só necesita unha fracción do fluxo máximo para manter a presión da cavidade), o exceso de fluxo desvíase a través dunha válvula de alivio de volta ao tanque, disipando a enerxía en forma de calor. Durante a fase de arrefriamento (cando non se necesita ningún fluxo hidráulico, agás unha pequena cantidade de tonelaxe de suxeición), a bomba segue xirando a velocidade máxima, segue consumindo toda a potencia, e a válvula de derivación segue descargando o exceso de fluxo. Esta é a ineficiencia estrutural dun sistema de bomba fixa: o motor e a bomba funcionan nun punto de funcionamento e calquera desaxuste entre ese punto e a demanda hidráulica real pérdese en forma de calor.
A calor en si non é gratuíta. O aceite hidráulico debe arrefriarse para manter a viscosidade e evitar a oxidación, o que significa que un arrefriador de aceite separado (refrixerado por auga ou por aire) funciona continuamente, o que require enerxía adicional. A demanda de arrefriamento nunha prensa convencional de 250 toneladas a 30 °C é substancial, normalmente no rango do 15 ao 25 % da entrada eléctrica da máquina nunha operación de tres quendas.
Como usa a enerxía un sistema servohidráulico
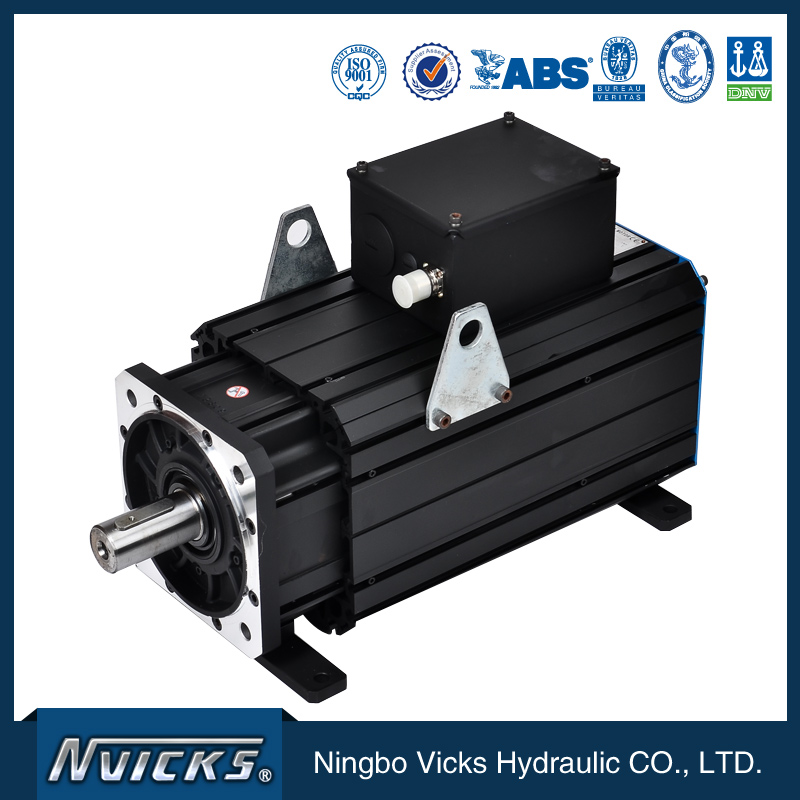
Un sistema servohidráulico substitúe o motor de velocidade constante por un servomotor de velocidade variable (normalmente un motor síncrono de imán permanente (PMSM)) impulsado por un variador de frecuencia (VFD). O servovariador controla a velocidade do motor para que se axuste á demanda hidráulica en tempo real. Cando o ciclo está en fase de alto fluxo (peche do molde, inxección, plastificación), o motor aumenta a alta velocidade. Cando o ciclo está en fase de baixo fluxo (mantén, arrefriamento), o motor reduce a unha velocidade baixa que satisfai a demanda hidráulica real. Cando o ciclo está en repouso (sen movemento), o motor pode parar por completo ou funcionar a unha velocidade próxima a cero.
O resultado é que a máquina servohidráulica só consume a potencia que precisa para cada fase do ciclo. O motor non funciona a velocidade constante, a bomba non deriva o exceso de fluxo e a disipación de calor da válvula de derivación que define a ineficiencia da prensa convencional elimínase en gran medida.Bosch Rexroth, Yukene outros fabricantes de sistemas hidráulicos publican notas de aplicación con comparacións medidas do consumo de enerxía de servomotores fronte a bombas fixas; o rango típico nos datos publicados é de redución de enerxía do 40–80 % en pezas con fases de retención e arrefriamento significativas e de redución do 20–40 % en pezas con fases de retención e arrefriamento máis curtas.
O aforro non é uniforme ao longo do ciclo. O maior aforro prodúcese na fase de arrefriamento (a fase de baixa demanda máis longa na maioría dos ciclos), o segundo maior na fase de retención e o menor na fase de inxección (onde se necesita o fluxo máximo e o sistema servo tamén funciona no seu punto máximo). Nunha prensa típica de 250 toneladas que moldea unha peza de ABS de 200 g cun ciclo de 25 segundos, a fase de arrefriamento é aproximadamente o 50 % do ciclo, a fase de retención o 15 %, as fases de inxección e plastificación o 25 % e as fases de apertura/peche o 10 %. A fase de arrefriamento é onde a máquina servo aforra máis.
A prima de servo: custo de capital fronte a custo operativo
Unha máquina de moldeo por inxección servohidráulica adoita custar entre un 30 e un 60 % máis que unha máquina convencional equivalente da mesma tonelaxe e tamaño de inxección. A prima exacta depende do fabricante da máquina, do provedor do sistema de servo e das especificacións da máquina. Para unha prensa representativa de 250 toneladas, a prima de servo no mercado actual é un incremento de cinco cifras, significativo, pero non transformador para un xerente de planta que avalía a compra.
A prima recupérase mediante o aforro de enerxía. Para calcular o retorno da inversión, necesítanse tres datos: o aforro de enerxía por ciclo, os ciclos por quenda e o custo da electricidade. O Vicksliña de produtos de sistemas servoestá configurado para sistemas de servo baseados en bombas de paletas en aplicacións de moldeo por inxección, con aforro de enerxía a nivel de sistema no rango publicado. Para unha máquina de 250 toneladas nun ciclo de 25 segundos que funciona durante 6.000 horas ao ano (aproximadamente dous turnos continuos), o aforro anual de electricidade sitúase nun rango significativo, o suficientemente grande como para amortizar a prima de servo dentro dos primeiros 18-36 meses de funcionamento, dependendo da tarifa eléctrica local.
Novas sobre plásticoseTecnoloxía dos plásticospublicaron datos de enquisas plurianuais que mostran que as máquinas servohidráulicas dominan agora as vendas de prensas novas no rango de 50 a 800 toneladas en América do Norte, Europa e o leste de Asia, e as prensas convencionais están cada vez máis limitadas a aplicacións específicas de alta tonelaxe e especiais. O cambio de mercado é en si mesmo un indicador das matemáticas de retorno da inversión: se a prima dos servomotores non se recuperase nun horizonte de 3 anos, o mercado non tería cambiado.
Mantemento: onde os dous sistemas diverxen
O perfil de mantemento dun sistema servohidráulico difire do dunha prensa convencional en tres áreas.
En primeiro lugar, o propio servomotor require menos mantemento que un motor de indución de potencia equivalente: non ten escobillas, nin aneis deslizantes e o rotor de imán permanente non require corrente de excitación. O variador de frecuencia ten o seu propio perfil de mantemento (ventiladores de refrixeración, condensadores electrolíticos cunha vida útil de 8 a 12 anos), pero os compoñentes activos do propio motor están deseñados para unha longa vida útil sen mantemento programado.
En segundo lugar, a bomba hidráulica nun sistema servo funciona a velocidade variable e normalmente a unha media de RPM máis baixa que unha bomba fixa nunha prensa convencional. Unha media de RPM máis baixa significa un menor desgaste dos rolamentos, un menor ciclo térmico e unha maior vida útil dos selos. Datos de campo publicados porTecnoloxía de fabricación de moldese varios provedores de bombas hidráulicas demostran sistematicamente que as bombas de paletas en servizo de velocidade variable teñen unha vida útil significativamente maior que a mesma bomba de paletas en servizo de velocidade fixa nunha prensa comparable.
En terceiro lugar, o arrefriador de aceite dunha prensa servohidráulica funciona de forma menos continua porque se reduce a disipación de calor da válvula de derivación. O ventilador do arrefriador ou a bomba de auga de refrixeración acéndense e apáganse segundo a temperatura real do aceite en lugar de funcionar continuamente. Un menor tempo de funcionamento do arrefriador significa un menor mantemento do arrefriador e un menor consumo eléctrico parasitario do sistema de refrixeración.
A prensa convencional, pola contra, ten un maior desgaste dos rolamentos no motor e na bomba, unha substitución máis frecuente dos selos e unha maior tensión térmica no aceite, o que acelera a oxidación do aceite e acurta o intervalo de cambio de aceite. Nunha prensa convencional de tres quendas, o intervalo de cambio de aceite adoita ser de 4000 horas; nunha prensa servohidráulica no mesmo ciclo de traballo, o intervalo esténdese a 6000–8000 horas. O custo do aceite durante o período de 5 anos é significativo: unha prensa de 250 toneladas contén entre 400 e 600 litros de aceite hidráulico, e o aceite máis o custo de eliminación de cada cambio é unha partida de catro cifras en moitos mercados.
Ruído e ambiente de traballo
A prensa convencional fai funcionar o motor e a bomba a velocidade máxima de forma continua, xerando unha sinatura acústica constante no rango de 78–85 dB(A) no posto do operador. A prensa servohidráulica reduce a velocidade do motor e da bomba durante as fases de espera e arrefriamento, o que reduce significativamente a contribución ao ruído do sistema hidráulico. O ruído total da máquina baixa ao rango de 65–72 dB(A), que é a diferenza entre un nivel de ruído que require protección auditiva para a exposición durante todo o turno e un que está no limiar do límite regulamentario.
A redución do ruído non supón un aforro directo de custos, pero si unha vantaxe real en mercados con normativas estritas sobre o ruído laboral (Directiva 2003/10/CE da UE sobre seguridade e saúde laboral, OSHA 29 CFR 1910.95 dos Estados Unidos, GBZ 2.2 da China) onde a prensa convencional require protección auditiva para os operadores. O custo da protección auditiva, as probas audiométricas e a infraestrutura de control do ruído na planta non adoita terse en conta no cálculo da recuperación só enerxética, pero si que é un custo real nun horizonte de 5 anos.
Precisión e repetibilidade
O sistema servohidráulico ten unha vantaxe de precisión que non sempre aparece no cálculo do retorno enerxético, pero que se manifesta na taxa de refugallo. O control de presión en bucle pechado cun sensor de presión e unha bomba de velocidade variable mantén a presión da cavidade dentro dunha banda máis axustada que un sistema de bomba fixa con válvulas proporcionais. En pezas de tolerancia axustada (ópticas, médicas, envases), a mellora da taxa de refugallo por si soa pode pagar a prima do servo nun horizonte de 5 anos, independentemente do aforro de enerxía.
Sociedade de Enxeñeiros de Plásticospublica artigos técnicos sobre a precisión do moldeo por inxección servohidráulico, incluíndo datos de variación de peso entre disparos e repetibilidade dimensional. A vantaxe de precisión publicada é pequena en pezas con tolerancias relaxadas (normalmente unha redución do 10–20 % na variación entre disparos) e significativa en pezas con tolerancias axustadas (unha redución do 30–50 %).
Onde a hidráulica convencional aínda gaña
A prensa hidráulica convencional de bomba fixa non está obsoleta. Tres categorías de aplicación aínda a favorecen.
- Máquinas de moi alta tonelaxe (superior a 1.500 toneladas).A prima do sistema servo varía aproximadamente linealmente coa potencia do motor; a tonelaxes moi elevadas, a prima absoluta do servo faise o suficientemente grande como para que o período de retorno se prolongue. Algunhas aplicacións especiais de alta tonelaxe tamén requiren características de resposta dinámica específicas que un sistema de velocidade variable non ofrece tan limpas como un sistema de bomba fixa cun acumulador grande.
- Aplicacións de ciclo longo e servizo continuo.Se a prensa executa un ciclo de 90 segundos nunha peza de parede grosa cunha fase de retención longa e un funcionamento continuo en tres quendas, a servomáquina aínda aforra enerxía, pero o aforro amortízase nun número menor de ciclos por ano. O período de amortización prolóngase e a máquina convencional faise máis competitiva.
- Instalacións con restricións de capital.Unha planta cun orzamento de capital limitado e un horizonte de investimento curto pode elixir racionalmente a prensa convencional só polo custo de capital, especialmente se o custo local da electricidade é baixo.
Fóra destas tres categorías, o sistema servohidráulico é a opción dominante en termos de custo total de propiedade a 5 anos. Os datos de mercado confírmano: a porcentaxe de servos nas novas instalacións de prensas é maioritaria na maioría das rexións e na maioría das clases de tonelaxe, coa excepción das aplicacións especiais de alta tonelaxe mencionadas anteriormente.
Creación da folla de cálculo do TCO de 5 anos
Unha comparación do custo total de propiedade a 5 anos entre unha prensa servohidráulica e unha prensa convencional ten catro compoñentes de custo: capital, enerxía, mantemento e chatarra/tempo de inactividade. Cada un calcúlase de forma diferente.
O custo de capital é o prezo de compra da máquina máis a instalación, o transporte, a formación e a posta en servizo. A prima de servo é a diferenza entre o custo de capital das dúas máquinas.
O custo enerxético é o acumulado de kWh durante 5 anos, multiplicado pola tarifa eléctrica local. O aforro enerxético da servomáquina é a diferenza entre a enerxía da prensa convencional e a enerxía da servoprensa durante o mesmo período.
O custo de mantemento é o custo acumulado de pezas e man de obra durante 5 anos. A servomáquina normalmente require menos mantemento relacionado coa bomba, menos frecuencia de cambio de aceite e menos mantemento do arrefriador. A máquina convencional ten un maior desgaste dos rolamentos no motor e na bomba e un maior consumo de aceite.
O custo da chatarra e do tempo de inactividade é o valor das pezas desbotadas e o valor da produción perdida durante o tempo de inactividade non planificado. A servomáquina ten un control de presión máis axustado e unha taxa de chatarra máis baixa; a máquina convencional ten unha taxa de chatarra máis alta en pezas de tolerancia axustada, pero non ten desvantaxes en pezas de tolerancia relaxada.
O aforro neto a 5 anos da servomáquina é a suma do aforro de enerxía máis o aforro de mantemento máis o aforro por chatarra/tempo de inactividade, menos a prima por servo. Se o resultado é positivo, a servomáquina gaña. Se é negativo, a máquina convencional gaña nun horizonte de 5 anos.

O marco de decisión: cinco preguntas que debes facer antes de especificar
Para unha instalación específica, a decisión entre servomotores e convencionais pódese reducir a cinco preguntas.
- Cal é o perfil do ciclo?As fases longas de mantemento e arrefriamento favorecen o servomotor. Os ciclos curtos con alta demanda de caudal en todo momento favorecen o convencional ou o servomotor con pouca diferenza.
- Cal é o horario de funcionamento?O funcionamento continuo en tres quendas amplifica o aforro de enerxía. O funcionamento nun só turno con longos períodos de inactividade dilúe o aforro porque a prensa está apagada a maior parte do día.
- Cal é o custo da electricidade local?Os mercados con aranceis elevados (Europa, Xapón, gran parte do leste asiático) aceleran a recuperación. Os mercados con aranceis baixos (partes de Oriente Medio, América do Norte con abundante gas natural) ralentizan a recuperación.
- Cal é a tolerancia da peza?As pezas con tolerancias axustadas (médicas, ópticas, certos envases) amplifican a vantaxe dos servomotores ao reducir o desperdicio. As pezas con tolerancias relaxadas neutralizan este compoñente do aforro.
- Cal é a restrición de capital?Se a prima de capital non se pode financiar a un tipo de interese razoable, o período de recuperación é importante mesmo se a economía a nivel de proxecto é positiva.
Para unha prensa típica de 250 toneladas nun ciclo de 25 segundos que funciona en dous turnos continuos nun mercado con tarifas moderadas, o período de recuperación da inversión está entre os 18 e os 36 meses. Para unha prensa de 100 toneladas nun ciclo de 12 segundos que funciona nun só turno nun mercado con tarifas baixas, o período de recuperación da inversión pode estenderse a 4 anos ou máis. Vicksfolla de cálculo de recuperación do proxectoincorpora as cinco variables e produce unha recomendación específica para o proxecto.
Preguntas frecuentes: Moldeo por inxección hidráulica servo vs. convencional
Canta enerxía aforra unha máquina servohidráulica en comparación cunha prensa convencional?
Canto tempo tarda en devolverse a prima de servo?
Hai algunha aplicación na que a hidráulica convencional sexa aínda mellor?
O sistema servo require formación especial para o operador?
Que diferenza hai entre o mantemento servo e o convencional?
Pódese equipar unha prensa convencional cun sistema servo?
O sistema servo é máis ruidoso que a prensa convencional?
Cal é a diferenza típica de TCO a 5 anos entre unha servoprensa e unha prensa convencional?
Necesitas un cálculo do TCO e do retorno da inversión a 5 anos específico para o proxecto para unha comparación entre unha prensa servo e unha prensa convencional?
Data de publicación: 17 de setembro de 2026