En resumo:Para aplicacións de prensas hidráulicas e máquinas de moldeo por inxección, a integración do servoaccionamento e o servomotor afecta directamente á eficiencia enerxética, ao tempo do ciclo de produción e á calidade do produto. A especificación correcta do servoaccionamento depende da cilindrada da bomba, da presión do sistema, do ciclo de traballo e do requisito de tempo de resposta. Esta guía guía os equipos de compras dos fabricantes de prensas hidráulicas, os construtores de máquinas de moldeo por inxección e os integradores de sistemas hidráulicos industriais a través das tres especificacións de integración de servoaccionamento que impulsan a eficiencia enerxética e a produtividade da produción.
Pasei os últimos 10 anos en Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) apoiando proxectos de sistemas hidráulicos en máis de 40 países, con especial experiencia en sistemas de prensas hidráulicas, sistemas hidráulicos de máquinas de moldeo por inxección e unidades de potencia hidráulica industrial. As nosas instalacións subministraron bombas hidráulicas, válvulas hidráulicas e compoñentes de sistemas hidráulicos para instalacións de prensas hidráulicas e máquinas de moldeo por inxección en Asia, Europa e América. Nese tempo, apoiei proxectos de integración de servomotores e servoaccionamentos que van desde modernizacións de prensas hidráulicas de 50 toneladas ata instalacións de prensas de moldeo por compresión de 4000 toneladas.
A integración de servoaccionamentos e servomotores é unha aplicación tecnicamente esixente que afecta directamente á eficiencia enerxética e á produtividade dos equipos hidráulicos. A especificación de integración depende da cilindrada da bomba, da presión do sistema, do ciclo de traballo, do requisito de tempo de resposta e da arquitectura de control en bucle pechado. Esta guía abrangue as tres especificacións de integración de servoaccionamentos que vexo que se especifican mal con máis frecuencia, xunto coa lóxica de enxeñaría que hai detrás da especificación correcta, o impacto dunha especificación incorrecta e as preguntas sobre o fornecemento que debería facerlle a calquera fabricante de servoaccionamentos e bombas hidráulicas antes de realizar o pedido. Para...Gama de sistemas de servos hidráulicos Vicks, a configuración estándar abrangue as principais aplicacións de prensas hidráulicas e máquinas de moldeo por inxección.
1. Por que a especificación de integración de servoaccionamentos é específica do equipo e da aplicación
A integración de servoaccionamentos e servomotores con bombas hidráulicas e sistemas hidráulicos é unha tecnoloxía ben establecida para reducir o consumo de enerxía nos equipos hidráulicos. O servoaccionamento controla a velocidade e o par do servomotor para adaptar a saída da bomba hidráulica á demanda real do sistema hidráulico, eliminando as perdas por estrangulación por presión constante que caracterizan os sistemas hidráulicos convencionais con motores de bomba de velocidade fixa.
Isto éporqueAs tres principais aplicacións de equipos hidráulicos (prensa hidráulica, máquina de moldeo por inxección e unidade de potencia hidráulica industrial) teñen ciclos de traballo, perfís de presión e requisitos de tempo de resposta fundamentalmente diferentes. As prensas hidráulicas requiren alta presión para a carreira de compresión e baixa presión para o avance rápido e a carreira de retorno, con tempos de ciclo que adoitan ser de 10 a 60 segundos. As máquinas de moldeo por inxección requiren presión e fluxo variables ao longo do ciclo de inxección (fixación, inxección, suxeición, arrefriamento, plastificación), con tempos de ciclo que adoitan ser de 15 a 120 segundos. As unidades de potencia hidráulica industrial requiren presión e fluxo relativamente constantes para aplicacións de traballo continuo, cun tempo de resposta medido en milisegundos.
Polo tanto, unha especificación de servoaccionamento e servomotor que funciona para unha aplicación adoita ser inadecuada para as outras aplicacións. A especificación óptima de servoaccionamento para unha prensa hidráulica é diferente da especificación óptima para unha máquina de moldeo por inxección, que á súa vez é diferente da especificación óptima para unha unidade de potencia hidráulica industrial. Os fabricantes que tentan usar unha configuración de servoaccionamento nas tres aplicacións adoitan comprometer a eficiencia enerxética, o tempo de ciclo ou o tempo de resposta, e o custo operativo reflíctese nun maior consumo de electricidade, nun menor rendemento de produción e nunha menor consistencia da calidade do produto.
1.1 Como Vicks Hydraulic aborda a fabricación de servoaccionamentos e bombas hidráulicas
Antes de repasar as tres especificacións, unha nota rápida sobre a capacidade de fabricación integrada verticalmente de Vicks Hydraulic. Operamos toda a cadea de produción internamente: mecanizado de bombas hidráulicas → montaxe de válvulas hidráulicas → montaxe de motores eléctricos → integración de servoaccionamento → montaxe da unidade de potencia hidráulica → probas → certificación. A especificación de entrada para un pedido de servoaccionamento e bomba hidráulica adoita incluír: (1) a aplicación (prensa hidráulica, máquina de moldeo por inxección, unidade de potencia hidráulica industrial ou outro equipo hidráulico), (2) a cilindrada da bomba (normalmente de 16 cc/rev a 250 cc/rev para aplicacións de prensa hidráulica e de 45 cc/rev a 500 cc/rev para aplicacións de máquina de moldeo por inxección), (3) a presión do sistema (normalmente de 200 bar a 700 bar), (4) o ciclo de traballo (tempo de ciclo, perfil de carga e relación de traballo continuo) e (5) o requisito de tempo de resposta (normalmente de 20 a 50 ms para aplicacións de prensa e de 5 a 20 ms para aplicacións de máquina de moldeo por inxección).
A partir desas achegas, o equipo de enxeñaría hidráulica de Vicks elabora unha proposta de proxecto con: (1) unha selección de modelo de servomotor e servoaccionamento que se axuste aos requisitos da aplicación, (2) unha selección de modelo de bomba hidráulica que se axuste aos requisitos de presión e fluxo, (3) un cálculo da eficiencia do sistema para o ciclo de traballo obxectivo e (4) unha estimación do prazo de entrega desde a confirmación do pedido ata a primeira entrega. O prazo de entrega típico desde a confirmación do pedido ata a primeira entrega é de 20 a 35 días hábiles para os paquetes de servoaccionamento e bomba estándar e de 45 a 60 días hábiles para configuracións personalizadas ou de gran capacidade. Como referencia de eficiencia enerxética, oRendemento certificado por Eurovent (ECP) para sistemas hidráulicosproporciona a referencia pertinente para a certificación de eficiencia internacional dos sistemas servohidráulicos.
2. Especificación nº 1: Adaptación de servomotor e bomba para aplicacións de prensa hidráulica
A primeira especificación de integración do servomotor é a correspondencia do servomotor e da bomba hidráulica para aplicacións de prensa hidráulica. O sistema de servomotor da prensa hidráulica debe proporcionar un par suficiente para impulsar a bomba hidráulica á presión do sistema en condicións de carga máxima (carrera de compresión) e unha velocidade suficiente para proporcionar o caudal de desprazamento rápido para as carreiras de baixa presión (carrera de avance e retorno rápidos).
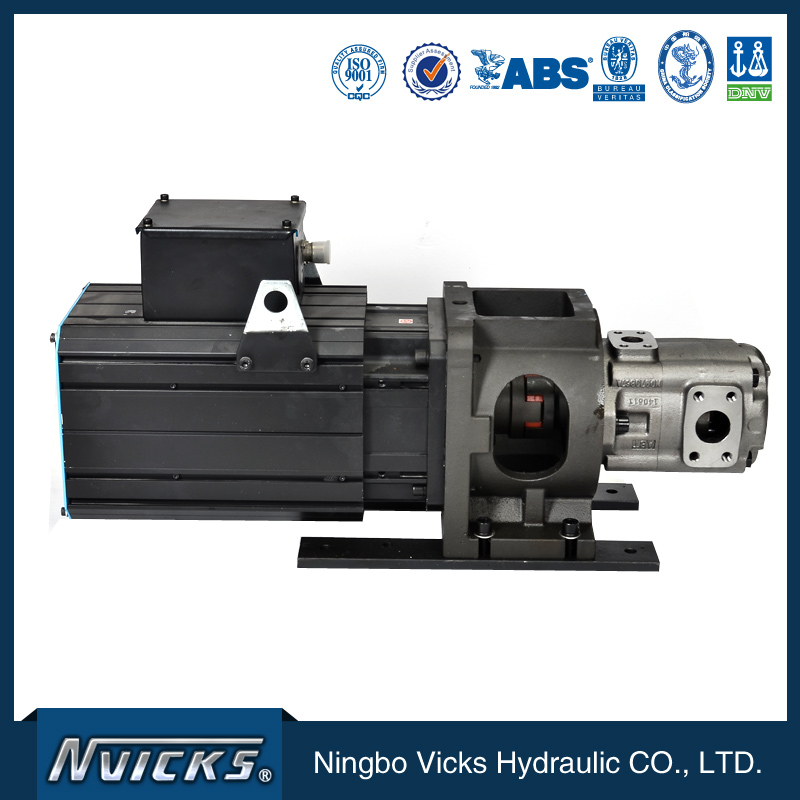
2.1 Por que a especificación do par máximo é importante para as aplicacións de prensado
O par máximo requirido para un servomotor de prensa hidráulica vén determinado pola presión máxima do sistema e a cilindrada da bomba. Para unha cilindrada da bomba de 100 cc/rev e unha presión máxima do sistema de 350 bar (típica para unha prensa hidráulica de 1000 toneladas), o par máximo requirido é de aproximadamente 580 Nm (calculado como cilindrada da bomba × presión máxima / (2π × 60)). A clasificación de par máximo do servomotor debe superar este valor calculado cunha marxe de seguridade do 20–30 %.
O erro máis común na especificación de servomotores que vexo é subdimensionar a clasificación de par máximo do servomotor baseándose no requisito de par medio en lugar do par máximo. O par medio para unha aplicación de prensa é significativamente menor que o par máximo (normalmente do 30 ao 50 % do pico para a maioría dos ciclos de traballo da prensa), e un servomotor dimensionado para o par medio saturarase durante a carreira de compresión e activará a protección contra sobrecorrente, parando a prensa. A solución é especificar o par máximo do servomotor á combinación máxima de presión do sistema e desprazamento da bomba.
2.2 A especificación de desprazamento da bomba para o tempo de ciclo da prensa
A cilindrada da bomba determina o caudal máximo do servomotor á velocidade nominal do motor. Para unha prensa hidráulica cunha bomba de 100 cc/rev accionada por un servomotor a 3000 rpm, o caudal máximo é de aproximadamente 300 litros por minuto. Este caudal determina a velocidade de avance rápido (normalmente de 100 a 300 mm/s para aplicacións de prensa) e a velocidade de retorno (normalmente de 200 a 500 mm/s).
Para aplicacións de prensas de alta taxa de ciclos (normalmente de 8 a 15 ciclos por minuto para prensas de estampado e de 3 a 8 ciclos por minuto para prensas de moldeo por compresión), a cilindrada da bomba debe ser suficiente para subministrar o caudal requirido á velocidade nominal do servomotor. O equipo de enxeñaría de Vicks Hydraulic especifica normalmente unha bomba de cilindrada variable (normalmente unha bomba de pistóns axiales con detección de carga) en combinación co servomotor para aplicacións de prensas, coa función de detección de carga que adapta a saída da bomba á demanda do sistema e proporciona un aforro de enerxía adicional máis alá do control de velocidade do servomotor.
PorqueA combinación do servomotor e da bomba afecta directamente o tempo de ciclo da prensa e a eficiencia enerxética,polo tantoO dimensionamento do servomotor e da bomba é unha das decisións máis importantes na integración do servoaccionamento dunha prensa. A prima de custo para a combinación de servomotor e bomba co tamaño correcto adoita ser entre un 25 e un 40 % superior á combinación de tamaño inferior, pero o tempo de ciclo reducido e o aforro de enerxía amortizan a prima en 12-24 meses de funcionamento típico da prensa.
3. Especificación nº 2: tempo de resposta do servomotor para máquinas de moldeo por inxección
A segunda especificación de integración do servomotor é o tempo de resposta do servomotor para aplicacións en máquinas de moldeo por inxección. O sistema de servomotor da máquina de moldeo por inxección debe proporcionar unha resposta rápida de control de presión e fluxo durante todo o ciclo de inxección, especialmente durante a fase de inxección (normalmente de 50 a 500 ms) e a fase de retención (normalmente de 2 a 20 segundos).
3.1 Por que o tempo de resposta é importante para a calidade do moldeo por inxección
O tempo de resposta do servoaccionamento e do sistema hidráulico afecta directamente ao perfil de velocidade de inxección, á estabilidade da presión de retención e á calidade da peza acabada. Un tempo de resposta lento (normalmente >50 ms) produce flutuacións da velocidade de inxección que afectan ao acabado superficial da peza, á consistencia do peso da peza e á precisión dimensional. Un tempo de resposta rápido (normalmente <20 ms) proporciona unha velocidade de inxección e unha presión de retención estables, o que mellora a consistencia da calidade da peza e reduce a taxa de rexeitamento.
O erro máis común na especificación do tempo de resposta que vexo é o uso dun servoaccionamento de uso xeral (normalmente cun tempo de resposta de 30 a 50 ms) para aplicacións de moldeo por inxección de alta precisión. O servoaccionamento de uso xeral é axeitado para aplicacións estándar de moldeo por inxección, pero non é axeitado para aplicacións de alta precisión (como o moldeo de lentes ópticas, o moldeo de dispositivos médicos e o moldeo de compoñentes electrónicos de precisión) que requiren tempos de resposta de 10 a 20 ms ou superiores.
A gama de servoaccionamentos hidráulicos de Vicks inclúe: (1) servoaccionamentos estándar cun tempo de resposta de 30 a 50 ms para aplicacións xerais de moldeo por inxección, (2) servoaccionamentos de alto rendemento cun tempo de resposta de 10 a 20 ms para aplicacións de moldeo por inxección de precisión e (3) servoaccionamentos personalizados con tempo de resposta personalizado para requisitos específicos do fabricante de equipos orixinais (OEM). A prima de custo para o servoaccionamento de alto rendemento adoita ser entre un 30 e un 50 % superior á do servoaccionamento estándar, pero a taxa de rexeitamento reducida e a mellora da consistencia da calidade da peza amortizan a prima en 6 a 18 meses de operación típica de moldeo por inxección de alta precisión.
3.2 A precisión do control de presión para a fase de retención
A fase de retención do ciclo de moldeo por inxección require un control preciso da presión (normalmente ±1 bar ou superior) durante unha duración de 2 a 20 segundos. A precisión do control da presión depende do ancho de banda do bucle de presión do servoaccionamento, da precisión do sensor de presión e da rixidez do sistema hidráulico. A precisión estándar do control de presión do servoaccionamento é normalmente de ±2 a 5 bar, o que é axeitado para aplicacións xerais de moldeo por inxección.
Para aplicacións de moldeo por inxección de alta precisión, o equipo de enxeñaría de Vicks Hydraulic especifica normalmente: (1) un servoaccionamento de alto rendemento cun ancho de banda de bucle de presión de 50 Hz ou superior, (2) un sensor de presión de precisión cunha precisión de ±0,5 % da escala total ou superior e (3) un sistema hidráulico con rixidez documentada para o rango de frecuencia de control de presión. O sistema de control de presión de alto rendemento engade entre un 20 e un 35 % ao custo do servoaccionamento, pero a variación reducida do peso da peza e a consistencia dimensional mellorada reducen a taxa de rexeitamento entre 1 e 3 puntos porcentuais, o que pode aforrar entre 50 000 e 200 000 dólares ao ano nunha operación típica de moldeo por inxección de alta precisión.
PorqueO tempo de resposta do servomotor e a precisión do control de presión afectan directamente a calidade da peza de moldeo por inxección,polo tantoA especificación do servoaccionamento debe axustarse coidadosamente aos requisitos de calidade da peza. O servoaccionamento de uso xeral adoita ser inadecuado para aplicacións de alta precisión e a especificación de alto rendemento debería ser o valor predeterminado para os equipos de moldeo por inxección de precisión.
4. Especificación nº 3: eficiencia do sistema e aforro de enerxía para unidades de potencia industriais
A terceira especificación de integración de servomotores é a eficiencia do sistema e o aforro de enerxía para aplicacións de unidades de potencia hidráulica industrial. O sistema de servomotores da unidade de potencia hidráulica industrial debe proporcionar un funcionamento enerxeticamente eficiente nunha ampla gama de demandas de presión e fluxo, co servomotor e o servomotor controlando a saída da bomba hidráulica para adaptarse á demanda do sistema en tempo real.
4.1 Por que é importante a eficiencia enerxética para as aplicacións de servizo continuo
As unidades de enerxía hidráulica industriais funcionan normalmente de 8 a 24 horas ao día, de 5 a 7 días á semana, e as horas de funcionamento adoitan representar un custo eléctrico significativo. O aforro de enerxía dun sistema de servoaccionamento ben deseñado pode ser substancial: normalmente unha redución do consumo de electricidade do 30 a 60 % en comparación cun sistema de bomba de velocidade fixa convencional, dependendo do ciclo de traballo e do perfil de presión do sistema.
Para unha unidade de enerxía hidráulica de 75 kW que funciona 16 horas ao día, 6 días á semana, o aforro anual en custos de electricidade dun sistema de servoaccionamento ben deseñado adoita ser de 15 000 a 30 000 dólares ao ano (con custos de electricidade de 0,10 a 0,15 dólares por kWh). A prima de custo para o sistema de servoaccionamento (normalmente de 15 000 a 35 000 dólares por riba do sistema de bomba de velocidade fixa convencional) recupérase normalmente en 6 a 18 meses de funcionamento típico. Os informes de eficiencia enerxética industrial da Axencia Internacional da Enerxía (AIE) proporcionan a liña de base de referencia internacional para os obxectivos de eficiencia enerxética dos sistemas hidráulicos industriais.
4.2 A especificación e verificación da eficiencia do sistema
A eficiencia do sistema hidráulico de servoaccionamento depende da eficiencia do servoaccionamento (normalmente do 95–97 %), da eficiencia do servomotor (normalmente do 92–96 %), da eficiencia volumétrica da bomba hidráulica (normalmente do 95–98 %) e da eficiencia mecánica da bomba hidráulica (normalmente do 92–96 %). A eficiencia global do sistema é o produto de todas estas eficiencias, normalmente do 75–90 % dependendo do punto de funcionamento.
A eficiencia do sistema de servoaccionamento hidráulico de Vicks adoita ser do 80–88 % no punto de funcionamento nominal, e a curva de eficiencia do sistema está documentada para todo o rango de funcionamento. Para aplicacións que requiren a maior eficiencia posible, o equipo de enxeñaría de Vicks Hydraulic pode especificar unha combinación de servomotor de alta eficiencia e bomba hidráulica de alta eficiencia que alcance unha eficiencia do sistema do 85–90 % no punto de funcionamento nominal.
Para aplicacións de unidades de potencia industriais, o cálculo do aforro de enerxía debe considerar o perfil de funcionamento anual completo, non só o punto de funcionamento nominal. Unha unidade de potencia industrial típica pasa entre o 40 e o 70 % do tempo de funcionamento a carga parcial, e a eficiencia do servoaccionamento a carga parcial adoita ser menor que a carga nominal. O equipo de enxeñaría de Vicks Hydraulic proporciona un cálculo de aforro de enerxía do ciclo de traballo que considera o perfil de funcionamento completo e proporciona unha estimación realista do aforro de enerxía anual.
Porquea eficiencia do sistema afecta directamente o custo da electricidade e os gastos operativos,polo tantoA especificación de eficiencia e o cálculo do aforro enerxético do ciclo de traballo son compoñentes críticos da especificación de integración do servoaccionamento. A prima de custo para o sistema de servoaccionamento de maior eficiencia adoita xustificarse polo aforro de enerxía ao longo do ciclo de vida do equipo, cun período de amortización simple que adoita ser de 12 a 24 meses para aplicacións de unidades de potencia industriais.
5. Marco de especificacións: que lle debes preguntar ao fabricante do servoaccionamento e da bomba hidráulica
Para os equipos de compras de fabricantes de prensas hidráulicas, construtores de máquinas de moldeo por inxección e integradores de sistemas hidráulicos industriais, o marco de dilixencia debida que utilizo é coherente nas tres especificacións. As cinco preguntas seguintes son as mesmas que lles fago a todos os clientes durante a discusión inicial do proxecto e revelan de forma consistente que fabricantes de servoaccionamentos e bombas hidráulicas poden ser compatibles con aplicacións de prensas hidráulicas e máquinas de moldeo por inxección en comparación con cales se limitan a aplicacións industriais xerais.
5.1 Capacidade de fabricación de servomotores e variadores
Solicitar a capacidade de fabricación do servoaccionamento, a capacidade de fabricación do servomotor e a capacidade de probas de integración. Un fabricante de servoaccionamentos e bombas hidráulicas de boa reputación debería operar a cadea de produción completa do servoaccionamento, servomotor e bomba hidráulica, con probas de integración documentadas para a eficiencia do sistema e o tempo de resposta. A cadea de produción de Vicks Hydraulic abrangue o conxunto do servoaccionamento, o conxunto do servomotor, o conxunto da bomba hidráulica e as probas de integración do sistema para o sistema servohidráulico completo. OCertificación de maquinaria industrial TÜV RheinlandO marco proporciona a referencia de probas e certificación de terceiros para sistemas servohidráulicos.
5.2 Proxectos de referencia de prensas hidráulicas e moldeo por inxección
Solicite os proxectos de referencia documentados de prensas hidráulicas e moldeo por inxección, con contactos de referencia dos clientes e especificacións do proxecto. A lista de referencias de Vicks Hydraulic inclúe proxectos de prensas hidráulicas na industria da conformación do aceiro, a industria da estampación do automóbil e a industria do moldeo por materiais compostos, así como proxectos de máquinas de moldeo por inxección para produtos de consumo, dispositivos médicos e compoñentes electrónicos. A lista de referencias está dispoñible para consultas serias baixo acordo de confidencialidade.
5.3 Soporte de enxeñaría e análise de aplicacións
Solicita información sobre a capacidade de asistencia de enxeñaría, o proceso de análise da aplicación e o prazo de entrega típico da enxeñaría. Un fabricante de renome debería proporcionar asistencia de enxeñaría de aplicacións, incluíndo o dimensionamento do servomotor, a selección de desprazamento da bomba, a análise do ciclo de traballo e o cálculo do aforro de enerxía. O equipo de enxeñaría de Vicks Hydraulic ofrece análise de aplicacións como servizo estándar, cun prazo de entrega típico de asistencia de enxeñaría de 5 a 10 días laborables para aplicacións estándar e de 10 a 20 días laborables para aplicacións OEM complexas.
5.4 Capacidade de probas e verificación da calidade
Solicitar a capacidade de probas, o proceso de verificación da calidade e a documentación das probas. Un fabricante de servoaccionamentos e bombas hidráulicas de boa reputación debería operar unhas instalacións de probas con probas de servoaccionamentos, servomotores, bombas hidráulicas e sistemas integrados documentadas. As instalacións de probas de Vicks Hydraulic inclúen bancos de probas de servoaccionamentos, bancos de probas de dinamómetros de servomotores, bancos de probas de bombas hidráulicas e bancos de probas de sistemas integrados con simulación de carga hidráulica.
5.5 Asistencia posvenda e servizo técnico
Pregunta pola asistencia posvenda, as condicións da garantía e a dispoñibilidade de pezas de reposto. Un fabricante de renome debería ofrecer unha garantía documentada (normalmente de 18 a 24 meses desde a entrega ou de 12 a 18 meses desde a posta en servizo, o que ocorra primeiro), con inventario de pezas de reposto para os principais compoñentes de desgaste e asistencia técnica durante o período de garantía e posteriormente. O equipo posvenda de Vicks Hydraulic inclúe enxeñeiros de servizo de campo para proxectos importantes e un inventario de pezas de reposto para as principais liñas de produtos, con asistencia técnica dispoñible por teléfono, correo electrónico e visitas in situ.
6. Erros comúns de subministración na adquisición de integración de servoaccionamentos
Nas ducias de proxectos de integración de servomotores que apoiei, os mesmos erros aparecen repetidamente. Aquí tes os catro máis comúns, clasificados polo seu impacto na eficiencia enerxética e na produtividade dos equipos.
6.1 Erro nº 1: especificar o servomotor segundo o par medio en lugar do par máximo
Especificar o servomotor polo par medio é conveniente, pero case sempre leva á selección de servomotores de tamaño insuficiente para aplicacións de prensas hidráulicas e máquinas de moldeo por inxección. O par máximo (durante a carreira de compresión, a fase de inxección ou a fase de mantemento de alta presión) adoita ser de 2 a 3 veces o par medio, e o servomotor debe especificarse para o par máximo cunha marxe de seguridade. A solución é especificar o requisito de par máximo ao fabricante do servomotor e deixar que determine o tamaño correcto da estrutura do motor.
6.2 Erro nº 2: usar un servomotor de uso xeral para aplicacións de alta precisión
Empregar un servoaccionamento de uso xeral para aplicacións de moldeo por inxección de alta precisión ou prensas hidráulicas é un erro común que leva a un tempo de resposta e unha precisión de control de presión inadecuados. As aplicacións de alta precisión requiren servoaccionamentos con tempos de resposta de 10 a 20 ms ou superiores e unha precisión de control de presión de ±1 bar ou superior. A solución é especificar os requisitos de tempo de resposta e precisión do control de presión para a aplicación e seleccionar o servoaccionamento en consecuencia.
6.3 Erro nº 3: Ignorar o ciclo de traballo no cálculo do aforro de enerxía
Calcular o aforro de enerxía baseándose unicamente no punto de funcionamento nominal é un erro común que esaxera o aforro de enerxía anual para moitas aplicacións industriais. O cálculo do aforro de enerxía do ciclo de traballo debe considerar o perfil de funcionamento completo, incluíndo o funcionamento con carga parcial, o funcionamento en ralentí e os períodos de parada. O equipo de enxeñaría de Vicks Hydraulic ofrece cálculos de aforro de enerxía do ciclo de traballo como servizo estándar para respaldar a especificación do equipo.
6.4 Erro nº 4: subespecificación da precisión do sensor de presión e fluxo
Empregar sensores de precisión estándar (normalmente ±1–2 % da escala completa) para aplicacións de alta precisión é un erro común que limita a precisión alcanzable do control de presión e fluxo. As aplicacións de alta precisión requiren sensores de presión cunha precisión de ±0,5 % da escala completa ou superior, e sensores de fluxo cunha precisión similar. A solución é especificar os requisitos de precisión do sensor para a aplicación e seleccionar os sensores en consecuencia.
7. Preguntas frecuentes
7.1 Que fai que a localización de Vicks Hydraulic en Ningbo sexa vantaxosa para os compradores internacionais de equipos hidráulicos?
Ningbo é un dos principais centros de fabricación de equipos hidráulicos da China, con ampla experiencia no deseño, fabricación e probas de bombas hidráulicas, válvulas hidráulicas e sistemas hidráulicos. Nun radio de 50 km, Vicks Hydraulic ten acceso a provedores especializados para os principais compoñentes, incluíndo pezas de bombas hidráulicas, compoñentes de motores eléctricos, electrónica de servomotores e integración de sistemas hidráulicos. Para os compradores internacionais de equipos hidráulicos, isto tradúcese en prazos de entrega máis curtos de servomotores e bombas (normalmente de 20 a 35 días laborables para paquetes estándar fronte a 50 a 80 días para provedores fóra do clúster), un custo do sistema máis baixo debido á densidade da cadea de subministración local e fluxos de traballo de documentación de exportación establecidos. O porto de Ningbo proporciona unha loxística eficiente para o envío internacional a todos os principais mercados. Para obter datos de rendemento do porto de Ningbo, consulte oEstatísticas oficiais do porto de Ningbo Zhoushan.
7.2 Pode Vicks Hydraulic fabricar paquetes de servoaccionamento e bombas hidráulicas personalizados para aplicacións específicas?
Si. A enxeñaría de servomotores e bombas hidráulicas personalizadas é unha capacidade fundamental. O proceso de enxeñaría estándar inclúe: (1) revisión da especificación da aplicación, incluíndo o ciclo de traballo, o perfil de presión, o tempo de resposta e o obxectivo de aforro de enerxía, (2) consultoría de enxeñaría sobre o dimensionamento do servomotor, a desprazamento da bomba e a arquitectura do sistema, (3) deseño de sistemas personalizados con debuxos técnicos, cálculos de rendemento e verificación da eficiencia, (4) fabricación con control de calidade documentado e (5) probas e certificación para a aplicación. O prazo de entrega típico desde a recepción das especificacións ata a primeira entrega é de 20 a 35 días hábiles para paquetes personalizados estándar e de 45 a 60 días hábiles para configuracións personalizadas complexas ou de gran capacidade.
7.3 Cal é a gama de servoaccionamentos e bombas hidráulicas dispoñibles en Vicks Hydraulic?
A gama de servoaccionamentos e bombas hidráulicas Vicks Hydraulic abrangue: (1) sistemas de servoaccionamento para aplicacións de prensas hidráulicas con potencias de 7,5 kW a 250 kW, (2) sistemas de servoaccionamento para aplicacións de máquinas de moldeo por inxección con potencias de 11 kW a 400 kW, (3) sistemas de servoaccionamento para unidades de potencia hidráulicas industriais con potencias de 7,5 kW a 350 kW, (4) bombas hidráulicas de pistóns axiais para aplicacións de servoaccionamento con desprazamento de 16 cc/rev a 500 cc/rev e presións de 250 bar a 700 bar, e (5) válvulas hidráulicas e accesorios de sistema para o sistema servohidráulico completo. A gama é compatible con fabricantes de prensas hidráulicas, construtores de máquinas de moldeo por inxección e integradores de sistemas hidráulicos industriais en todo o mercado internacional. Para obter as especificacións completas do produto e as guías de selección, consulte aCatálogo de produtos do sistema servo hidráulico Vicksno sitio web da empresa.
7.4 Os servoaccionamentos e as bombas hidráulicas de Vicks Hydraulic están certificados segundo as normas internacionais?
Si. A gama de servoaccionamentos e bombas hidráulicas Vicks Hydraulic está certificada segundo as normas internacionais pertinentes, incluíndo a marcación CE para os mercados europeos, a ISO 9001 para a xestión da calidade e as normas de seguridade de maquinaria pertinentes para o equipo de destino. OMarco de marcado CE para maquinaria industrialé o requisito de conformidade europeo relevante para os sistemas de servoaccionamento Vicks Hydraulic que se venden nos mercados da UE. Para aplicacións que requiren certificacións específicas (como a certificación UL para os mercados norteamericanos ou certificacións OEM específicas), Vicks Hydraulic apoia o proceso de certificación con informes de probas documentados e declaracións de conformidade.
7.5 Como garante Vicks Hydraulic a consistencia da calidade nas producións de servoaccionamentos e bombas hidráulicas?
Cada servoaccionamento e bomba hidráulica sométense a un control de calidade documentado en cinco etapas: (1) inspección de materiais e compoñentes entrantes con certificados de fábrica para os compoñentes principais (electrónica do servoaccionamento, enrolamentos do servomotor, pezas da bomba hidráulica), (2) inspección en proceso no conxunto do servoaccionamento, no conxunto do servomotor, no conxunto da bomba hidráulica e na integración do sistema, (3) probas sen carga para cada unidade con rendemento de saída documentado, (4) probas de carga por mostraxe (normalmente entre o 5 e o 10 % de cada lote de produción) con resultados de eficiencia e tempo de resposta documentados, e (5) auditoría previa ao envío con paquete completo de documentación do sistema. O sistema de xestión da calidade está certificado segundo a norma ISO 9001, con control estatístico de procesos (SPC) aplicado aos parámetros críticos de rendemento do servoaccionamento e da bomba hidráulica para tiradas de produción superiores a 50 unidades por lote.
8. Perspectiva final: integración de servomotores como estratexia de eficiencia enerxética e produtividade
As tres especificacións de integración de servomotores que tratei (axuste de servomotores e bombas para aplicacións de prensas hidráulicas, tempo de resposta de servomotores para aplicacións de máquinas de moldeo por inxección e eficiencia do sistema e aforro de enerxía para aplicacións de unidades de potencia industriais) son as decisións de adquisición que impulsan a eficiencia enerxética dos equipos hidráulicos, a produtividade da produción e a calidade do produto acabado. A especificación de servomotores de propósito xeral xestiona o 80 % das aplicacións de baixa demanda, pero o 20 % das aplicacións de alta presión, alta precisión e alta taxa de ciclos é onde a especificación deliberada ofrece un valor medible.
Se es un profesional de compras nun fabricante de prensas hidráulicas, nun construtor de máquinas de moldeo por inxección ou nun integrador de sistemas hidráulicos industriais, o marco anterior debería proporcionarche unha forma estruturada de especificar os sistemas de servoaccionamento e bombas hidráulicas. As preguntas da Sección 5 son as mesmas que utilizo nas discusións iniciais do proxecto e revelan de forma consistente que fabricantes de servoaccionamentos poden cumprir os requisitos de precisión, tempo de resposta e eficiencia que esixen os equipos hidráulicos modernos.
A oportunidade en 2026 é significativa. O mercado global de equipos hidráulicos continúa a evolucionar, e as regulacións de eficiencia enerxética, a integración da automatización e os requisitos de fabricación de precisión impulsan a demanda de sistemas servohidráulicos de alto rendemento. Os fabricantes de equipos e os integradores de sistemas que se movan decisivamente na especificación dos servoaccionamentos agora serán os que capten a vantaxe de eficiencia enerxética, produtividade e calidade do produto durante a próxima década. Espero que este marco che axude a tomar as decisións de especificación que posicionen o teu equipo hidráulico para esa vantaxe.
Data de publicación: 02-07-2026