TL;DR.Un muíño de azucre de São Paulo retiraba as bombas de paletas cada 90 días. Ao cambiar tres elementos das especificacións do fabricante (o fluído do lado do depósito por un aceite hidráulico de alto índice de viscosidade con clasificación para unha temperatura do depósito superior a 50 °C, un filtro de liña de retorno absoluto de 10 micras e un cartucho Vickers serie V), o ciclo de substitución pasou de 90 a 180 días. O muíño aforrou aproximadamente a metade do seu orzamento anual de bombas e case eliminou as avarías das bombas a metade da colleita. Este é o caso práctico, cos cambios reais nas especificacións e a aritmética de custos.
A liña de base: por que 90 días eran normais para as bombas de paletas dos muíños de azucre de São Paulo
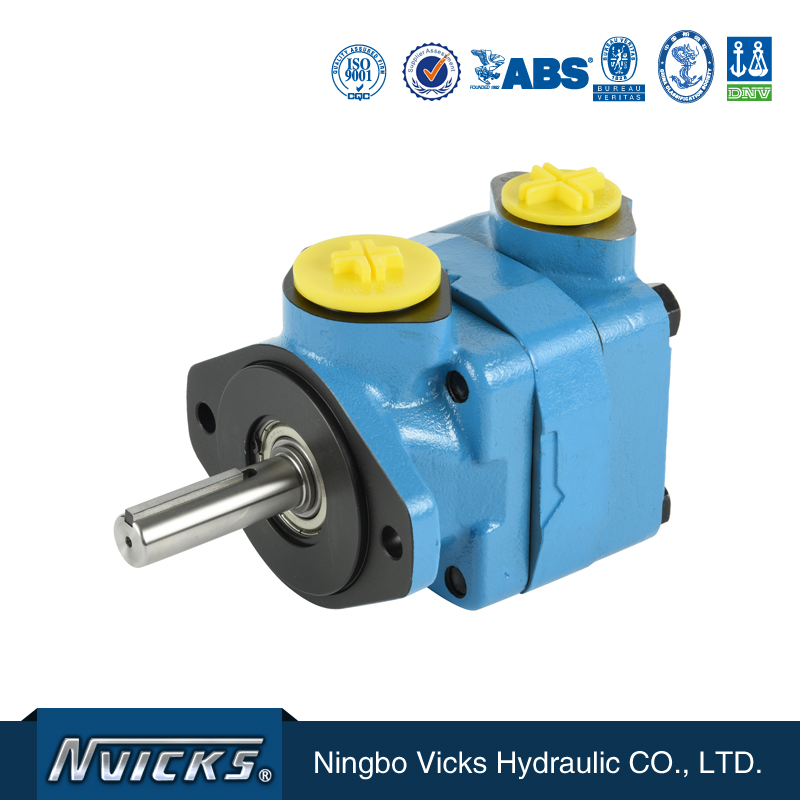
O muíño é unha operación de azucre e etanol de tamaño medio en São Paulo que funciona as 24 horas do día, os 7 días da semana, de abril a novembro. O circuíto hidráulico emprega bombas de dobre paleta Vickers serie V en tres circuítos de presión: rolo do muíño, imbibición e manipulación de bagazo. Antes da modernización, cada cartucho da serie V retirábase a intervalos de 90 días independentemente do seu uso.
Ese ciclo de 90 días non é inusual para os muíños azucreiros brasileiros. Os muíños de toda a industria, nas rexións tropicais, ven ciclos de 60 a 90 días con bombas de paletas estándar. O problema non é unha falla prematura, senón que os intervalos de substitución de 90 días sitúan a substitución da bomba dentro da tempada de colleita, cando o tempo de inactividade é o máis custoso.
"Unha colleita dun muíño de azucre en São Paulo vai de abril a novembro, as 24 horas do día, os 7 días da semana. Un ciclo de bombas de 90 días significa de tres a catro cambios de bombas planificados durante a xanela de colleita. Cada cambio supón de catro a seis horas de inactividade da moenda. Ese é o custo que tiña que afrontar a especificación do fabricante de equipos orixinais."
Os tres cambios nas especificacións que duplicaron a vida útil da bomba
A actualización é un cambio en tres pasos na especificación do fabricante do equipo orixinal (OEM), non un cambio de bomba. A bomba en si é basicamente a mesma SKU da serie V; o que cambiou é a especificación circundante. Os tres cambios están ordenados por impacto, sendo o primeiro o que máis contribúe e o terceiro o seguro de menor custo.
Resumo do caso de São Paulo.Ciclo de substitución base: 90 días (cambios trimestrais). Ciclo de substitución posterior á modernización: 180 días (cambios bianuais). Impacto neto no orzamento da bomba: aproximadamente o -45 por cento ao ano. Fallos non planificados da bomba a mediados da colleita: de aproximadamente dous por tempada de colleita a cero no primeiro ano despois da modernización. Os tres cambios custan menos que unha substitución de emerxencia dunha bomba a mediados da colleita.
2.1 Cambio 1: Especificación do fluído hidráulico: do estándar ISO VG 46 a un aceite de alta viscosidade a 50 °C
O maior factor contribuínte foi o cambio de fluído hidráulico. O muíño estivera a usar un aceite mineral estándar ISO VG 46 (VI ~95, temperatura máxima a granel 60 °C). Nunha colleita en São Paulo, as temperaturas a granel do xacemento alcanzaron os 55 °C a media tarde. A 55 °C, o ISO VG 46 dilúese a 13-14 cSt, xusto no bordo inferior da xanela de funcionamento da serie V.
O fluído de adaptación é un aceite hidráulico de alto índice de viscosidade (VI 150+) coa mesma clasificación ISO VG 46 para o lado frío, pero cunha curva de viscosidade fronte a temperatura moito máis plana. A 55 °C ten unha presión de entre 18 e 20 cSt, comodamente dentro da xanela da serie V. A película de fluído nas puntas das paletas permanece intacta durante a parte cálida do día, a taxa de desgaste diminúe e a vida útil do cartucho duplícase.
Fluxo de selección de fluídos.Medir a temperatura a granel do depósito baixo carga de colleita sostida → identificar a temperatura máxima e as horas por riba dos 50 °C → seleccionar un aceite con alto índice de viscosidade (VI ≥ 150) clasificado para o pico + 10 °C → validar que a viscosidade no pico sexa ≥ 16 cSt → executar un piloto de 1000 horas nunha bomba antes do cambio en toda a frota.
2.2 Cambio 2: Filtración: de 25 micras nominais a 10 micras de retorno absoluto
A segunda modificación foi o axuste da filtración da liña de retorno. O muíño empregaba un filtro de retorno nominal de 25 micras (o valor predeterminado do fabricante do equipo orixinal, axeitado para climas temperados). En São Paulo, as temperaturas máis altas do xacemento aceleran a oxidación do petróleo e os subprodutos da oxidación están no rango de 5 a 15 micras, polo que pasa un filtro nominal de 25 micras.
A modernización cambiou a un filtro de retorno absoluto de 10 micras (β10 ≥ 200, captura do 99,5 por cento a 10 micras). Unha maior captura mantén os subprodutos da oxidación fóra da zona de desgaste da punta das paletas e prolonga a vida útil do cartucho entre un 30 e un 40 por cento por si soa. O custo de cambio do filtro é trivial: un elemento por trimestre.
2.3 Cambio 3: Cartucho da bomba: da serie VQ á serie V para os circuítos quentes
A terceira modificación foi a de menor custo pero a máis informativa. O muíño tiña bombas da serie VQ especificadas no circuíto de bagazo. A VQ ten unha maior eficiencia pero unha xanela de viscosidade máis estreita (13-54 cSt fronte á serie V de 13-143 cSt). Cando as temperaturas do depósito subían, as bombas VQ pasaban máis horas por debaixo da viscosidade de deseño, o que provocaba o desgaste.
O cambio ao cartucho estándar da serie V deulle á bomba unha xanela de funcionamento moito máis ampla. A serie V funciona con menos eficiencia no punto de deseño, pero a perda de eficiencia do 2-3 por cento é pequena en comparación co aumento de robustez. O muíño agora usa VQ nos circuítos estables e V no circuíto de bagazo onde as temperaturas oscilan.
A modernización non requiriu a compra de bombas novas. Obrigou a reescribir as especificacións do fabricante do equipo orixinal por tres cousas que a especificación orixinal era incorrecta para o funcionamento tropical. As bombas que aínda funcionan hoxe en día son a mesma SKU da serie V: o fluído, o filtro e a variante de cartucho simplemente se axustan ao clima actual.
A aritmética de custos que xustifica a adaptación
Os enxeñeiros hidráulicos dos muíños de azucre de São Paulo aproban as remodelacións en función do retorno da inversión, non da elegancia. Os cálculos para esta remodelación son sinxelos.
3.1 Compoñente do custo da bomba
O cartucho da serie V véndese a un prezo aproximado de 220 USD no canal de fabricantes de equipos orixinais brasileiros. A fábrica compraba 12 cartuchos ao ano (un por trimestre por circuíto, tres circuítos). Despois da modernización, compra 6. Aforro directo na bomba: aproximadamente 1320 USD ao ano.
3.2 Compoñente do custo do tempo de inactividade
Cada cambio de bomba require entre 4 e 6 horas de inactividade na moenda. O muíño procesa 12 000 toneladas de cana ao día. Un cambio non planificado de 4 horas custa aproximadamente 15 000 dólares en perdas de ingresos por azucre, ademais das penalizacións para os clientes de etanol. Reducir os cambios á metade aforra entre 45 000 e 60 000 dólares ao ano en tempo de inactividade.
3.3 Compoñente secundario do custo dos danos
Unha bomba de paletas que falla a metade da quenda verte fragmentos no depósito e no resto do circuíto. A limpeza custa entre 5.000 e 10.000 USD por evento. Antes da modernización, o muíño tivo 1 ou 2 eventos deste tipo por colleita. Despois da modernización: cero no primeiro ano.
Que significa realmente "especificación OEM para climas cálidos" nunha folla de especificacións
"Especificación OEM para climas cálidos" é a abreviatura dunha especificación escrita que aborda temperaturas sostidas de xacementos superiores a 50 °C e temperatura ambiente superior a 35 °C. A maioría das follas de datos dos OEM agochan a verdadeira historia: no extremo superior do rango de temperatura, a viscosidade do fluído e o desgaste da bomba son moi sensibles á selección do fluído. Unha especificación para climas cálidos fai explícitas esas sensibilidades.
As normas ISO VG e DIN 51524 que respaldan a especificación
O cambio nas especificacións do fluído baséase en tres referencias da industria. OGuía de selección de fluídos Bosch Rexrothestablece o marco da norma DIN 51524 para aceites hidráulicos ISO VG 32/46/68/100 con gráficos explícitos de viscosidade fronte a temperatura. OReferencia de lubricante Unildocumenta os graos de viscosidade HLP, HVLP e HV (HVLP/HV en VI ≥ 150, HLP en VI ~95-105). OReferencia de selección ISO VGconfirma por que é obrigatorio un VI ≥ 140 para o servizo con depósito quente. A modernización encaixa perfectamente na categoría HVLP.
4.1 Os cinco campos que unha especificación OEM para climas cálidos debe bloquear
- Viscosidade do fluído á temperatura máxima do depósito (obxectivo ≥ 16 cSt na temperatura máxima, non no arranque en frío).
- Índice de viscosidade do fluído (VI obxectivo ≥ 150 para un funcionamento sostido a máis de 50 °C).
- Clasificación absoluta de filtración da liña de retorno (obxectivo ≤ 10 micras con β10 ≥ 200).
- Dimensionamento do depósito para o rexeitamento máximo da calor (obxectivo ≥ 3 × tempo de residencia do caudal da bomba).
- Selección da serie de cartuchos por circuíto (V vs VQ vs T6 vs T7 adaptado á banda de temperatura).
4.2 O que a maioría das especificacións dos fabricantes de equipos orixinais omiten
A maioría das fichas técnicas dos fabricantes de equipos orixinais (OEM) indican o rendemento no punto de deseño: unha temperatura global de 50 °C e aceite mineral ISO VG 46. Esa ficha técnica é axeitada para instalacións en zonas temperadas, pero enganosa para aplicacións en São Paulo ou Texas. A especificación para climas cálidos reiterar o rendemento á temperatura e ao fluído de funcionamento reais.
Especificar unha bomba de paletas da serie V para unha aplicación de depósito a 55 °C cun aceite mineral estándar ISO VG 46 é a causa máis común dunha vida útil da bomba de 60 a 90 días nos muíños azucreiros brasileiros. A folla de datos da bomba indica que funciona a 80 °C. A folla de datos do fluído indica que ISO VG 46 funciona a 60 °C. Ningunha das dúas follas de datos sinala a diferenza. A especificación para climas cálidos ten que pechar esa diferenza explicitamente.
Por que Ningbo Vicks Hydraulic é o socio OEM axeitado para este tipo de modernización
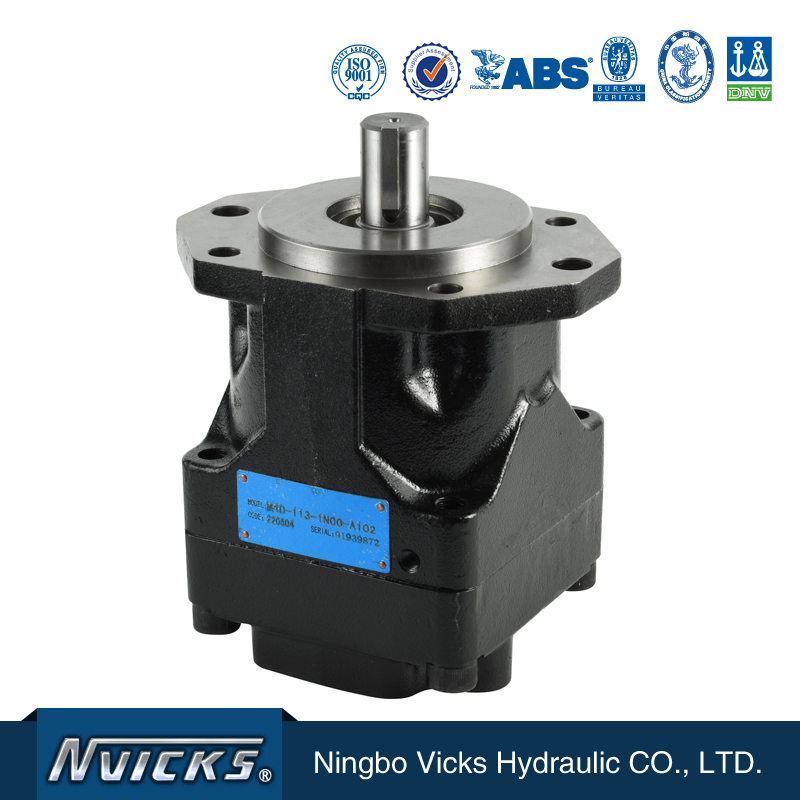
A adaptación foi especificada e subministrada por Ningbo Vicks Hydraulic Co., Ltd., fundada en 2007 como unha empresa nacional de alta tecnoloxía especializada en bombas de paletas e servosistemas de aforro de enerxía. Vicks é a unidade que preside o comité de revisión de estándares da industria chinesa de bombas de paletas e posúe as series T6, T7, V, VQ, V10, V20, SQP, PV2R, ademais de motores de paletas M3B, M4C, M4D, M4E, 25M, 35M e 50M. A capacidade anual é de máis de 80.000 bombas de paletas e 10.000 servosistemas, con certificacións de sociedades de clasificación CCS, DNV, ABS, BV e LR.
Para a modernización dun muíño de azucre en São Paulo, as entradas de produtos relevantes son asBomba de dobre paleta Vickers serie Vfamilia (a variante de cartucho que o muíño usa no circuíto de bagazo), acatálogo de produtos de bombas de paletaspara unha selección máis ampla e os motores de paletas da serie M4 para unha combinación de eficiencia axustada. A conversa sobre as especificacións para climas cálidos comeza mellor co equipo técnico de vendas a través deConsulta de especificacións do fabricante de equipos orixinaispáxina.
Onde máis se aplica a adaptación a climas cálidos
A modernización transfírese directamente a calquera aplicación brasileira ou tropical con temperaturas sostidas do depósito superiores a 50 °C: accionamentos de centrífugas de plantas de etanol, sistemas hidráulicos de cribas de minería, equipos portuarios e unidades de potencia hidráulica de acerías. O tema unificador é o mesmo: a temperatura quente do depósito máis o fluído OEM estándar equivalen a unha curta vida útil da bomba.
Lista de verificación de aplicabilidade da retroadaptación.A súa aplicación funciona as 24 horas do día, os 7 días da semana, durante unha tempada de calor? A temperatura a granel do depósito está por riba dos 50 °C durante máis de 4 horas ao día? O ciclo de substitución actual da súa bomba de paletas é inferior a 120 días? En caso afirmativo ás tres preguntas, paga a pena pagar pola modernización con especificacións do fabricante de equipos orixinais para climas cálidos.
Preguntas frecuentes
Que ciclo de substitución da bomba de paletas é normal para un muíño de azucre brasileiro?
No muíño de caixa, o ciclo de substitución orixinal era cada 90 días (cambios trimestrais). Despois da modernización: 180 días. Os muíños de toda a industria das rexións tropicais ven ciclos de 60 a 90 días con bombas de paletas con especificacións estándar.
Que cambio nas especificacións do fabricante do equipo orixinal (OEM) marcou a maior diferenza nesta actualización?
O cambio do fluído, un aceite mineral estándar ISO VG 46, por un fluído hidráulico de alto índice de viscosidade (VI) con clasificación para temperaturas de depósito sostidas de máis de 50 °C, foi o que máis contribuíu. Combinado con un filtro absoluto de 10 micras e un cartucho Vickers V/VQ, o ciclo pasou de 90 a 180 días.
A serie Vickers V funciona realmente en condicións ambientais de muíño de azucre a 45 °C?
Si, pero só coa especificación de fluído e o tamaño do depósito correctos. A serie V está clasificada para temperaturas de fluído de ata 80 °C continuas e ambiente de ata 50 °C con redución da potencia. Sen un fluído clasificado para o funcionamento en climas cálidos, as folguras das puntas das paletas da serie V desgástanse máis rápido porque a película de fluído descomponse a baixa viscosidade.
Por que o muíño escolleu a serie V en lugar da serie VQ na modernización?
O muíño escolleu a serie V en lugar da VQ porque esta ten unha xanela de operación de viscosidade máis ampla (13-143 cSt fronte aos 13-54 cSt da VQ), que é máis tolerante cando as temperaturas do xacemento aumentan durante un turno de colleita de 24 horas. A VQ ten unha maior eficiencia na viscosidade de deseño, pero esa eficiencia pérdese cando o fluído se diluye.
Como se calcula realmente o custo de substitución da bomba de paletas para un muíño de azucre brasileiro?
O custo da bomba por si só raramente é o número dominante. O número real é bomba + tempo de inactividade + danos secundarios. Un muíño típico perde de 4 a 6 horas de capacidade de moenda por cambio, ademais do risco de contaminación por restos de paletas se unha bomba falla a metade do turno. Duplicar o ciclo reduce á metade os tres á vez.
Pode a mesma remodelación funcionar para outras industrias brasileiras ademais dos muíños azucreiros?
Si. A especificación OEM para climas cálidos aplícase a calquera aplicación brasileira con temperaturas sostidas do xacemento por riba dos 50 °C: cribas de minería, sistemas hidráulicos de acerías, equipos portuarios, accionamentos de centrífugas de plantas de etanol, seccións húmidas de fábricas de papel. O caso de São Paulo é a referencia; os cambios nas especificacións transfírense directamente.
Sobre o autor.Este estudo de caso foi escrito porDemi Ge, experto en solucións hidráulicas en Ningbo Vicks Hydraulic Co., Ltd. (empresa nacional de alta tecnoloxía fundada en 2007). Demi traballa con compradores de sistemas hidráulicos de azucreiras, plantas de etanol, minería e acerías en adaptacións con especificacións de fabricantes de equipos orixinais para climas cálidos. Conéctate en Facebook:Demi Ge en FacebookPara obter información sobre os antecedentes da empresa, consulte oPerfil da empresa Vicks HydraulicPara solicitar unha folla de especificacións de remodelación, use oConsulta de especificacións do fabricante de equipos orixinaispáxina.
Data de publicación: 06-08-2026