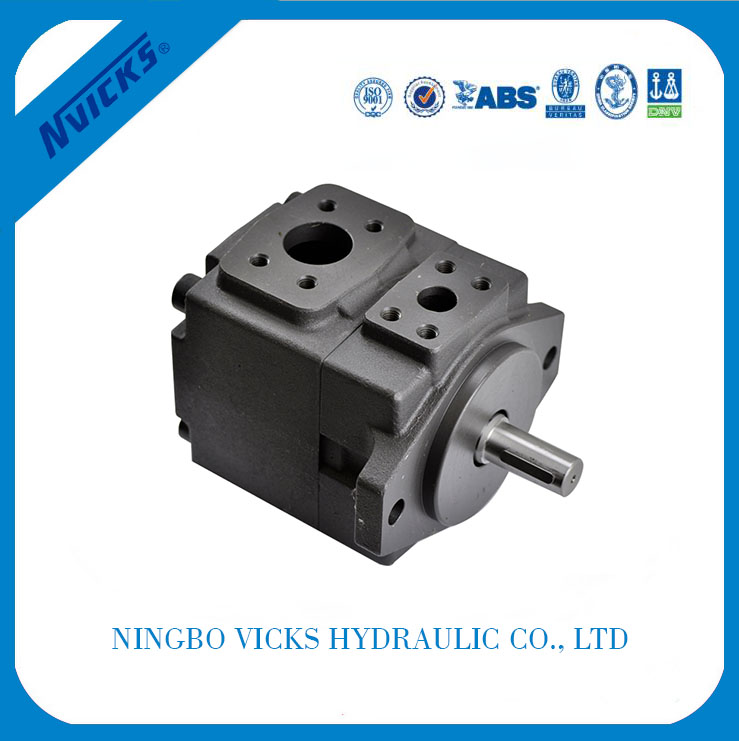
Arquitectura de bombas de paletas para moldeo por inxección
As máquinas de moldeo por inxección empregan dous circuítos hidráulicos distintos que funcionan con diferentes perfís de presión e fluxo. Ocircuíto de inxección principalimpulsa a masa fundida de plástico a través do parafuso e cara á cavidade do molde, e funciona á presión máxima do sistema da máquina (normalmente ata 175 bar en prensas hidráulicas estándar) cun fluxo máximo concentrado nas fases de inxección e plastificación. Ocircuíto pilotoimpulsa as funcións de suxeición, expulsor, apertura de molde e extracción de núcleo, e funciona a menor presión cun fluxo continuo máis suave durante todo o ciclo da máquina.
Dado que os dous circuítos funcionan con diferentes perfís de fluxo e presión, as máquinas de moldeo por inxección adoitan empregar dúas bombas individuais separadas ou unha bomba dobre que combina un cartucho grande e outro pequeno nun eixe común. A arquitectura de dobre bomba é a opción máis común en prensas de tonelaxe media e alta porque simplifica a fontanería, reduce o custo de aliñamento no bastidor da máquina e permite que o operador axuste o desprazamento de cada circuíto de forma independente no lado do comprador. As configuracións de bomba única seguen sendo a resposta correcta para prensas moi pequenas ou para programas de modernización onde a fontanería da máquina existente se constrúe arredor dunha arquitectura de bomba única.
Vicks Hydraulic'scatálogo de bombas de paletas de moldeo por inxecciónabrangue ambas arquitecturas, e a serie PV2R leva o cartucho, o rotor, o kit de paletas, o anel de leva e os compoñentes de rolamento que se comparten nos bastidores da bomba simple e dobre. O nosoPáxina de produtos PV2R1, PV2R2 e PV2R3leva o catálogo específico do marco e a referencia do código de desprazamento para cada tamaño de marco pola nosa parte. Os compradores que escriban unha especificación de adquisición deben ler este material antes de bloquear a lista de SKU, e o noso equipo de vendas revisa o catálogo en cada resposta a unha consulta.
Adaptación de tonelaxe a bomba: de 90 t a 3000 t
A tonelaxe de suxeición é a primeira especificación que determina a selección da bomba de paletas, porque o requisito de forza de suxeición axusta a demanda de caudal do circuíto principal da bomba. Unha prensa de 90 toneladas consume menos da metade do caudal dunha prensa de 200 toneladas, e unha prensa de 1000 toneladas consume varias veces o caudal dunha prensa de 200 toneladas no circuíto de inxección principal. A tonelaxe de suxeición non determina a presión nominal (que se fixa mediante o axuste da válvula de alivio do sistema), pero si determina o desprazamento da bomba principal e a selección do tamaño do cadro no noso extremo.
A táboa seguinte abrangue o patrón de correspondencia de tonelaxe en función da bomba que o noso equipo de vendas emprega nas respostas rutineiras ás solicitudes de cotización. Os códigos de desprazamento da táboa refírense á referencia de desprazamento do catálogo Vicks PV2R, que emprega o mesmo sistema de códigos que o catálogo Yuken PV2R no noso lado do comprador. O valor real do desprazamento depende do tamaño do catálogo e do código de desprazamento combinados.
| Tonelaxe da máquina | Arquitectura do circuíto principal | Arquitectura do circuíto piloto | Referencia do catálogo Vicks | Aplicación típica |
|---|---|---|---|---|
| De 90T a 160T | Bomba única PV2R1 | Cartucho dentro da estrutura do PV2R1 | Cadro PV2R1, pequena cilindrada | Pezas de precisión pequenas, envases de parede fina |
| De 160T a 400T | Bomba única PV2R2 | Cartucho pequeno PV2R1 | Cadro PV2R2, cilindrada media | Moldeo por inxección de uso xeral |
| De 400T a 800T | Bomba simple PV2R3 ou dobre PV2R2+PV2R1 | Cartucho PV2R1 en dobre marco | Cadro PV2R3, gran desprazamento | Interior de automóbiles, carcasas de electrodomésticos |
| De 800T a 1600T | Dobre PV2R3+PV2R2 | Cartucho PV2R1 ou PV2R2 | Dobre chasis, desprazamento grande + medio | Moldura de escuma estrutural para automóbiles de gran tamaño |
| 1600T a 3000T | PV2R3 dobre + PV2R3 (ou dous PV2R3 individuais) | Cartucho PV2R2 | Dobre bastidor, grande + gran desprazamento | Prensas de dúas placas, pezas estruturais grandes |
A táboa anterior é un punto de partida, e a correspondencia exacta depende do obxectivo de tempo de ciclo, o peso da inxección, o rendemento de plastificación e a arquitectura servohidráulica ou de desprazamento fixo por parte do comprador. As máquinas servohidráulicas consumen menos fluxo continuo que as máquinas de desprazamento fixo co mesmo peso da inxección, porque a servobomba só subministra fluxo cando o cilindro está en movemento e funciona ao ralentí a un fluxo próximo a cero durante as fases de retención e arrefriamento no noso lado.
Códigos de desprazamento: Referencia do catálogo da serie PV2R
O código de desprazamento é a segunda especificación que determina a selección da bomba de paletas e o código é independente do tamaño do bastidor. Un tamaño de bastidor refírese á envolvente física da carcasa da bomba e o código de desprazamento refírese á xeometría do anel de leva que determina o volume varrido por revolución. O catálogo Vicks PV2R usa a mesma referencia de código de desprazamento que o catálogo Yuken PV2R, o que fai que as dúas series de intercambio directo sexan compatibles no bastidor da máquina no lado do noso comprador.
A referencia do catálogo que aparece a continuación abrangue os códigos de desprazamento que os nosos compradores solicitan con máis frecuencia nas solicitudes de cotización de moldeo por inxección. O rango completo de códigos de desprazamento é máis amplo que a táboa que aparece a continuación, e o noso equipo de vendas proporciona a referencia completa do código en cada resposta á consulta para os compradores que precisan un perfil de máquina pouco común. O tamaño do marco (20 V, 25 V, 35 V) define o límite máximo de desprazamento para ese marco, e o código de desprazamento (un ou dous díxitos) define a xeometría real do anel de leva no noso extremo.
| Tamaño do marco | Rango de código de desprazamento | Código do kit de cartuchos | Configuración típica da bomba |
|---|---|---|---|
| 20 V | 2, 3, 4, 5, 6, 7, 8, 9, 10, 11 | PC- (bomba única), F3- (bomba dobre) | Bastidor único PV2R1, prensas de inxección pequenas |
| 25 V | 10, 12, 14, 15, 17, 19, 21, 25 | PC- (bomba única), F3- (bomba dobre) | Prensas de mediana tonelaxe, cun bastidor único PV2R2 |
| 35 V | 21, 25, 30, 32, 35, 38, 45 | PC- (bomba única), F3- (bomba dobre) | Prensas de alta tonelaxe con bastidor único PV2R3 |
A selección do código de desprazamento debe coincidir co obxectivo de tempo de ciclo e o peso da inxección. Un código de desprazamento máis alto proporciona máis caudal por revolución e acurta o tempo de ciclo, pero tamén aumenta a potencia absorbida e a carga térmica no depósito de aceite hidráulico do lado do comprador. Os nosos compradores tenden a dimensionar o desprazamento primeiro ao obxectivo de tempo de ciclo e despois ao teito de potencia absorbida, e a referencia do catálogo anterior permítelles iniciar a conversa de correspondencia co noso equipo de vendas no mesmo sistema de código de desprazamento que o bastidor da máquina existente.
Tarxeta de especificacións para bomba única PV2R (kit de cartuchos)
- Marca do kit de cartuchos
- PC- (sen marcaxe = aceite de petróleo ou fluído emulsionante)
- Código da serie
- 20 V / 25 V / 35 V
- Código de fluxo
- Díxito único ou dobre dentro do rango de fotogramas
- Rotación
- Visto dende o extremo do eixo da bomba (D/E)
- Número de deseño
- 10 (revisión actual no noso catálogo)
Configuración de bomba simple vs. dobre
A decisión entre bomba simple e bomba dobre é unha das máis importantes na especificación dunha bomba de paletas de moldeo por inxección, porque determina a arquitectura da fontanería, o custo do aliñamento e o patrón de inventario de pezas de reposto. Os nosos compradores tenden a comezar a conversa coa fontanería existente da máquina, porque a adaptación dunha máquina de bomba simple a unha arquitectura de bomba dobre é significativamente máis cara que dimensionar unha máquina de bomba dobre desde cero por parte nosa.
A arquitectura dunha soa bomba é a opción correcta para prensas pequenas (menos de 160 T) onde o fluxo do circuíto de inxección principal e o fluxo do circuíto piloto poden extraerse da mesma bomba sen privar ningún dos circuítos. A arquitectura dunha soa bomba tamén é gañadora en programas de modernización onde a tubaxe da máquina existente se constrúe arredor dunha soa bomba, porque o cambio a unha arquitectura de dobre bomba require cambios no colector, no depósito e na montaxe do motor no bastidor da máquina. A nosacatálogo de bombas de paleta simpleAbarca os tamaños de cadro PV2R1 e PV2R2 pequenos que se usan con máis frecuencia en configuracións de bomba única no noso lado do comprador.
A arquitectura de dobre bomba é a opción correcta para prensas de media e alta tonelaxe onde a demanda de fluxo do circuíto de inxección principal privaría o circuíto piloto dunha única bomba. A arquitectura de dobre bomba usa un eixo con dous cartuchos (un grande e outro pequeno) e cada cartucho serve o seu propio circuíto de forma independente. A arquitectura de dobre bomba reduce a complexidade da fontanería, simplifica o aliñamento no bastidor da máquina e permite que o operador substitua o cartucho pequeno para o desgaste do circuíto piloto sen perturbar o cartucho grande para o desgaste do circuíto principal no lado do comprador. As nosas referencias de dobre bomba PV2R2 + PV2R1 e PV2R3 + PV2R2 son as configuracións máis comúns do noso catálogo para prensas de media e alta tonelaxe.
| Arquitectura | Rango de tonelaxe máis axeitado | Complexidade da fontanería | Patrón de pezas de reposto | Perfil típico do comprador |
|---|---|---|---|---|
| PV2R1 único | Menos de 160T | Baixo | Kit de cartucho único | Pezas de precisión pequenas, embalaxes |
| PV2R2 único | De 160T a 400T | Baixo | Kit de cartucho único | Moldura de uso xeral |
| Dobre PV2R2 + PV2R1 | De 160T a 800T | Medio | Dous kits de cartuchos, eixe compartido | Automoción de mediana tonelaxe, electrodomésticos |
| Dobre PV2R3 + PV2R2 | De 400 T a 1600 T | Medio | Dous kits de cartuchos, eixe compartido | Automoción de alta tonelaxe |
| Dous PV2R3 individuais | 1600T+ | Alto | Dúas bombas completas | Prensas de dúas placas, estruturais grandes |
Clasificación de presión e modernización servohidráulica
Os sistemas hidráulicos estándar de moldeo por inxección funcionan a unha presión máxima do sistema de 175 bar no circuíto principal, co circuíto piloto axustado normalmente entre 80 e 120 bar dependendo da xeometría do cilindro de suxeición e do inxector no lado do comprador. A bomba de paletas da serie PV2R está clasificada para un funcionamento continuo de ata 175 bar no circuíto principal e un funcionamento máximo intermitente máis alá diso durante a fase de inxección. As clasificacións de presión superiores a 175 bar non son habituais no moldeo por inxección, pero o catálogo de Vicks abrangue configuracións de bombas de paletas de maior presión para programas de automatización industrial que comparten a mesma arquitectura de circuíto hidráulico no noso lado.
A modificación servohidráulica é a modificación de presión e fluxo máis común que os nosos compradores solicitan nas máquinas existentes. As máquinas servohidráulicas substitúen a bomba de desprazamento fixo por unha bomba de desprazamento variable accionada por servo, e a servobomba só subministra fluxo cando o cilindro se move no lado do noso comprador. O aforro de enerxía nunha modificación servo oscila entre o 30 % e o 60 % nos perfís de traballo típicos, e o período de amortización dunha modificación servo é de 12 a 24 meses na maioría das prensas de tonelaxe media que funcionan con dous ou máis quendas ao día.
A selección da presión nominal nunha nova especificación de máquina debe facer referencia ao axuste da válvula de alivio do sistema, non á presión nominal máxima da bomba. Unha bomba con capacidade para un funcionamento continuo de 175 bar é a opción correcta para un axuste da válvula de alivio do sistema de 160 bar, porque a bomba nunca debería funcionar ao seu máximo continuo en servizo normal no noso lado do comprador. O noso equipo de vendas revisa o axuste da válvula de alivio e o perfil de traballo antes de bloquear a presión nominal na resposta á solicitude de cotización.
Substitución directa en máquinas existentes
A serie PV2R é dimensionalmente intercambiable co catálogo Yuken PV2R, o que significa que as nosas bombas encaixan na mesma envolvente, a mesma brida e a mesma xeometría do eixe que a bomba Yuken existente no bastidor da máquina. A substitución por intercambio directo é o patrón de adquisición máis común no noso catálogo, porque os compradores que operan máquinas de moldeo por inxección existentes prefiren substituír unha bomba desgastada por unha unidade do mesmo factor de forma en lugar de redeseñar o bastidor da máquina para unha nova envolvente da bomba no noso lado do comprador. OReferencia de Wikipedia sobre bombas de paletasabrangue a arquitectura básica da bomba de paletas e a construción do cartucho que facilita a substitución directa en todo o noso catálogo.
O proceso de substitución directa segue o mesmo patrón en todo o noso catálogo: identificar o código do modelo da bomba existente (normalmente un número de modelo Yuken PV2R), confirmar o código de desprazamento coa referencia do noso catálogo e confirmar a dirección de rotación visualizando o extremo do eixe da bomba existente no noso lado do comprador. O noso equipo de vendas proporciona unha folla de cálculo de referencia cruzada se a solicita, para os compradores que precisan mapear unha frota existente á bomba de substitución en cada máquina. A referencia cruzada abrangue o tamaño do cadro, o código de desprazamento, a dirección de rotación e o número de deseño para cada tamaño de cadro no noso lado.
O erro máis común que ven os nosos compradores ao cambiar directamente é ignorar a revisión do número de deseño. O catálogo de Yuken PV2R foi revisado varias veces desde o lanzamento orixinal, e o número de deseño (o díxito final do código do modelo) identifica a revisión. O noso catálogo envía o número de deseño actual para cada tamaño de marco, e o noso equipo de vendas sinala a revisión do número de deseño na resposta á solicitude de cotización para que os compradores poidan confirmar a compatibilidade do cambio directo no noso lado.
Redación da solicitude de cotización: que enviar a Vicks Hydraulic
A solicitude de cotización para unha especificación de bomba de paletas de moldeo por inxección debe incluír a tonelaxe da máquina, o obxectivo de tempo de ciclo, o código do modelo da bomba existente, a arquitectura servo fronte á de desprazamento fixo, o código de desprazamento se se coñece e o país de destino co requisito de certificación da sociedade de clasificación correspondente. O noso equipo de vendas dimensiona o tamaño do cadro PV2R e o código de desprazamento ao perfil da máquina no lado do comprador e respondemos co código do modelo da bomba, o código do kit de cartuchos, o prazo de entrega e o desglose por nivel por unidade en cada resposta á consulta.
O país de destino é importante porque a certificación da sociedade de clasificación (CCS, DNV, ABS, BV, LR) é necesaria para os equipos de moldeo por inxección mariños e offshore, e a mesma liña de produción admite automatización industrial, maquinaria para plásticos e programas de modernización servohidráulica por parte do noso comprador. Envía o país de destino e o requisito de clasificación coa solicitude de cotización e o noso equipo de vendas confirma o sobre de certificación na resposta. A certificación da sociedade de clasificación é máis relevante para aplicacións mariñas e offshore, pero o mesmo sobre de certificación admite aplicacións militares e outras de alta fiabilidade no noso catálogo.
Enviar tonelaxe da máquina para a correspondencia da bomba
Envíe a tonelaxe da máquina, o obxectivo de tempo de ciclo, o código do modelo da bomba existente e o país de destino a través do nosopáxina de contactoe o noso equipo de vendas responde co tamaño do cadro PV2R, o código de desprazamento e o desglose por nivel por unidade en dous días hábiles. Explora a nosa lista completacatálogo de bombas de paletas de moldeo por inxecciónou saltar aoPáxina de produtos PV2R1, PV2R2 e PV2R3para a referencia do código de desprazamento.
Preguntas frecuentes
Cal é a diferenza entre as bombas de paletas PV2R1, PV2R2 e PV2R3?
PV2R1, PV2R2 e PV2R3 son os tres tamaños de desprazamento da serie de bombas únicas Vicks Yuken PV2R. PV2R1 é o rango de desprazamento máis pequeno, que se usa normalmente en máquinas de moldeo por inxección máis pequenas e circuítos de baixo fluxo, mentres que PV2R2 se sitúa no medio para prensas de tonelaxe media e PV2R3 cobre o maior desprazamento para prensas de alta tonelaxe e circuítos hidráulicos principais. A mesma arquitectura de cartucho, rotor, kit de paletas, aneis de leva e rolamentos compártese nos tres tamaños de bastidor, polo que os compradores poden mesturar e combinar pezas de reposto no noso catálogo sen ter tres inventarios de pezas de reposto separados para a mesma máquina no lado do comprador. A selección do tamaño do bastidor é a primeira especificación e a selección do código de desprazamento dentro do tamaño do bastidor é a segunda especificación, e o noso equipo de vendas revisa ambas en cada resposta a unha solicitude de cotización.
Que bomba Vicks PV2R debería combinar cunha máquina de moldeo por inxección de 200 toneladas?
Unha máquina de moldeo por inxección de 200 toneladas normalmente require unha única bomba da serie PV2R2 para o circuíto de inxección principal, cun cartucho PV2R1 máis pequeno nunha configuración de dobre bomba para os circuítos de suxeición e expulsor. O código de desprazamento exacto depende do obxectivo de tempo de ciclo, o peso da inxección e a arquitectura servo ou de desprazamento fixo do lado do comprador. Envíenos a tonelaxe da máquina, o obxectivo de tempo de ciclo, o código do modelo da bomba existente e o país de destino coa solicitude de cotización, e o noso equipo de vendas dimensionará a SKU da serie PV2R ao perfil da máquina en cada resposta á solicitude de cotización. Os compradores tamén deben enviar a revisión do número de deseño da bomba existente para que a compatibilidade de intercambio directo sexa confirmada polo lado do comprador.
Cal é a diferenza entre unha bomba de paletas simples e unha bomba de paletas dobres para moldeo por inxección?
Unha bomba de paletas únicas ten unha cámara de bombeo accionada por un eixe e envíase como un kit de cartuchos autónomo para os tamaños de estrutura PV2R máis pequenos. Unha bomba de paletas dobres usa dous cartuchos nun eixe común, normalmente un grande e outro pequeno, para subministrar un fluxo elevado ao circuíto de inxección principal e un fluxo menor ao circuíto de suxeición ou expulsor desde unha única carcasa de bomba. A configuración de bomba dobre reduce a complexidade da fontanería e o custo de aliñamento na estrutura da máquina, razón pola cal a maioría das máquinas de moldeo por inxección de tonelaxe media executan unha arquitectura de bomba dobre no noso lado do comprador e pola que o inventario de pezas de reposto para unha máquina de bomba dobre pode ser menor por bomba que para dúas máquinas separadas dunha soa bomba.
Que certificacións de sociedades de clasificación teñen as bombas de paletas Vicks?
As bombas de paletas Vicks contan coas certificacións das sociedades de clasificación chinesas CCS, norueguesas DNV, estadounidenses ABS, francesas BV e británicas LR, e as mesmas bombas aplícanse por lotes á industria militar na nosa área. A certificación da sociedade de clasificación é máis relevante para equipos de moldeo por inxección mariños e offshore, pero a mesma liña de produción admite automatización industrial, maquinaria para plásticos e programas de modernización servohidráulica no noso catálogo. Os compradores que escriban unha especificación de adquisición deben facer referencia ao sobre de clasificación por destino de envío xunto coas certificacións CCS, DNV, ABS, BV e LR no catálogo, e o noso equipo de vendas confirma a cobertura da certificación na resposta á solicitude de cotización para programas mariños e offshore.
Poden as bombas Vicks PV2R substituír as bombas Yuken ou Vickers existentes en máquinas existentes?
Si, a nosa serie PV2R é dimensionalmente intercambiable co catálogo Yuken PV2R e úsase amplamente como substituto de intercambio directo nas máquinas de moldeo por inxección existentes. A xeometría do cartucho, a brida e o eixo seguen a envolvente Yuken PV2R, e o noso catálogo abrangue os códigos de desprazamento de tamaños de marco de 20 V, 25 V e 35 V en todas as referencias PV2R1, PV2R2 e PV2R3 por parte nosa. Envíenos o código do modelo da bomba existente, a tonelaxe da máquina e a revisión do número de deseño, e o noso equipo de vendas confirmará a SKU de Vicks de intercambio directo na resposta á solicitude de cotización en dous días hábiles por parte do comprador. O patrón de intercambio directo tamén se aplica ás referencias Vickers V10, V20 e V2010 de todo o noso catálogo.
Demi Ge
Experto en solucións hidráulicas en Ningbo Vicks Hydraulic Co., Ltd.
Demi Ge é experta en solucións hidráulicas en Vicks Hydraulic, unha empresa nacional de alta tecnoloxía fundada en 2007, especializada en bombas de paletas, servosistemas e solucións hidráulicas integradas de aforro de enerxía. Con 6 liñas de produción líderes mundiais e unha capacidade anual de máis de 80 000 bombas de paletas, Vicks presta servizo a industrias como a mariña, a militar e a automatización industrial. Experta en tecnoloxía hidráulica de alta presión, axuda aos compradores globais a obter compoñentes certificados por CCS, DNV, ABS, BV e LR dunha unidade de revisión de estándares da industria que preside.
Data de publicación: 27 de agosto de 2026