Erantzun azkarra (sistema hidraulikoen erosleentzat)
- Hiru ponpa-arkitektura, hiru egitura-konpromiso: palea = isila + presio ertaina; engranajea = merkea + presio baxua; pistoia = presio altua + eraginkortasun altua.
- Theponpa produktu sorta osoapaleta/engranaje/pistoi hautaketa hartzen du barne.
- TheDenison T6/T7 Serieko Paleta Ponpakpresio handiko palen familia estrukturala da.
- Eskatu ponpa aukeratzeko aurrekontuapresio eta emari beharrekin.
- Erabaki-araua: zarata-sailkapena palea < engranajea < pistoia; presio-sailkapena pistoia > <; palea > engranajea; bizitza-kostua lan-zikloaren araberakoa da.
Sistema hidraulikoen diseinatzaile gehienek ponpa mota zehazten dute emari eta presio beharren arabera, paletako, engranajeetako eta pistoietako ponpen arteko egitura-aldea ulertu gabe. Emaitza erosketa-eredu bat da, non diseinatzaileak zaratarekiko sentikorra den aplikazio baterako engranaje-ponpa bat zehazten duen eta sistemaren zarata zehaztapena gainditzen duen, edo presio baxuko aplikazio baterako pistoi-ponpa bat zehazten duen eta hasierako kostua beharrik gabe altua den. Konponbidea ponpa mota zehaztea da sistemaren diseinu-fasean lau parametroren trukean (eraginkortasuna, zarata, presioa, kostua) oinarrituta.
TheVicks ponpa produktu sorta osoapalen/engranaje/pistoi hautaketa hartzen du barne.Denison T6/T7 Serieko Paleta Ponpakpresio handiko palen familia estrukturala da.Eskatu ponpa aukeratzeko aurrekontuapresio eta emari beharrekin.
Lau parametroko konpromisoa, egiturazko zarataren konparaketa, bolumen-eraginkortasunaren sailkapena eta behean dauden hiru OEM programaren kasu-azterketak dira ponpa hidraulikoaren hautaketarako egitura-zehaztapenak.
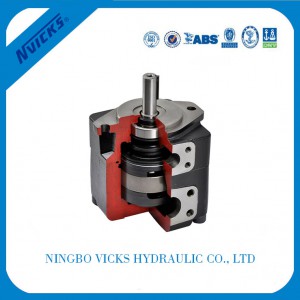
T7 Serieko ponpa bakunak T7B presio handiko paleta-ponpa — presio ertaineko eta zarata gutxiko sistema hidraulikorako egitura-espezifikazioa.Ikusi T6/T7 seriea →
Engranaje-ponparen espezifikazioak zarata-aurrekontua ezabatu zuen Italiako prentsa-fabrikatzailea
Italiako industria-prentsa fabrikatzaile batek gurekin harremanetan jarri zen 2024ko erdialdean, aurreko hornitzaile hidraulikoak zaratarekiko sentikorrak diren prentsa aplikazio baterako engranaje-ponpa bat zehaztu ondoren. Tailer ingurune batean instalatzeak 72 dB(A) baino gutxiagoko zarata-maila eskatzen zuen metro 1ean. Engranaje-ponpak 78-82 dB(A)-tan funtzionatzen zuen neurketa-puntu berean, tailerreko zarata-zehaztapena 6-10 dB(A) gaindituz eta bezeroen zarata-kexa eraginez, eta prentsaren fabrikatzaileak bere gain hartu behar izan zuen. 6 hilabeteko ekoizpen-zikloa zarata-zehaztapena betetzen zuen paleta-ponparekin hornitu behar izan zen, eta prentsaren fabrikatzaileak hornitzaile aldaketaren kostua eta ekoizpen-atzerapena bere gain hartu zituen.
Erroko kausa ponpa motaren zehaztapena izan zen, zarata-analisirik gabe. Engranaje-ponpa da kosturik baxuena duen ponpa, baina engranaje-hortzen engranajeak zaratarekiko sentikorra den aplikazioaren zehaztapena gainditzen duen zarata-profila sortzen du. **Engranaje-ponparen hautaketa egituraz bateraezina zen tailerreko 72 dB(A) zarata-mugarekin, zarata 6-10 dB(A) gainditzen baitzen zehaztapena eta zarata-kexa agerian geratu zen egitura-desadostasuna izanik**.
Konponketa [Vicks Denison T6/T7 Serieko pale-ponpa](https://www.vickshydraulic.com/products/pump/t6t7-series/) zehaztea izan zen, sistemaren diseinu-fasean dokumentatutako zarata-profilarekin. Zehaztapen berriak ponpa mota (palak), zarata-profila (62-68 dB(A) metro 1ean), lan-presioa (175 bar jarraitua) eta eraginkortasun bolumetrikoa (% 94 presio nominalean) barne hartzen ditu. **Erosketa berriak prentsa-sistema zarata-zehaztapenean entregatu du, pale-ponparen hautaketak engranaje-ponparen zehaztapenak agerian utzitako zarata-tartea itxiz**.
Egoera honetatik ateratako ikuspegi estrukturala: ponpa motaren zehaztapenak zarata-profilaren analisia barne hartu behar du, ez bakarrik emari eta presio-eskakizuna. Zarata-analisirik gabe ponpa mota zehazten duten programek zarata-analisiak saihestuko zukeen zarata-kexa aurkitzen dute.
Bolumen-eraginkortasunaren sailkapena: Pistoia > Paleta > Engranajea
Bolumen-eraginkortasuna ponparen energia-eraginkortasunaren egitura-zehaztapena da. Fluido hidraulikoen potentzia-sistemaren energia-eraginkortasun estandarrak ISO 4419 fluido hidraulikoen potentzia-eraginkortasun estandarren bidez argitaratzen dira. Pistoi-ponpak du bolumen-eraginkortasun handiena, paletako ponpak du bolumen-eraginkortasun handia, eta engranaje-ponpak du bolumen-eraginkortasun txikiena.
Pistoi-ponpak lortzen du bolumen-eraginkortasun handiena (% 95-98 presio nominalean) zilindroaren zulo itxiaren geometriari esker. Pistoi-zigilua da isuri-bide bakarra, eta pistoi-zigilua zehaztasunez mekanizatu da isuria minimizatzeko. Bolumen-eraginkortasun handia da presio handiko eta ziklo handiko aplikazioetarako egitura-espezifikazioa.
Paleta-ponpak bolumen-eraginkortasun handia lortzen du (% 90-96 presio nominalean) paleta-puntari eta kam-eraztunaren geometriari esker. Paleta-puntaren zigilua da ihes-bide nagusia, paleta-punta zehaztasunez mekanizatuta eta kam-eraztuna zehaztasunez leunduta ihesa minimizatzeko. Bolumen-eraginkortasun handia da presio ertaineko eta zarata gutxiko aplikaziorako egitura-espezifikazioa.
Engranaje-ponpak du bolumen-eraginkortasun baxuena (% 85-92 presio nominalean), engranaje-hortzen ihesa dela eta. Engranaje-hortzen kontaktu-lerroa da ihes-bide nagusia, engranajea zehaztasunez mekanizatuta dagoelarik ihesa minimizatzeko, baina ezin duelako pistoiaren edo palen zigiluaren zehaztasuna berdindu. Bolumen-eraginkortasun txikiagoa presio baxuko kostu baxuko aplikaziorako egitura-espezifikazioa da.
Zarata-profilaren konparaketa: Paletako ponpen kableak 60-72 dB(A)-tan
Zarata-profila zaratarekiko sentikorra den aplikazioaren egitura-espezifikazioa da. Ponpa hidraulikoen zarata-neurketa estandarrak ISO 4419 fluido hidraulikoen potentzia-zarata-neurketa estandarraren bidez argitaratzen dira. Zarata-profilaren sailkapena desplazamendu-mekanismoak zehazten du, mekanismo bakoitzak zarata-maiztasun eta anplitude bereizgarri bat sortuz.
| Parametroa | Paleta-ponpa | Engranaje-ponpa | Pistoi-ponpa |
|---|---|---|---|
| Zarata 1m-tan (dB(A)) | 60-72 | 70-82 | 75-85 |
| Zarata iturri nagusia | Palen irristatze-marruskadura | Engranajeen saretzea | Pistoiaren inpaktua, ataka-plaka |
| Zarata-maiztasuna | Erdi-altua (leuna) | Altua (engranaje-sare) | Erdialdea (pistoi zikloa) |
| Zarata-profilaren ezaugarria | Banda zabala, leuna | Tonala, zorrotza | Ziklikoa, inpultsiboa |
| Aplikazioaren egokitzapenik onena | Tailerra, itsasontzia, makina-erreminta | Kanpokoa, mugikorra, nekazaritzakoa | Industria, eraikuntza |
Zarata-profilaren konparaketak erakusten du paleta-ponpak egitura-abantaila duela zaratarekiko sentikorra den aplikaziorako, engranaje-ponpak eta pistoi-ponpak gero eta zarata-profil handiagoak dituztelako engranaje- eta inpaktu-mekanismoei esker. Zarata-profila aplikazio-ingurunea egokitzeko egitura-espezifikazioa da.
Laneko presio-tartea: Pistoia 700+ bar arte
Lan-presioaren tartea sistema hidraulikoaren presio-gaitasunaren egitura-espezifikazioa da, eta hiru ponpa moten artean pistoi-ponpak lortzen du lan-presio altuena. Lan-presioaren sailkapena presio-euskarri geometriak zehazten du, geometria bakoitzak gehienezko presio desberdin bat onartzen duelarik.
Pistoi-ponpak lortzen du lan-presio handiena (normalean 350-450 bar arte, industria-pistoi-ponpekin 700+ bar arte) zilindro-zulo itxiaren geometria dela eta. Pistoi-zigilua eta ataka-plaka dira presioa atxikitzeko bide bakarrak, zilindro-zuloa zehaztasunez mekanizatuta eta pistoi-zigilua presio handiko balorazioarekin. Lan-presio altua da presio handiko eta potentzia-dentsitate handiko aplikazioaren egitura-espezifikazioa.
Paleta-ponpak lan-presio ertaina lortzen du (normalean 175-210 bar arte Denison T6/T7 serieko presio handiko paleta-ponpentzat), paleta-punta eta eraztun-kamaren geometriari esker. Paleta-punta da presioa atxikitzeko bide nagusia, paleta-punta presio-orekatuta eta eraztuna zehaztasunez leunduta dagoelarik. Lan-presio ertaina presio ertaineko aplikaziorako egitura-zehaztapena da.
Engranaje-ponpak lortzen du lan-presio baxuena (normalean 100-175 bar arte, presio handiko engranaje-ponpekin 250 bar arte) engranaje-hortzen presioa atxikitzeko aukerari esker. Engranaje-hortzen kontaktu-lerroa da presioa atxikitzeko bide nagusia, engranajea presio-orekatuta eta karkasa presio altuko baloratuta dagoelarik. Lan-presio baxuagoa da presio baxuko aplikazioaren egitura-espezifikazioa.
Bizitza Osoko Kostuen Azterketa: Lan Zikloak Erabakitzen Du
Bizi-kostuaren analisia ponpa hautatzeko egitura-zehaztapena da. Industria-makinen fidagarritasun eta bizitza-iraupenaren iragarpen-arauak ISO 12100 makinen fidagarritasun-segurtasun arauen bidez argitaratzen dira. Bizi-kostuaren sailkapena lan-zikloaren araberakoa da, lan-ziklo bakoitzak ponpa mota desberdin bat lehenesten duelarik.
Presio baxuko aplikazioetarako (175 bar azpitik) lan-ziklo jarraituarekin, engranaje-ponpak izaten du bizitza-kostu baxuena. Hasierako kostu txikiagoak energia-kostu handiagoa eta mantentze-tarte laburragoa konpentsatzen ditu, bizitza-kostua normalean paleta-ponparena baino % 15-25 txikiagoa izanik lan-ziklo bererako.
Presio ertaineko aplikazioetarako (175-210 bar) lan-ziklo jarraituarekin, paletako ponpak izaten du bizitza-kostu baxuena. Bolumen-eraginkortasun handiagoak hasierako kostu handiagoa konpentsatzen du, bizitza-kostua normalean pistoi-ponparena baino % 10-20 txikiagoa izanik lan-ziklo bererako.
Presio handiko aplikazioetarako (210 bar-etik gora) lan-ziklo jarraituarekin, pistoi-ponpak izaten du bizitza-kostu baxuena. Bolumen-eraginkortasun handienak hasierako kostu handiena konpentsatzen du, bizitza-kostua normalean paleta-ponparena baino % 20-30 txikiagoa izanik lan-ziklo bererako presio altuan.
Mantentze-tarteen konparaketa: 5.000 eta 20.000 ordu artean
Mantentze-tartea ponparen bizitza-plangintzaren egitura-zehaztapena da, ponpa mota bakoitzak mantentze-egutegi desberdina behar duelarik. Mantentze-tarteen sailkapena higadura-mekanismoak zehazten du, mekanismo bakoitzak higadura-tasa desberdina sortuz.
Paleta-ponpak normalean 5.000-10.000 ordutan ordezkatu behar du paleta, paleta-punta izanik higadura-osagai nagusia. Paleta ordezkatzea mantentze-lan estrukturalaren ekitaldia da, eta ordezkapenak ponpa desmuntatzea eta paleta-multzoa ordezkatzea eskatzen du. Paleta ordezkatzeko kostua ponpa berriaren kostuaren % 20-35 izaten da normalean.
Engranaje-ponpak normalean errodamendua 8.000-15.000 ordutan ordezkatu behar du, errodamendua higadura-osagai nagusia izanik. Errodamendua ordezkatzea mantentze-lan estrukturalak dira, eta ordezkapenak ponpa desmuntatzea eta errodamendu-multzoa ordezkatzea eskatzen du. Errodamendua ordezkatzeko kostua ponpa berriaren kostuaren % 15-25 izaten da normalean.
Pistoi-ponpak normalean pistoiaren eta zilindro-blokearen mantentze-lanak behar ditu 10.000-20.000 orduro, pistoiaren zigilua eta zilindroaren zuloa izanik higadura-osagai nagusiak. Pistoiaren mantentze-lan estrukturala da, eta zerbitzuak ponpa desmuntatzea eta pistoia/zilindroa ordezkatzea eskatzen du. Pistoiaren mantentze-kostua normalean ponpa berriaren kostuaren % 25-40 da.
Hiru OEM Programa Kasu Azterketa eta Haien Ponpa Hautaketa
Hiru OEM programaren kasu-azterketek erakusten dute lau parametroko orekan oinarritutako ponpa motaren hautaketak nola lortzen duen sistemaren errendimendua eta bizitza osorako kostuen optimizazioa.
1. kasua: Italiako prentsaren fabrikatzailea, engranaje-ponparen zarata-aurrekontua gainditu da, paleta-ponparen hautaketa. Jatorrizko zehaztapena: zaratarekiko sentikorra den prentsarako engranaje-ponpa. Emaitza: 78-82 dB(A), 72 dB(A) zehaztapena gaindituz. Konponketa: Denison T6/T7 paleta-ponpa. Emaitza: 62-68 dB(A), zehaztapenak betetzen. Ikasgaia: zarata-profila tailerreko aplikazioaren egitura-zehaztapena da.
2. kasua: Brasilgo injekzio-moldeketa makinaren jatorrizko ekipamendua, pistoi-ponpa gainespezifikazioa, servo-sistema duen paleta-ponpa. Jatorrizko espezifikazioa: injekzio-makinaren pistoi-ponpa. Emaitza: hasierako kostu handia, eraginkortasun-onurarik ez. Konponketa: energia aurrezteko servo-sistema duen paleta-ponpa. Emaitza: % 30-50eko energia-murrizketa kostu txikiagoan. Ikasgaia: pistoi-ponpa presio handiko aplikaziorako egitura-espezifikazioa baino ez da.
3. kasua: Norvegiako itsas sistema, presio handiko zirkuiturako pistoi-ponpa, bizitza osorako kostu optimizatua. Jatorrizko zehaztapena: itsas sistema hidraulikorako paleta-ponpa 280 bar-tan. Emaitza: paleta-ponpa ezin da 280 bar-era iritsi. Konponketa: presio handiko zirkuiturako pistoi-ponpa. Emaitza: % 25-30eko bizitza osorako kostuen murrizketa presio altuan. Ikasgaia: pistoi-ponpa da presio handiko aplikaziorako egitura-zehaztapena.
Hiru programen hari komuna: lau parametroko orekan oinarritutako ponpa motaren hautaketa sistemaren errendimenduaren eta bizitza osorako kostuaren egitura-zehaztapena da. Orde horretan oinarritutako ponpa mota zehazten duten programek aplikazioaren eskakizunekin bat datorren sistema jasotzen dute.
Ponpa hidraulikoak Vicks Hydraulic-etik erostea
Vicks Hydraulic-etik ponpak lortzen dituzten sistema hidraulikoen diseinatzaileentzat, erosketa-elkarrizketan sei elementu hartu behar dira kontuan ponparen aukeraketa amaitu aurretik.
- Lan-presioa: lan-presio maximoa eta lan-presio jarraitua, ponpa mota (engranajea, palea edo pistoia) zehazten dutenak.
- Emari-tasa: behar den emari-tasa eta emari-tasaren aldaketa, desplazamendua eta ponparen tamaina zehazten dituztenak.
- Zarata-zehaztapena: instalazio-puntuko zarata-muga, zaratarekiko sentikorrak diren aplikazioetarako ponpa-mota zehazten duena.
- Lan-zikloa: lan-zikloaren profila (jarraitua, tartekatua, puntakoa), bizitza-bizitza osoko kostuaren kalkulua zehazten duena.
- Fluidoaren zehaztapena: fluido hidraulikoaren mota eta biskositatea, ponparen bateragarritasuna eta eraginkortasuna zehazten dituztenak.
- Ziurtagiriaren eskakizuna: aplikazioaren ziurtagiriaren eskakizuna (CCS, DNV, ABS, BV, LR itsas erabilerarako; CE industriarako), ziurtagiriaren dokumentazioa zehazten duena.
TheVicks ponpa produktu sorta osoapalen/engranaje/pistoi hautaketa hartzen du barne.Denison T6/T7 Serieko Paleta Ponpakpresio handiko palen familia estrukturala da.Eskatu ponpa aukeratzeko aurrekontuapresio eta emari beharrekin.
Ponpa Aukeratzeko Aurrekontua Eskatu
Esan iezaguzu lan-presioa, emaria, zarata-espezifikazioa, lan-zikloa eta ziurtagiria. Ponpa motaren gomendioa emango dizugu zure sistema hidraulikoaren bizitza-kostuen analisiarekin batera.
Maiz egiten diren galderak
Zein da paleta-ponparen, engranaje-ponparen eta pistoi-ponparen arteko egitura-aldea?
Paleta-ponpak paleta lerragarriak dituen errotore bat erabiltzen du. Nazioarteko ponpa hidraulikoen proba-arauak ISO 4391 fluido hidraulikoen potentzia-ponpen errendimendu-proba metodoen bidez argitaratzen dira. Engranaje-ponpak bi engranaje erabiltzen ditu, fluidoa engranaje-hortzen eta karkasaren artean harrapatzen eta mugitzen dutenak. Pistoi-ponpak zilindro-zuloetan dauden pistoi alternatiboak erabiltzen ditu, fluidoa portu-plaken bidez xurgatu eta kanporatzen dutenak.
Zein ponpa motak du zarata-profilik baxuena?
Paletako ponpak du zarata-profil baxuena, normalean 60-72 dB(A), palen irristatze-higidura leunagatik eta engranaje-hortzen edo pistoien joan-etorrien inpakturik ez dagoelako. Engranaje-ponpak zarata-profil ertaina-altua du, normalean 70-82 dB(A). Pistoi-ponpak du zarata-profil handiena, normalean 75-85 dB(A).
Zein ponpa motak lortzen du lan-presio handiena?
Pistoi-ponpak lortzen du lan-presio handiena, normalean 350-450 bar-eraino (industria-pistoi-ponpa batzuek 700+ bar-eraino). Paleta-ponpak lortzen du lan-presio ertaina, normalean 175-210 bar-eraino. Engranaje-ponpak lortzen du lan-presio baxuena, normalean 100-175 bar-eraino (presio handiko engranaje-ponpak 250 bar-eraino).
Zein da ponpa mota bakoitzaren bolumen-eraginkortasuna?
Pistoi-ponpak du bolumen-eraginkortasun handiena, normalean % 95-98 presio nominalean. Paleta-ponpak du bolumen-eraginkortasun handia, normalean % 90-96 presio nominalean. Engranaje-ponpak du bolumen-eraginkortasun txikiena, normalean % 85-92 presio nominalean, engranaje-hortzen barne-ihesagatik.
Zein da hiru ponpa moten arteko egitura-kostuen konparaketa?
Engranaje-ponpa da normalean merkeena, bi engranajeko diseinu sinpleagatik. Paleta-ponpa normalean erdi-mailakoa da, zehaztasunez mekanizatutako kama-eraztunagatik eta paleta irristakorrengatik. Pistoi-ponpa da normalean garestiena, zilindro-bloke konplexuagatik, pistoi-multzoagatik eta ataka-plakagatik.
Zein da ponpa mota bakoitzaren aplikazio tipikoa?
Paleta-ponpa zarata gutxi behar duten presio ertaineko aplikazioetarako erabiltzen da normalean: plastikozko injekzio-moldeo makinak, makina-erremintak, sistema hidrauliko mugikorrak eta itsas aplikazioak. Engranaje-ponpa kostu txikia behar duten presio ertain-baxuko aplikazioetarako erabiltzen da normalean. Pistoi-ponpa presio handiko aplikazioetarako erabiltzen da normalean: eraikuntza-makineria, industria-prensa astunak, meatzaritzako ekipamendua.
Zein da ponpa mota bakoitzaren mantentze-tartea?
Paleta-ponpak normalean paleta 5.000-10.000 ordutan aldatu behar du. Engranaje-ponpak normalean errodamendua 8.000-15.000 ordutan aldatu behar du. Pistoi-ponpak normalean pistoia eta zilindro-blokea 10.000-20.000 ordutan aldatu behar ditu.
Zein da ponpa mota bakoitzaren bizitza osoko kostuaren sailkapena?
Presio baxuko aplikazioetarako, engranaje-ponpak izan ohi du bizitza osorako kosturik baxuena. Presio ertaineko aplikazioetarako, paleta-ponpak izan ohi du bizitza osorako kosturik baxuena. Presio handiko aplikazioetarako, pistoi-ponpak izan ohi du bizitza osorako kosturik baxuena, hasierako kostu handiagoa izan arren.
Argitaratze data: 2026ko abuztuaren 21a