- Una máquina de moldeo por inyección servohidráulica consume aproximadamente entre un 40 % y un 80 % menos de energía que una prensa hidráulica convencional de bomba fija para las mismas piezas y el mismo tiempo de ciclo, dependiendo del tamaño de la inyección, el perfil de retención y la relación de ralentí.
- La diferencia de precio entre un servomotor y una máquina convencional suele amortizarse en los primeros 18 a 36 meses de funcionamiento, principalmente gracias al ahorro en la factura de la electricidad.
- Las máquinas convencionales siguen siendo útiles en aplicaciones de ciclo largo y tonelaje muy elevado, así como en plantas con funcionamiento continuo en tres turnos, donde la bomba hidráulica rara vez está inactiva.
- El costo total de propiedad a 5 años tiene cuatro componentes: capital, energía, mantenimiento y desperdicio/tiempo de inactividad. Las máquinas servoaccionadas son más eficientes en consumo de energía y tiempo de inactividad; las convencionales pueden ser más eficientes en capital y en ciertos aspectos de mantenimiento.
Por qué la máquina más barata puede costar más
El gerente de una planta de moldeo en Dongguan acababa de reemplazar una vieja prensa hidráulica convencional de 250 toneladas por una nueva de las mismas especificaciones. La prensa de reemplazo costó menos de la mitad que una máquina servohidráulica equivalente. Dieciocho meses después, la factura de electricidad de la planta en la sección de moldeo era un 6 % más alta que el año anterior: la prensa convencional consumía mucha más energía que la antigua. Al final del tercer año, el costo acumulado de electricidad de la prensa convencional había superado el precio de la máquina servo equivalente, incluso antes de considerar el ruido, la demanda de refrigeración y el intervalo de cambio de aceite. Finalmente, la planta adaptó un sistema servo a la prensa existente en lugar de reemplazarla, y vio cómo el consumo de energía se reducía a la mitad durante el primer mes completo.
La elección entre el moldeo por inyección servohidráulico y el hidráulico convencional no se reduce a una simple decisión de "lo más nuevo es mejor". Se trata de un cálculo del coste total de propiedad a 5 años que depende del tonelaje de la máquina, el perfil del ciclo, las horas de funcionamiento y el coste de la electricidad local. Este artículo analiza dicho cálculo en detalle: cómo se manifiesta la diferencia de consumo energético, cómo se manifiesta la diferencia de mantenimiento, en qué aspectos la máquina convencional sigue justificando su precio superior y cómo calcular las cifras para una instalación específica.
Cómo una prensa hidráulica convencional utiliza la energía
Una máquina de moldeo por inyección hidráulica convencional con bomba fija acciona un motor eléctrico a velocidad constante, generalmente conectado directamente a la red eléctrica sin variador de frecuencia. El motor acciona una bomba hidráulica de desplazamiento fijo —normalmente una bomba de paletas o de pistones axiales— que suministra un caudal constante de fluido hidráulico a una presión proporcional a la carga. Las válvulas direccionales, las válvulas proporcionales y las servoválvulas de la máquina modulan el caudal y la presión para ajustarse a las fases de cierre, inyección, mantenimiento, plastificación y apertura del molde.
El motor funciona a máxima velocidad durante todo el ciclo, incluso cuando la demanda hidráulica es baja. Durante la fase de mantenimiento —cuando la pieza solo necesita una fracción del caudal máximo para mantener la presión de la cavidad— el exceso de caudal se desvía a través de una válvula de alivio de vuelta al depósito, disipando la energía en forma de calor. Durante la fase de enfriamiento —cuando no se necesita ningún caudal hidráulico, salvo una pequeña cantidad de fuerza de sujeción— la bomba sigue girando a máxima velocidad, consumiendo toda su potencia, y la válvula de derivación sigue liberando el exceso de caudal. Esta es la ineficiencia estructural de un sistema de bomba fija: el motor y la bomba funcionan en un único punto de operación, y cualquier desajuste entre ese punto y la demanda hidráulica real se pierde en forma de calor.
El calor en sí no es gratuito. El aceite hidráulico debe enfriarse para mantener su viscosidad y evitar la oxidación, lo que implica el funcionamiento continuo de un enfriador de aceite independiente (refrigerado por agua o por aire), que consume energía adicional. La demanda de refrigeración de una prensa convencional de 250 toneladas a 30 °C es considerable, generalmente entre el 15 % y el 25 % de la potencia eléctrica de la máquina en un sistema de tres turnos.
Cómo un sistema servohidráulico utiliza la energía
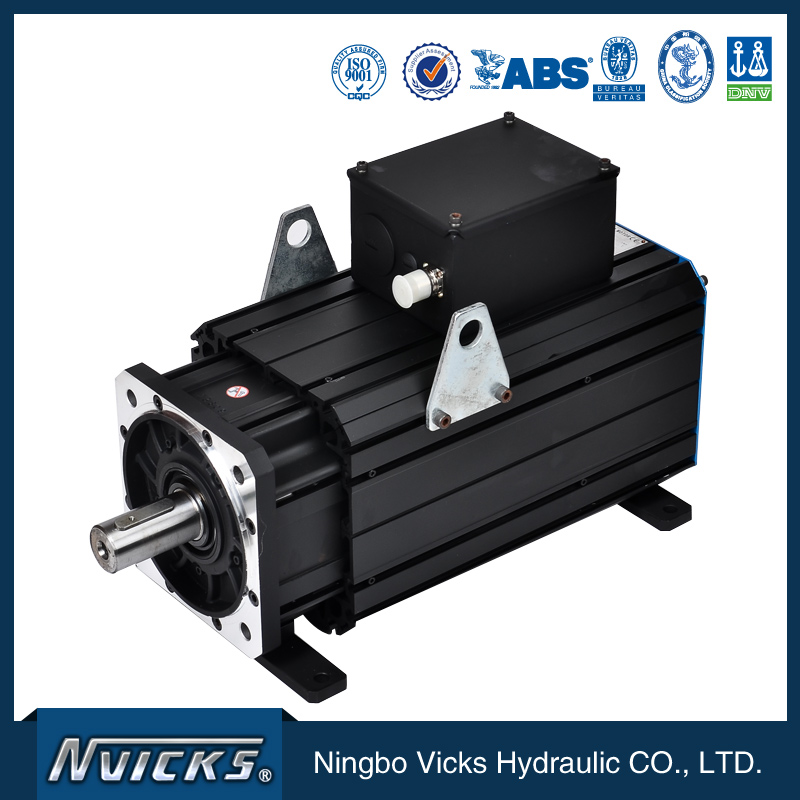
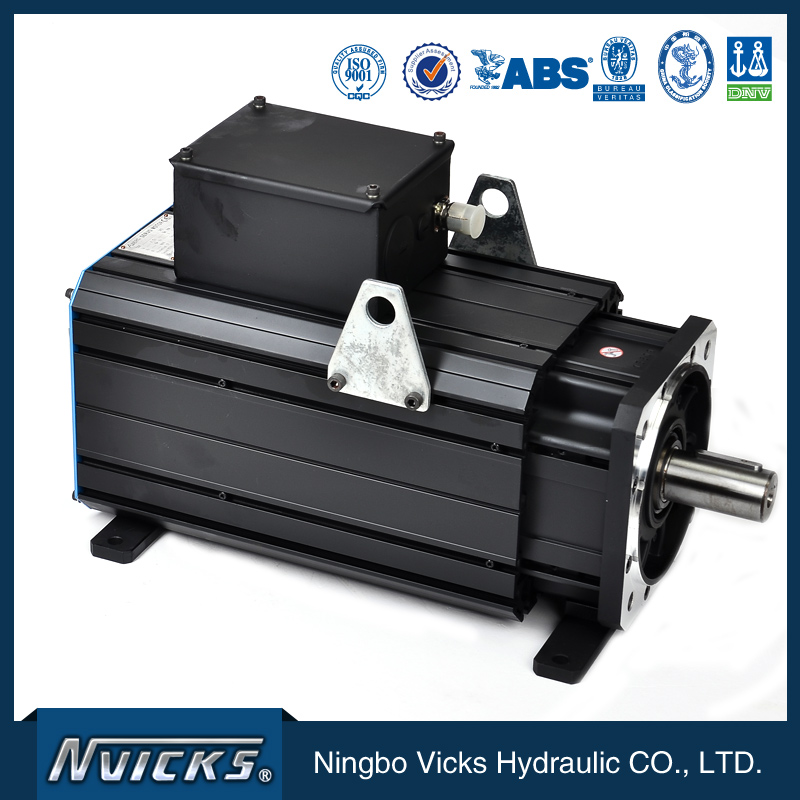
Un sistema servohidráulico reemplaza el motor de velocidad constante por un servomotor de velocidad variable —generalmente un motor síncrono de imanes permanentes (PMSM)— accionado por un variador de frecuencia (VFD). El servocontrolador ajusta la velocidad del motor para que coincida con la demanda hidráulica en tiempo real. Durante la fase de alto flujo (cierre del molde, inyección, plastificación), el motor acelera hasta alcanzar una velocidad alta. Durante la fase de bajo flujo (mantenimiento, enfriamiento), la velocidad del motor disminuye hasta un nivel que satisface la demanda hidráulica real. Cuando el ciclo está en reposo (sin movimiento), el motor puede detenerse por completo o funcionar a una velocidad cercana a cero.
El resultado es que la máquina servohidráulica consume únicamente la energía necesaria para cada fase del ciclo. El motor no funciona a velocidad constante, la bomba no desvía el exceso de caudal y se elimina en gran medida la disipación de calor por la válvula de derivación, que caracteriza la ineficiencia de las prensas convencionales.Bosch Rexroth, YukenOtros fabricantes de sistemas hidráulicos publican notas de aplicación con comparaciones del consumo energético medido entre servomotores y bombas fijas; el rango típico en los datos publicados es de una reducción de energía del 40 al 80 % en piezas con fases de mantenimiento y enfriamiento significativas, y de una reducción del 20 al 40 % en piezas con fases de mantenimiento y enfriamiento más cortas.
El ahorro no es uniforme a lo largo del ciclo. El mayor ahorro se produce en la fase de enfriamiento (la fase de baja demanda más larga en la mayoría de los ciclos), el segundo mayor en la fase de mantenimiento y el menor en la fase de inyección (donde se necesita el flujo máximo y el sistema de servocontrol también funciona a su máxima capacidad). En una prensa típica de 250 toneladas que moldea una pieza de ABS de 200 g con un ciclo de 25 segundos, la fase de enfriamiento representa aproximadamente el 50 % del ciclo, la fase de mantenimiento el 15 %, las fases de inyección y plastificación el 25 % y las fases de apertura/cierre el 10 %. La fase de enfriamiento es donde la máquina de servocontrol genera el mayor ahorro.
La prima del servomotor: costo de capital frente a costo operativo.
Una máquina de moldeo por inyección servohidráulica suele costar entre un 30 % y un 60 % más que una máquina convencional equivalente de la misma capacidad y tamaño de inyección. El sobreprecio exacto depende del fabricante, del proveedor del sistema servo y de las especificaciones de la máquina. Para una prensa representativa de 250 toneladas, el sobreprecio actual del sistema servohidráulico asciende a una cifra de cinco dígitos, lo cual es significativo, pero no determinante para un gerente de planta que evalúa la compra.
La prima se recupera a través del ahorro de energía. Para cuantificar el período de recuperación, se necesitan tres datos: el ahorro de energía por ciclo, los ciclos por turno y el costo de la electricidad. El VicksLínea de productos de sistemas servoEstá configurado para servosistemas basados en bombas de paletas en aplicaciones de moldeo por inyección, con ahorros de energía a nivel de sistema dentro del rango publicado. Para una máquina de 250 toneladas con un ciclo de 25 segundos y 6000 horas de funcionamiento al año (aproximadamente dos turnos continuos), el ahorro anual de electricidad se sitúa en un rango significativo, lo suficientemente grande como para amortizar el coste adicional del servo en los primeros 18 a 36 meses de funcionamiento, dependiendo de la tarifa eléctrica local.
Noticias sobre plásticosyTecnología de plásticosSe han publicado datos de encuestas plurianuales que muestran que las máquinas servohidráulicas dominan actualmente las ventas de prensas nuevas en el rango de 50 a 800 toneladas en Norteamérica, Europa y Asia Oriental, mientras que las prensas convencionales se limitan cada vez más a aplicaciones específicas de alto tonelaje y especializadas. Este cambio en el mercado es en sí mismo un indicador de la rentabilidad: si la prima de las servohidráulicas no se hubiera recuperado en un plazo de tres años, el mercado no se habría transformado.
Mantenimiento: Donde divergen los dos sistemas
El perfil de mantenimiento de un sistema servohidráulico difiere del de una prensa convencional en tres aspectos.
En primer lugar, el servomotor requiere menos mantenimiento que un motor de inducción de potencia equivalente: no tiene escobillas ni anillos colectores, y el rotor de imán permanente no necesita corriente de excitación. El variador de frecuencia tiene su propio perfil de mantenimiento (ventiladores de refrigeración, condensadores electrolíticos con una vida útil de 8 a 12 años), pero los componentes activos del motor están diseñados para una larga vida útil sin necesidad de mantenimiento programado.
En segundo lugar, la bomba hidráulica en un sistema servo funciona a velocidad variable y, por lo general, a un promedio de RPM más bajo que una bomba fija en una prensa convencional. Un promedio de RPM más bajo significa menor desgaste de los cojinetes, menor ciclo térmico y mayor vida útil del sello. Datos de campo publicados porTecnología de fabricación de moldesAdemás, diversos proveedores de bombas hidráulicas demuestran sistemáticamente que las bombas de paletas en servicio de velocidad variable tienen una vida útil significativamente mayor que la misma bomba de paletas en servicio de velocidad fija en una prensa comparable.
En tercer lugar, el enfriador de aceite de una prensa servohidráulica funciona de forma menos continua debido a la menor disipación de calor de la válvula de derivación. El ventilador del enfriador o la bomba de agua de refrigeración se activan y desactivan según la temperatura real del aceite, en lugar de funcionar de forma continua. Un menor tiempo de funcionamiento del enfriador implica un menor mantenimiento y un menor consumo eléctrico parásito del sistema de refrigeración.
La prensa convencional, por el contrario, presenta un mayor desgaste de los cojinetes del motor y la bomba, requiere un reemplazo más frecuente de los sellos y genera un mayor estrés térmico en el aceite, lo que acelera su oxidación y acorta el intervalo de cambio. En una prensa convencional de tres turnos, el intervalo de cambio de aceite suele ser de 4000 horas; en una prensa servohidráulica con el mismo ciclo de trabajo, el intervalo se extiende a entre 6000 y 8000 horas. El costo del aceite durante los 5 años es significativo: una prensa de 250 toneladas contiene entre 400 y 600 litros de aceite hidráulico, y el costo del aceite más su eliminación en cada cambio representa una suma de cuatro cifras en muchos mercados.
Ruido y entorno laboral
La prensa convencional mantiene el motor y la bomba funcionando a máxima velocidad de forma continua, generando un nivel de ruido constante de entre 78 y 85 dB(A) en el puesto del operador. La prensa servohidráulica reduce la velocidad del motor y la bomba durante las fases de mantenimiento y enfriamiento, disminuyendo significativamente la contribución de ruido del sistema hidráulico. El ruido total de la máquina se reduce a entre 65 y 72 dB(A), lo que representa la diferencia entre un nivel de ruido que requiere protección auditiva para una exposición de jornada completa y uno que se encuentra en el límite reglamentario.
La reducción del ruido no supone un ahorro directo de costes, pero sí un beneficio real en mercados con normativas estrictas sobre ruido laboral (Directiva 2003/10/CE de la UE sobre seguridad y salud en el trabajo, OSHA 29 CFR 1910.95 de EE. UU., GBZ 2.2 de China), donde la prensa convencional exige protección auditiva para los operarios. El coste de la protección auditiva, las pruebas audiométricas y la infraestructura de control de ruido en la planta no suele tenerse en cuenta en el cálculo del retorno de la inversión en energía, pero representa un coste real a cinco años.
Precisión y repetibilidad
El sistema servohidráulico ofrece una ventaja en precisión que no siempre se refleja en el cálculo del retorno energético, pero sí en la tasa de desperdicio. El control de presión en circuito cerrado, con un sensor de presión y una bomba de velocidad variable, mantiene la presión de la cavidad dentro de un rango más estrecho que un sistema de bomba fija con válvulas proporcionales. En piezas con tolerancias estrictas (ópticas, médicas, de embalaje), la mejora en la tasa de desperdicio por sí sola puede amortizar el coste adicional del sistema servohidráulico en un plazo de 5 años, independientemente del ahorro energético.
Sociedad de Ingenieros de PlásticosPublica artículos técnicos sobre la precisión del moldeo por inyección servohidráulico, incluyendo datos sobre la variación de peso entre inyecciones y la repetibilidad dimensional. La ventaja de precisión publicada es pequeña en piezas con tolerancias relajadas (normalmente una reducción del 10-20 % en la variación entre inyecciones) y significativa en piezas con tolerancias estrictas (una reducción del 30-50 %).
Donde la hidráulica convencional sigue siendo la mejor opción
La prensa hidráulica convencional de bomba fija no está obsoleta. Tres categorías de aplicaciones aún la prefieren.
- Máquinas de muy alto tonelaje (superiores a 1.500 toneladas).El costo adicional del sistema de servocontrol aumenta aproximadamente de forma lineal con la potencia del motor; a tonelajes muy altos, este costo adicional absoluto se vuelve lo suficientemente grande como para prolongar el período de amortización. Algunas aplicaciones especiales de alto tonelaje también requieren características de respuesta dinámica específicas que un sistema de velocidad variable no ofrece con la misma precisión que un sistema de bomba fija con un acumulador grande.
- Aplicaciones de ciclo largo y funcionamiento continuo.Si la prensa realiza un ciclo de 90 segundos en una pieza de paredes gruesas con una fase de espera prolongada y opera de forma continua en tres turnos, la máquina servoaccionada sigue ahorrando energía, pero el ahorro se amortiza en un menor número de ciclos al año. El periodo de recuperación de la inversión se alarga y la máquina convencional se vuelve más competitiva.
- Instalaciones con limitaciones de capital.Una planta con un presupuesto de capital limitado y un horizonte de inversión corto puede optar racionalmente por la prensa convencional basándose únicamente en el coste de capital, especialmente si el coste de la electricidad local es bajo.
Fuera de estas tres categorías, el sistema servohidráulico es la opción dominante en términos de costo total de propiedad a 5 años. Los datos de mercado lo confirman: la cuota de mercado de los sistemas servohidráulicos en las nuevas instalaciones de prensas es mayoritaria en la mayoría de las regiones y clases de tonelaje, con la excepción de las aplicaciones especiales de alto tonelaje mencionadas anteriormente.
Elaboración de la hoja de cálculo del TCO a 5 años
Una comparación del costo total de propiedad a 5 años entre una prensa servohidráulica y una convencional tiene cuatro componentes de costo: capital, energía, mantenimiento y desperdicio/tiempo de inactividad. Cada uno se calcula de manera diferente.
El costo de capital es el precio de compra de la máquina más la instalación, el flete, la capacitación y la puesta en marcha. La prima del servomotor es la diferencia entre el costo de capital de ambas máquinas.
El coste energético se calcula multiplicando el consumo acumulado de kWh durante 5 años por la tarifa eléctrica local. El ahorro energético de la máquina servoaccionada es la diferencia entre el consumo energético de la prensa convencional y el de la prensa servoaccionada durante el mismo periodo.
El costo de mantenimiento corresponde al total acumulado de piezas y mano de obra durante 5 años. La máquina servoaccionada generalmente requiere menos mantenimiento de la bomba, menor frecuencia de cambio de aceite y menor mantenimiento del enfriador. La máquina convencional presenta mayor desgaste de los cojinetes del motor y la bomba, así como un mayor consumo de aceite.
El costo por desperdicio y tiempo de inactividad corresponde al valor de las piezas desechadas y al valor de la producción perdida durante las paradas no planificadas. La máquina servoaccionada ofrece un control de presión más preciso y una menor tasa de desperdicio; la máquina convencional presenta una mayor tasa de desperdicio en piezas con tolerancias ajustadas, pero no tiene desventajas en piezas con tolerancias más flexibles.
El ahorro neto a 5 años de la máquina servoaccionada es la suma del ahorro energético, el ahorro en mantenimiento y el ahorro por desperdicio/tiempo de inactividad, menos la prima de la servoaccionada. Si el resultado es positivo, la máquina servoaccionada resulta más rentable. Si es negativo, la máquina convencional resulta más rentable en un horizonte de 5 años.

Marco de decisión: cinco preguntas que debe hacerse antes de especificar
Para una instalación específica, la decisión entre servomotor y convencional se puede reducir a cinco preguntas.
- ¿Cuál es el perfil del ciclo?Las fases prolongadas de mantenimiento y enfriamiento favorecen el servocontrol. Los ciclos cortos con alta demanda de flujo favorecen el servocontrol convencional o el servocontrol con poca diferencia.
- ¿Cuál es el horario de funcionamiento?El funcionamiento continuo en tres turnos aumenta el ahorro energético. El funcionamiento en un solo turno con largos periodos de inactividad reduce el ahorro, ya que la prensa permanece apagada la mayor parte del día.
- ¿Cuál es el costo de la electricidad en la zona?Los mercados con aranceles elevados (Europa, Japón, gran parte del este de Asia) aceleran la recuperación de la inversión. Los mercados con aranceles bajos (partes de Oriente Medio, Norteamérica con abundante gas natural) la ralentizan.
- ¿Cuál es la tolerancia de la pieza?Las piezas con tolerancias estrictas (médicas, ópticas, ciertos embalajes) potencian la ventaja del servocontrol gracias a una menor cantidad de desperdicio. Las piezas con tolerancias más flexibles neutralizan este ahorro.
- ¿Cuál es la restricción de capital?Si la prima de capital no se puede financiar a un tipo de interés razonable, el período de recuperación de la inversión importa incluso si la rentabilidad del proyecto es positiva.
Para una prensa típica de 250 toneladas con un ciclo de 25 segundos, operando en dos turnos continuos en un mercado con aranceles moderados, el período de recuperación de la inversión se sitúa entre 18 y 36 meses. Para una prensa de 100 toneladas con un ciclo de 12 segundos, operando en un solo turno en un mercado con aranceles bajos, el período de recuperación puede extenderse a 4 años o más.Hoja de cálculo de recuperación de la inversión del proyectoIncorpora las cinco variables y genera una recomendación específica para el proyecto.
Preguntas frecuentes: Moldeo por inyección hidráulica servoaccionada frente a moldeo por inyección hidráulica convencional
¿Cuánta energía ahorra una máquina servohidráulica en comparación con una prensa convencional?
¿Cuánto tiempo tarda en amortizarse la prima del servomotor?
¿Existen aplicaciones en las que la hidráulica convencional siga siendo mejor?
¿El sistema de servocontrol requiere formación especial para el operador?
¿Qué diferencias existen en el mantenimiento entre los sistemas servoaccionados y los convencionales?
¿Es posible adaptar una prensa convencional con un sistema servoaccionado?
¿El sistema servoaccionado es más ruidoso que la prensa convencional?
¿Cuál es la diferencia típica en el costo total de propiedad (TCO) a 5 años entre una prensa servoaccionada y una prensa convencional?
¿Necesita un cálculo del costo total de propiedad (TCO) y del período de recuperación de la inversión a 5 años específico para un proyecto que compare una prensa servoaccionada con una prensa convencional?
Solicitar una hoja de cálculo de recuperación de la inversión →
Fecha de publicación: 17 de septiembre de 2026