TL;DR:En aplicaciones de prensas hidráulicas y máquinas de moldeo por inyección, la integración del servomotor y el variador influye directamente en la eficiencia energética, el tiempo del ciclo de producción y la calidad del producto. La especificación correcta del servomotor depende del desplazamiento de la bomba, la presión del sistema, el ciclo de trabajo y el tiempo de respuesta requerido. Esta guía orienta a los equipos de compras de fabricantes de prensas hidráulicas, fabricantes de máquinas de moldeo por inyección e integradores de sistemas hidráulicos industriales a través de las tres especificaciones de integración del servomotor que impulsan la eficiencia energética y la productividad.
Durante los últimos 10 años, trabajé en Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) brindando soporte a proyectos de sistemas hidráulicos en más de 40 países, con especialización en sistemas de prensas hidráulicas, sistemas hidráulicos para máquinas de moldeo por inyección y unidades de potencia hidráulica industrial. Nuestra planta ha suministrado bombas hidráulicas, válvulas hidráulicas y componentes para sistemas hidráulicos en instalaciones de prensas hidráulicas y máquinas de moldeo por inyección en Asia, Europa y América. En ese tiempo, participé en proyectos de integración de servomotores y servoaccionamientos, desde la modernización de prensas hidráulicas de 50 toneladas hasta la instalación de prensas de moldeo por compresión de 4000 toneladas.
La integración del servoaccionamiento y el servomotor es una aplicación técnicamente exigente que afecta directamente la eficiencia energética y la productividad de los equipos hidráulicos. La especificación de integración depende del desplazamiento de la bomba, la presión del sistema, el ciclo de trabajo, el tiempo de respuesta requerido y la arquitectura de control de lazo cerrado. Esta guía cubre las tres especificaciones de integración de servoaccionamiento que veo con mayor frecuencia mal especificadas, con la justificación de ingeniería detrás de la especificación correcta, el impacto de una especificación incorrecta y las preguntas de abastecimiento que debe hacer a cualquier fabricante de servoaccionamientos y bombas hidráulicas antes de realizar el pedido. Para laGama de sistemas servohidráulicos VicksLa configuración estándar cubre las principales aplicaciones de prensas hidráulicas y máquinas de moldeo por inyección.
1. Por qué la especificación de integración del servomotor depende del equipo y la aplicación.
La integración de servomotores y servoaccionamientos con bombas y sistemas hidráulicos es una tecnología consolidada para reducir el consumo energético en equipos hidráulicos. El servoaccionamiento controla la velocidad y el par del servomotor para adaptar la salida de la bomba hidráulica a la demanda real del sistema, eliminando las pérdidas por estrangulamiento a presión constante que caracterizan a los sistemas hidráulicos convencionales con motores de bomba de velocidad fija.
Esto esporqueLas tres principales aplicaciones de equipos hidráulicos (prensa hidráulica, máquina de moldeo por inyección y unidad de potencia hidráulica industrial) presentan ciclos de trabajo, perfiles de presión y tiempos de respuesta fundamentalmente diferentes. Las prensas hidráulicas requieren alta presión para la carrera de compresión y baja presión para el desplazamiento rápido y el retorno, con tiempos de ciclo típicos de 10 a 60 segundos. Las máquinas de moldeo por inyección requieren presión y caudal variables durante todo el ciclo de inyección (sujeción, inyección, mantenimiento, enfriamiento, plastificación), con tiempos de ciclo típicos de 15 a 120 segundos. Las unidades de potencia hidráulica industrial requieren presión y caudal relativamente constantes para aplicaciones de servicio continuo, con tiempos de respuesta que se miden en milisegundos.
Por lo tantoUna especificación de servocontrolador y servomotor que funciona para una aplicación suele ser inadecuada para las demás. La especificación óptima de servocontrolador para una prensa hidráulica difiere de la óptima para una máquina de moldeo por inyección, que a su vez difiere de la óptima para una unidad de potencia hidráulica industrial. Los fabricantes que intentan utilizar una misma configuración de servocontrolador para las tres aplicaciones suelen sacrificar la eficiencia energética, el tiempo de ciclo o el tiempo de respuesta, y el coste operativo se traduce en un mayor consumo eléctrico, una menor productividad y una menor consistencia en la calidad del producto.
1.1 Cómo Vicks Hydraulic aborda la fabricación de servoaccionamientos y bombas hidráulicas
Antes de repasar las tres especificaciones, cabe destacar la capacidad de fabricación integrada verticalmente de Vicks Hydraulic. Gestionamos internamente toda la cadena de producción: mecanizado de la bomba hidráulica → montaje de la válvula hidráulica → montaje del motor eléctrico → integración del servomotor → montaje de la unidad de potencia hidráulica → pruebas → certificación. La especificación de entrada para un pedido de servomotor y bomba hidráulica normalmente incluye: (1) la aplicación (prensa hidráulica, máquina de moldeo por inyección, unidad de potencia hidráulica industrial u otro equipo hidráulico), (2) el desplazamiento de la bomba (normalmente de 16 cc/rev a 250 cc/rev para aplicaciones de prensas hidráulicas y de 45 cc/rev a 500 cc/rev para aplicaciones de máquinas de moldeo por inyección), (3) la presión del sistema (normalmente de 200 bar a 700 bar), (4) el ciclo de trabajo (tiempo de ciclo, perfil de carga y relación de trabajo continuo) y (5) el requisito de tiempo de respuesta (normalmente de 20 a 50 ms para aplicaciones de prensas y de 5 a 20 ms para aplicaciones de máquinas de moldeo por inyección).
A partir de esos datos, el equipo de ingeniería hidráulica de Vicks elabora una propuesta de proyecto con: (1) una selección de modelo de servomotor y servoaccionamiento que se ajuste a los requisitos de la aplicación, (2) una selección de modelo de bomba hidráulica que se ajuste a los requisitos de presión y caudal, (3) un cálculo de la eficiencia del sistema para el ciclo de trabajo objetivo y (4) una estimación del plazo de entrega desde la confirmación del pedido hasta la primera entrega. El plazo de entrega típico desde la confirmación del pedido hasta la primera entrega es de 20 a 35 días hábiles para paquetes estándar de servoaccionamiento y bomba, y de 45 a 60 días hábiles para configuraciones personalizadas o de gran capacidad. Para referencia de eficiencia energética, elRendimiento certificado Eurovent (ECP) para sistemas hidráulicosEste marco proporciona la referencia internacional pertinente para la certificación de eficiencia de los sistemas servohidráulicos.
2. Especificación n.° 1: Compatibilidad entre servomotor y bomba para aplicaciones de prensas hidráulicas
La primera especificación de integración del servomotor es la compatibilidad entre el servomotor y la bomba hidráulica para aplicaciones de prensas hidráulicas. El sistema de servomotor de la prensa hidráulica debe proporcionar el par suficiente para accionar la bomba hidráulica hasta la presión del sistema en condiciones de carga máxima (carrera de compresión), y la velocidad suficiente para proporcionar el caudal de desplazamiento rápido durante las carreras de baja presión (carreras de avance y retorno rápidos).
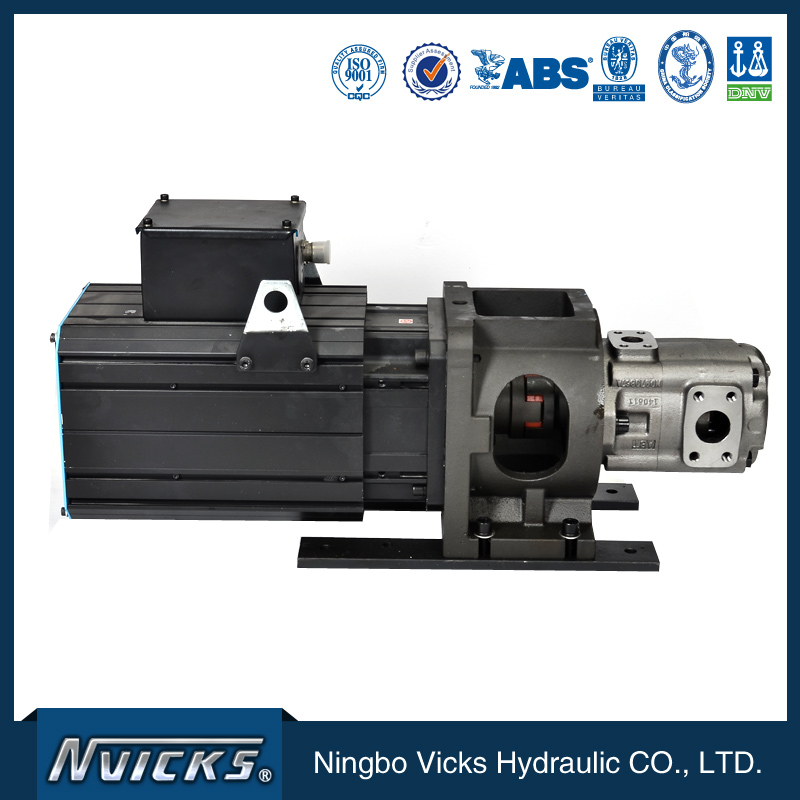
2.1 Por qué es importante la especificación del par máximo para las aplicaciones de prensado.
El par máximo requerido para un servomotor de prensa hidráulica viene determinado por la presión máxima del sistema y el caudal de la bomba. Para un caudal de bomba de 100 cc/rev y una presión máxima del sistema de 350 bar (típica para una prensa hidráulica de 1000 toneladas), el par máximo requerido es de aproximadamente 580 Nm (calculado como caudal de la bomba × presión máxima / (2π × 60)). El par máximo del servomotor debe superar este valor calculado con un margen de seguridad del 20-30 %.
El error más común que observo al especificar un servomotor es subdimensionar su par máximo en función del par promedio requerido, en lugar del par máximo. El par promedio en una aplicación de prensa es significativamente menor que el par máximo (normalmente entre el 30 % y el 50 % del máximo para la mayoría de los ciclos de trabajo de la prensa), y un servomotor dimensionado para el par promedio se saturará durante la carrera de compresión y activará la protección contra sobrecorriente, deteniendo la prensa. La solución consiste en especificar el par máximo del servomotor según la combinación máxima de presión del sistema y caudal de la bomba.
2.2 Especificación de desplazamiento de la bomba para el tiempo de ciclo de la prensa
El desplazamiento de la bomba determina el caudal máximo del servomotor a su velocidad nominal. En una prensa hidráulica con una bomba de 100 cc/rev accionada por un servomotor a 3000 rpm, el caudal máximo es de aproximadamente 300 litros por minuto. Este caudal determina la velocidad de avance rápido (normalmente de 100 a 300 mm/s para aplicaciones de prensado) y la velocidad de retorno (normalmente de 200 a 500 mm/s).
Para aplicaciones de prensado de alta frecuencia (normalmente de 8 a 15 ciclos por minuto para prensas de estampado y de 3 a 8 ciclos por minuto para prensas de moldeo por compresión), el desplazamiento de la bomba debe ser suficiente para suministrar el caudal requerido a la velocidad nominal del servomotor. El equipo de ingeniería hidráulica de Vicks suele especificar una bomba de desplazamiento variable (normalmente una bomba de pistones axiales con detección de carga) en combinación con el servomotor para aplicaciones de prensado. La función de detección de carga ajusta la salida de la bomba a la demanda del sistema y proporciona un ahorro energético adicional más allá del control de velocidad del servomotor.
PorqueLa compatibilidad entre el servomotor y la bomba afecta directamente al tiempo del ciclo de la prensa y a la eficiencia energética.por lo tantoEl dimensionamiento del servomotor y la bomba es una de las decisiones más importantes en la integración del servoaccionamiento de la prensa. El costo adicional para la combinación de servomotor y bomba dimensionada correctamente suele ser entre un 25 % y un 40 % superior al de una combinación subdimensionada, pero la reducción del tiempo de ciclo y el ahorro de energía compensan este costo adicional en 12 a 24 meses de funcionamiento típico de la prensa.
3. Especificación n.° 2: Tiempo de respuesta del servomotor para máquinas de moldeo por inyección
La segunda especificación de integración del servomotor es el tiempo de respuesta del servomotor para aplicaciones en máquinas de moldeo por inyección. El sistema de servomotor de la máquina de moldeo por inyección debe proporcionar una respuesta rápida de control de presión y flujo durante todo el ciclo de inyección, en particular durante la fase de inyección (normalmente de 50 a 500 ms) y la fase de mantenimiento (normalmente de 2 a 20 segundos).
3.1 Por qué el tiempo de respuesta es importante para la calidad del moldeo por inyección
El tiempo de respuesta del servoaccionamiento y del sistema hidráulico afecta directamente al perfil de velocidad de inyección, la estabilidad de la presión de mantenimiento y la calidad de la pieza terminada. Un tiempo de respuesta lento (normalmente >50 ms) provoca fluctuaciones en la velocidad de inyección que afectan al acabado superficial, la consistencia del peso y la precisión dimensional de la pieza. Un tiempo de respuesta rápido (normalmente <20 ms) proporciona una velocidad de inyección y una presión de mantenimiento estables, lo que mejora la consistencia de la calidad de la pieza y reduce la tasa de rechazo.
El error más común que observo al especificar el tiempo de respuesta es usar un servomotor de uso general (normalmente con un tiempo de respuesta de 30 a 50 ms) para aplicaciones de moldeo por inyección de alta precisión. El servomotor de uso general es adecuado para aplicaciones estándar de moldeo por inyección, pero resulta inadecuado para aplicaciones de alta precisión (como el moldeo de lentes ópticas, el moldeo de dispositivos médicos y el moldeo de componentes electrónicos de precisión) que requieren tiempos de respuesta de 10 a 20 ms o mejores.
La gama de servoaccionamientos hidráulicos Vicks incluye: (1) servoaccionamientos estándar con un tiempo de respuesta de 30 a 50 ms para aplicaciones generales de moldeo por inyección, (2) servoaccionamientos de alto rendimiento con un tiempo de respuesta de 10 a 20 ms para aplicaciones de moldeo por inyección de precisión, y (3) servoaccionamientos personalizados con un tiempo de respuesta adaptado a los requisitos específicos de los fabricantes de equipos originales (OEM). El sobreprecio del servoaccionamiento de alto rendimiento suele ser entre un 30 % y un 50 % superior al del servoaccionamiento estándar, pero la menor tasa de rechazo y la mayor consistencia en la calidad de las piezas amortizan este sobreprecio en un plazo de 6 a 18 meses de funcionamiento típico en aplicaciones de moldeo por inyección de alta precisión.
3.2 Precisión del control de presión para la fase de mantenimiento
La fase de mantenimiento de la presión en el ciclo de moldeo por inyección requiere un control preciso (normalmente ±1 bar o mejor) durante un periodo de 2 a 20 segundos. La precisión del control de presión depende del ancho de banda del bucle de presión del servoaccionamiento, la exactitud del sensor de presión y la rigidez del sistema hidráulico. La precisión estándar del control de presión del servoaccionamiento suele ser de ±2 a 5 bar, lo cual es suficiente para aplicaciones generales de moldeo por inyección.
Para aplicaciones de moldeo por inyección de alta precisión, el equipo de ingeniería hidráulica de Vicks suele especificar: (1) un servoaccionamiento de alto rendimiento con un ancho de banda de bucle de presión de 50 Hz o superior, (2) un sensor de presión de precisión con una exactitud de ±0,5 % de la escala completa o mejor, y (3) un sistema hidráulico con rigidez documentada para el rango de frecuencia de control de presión. El sistema de control de presión de alto rendimiento incrementa el coste del servoaccionamiento entre un 20 % y un 35 %, pero la menor variación del peso de las piezas y la mayor consistencia dimensional reducen la tasa de rechazo entre 1 y 3 puntos porcentuales, lo que puede suponer un ahorro de entre 50 000 y 200 000 dólares anuales para una operación típica de moldeo por inyección de alta precisión.
PorqueEl tiempo de respuesta del servomotor y la precisión del control de presión afectan directamente la calidad de la pieza moldeada por inyección.por lo tantoLas especificaciones del servomotor deben ajustarse cuidadosamente a los requisitos de calidad de la pieza. Un servomotor de uso general suele ser inadecuado para aplicaciones de alta precisión, y las especificaciones de alto rendimiento deben ser la opción predeterminada para equipos de moldeo por inyección de precisión.
4. Especificación n.° 3: Eficiencia del sistema y ahorro de energía para unidades de potencia industriales
La tercera especificación de integración del servoaccionamiento se refiere a la eficiencia del sistema y el ahorro de energía para aplicaciones de unidades de potencia hidráulica industriales. El sistema de servoaccionamiento de la unidad de potencia hidráulica industrial debe proporcionar un funcionamiento energéticamente eficiente en un amplio rango de presiones y caudales, con el servoaccionamiento y el servomotor controlando la salida de la bomba hidráulica para ajustarse a la demanda del sistema en tiempo real.
4.1 Por qué la eficiencia energética es importante para las aplicaciones de servicio continuo.
Las unidades de potencia hidráulica industriales suelen funcionar entre 8 y 24 horas al día, de 5 a 7 días a la semana, lo que a menudo supone un coste energético considerable. El ahorro energético que ofrece un sistema de servoaccionamiento bien diseñado puede ser sustancial: normalmente, entre un 30 % y un 60 % de reducción del consumo eléctrico en comparación con un sistema de bombeo convencional de velocidad fija, dependiendo del ciclo de trabajo y del perfil de presión del sistema.
Para una unidad de potencia hidráulica de 75 kW que opera 16 horas al día, 6 días a la semana, el ahorro anual en costos de electricidad que proporciona un sistema de servoaccionamiento bien diseñado suele ser de entre 15 000 y 30 000 dólares al año (con un costo de electricidad de entre 0,10 y 0,15 dólares por kWh). El costo adicional del sistema de servoaccionamiento (generalmente entre 15 000 y 35 000 dólares por encima del sistema de bomba convencional de velocidad fija) se recupera normalmente en 6 a 18 meses de operación típica. Los informes de eficiencia energética industrial de la Agencia Internacional de Energía (AIE) proporcionan la base de referencia internacional para los objetivos de eficiencia energética de los sistemas hidráulicos industriales.
4.2 Especificación y verificación de la eficiencia del sistema
La eficiencia de un sistema hidráulico con servoaccionamiento depende de la eficiencia del servoaccionamiento (normalmente entre el 95 % y el 97 %), la eficiencia del servomotor (normalmente entre el 92 % y el 96 %), la eficiencia volumétrica de la bomba hidráulica (normalmente entre el 95 % y el 98 %) y la eficiencia mecánica de la bomba hidráulica (normalmente entre el 92 % y el 96 %). La eficiencia global del sistema es el producto de todas estas eficiencias, generalmente entre el 75 % y el 90 %, según el punto de operación.
La eficiencia del sistema de servoaccionamiento hidráulico de Vicks suele ser del 80-88 % en el punto de funcionamiento nominal, y la curva de eficiencia del sistema está documentada para todo el rango de funcionamiento. Para aplicaciones que requieren la máxima eficiencia posible, el equipo de ingeniería de Vicks Hydraulic puede especificar una combinación de servomotor y bomba hidráulica de alta eficiencia que alcanza una eficiencia del sistema del 85-90 % en el punto de funcionamiento nominal.
Para aplicaciones de unidades de potencia industriales, el cálculo del ahorro energético debe considerar el perfil operativo anual completo, no solo el punto de operación nominal. Una unidad de potencia industrial típica pasa entre el 40 % y el 70 % de su tiempo de funcionamiento a carga parcial, y la eficiencia del servoaccionamiento a carga parcial suele ser inferior a la eficiencia a carga nominal. El equipo de ingeniería de Vicks Hydraulic ofrece un cálculo de ahorro energético basado en el ciclo de trabajo que considera el perfil operativo completo y proporciona una estimación realista del ahorro energético anual.
PorqueLa eficiencia del sistema afecta directamente al coste de la electricidad y a los gastos operativos.por lo tantoLa especificación de eficiencia y el cálculo del ahorro energético del ciclo de trabajo son componentes críticos de la especificación de integración del servoaccionamiento. El sobrecoste del sistema de servoaccionamiento de mayor eficiencia se justifica generalmente por el ahorro energético a lo largo de la vida útil del equipo, con un periodo de amortización típico de 12 a 24 meses para aplicaciones de unidades de potencia industriales.
5. Marco de especificaciones: qué preguntarle al fabricante de su servomotor y bomba hidráulica.
Para los equipos de compras de fabricantes de prensas hidráulicas, fabricantes de máquinas de moldeo por inyección e integradores de sistemas hidráulicos industriales, el marco de diligencia debida que utilizo es el mismo para las tres especificaciones. Las cinco preguntas que aparecen a continuación son las mismas que les hago a todos los clientes durante la reunión inicial del proyecto, y siempre revelan qué fabricantes de servomotores y bombas hidráulicas pueden dar soporte a aplicaciones de prensas hidráulicas y máquinas de moldeo por inyección, y cuáles se limitan a aplicaciones industriales generales.
5.1 Capacidad de fabricación de servomotores y variadores
Solicitar información sobre la capacidad de fabricación de servoaccionamientos, la capacidad de fabricación de servomotores y la capacidad de realizar pruebas de integración. Un fabricante de servoaccionamientos y bombas hidráulicas de buena reputación debe operar la cadena de producción completa para el servoaccionamiento, el servomotor y la bomba hidráulica, con pruebas de integración documentadas para la eficiencia del sistema y el tiempo de respuesta. La cadena de producción de Vicks Hydraulic abarca el ensamblaje del servoaccionamiento, el ensamblaje del servomotor, el ensamblaje de la bomba hidráulica y las pruebas de integración del sistema para el sistema servohidráulico completo.Certificación TÜV Rheinland de maquinaria industrialEste marco proporciona la referencia de pruebas y certificación de terceros para sistemas servohidráulicos.
5.2 Proyectos de referencia de prensas hidráulicas y moldeo por inyección
Solicite la documentación de proyectos de referencia de prensas hidráulicas y moldeo por inyección, con contactos de clientes y especificaciones técnicas. La lista de referencias de Vicks Hydraulic incluye proyectos de prensas hidráulicas en la industria siderúrgica, la industria del estampado automotriz y la industria del moldeo de materiales compuestos, así como proyectos de máquinas de moldeo por inyección para productos de consumo, dispositivos médicos y componentes electrónicos. Esta lista está disponible para consultas serias bajo un acuerdo de confidencialidad.
5.3 Soporte de ingeniería y análisis de aplicaciones
Pregunte por la capacidad de soporte de ingeniería, el proceso de análisis de aplicaciones y el plazo de entrega típico para el soporte de ingeniería. Un fabricante de renombre debería proporcionar soporte de ingeniería de aplicaciones, incluyendo el dimensionamiento de servomotores, la selección de la cilindrada de la bomba, el análisis del ciclo de trabajo y el cálculo del ahorro energético. El equipo de ingeniería de Vicks Hydraulic ofrece análisis de aplicaciones como servicio estándar, con un plazo de entrega típico de soporte de ingeniería de 5 a 10 días hábiles para aplicaciones estándar y de 10 a 20 días hábiles para aplicaciones OEM complejas.
5.4 Capacidad de prueba y verificación de calidad
Solicitar información sobre la capacidad de prueba, el proceso de verificación de calidad y la documentación de las pruebas. Un fabricante de renombre de servomotores y bombas hidráulicas debería contar con un centro de pruebas con documentación que abarque pruebas de servomotores, bombas hidráulicas y sistemas integrados. El centro de pruebas de Vicks Hydraulic incluye bancos de prueba para servomotores, bancos de prueba dinamométricos para servomotores, bancos de prueba para bombas hidráulicas y bancos de prueba para sistemas integrados con simulación de carga hidráulica.
5.5 Soporte postventa y servicio técnico
Pregunte por el servicio posventa, las condiciones de la garantía y la disponibilidad de repuestos. Un fabricante de renombre debe ofrecer una garantía documentada (normalmente de 18 a 24 meses desde la entrega o de 12 a 18 meses desde la puesta en marcha, lo que ocurra primero), con un inventario de repuestos para los componentes de mayor desgaste y asistencia técnica durante el periodo de garantía y posteriormente. El equipo de servicio posventa de Vicks Hydraulic incluye ingenieros de servicio de campo para proyectos importantes y un inventario de repuestos para las principales líneas de productos, con asistencia técnica disponible por teléfono, correo electrónico y visitas in situ.
6. Errores comunes en la selección de proveedores para la integración de servomotores
En las decenas de proyectos de integración de servomotores en los que he participado, se repiten los mismos errores. A continuación, se presentan los cuatro más comunes, ordenados según su impacto en la eficiencia energética y la productividad de los equipos.
6.1 Error n.° 1: Especificar el servomotor por par medio en lugar de por par máximo.
Especificar el servomotor según el par promedio es conveniente, pero casi siempre resulta en la selección de un servomotor de tamaño insuficiente para aplicaciones en prensas hidráulicas y máquinas de moldeo por inyección. El par máximo (durante la carrera de compresión, la fase de inyección o la fase de mantenimiento de alta presión) suele ser de 2 a 3 veces el par promedio, y el servomotor debe especificarse para dicho par máximo con un margen de seguridad. La solución consiste en especificar el requisito de par máximo al fabricante del servomotor y dejar que él determine el tamaño adecuado de la carcasa.
6.2 Error n.° 2: Utilizar un servomotor de uso general para aplicaciones de alta precisión.
Utilizar un servomotor de uso general para aplicaciones de moldeo por inyección de alta precisión o prensas hidráulicas es un error común que conlleva tiempos de respuesta y precisión de control de presión inadecuados. Las aplicaciones de alta precisión requieren servomotores con tiempos de respuesta de 10 a 20 ms o mejores y una precisión de control de presión de ±1 bar o mejor. La solución consiste en especificar los requisitos de tiempo de respuesta y precisión de control de presión para la aplicación y seleccionar el servomotor en consecuencia.
6.3 Error n.° 3: Ignorar el ciclo de trabajo en el cálculo del ahorro energético.
Calcular el ahorro energético basándose únicamente en el punto de funcionamiento nominal es un error común que sobreestima el ahorro energético anual en muchas aplicaciones industriales. El cálculo del ahorro energético del ciclo de trabajo debe considerar el perfil operativo completo, incluyendo el funcionamiento a carga parcial, el funcionamiento en vacío y los periodos de parada. El equipo de ingeniería de Vicks Hydraulic ofrece cálculos de ahorro energético del ciclo de trabajo como servicio estándar para respaldar las especificaciones del equipo.
6.4 Error n.° 4: Especificación insuficiente de la precisión del sensor de presión y caudal
Utilizar sensores de precisión estándar (normalmente ±1-2% de la escala completa) en aplicaciones de alta precisión es un error común que limita la precisión que se puede lograr en el control de presión y caudal. Las aplicaciones de alta precisión requieren sensores de presión con una precisión de ±0,5% de la escala completa o superior, y sensores de caudal con una precisión similar. La solución consiste en especificar los requisitos de precisión de los sensores para la aplicación y seleccionarlos en consecuencia.
7. Preguntas frecuentes
7.1 ¿Qué ventajas ofrece la ubicación de Vicks Hydraulic en Ningbo para los compradores internacionales de equipos hidráulicos?
Ningbo es uno de los principales centros de fabricación de equipos hidráulicos de China, con amplia experiencia en el diseño, fabricación y prueba de bombas, válvulas y sistemas hidráulicos. En un radio de 50 km, Vicks Hydraulic tiene acceso a proveedores especializados para los componentes principales, incluyendo piezas de bombas hidráulicas, componentes de motores eléctricos, electrónica de servoaccionamiento e integración de sistemas hidráulicos. Para los compradores internacionales de equipos hidráulicos, esto se traduce en plazos de entrega más cortos para servoaccionamientos y bombas (normalmente de 20 a 35 días hábiles para paquetes estándar, frente a 50 a 80 días para proveedores fuera del clúster), menor coste del sistema debido a la densidad de la cadena de suministro local y flujos de trabajo de documentación de exportación establecidos. El puerto de Ningbo proporciona una logística eficiente para el envío internacional a todos los principales mercados. Para obtener datos sobre el rendimiento del puerto de Ningbo, consulte laEstadísticas oficiales del puerto de Zhoushan, Ningbo.
7.2 ¿Puede Vicks Hydraulic fabricar paquetes personalizados de servoaccionamientos y bombas hidráulicas para aplicaciones específicas?
Sí. La ingeniería de servomotores y bombas hidráulicas a medida es una de nuestras principales capacidades. El proceso de ingeniería estándar incluye: (1) revisión de las especificaciones de la aplicación, incluyendo el ciclo de trabajo, el perfil de presión, el tiempo de respuesta y el objetivo de ahorro energético; (2) asesoramiento técnico sobre el dimensionamiento del servomotor, el desplazamiento de la bomba y la arquitectura del sistema; (3) diseño del sistema a medida con planos técnicos, cálculos de rendimiento y verificación de la eficiencia; (4) fabricación con control de calidad documentado; y (5) pruebas y certificación para la aplicación. El plazo de entrega habitual desde la recepción de las especificaciones hasta la primera entrega es de 20 a 35 días laborables para paquetes estándar a medida, y de 45 a 60 días laborables para configuraciones complejas a medida o de gran capacidad.
7.3 ¿Qué gama de servomotores y bombas hidráulicas ofrece Vicks Hydraulic?
La gama de servoaccionamientos y bombas hidráulicas de Vicks Hydraulic abarca: (1) sistemas de servoaccionamiento para aplicaciones de prensas hidráulicas con potencias de 7,5 kW a 250 kW, (2) sistemas de servoaccionamiento para aplicaciones de máquinas de moldeo por inyección con potencias de 11 kW a 400 kW, (3) sistemas de servoaccionamiento para unidades de potencia hidráulica industriales con potencias de 7,5 kW a 350 kW, (4) bombas hidráulicas de pistones axiales para aplicaciones de servoaccionamiento con caudales de 16 cc/rev a 500 cc/rev y presiones de 250 bar a 700 bar, y (5) válvulas hidráulicas y accesorios para el sistema servohidráulico completo. La gama presta servicio a fabricantes de prensas hidráulicas, fabricantes de máquinas de moldeo por inyección e integradores de sistemas hidráulicos industriales en todo el mercado internacional. Para obtener las especificaciones completas del producto y las guías de selección, consulte laCatálogo de productos del sistema servohidráulico Vicksen el sitio web de la empresa.
7.4 ¿Los servoaccionamientos y bombas hidráulicas de Vicks Hydraulic están certificados según las normas internacionales?
Sí. La gama de servoaccionamientos y bombas hidráulicas de Vicks Hydraulic está certificada según las normas internacionales pertinentes, incluyendo el marcado CE para los mercados europeos, la norma ISO 9001 para la gestión de la calidad y las normas de seguridad de maquinaria pertinentes para el equipo objetivo.Marco de marcado CE para maquinaria industriales el requisito de conformidad europeo pertinente para los sistemas de servoaccionamiento de Vicks Hydraulic vendidos en los mercados de la UE. Para aplicaciones que requieren certificaciones específicas (como la certificación UL para los mercados norteamericanos o certificaciones OEM específicas), Vicks Hydraulic respalda el proceso de certificación con informes de pruebas documentados y declaraciones de conformidad.
7.5 ¿Cómo garantiza Vicks Hydraulic la uniformidad de la calidad en todas las series de producción de servomotores y bombas hidráulicas?
Cada servoaccionamiento y bomba hidráulica se somete a un control de calidad documentado en cinco etapas: (1) inspección de materiales y componentes entrantes con certificados de fábrica para los componentes principales (electrónica del servoaccionamiento, bobinados del servomotor, piezas de la bomba hidráulica), (2) inspección en proceso en el ensamblaje del servoaccionamiento, ensamblaje del servomotor, ensamblaje de la bomba hidráulica e integración del sistema, (3) prueba sin carga para cada unidad con rendimiento de salida documentado, (4) prueba de carga en base a muestreo (normalmente 5-10% de cada lote de producción) con resultados documentados de eficiencia y tiempo de respuesta, y (5) auditoría previa al envío con paquete completo de documentación del sistema. El sistema de gestión de calidad está certificado según ISO 9001, con control estadístico de procesos (CEP) aplicado a los parámetros críticos de rendimiento del servoaccionamiento y la bomba hidráulica para series de producción superiores a 50 unidades por lote.
8. Perspectiva final: la integración de servomotores como estrategia de eficiencia energética y productividad.
Las tres especificaciones de integración de servomotores que he analizado —compatibilidad entre servomotor y bomba para prensas hidráulicas, tiempo de respuesta del servomotor para máquinas de moldeo por inyección y eficiencia del sistema y ahorro energético para unidades de potencia industriales— son las decisiones de compra que determinan la eficiencia energética, la productividad y la calidad del producto final de los equipos hidráulicos. La especificación de servomotor de uso general cubre el 80 % de las aplicaciones de baja demanda, pero es en el 20 % de las aplicaciones de alta presión, alta precisión y alta frecuencia de ciclo donde una especificación cuidadosa aporta un valor tangible.
Si usted es un profesional de compras en un fabricante de prensas hidráulicas, un constructor de máquinas de moldeo por inyección o un integrador de sistemas hidráulicos industriales, el marco anterior le proporcionará una forma estructurada de especificar sistemas de servoaccionamiento y bombas hidráulicas. Las preguntas de la Sección 5 son las mismas que utilizo en las conversaciones iniciales sobre proyectos, y siempre revelan qué fabricantes de servoaccionamientos pueden satisfacer los requisitos de precisión, tiempo de respuesta y eficiencia que exigen los equipos hidráulicos modernos.
La oportunidad en 2026 es significativa. El mercado global de equipos hidráulicos continúa evolucionando, impulsado por las regulaciones de eficiencia energética, la integración de la automatización y los requisitos de fabricación de precisión, factores que aumentan la demanda de sistemas servohidráulicos de alto rendimiento. Los fabricantes de equipos e integradores de sistemas que tomen decisiones decisivas sobre la especificación de servoaccionamientos ahora serán quienes obtengan la ventaja en eficiencia energética, productividad y calidad del producto durante la próxima década. Espero que este marco les ayude a tomar las decisiones de especificación que posicionen sus equipos hidráulicos para obtener dicha ventaja.
Fecha de publicación: 2 de julio de 2026