TL;DR.Un ingenio azucarero de São Paulo reemplazaba sus bombas de paletas cada 90 días. Al modificar tres elementos de las especificaciones del fabricante (el fluido del depósito se sustituyó por un aceite hidráulico de alto índice de viscosidad, apto para temperaturas superiores a 50 °C; se instaló un filtro absoluto de 10 micras en la línea de retorno y se reemplazó el cartucho Vickers serie V), el ciclo de reemplazo se redujo de 90 a 180 días. El ingenio ahorró aproximadamente la mitad de su presupuesto anual para bombas y prácticamente eliminó las averías durante la cosecha. Este es el caso práctico, con los cambios en las especificaciones y el cálculo de costos.
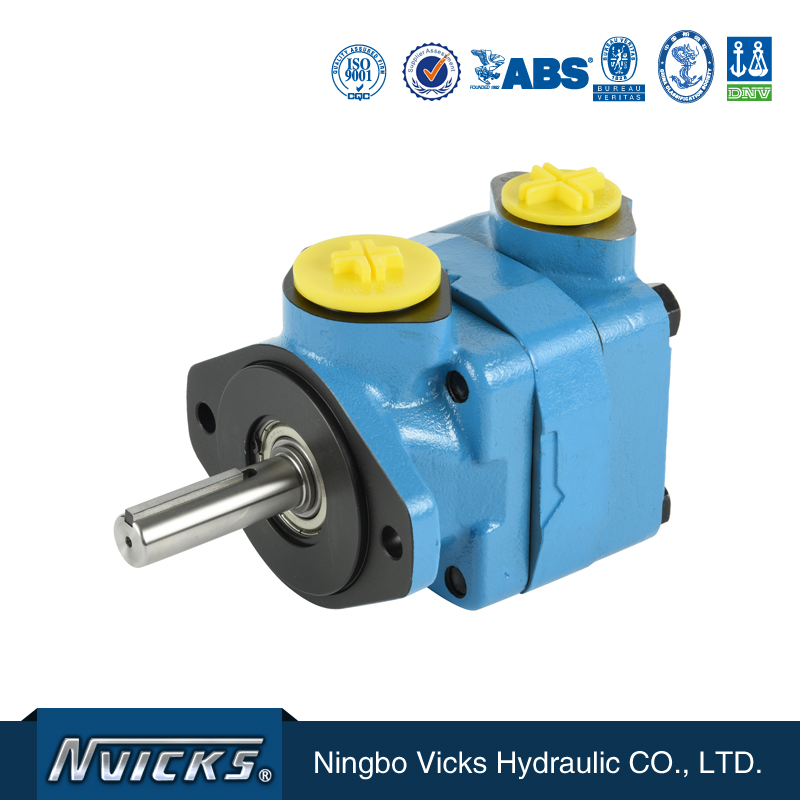
El punto de partida: por qué 90 días era lo normal para las bombas de paletas de la fábrica de azúcar de São Paulo
La planta, una instalación mediana de producción de azúcar y etanol en São Paulo, opera las 24 horas del día, los 7 días de la semana, de abril a noviembre. El circuito hidráulico utiliza bombas de doble paleta Vickers serie V en tres circuitos de presión: rodillos de molienda, imbibición y manejo de bagazo. Antes de la modernización, cada cartucho de la serie V se reemplazaba cada 90 días, independientemente de su uso.
Ese ciclo de 90 días no es inusual para los ingenios azucareros brasileños. En general, los ingenios de las regiones tropicales utilizan bombas de paletas estándar con ciclos de entre 60 y 90 días. El problema no radica en la falla prematura, sino en que los intervalos de reemplazo de 90 días hacen que la sustitución de la bomba coincida con la temporada de cosecha, cuando el tiempo de inactividad resulta más costoso.
“La cosecha de un ingenio azucarero en São Paulo se extiende de abril a noviembre, las 24 horas del día, los 7 días de la semana. Un ciclo de bombeo de 90 días implica de tres a cuatro cambios de bomba programados durante el período de cosecha. Cada cambio supone de cuatro a seis horas de inactividad del molino. Ese es el coste que la especificación del fabricante tuvo que contemplar.”
Los tres cambios en las especificaciones que duplicaron la vida útil de la bomba.
La modificación consiste en tres pasos respecto a las especificaciones del fabricante original, no en el simple cambio de la bomba. La bomba en sí es prácticamente la misma referencia de la serie V; lo que cambió fueron las especificaciones circundantes. Los tres cambios se presentan ordenados según su impacto, siendo el primero el de mayor impacto y el tercero la medida de menor costo.
Resumen del caso de São Paulo.Ciclo de reemplazo inicial: 90 días (cambios trimestrales). Ciclo de reemplazo posterior a la modernización: 180 días (cambios semestrales). Impacto neto en el presupuesto de bombas: aproximadamente -45 por ciento anual. Fallas imprevistas de bombas a mitad de la cosecha: de aproximadamente dos por temporada de cosecha a cero en el primer año después de la modernización. Los tres cambios costaron menos que un solo reemplazo de bomba de emergencia a mitad de la cosecha.
2.1 Cambio 1 – Especificación del fluido hidráulico: de la norma ISO VG 46 a un aceite de alto índice de viscosidad (VI) con clasificación de 50 °C.
El factor que más influyó fue el cambio de fluido hidráulico. La planta había estado utilizando un aceite mineral estándar ISO VG 46 (VI ~95, temperatura máxima del fluido 60 °C). En una cosecha en São Paulo, la temperatura del fluido en el depósito alcanzó los 55 °C a media tarde. A 55 °C, el ISO VG 46 se vuelve menos viscoso, con una viscosidad de 13-14 cSt, justo en el límite inferior del rango de operación de la serie V.
El fluido de adaptación es un aceite hidráulico de alto índice de viscosidad (VI 150+) con la misma clasificación ISO VG 46 para el lado frío, pero con una curva de viscosidad-temperatura mucho más plana. A 55 °C, mantiene una viscosidad de 18-20 cSt, dentro del rango de la serie V. La película de fluido en las puntas de los álabes permanece intacta durante las horas de mayor calor, el desgaste disminuye y la vida útil del cartucho se duplica.
Flujo de selección de fluidos.Medir la temperatura global del depósito bajo carga de cosecha sostenida → identificar la temperatura máxima y las horas por encima de 50 °C → seleccionar un aceite de alto VI (VI ≥ 150) clasificado para el pico + 10 °C → validar que la viscosidad en el pico sea ≥ 16 cSt → ejecutar un piloto de 1000 horas en una bomba antes del cambio en toda la flota.
2.2 Cambio 2 – Filtración: de 25 micras nominales a 10 micras absolutas en la línea de retorno
El segundo cambio consistió en mejorar la filtración de la línea de retorno. La planta utilizaba un filtro de retorno de 25 micras nominales (el predeterminado del fabricante, adecuado para climas templados). En São Paulo, las temperaturas más elevadas del yacimiento aceleran la oxidación del petróleo, y los subproductos de la oxidación tienen un tamaño de entre 5 y 15 micras, por donde pasa un filtro de 25 micras nominales.
La modernización incluyó un filtro de retorno absoluto de 10 micras (β10 ≥ 200, 99,5 % de retención a 10 micras). Una mayor retención evita que los subproductos de la oxidación lleguen a la zona de desgaste de las paletas y prolonga la vida útil del cartucho entre un 30 y un 40 %. El costo del cambio de filtro es mínimo: un filtro por trimestre.
2.3 Cambio 3 – Cartucho de la bomba: de la serie VQ a la serie V para los circuitos calientes.
El tercer cambio fue el de menor costo, pero el más revelador. La planta había especificado bombas de la serie VQ para el circuito de bagazo. La serie VQ ofrece mayor eficiencia, pero un rango de viscosidad más estrecho (13-54 cSt frente a los 13-143 cSt de la serie V). Cuando la temperatura del depósito aumentó, las bombas VQ funcionaron durante más horas con una viscosidad inferior a la de diseño, lo que provocó desgaste.
El cambio al cartucho estándar de la serie V amplió considerablemente el rango de operación de la bomba. Si bien la serie V funciona con menor eficiencia en el punto de diseño, la pérdida de eficiencia del 2-3 % es mínima en comparación con la mayor robustez. Actualmente, la planta utiliza cartuchos VQ en los circuitos estables y cartuchos V en el circuito de bagazo, donde se producen fluctuaciones de temperatura.
La modernización no requirió la compra de bombas nuevas. Consistió en reescribir las especificaciones del fabricante original para corregir tres aspectos que presentaban errores en la especificación original para el funcionamiento en climas tropicales. Las bombas que siguen en funcionamiento hoy en día son del mismo modelo de la serie V; simplemente, el fluido, el filtro y la variante del cartucho se adaptan al clima actual.
El cálculo de costes que justifica la modernización
Los ingenieros hidráulicos de la fábrica de azúcar de São Paulo aprueban las modernizaciones en función de la rentabilidad, no de la estética. El cálculo para esta modernización es sencillo.
3.1 Componente de costo de la bomba
El cartucho de la serie V se vende al por menor a unos 220 USD en el canal de distribución OEM brasileño. La fábrica compraba 12 cartuchos al año (uno por trimestre por circuito, tres circuitos). Tras la modernización, compra 6. Ahorro directo en la bomba: aproximadamente 1320 USD al año.
3.2 Componente de costo por tiempo de inactividad
Cada cambio de surtidor supone entre 4 y 6 horas de inactividad en la planta de molienda. La planta procesa 12 000 toneladas de caña al día. Un cambio imprevisto de 4 horas supone una pérdida de ingresos por la venta de azúcar de aproximadamente 15 000 USD, además de las penalizaciones impuestas a los clientes de etanol. Reducir a la mitad la frecuencia de los cambios de surtidor supone un ahorro de entre 45 000 y 60 000 USD anuales en tiempo de inactividad.
3.3 Componente de costo de daños secundarios
Una bomba de paletas que falla a mitad de turno arroja fragmentos al depósito y al resto del circuito. La limpieza cuesta entre 5000 y 10 000 dólares por incidente. Antes de la modernización, la planta tenía entre uno y dos incidentes de este tipo por cosecha. Después de la modernización: cero en el primer año.
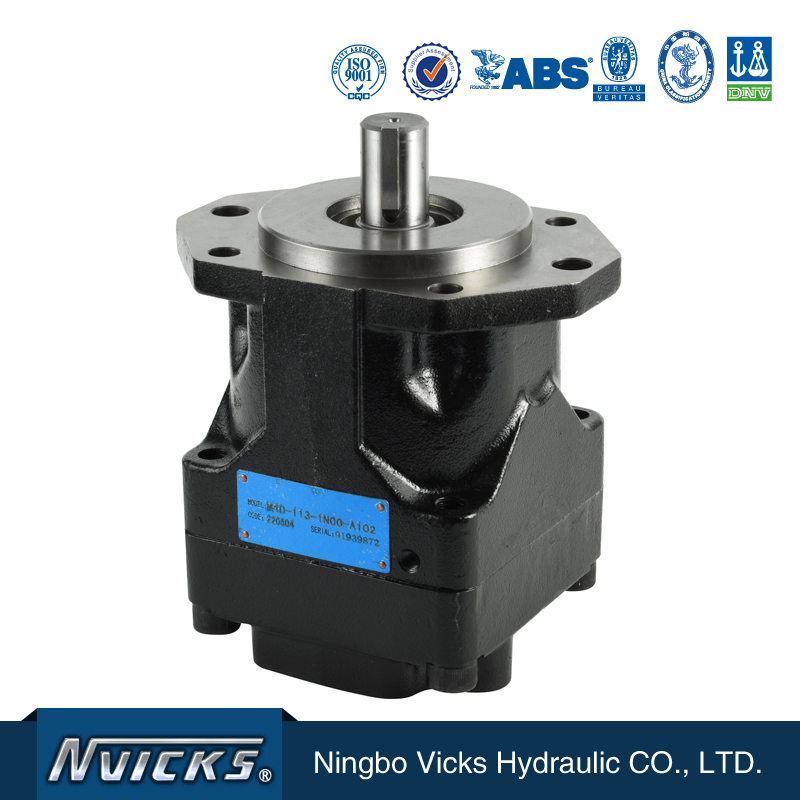
Qué significa realmente “Especificación OEM para climas cálidos” en una hoja de especificaciones.
La especificación OEM para climas cálidos se refiere a una especificación escrita que contempla temperaturas sostenidas del depósito superiores a 50 °C y temperaturas ambiente superiores a 35 °C. La mayoría de las hojas de datos de los fabricantes de equipos originales (OEM) ocultan la información clave: en el extremo superior del rango de temperaturas, la viscosidad del fluido y el desgaste de la bomba son muy sensibles a la selección del fluido. Una especificación para climas cálidos explicita estas sensibilidades.
Las normas ISO VG y DIN 51524 detrás de la especificación
El cambio en las especificaciones del fluido se basa en tres referencias de la industria.Guía de selección de fluidos Bosch RexrothEstablece el marco DIN 51524 para aceites hidráulicos ISO VG 32/46/68/100 con gráficos explícitos de viscosidad frente a temperatura.Referencia del lubricante Unildocumenta los grados de viscosidad HLP, HVLP y HV (HVLP/HV en VI ≥ 150, HLP en VI ~95-105). ElReferencia de selección ISO VGEsto confirma por qué VI ≥ 140 es obligatorio para el servicio de depósito caliente. La modernización se enmarca claramente en la categoría HVLP.
4.1 Los cinco campos que debe cubrir una especificación OEM para climas cálidos
- Viscosidad del fluido a la temperatura máxima del yacimiento (objetivo ≥ 16 cSt en el pico, no en el arranque en frío).
- Índice de viscosidad del fluido (VI objetivo ≥ 150 para un funcionamiento sostenido a 50 °C o más).
- Clasificación absoluta de filtración de la línea de retorno (objetivo ≤ 10 micras con β10 ≥ 200).
- Dimensionamiento del depósito para la máxima disipación de calor (tiempo de residencia objetivo ≥ 3 veces el caudal de la bomba).
- Selección de la serie de cartuchos por circuito (V vs VQ vs T6 vs T7 adaptados al rango de temperatura).
4.2 Lo que la mayoría de las especificaciones de los fabricantes de equipos originales (OEM) omiten
La mayoría de las hojas de datos de los fabricantes de equipos originales (OEM) indican el rendimiento en el punto de diseño: una temperatura ambiente de 50 °C y aceite mineral ISO VG 46. Esta información es válida para instalaciones en climas templados, pero puede resultar engañosa para aplicaciones en São Paulo o Texas. La especificación para climas cálidos reitera el rendimiento bajo la temperatura y el fluido de funcionamiento reales.
La especificación de una bomba de paletas de la serie V para una aplicación en un depósito a 55 °C con un aceite mineral estándar ISO VG 46 es la causa más común de una vida útil de la bomba de 60 a 90 días en los ingenios azucareros brasileños. La ficha técnica de la bomba indica que funciona hasta 80 °C. La ficha técnica del fluido indica que el ISO VG 46 funciona hasta 60 °C. Ninguna de las fichas técnicas señala esta discrepancia. La especificación para climas cálidos debe subsanar explícitamente dicha discrepancia.
Por qué Ningbo Vicks Hydraulic es el socio OEM adecuado para este tipo de modernización.
La modernización fue especificada y suministrada por Ningbo Vicks Hydraulic Co., Ltd., fundada en 2007 como una empresa nacional de alta tecnología especializada en bombas de paletas y servomotores de ahorro de energía. Vicks es la entidad que preside el comité de revisión de estándares de la industria china de bombas de paletas y cuenta con las series T6, T7, V, VQ, V10, V20, SQP, PV2R, además de los motores de paletas M3B, M4C, M4D, M4E, 25M, 35M y 50M. Su capacidad anual supera las 80 000 bombas de paletas y los 10 000 servomotores, y cuenta con las certificaciones de las sociedades de clasificación CCS, DNV, ABS, BV y LR.
Para la modernización de un ingenio azucarero de São Paulo, las entradas de productos relevantes son las siguientes:Bomba de doble paleta Vickers serie Vfamilia (la variante de cartucho que utiliza el molino en el circuito de bagazo), elCatálogo de productos de bombas de paletaspara una selección más amplia, y los motores de paletas de la serie M4 para el emparejamiento de eficiencia igualada. La conversación sobre las especificaciones para climas cálidos se inicia mejor con el equipo de ventas técnicas a través delConsulta sobre especificaciones del fabricante de equipos originales (OEM)página.
¿En qué otros casos se aplica la adaptación a climas cálidos?
La adaptación se aplica directamente a cualquier aplicación brasileña o tropical con temperaturas de depósito superiores a 50 °C: accionamientos de centrifugadoras en plantas de etanol, sistemas hidráulicos de cribas mineras, equipos portuarios y unidades de potencia hidráulica en acerías. El denominador común es el mismo: alta temperatura del depósito sumada al fluido estándar del fabricante reduce la vida útil de la bomba.
Lista de verificación de aplicabilidad de la modernización.¿Su aplicación funciona las 24 horas del día, los 7 días de la semana, durante la temporada de calor? ¿La temperatura del depósito supera los 50 °C durante más de 4 horas al día? ¿El ciclo de reemplazo de su bomba de paletas actual es inferior a 120 días? Si la respuesta a las tres preguntas es afirmativa, vale la pena considerar el costo de la adaptación según las especificaciones del fabricante para climas cálidos.
Preguntas frecuentes
¿Cuál es el ciclo normal de reemplazo de la bomba de paletas en un ingenio azucarero brasileño?
En la planta de laminación, el ciclo de reemplazo original era cada 90 días (cambios trimestrales). Tras la modernización: 180 días. En general, las plantas de la región tropical suelen tener ciclos de 60 a 90 días en bombas de paletas de especificaciones estándar.
¿Qué cambio en las especificaciones del fabricante original marcó la mayor diferencia en esta adaptación?
El cambio del fluido, pasando de un aceite mineral estándar ISO VG 46 a un fluido hidráulico de alto índice de viscosidad (VI) apto para temperaturas sostenidas en el depósito superiores a 50 °C, fue el factor determinante. Combinar esto con un filtro absoluto de 10 micras y el cambio del cartucho Vickers V/VQ amplió el ciclo de 90 a 180 días.
¿Funciona realmente la serie V de Vickers en las condiciones ambientales de 45 °C de un ingenio azucarero?
Sí, pero solo con las especificaciones de fluido y el tamaño de depósito adecuados. La serie V está diseñada para temperaturas de fluido de hasta 80 °C de forma continua y hasta 50 °C ambiente, con reducción de rendimiento. Sin un fluido apto para climas cálidos, las holguras de las puntas de los álabes de la serie V se desgastan más rápidamente debido a que la película de fluido se rompe a baja viscosidad.
¿Por qué la fábrica eligió la serie V en lugar de la serie VQ para la modernización?
La planta optó por la serie V en lugar de la VQ porque la serie V tiene un rango de viscosidad operativa más amplio (13-143 cSt frente a los 13-54 cSt de la VQ), lo que resulta más tolerante a las fluctuaciones de temperatura del depósito durante un turno de cosecha de 24 horas. La VQ ofrece mayor eficiencia a la viscosidad de diseño, pero esta eficiencia se pierde cuando el fluido se vuelve menos viscoso.
¿Cómo se calcula realmente el coste de sustitución de una bomba de paletas en un ingenio azucarero brasileño?
El costo de la bomba por sí solo rara vez es el factor determinante. El costo real se compone de la bomba, el tiempo de inactividad y los daños secundarios. Un molino típico pierde entre 4 y 6 horas de capacidad de molienda por cada cambio de bomba, además del riesgo de contaminación por residuos en las paletas si una bomba falla a mitad del turno. Duplicar el ciclo reduce a la mitad estos tres factores.
¿Podría funcionar la misma adaptación para otras industrias brasileñas además de las fábricas de azúcar?
Sí. La especificación OEM para climas cálidos se aplica a cualquier aplicación brasileña con temperaturas sostenidas en el embalse superiores a 50 °C: cribas mineras, sistemas hidráulicos de acerías, equipos portuarios, accionamientos de centrifugadoras de plantas de etanol, secciones húmedas de fábricas de papel. El caso de São Paulo sirve de referencia; los cambios en la especificación se aplican directamente.
Sobre el autor.Este estudio de caso fue escrito porDemi GeExperto en soluciones hidráulicas en Ningbo Vicks Hydraulic Co., Ltd. (empresa nacional de alta tecnología fundada en 2007). Demi trabaja con compradores de sistemas hidráulicos de ingenios azucareros, plantas de etanol, minería y acerías en modernizaciones según las especificaciones del fabricante para climas cálidos. Conéctate en Facebook:Demi Ge en FacebookPara obtener información sobre la empresa, consulte elPerfil de la empresa Vicks HydraulicPara solicitar una hoja de especificaciones de modernización, utilice elConsulta sobre especificaciones del fabricante de equipos originales (OEM)página.
Fecha de publicación: 6 de agosto de 2026