- Eine servohydraulische Spritzgießmaschine verbraucht bei gleicher Teileanzahl und Zykluszeit etwa 40–80 % weniger Energie als eine herkömmliche hydraulische Presse mit fester Pumpe, abhängig von Schussgröße, Halteprofil und Leerlaufverhältnis.
- Der Aufpreis für Servomaschinen (die Differenz zwischen dem Anschaffungspreis einer Servomaschine und dem einer konventionellen Maschine) amortisiert sich in der Regel innerhalb der ersten 18 bis 36 Betriebsmonate, vor allem durch die Einsparungen bei der Stromrechnung.
- Konventionelle Maschinen haben nach wie vor ihren Platz bei Anwendungen mit sehr hohem Durchsatz und langen Arbeitszyklen sowie in Anlagen mit kontinuierlichem Dreischichtbetrieb, wo die Hydraulikpumpe selten stillsteht.
- Die Gesamtbetriebskosten über 5 Jahre setzen sich aus vier Komponenten zusammen: Investitionskosten, Energiekosten, Wartungskosten und Ausschuss/Ausfallzeiten. Servomaschinen sind hinsichtlich Energiekosten und Ausfallzeiten im Vorteil; konventionelle Maschinen können bei den Investitionskosten und bestimmten Wartungskosten günstiger sein.
Warum die billigere Maschine teurer sein kann
Der Leiter eines Spritzgießwerks in Dongguan hatte gerade eine in die Jahre gekommene konventionelle 250-Tonnen-Hydraulikpresse durch eine brandneue Presse gleicher Spezifikation ersetzt. Die neue Presse kostete weniger als die Hälfte einer vergleichbaren servohydraulischen Maschine. Achtzehn Monate später lag die Stromrechnung des Werks in der Spritzgießhalle 6 % höher als im Vorjahr – die konventionelle Presse verbrauchte deutlich mehr Strom als die alte, die sie ersetzt hatte. Nach drei Jahren überstiegen die kumulierten Stromkosten der konventionellen Presse den Preisaufschlag der vergleichbaren Servomaschine, noch bevor Lärm, Kühlbedarf und Ölwechselintervalle berücksichtigt wurden. Das Werk rüstete die bestehende Presse schließlich mit einem Servosystem nach, anstatt sie zu ersetzen – und konnte den Energieverbrauch bereits im ersten vollen Monat halbieren.
Die Wahl zwischen servohydraulischem und konventionellem hydraulischem Spritzgießen ist keine einfache „Neuer ist besser“-Entscheidung. Es handelt sich um eine Berechnung der Gesamtbetriebskosten über fünf Jahre, die von der Maschinenleistung, dem Zyklusprofil, den Betriebsstunden und den lokalen Stromkosten abhängt. Dieser Artikel erläutert diese Berechnung detailliert – wie sich der Energie- und Wartungsaufwand tatsächlich unterscheidet, wo die konventionelle Maschine nach wie vor Vorteile bietet und wie die Zahlen für eine konkrete Installation ermittelt werden.
Wie eine herkömmliche Hydraulikpresse Energie nutzt
Eine konventionelle hydraulische Spritzgießmaschine mit fester Pumpe wird von einem Elektromotor mit konstanter Drehzahl angetrieben, der typischerweise ohne Frequenzumrichter direkt an das Stromnetz angeschlossen ist. Der Motor treibt eine Hydraulikpumpe mit festem Fördervolumen an – üblicherweise eine Flügelzellenpumpe oder eine Axialkolbenpumpe –, die einen konstanten Hydraulikflüssigkeitsstrom mit einem lastproportionalen Druck liefert. Die Wegeventile, Proportionalventile und Servoventile der Maschine modulieren Durchfluss und Druck, um sie an die einzelnen Phasen des Zyklus (Form schließen, Einspritzen, Nachfüllen, Plastifizieren und Form öffnen) anzupassen.
Der Motor läuft während des gesamten Zyklus mit voller Drehzahl, selbst bei geringem Hydraulikbedarf. In der Haltephase – wenn das Werkstück nur einen Bruchteil des Spitzenvolumenstroms benötigt, um den Kavitätsdruck aufrechtzuerhalten – wird der überschüssige Volumenstrom über ein Überdruckventil zurück in den Tank geleitet und als Wärme abgeführt. In der Kühlphase – wenn außer einer geringen Schließkraft kein Hydraulikvolumenstrom benötigt wird – läuft die Pumpe weiterhin mit voller Drehzahl, verbraucht weiterhin die volle Leistung, und das Überdruckventil leitet weiterhin den überschüssigen Volumenstrom ab. Dies ist die strukturelle Ineffizienz eines Systems mit fester Pumpe: Motor und Pumpe arbeiten an einem festen Betriebspunkt, und jede Abweichung zwischen diesem Punkt und dem tatsächlichen Hydraulikbedarf geht als Wärme verloren.
Die Wärme selbst ist nicht kostenlos. Das Hydrauliköl muss gekühlt werden, um seine Viskosität zu erhalten und Oxidation zu verhindern. Dies erfordert einen separaten Ölkühler (wasser- oder luftgekühlt), der permanent läuft und zusätzliche Energie verbraucht. Der Kühlbedarf einer konventionellen 250-Tonnen-Presse bei einer Umgebungstemperatur von 30 °C ist erheblich – typischerweise im Bereich von 15–25 % der elektrischen Leistungsaufnahme der Maschine im Dreischichtbetrieb.
Wie ein servohydraulisches System Energie nutzt
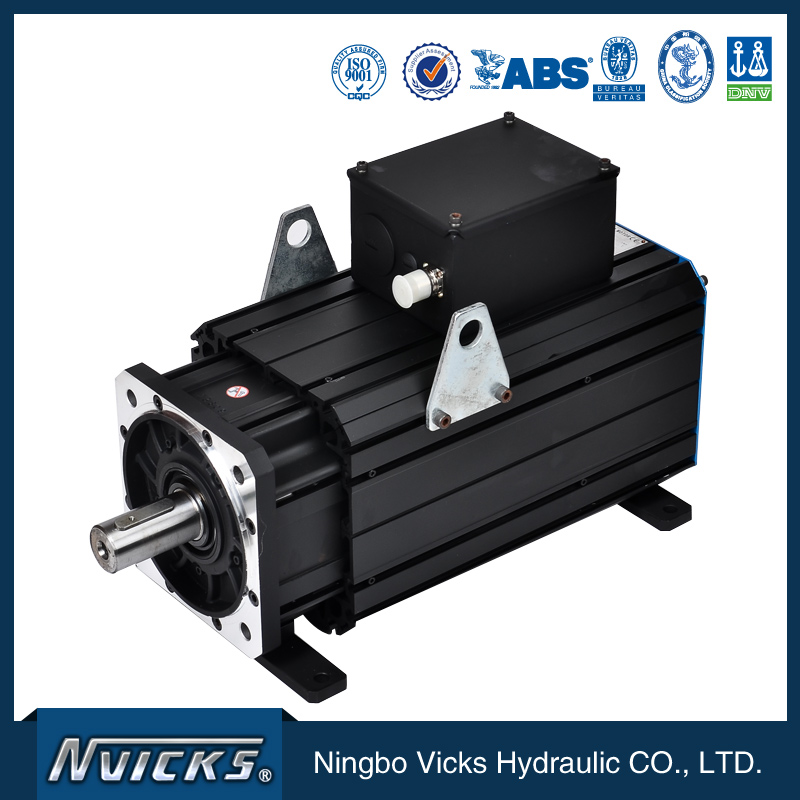
Ein servohydraulisches System ersetzt den Konstantdrehzahlmotor durch einen drehzahlvariablen Servomotor – typischerweise einen Permanentmagnet-Synchronmotor (PMSM) –, der von einem Frequenzumrichter (FU) angesteuert wird. Der Servoumrichter regelt die Motordrehzahl in Echtzeit passend zum Hydraulikbedarf. In Phasen mit hohem Durchfluss (Formenschließen, Einspritzen, Plastifizieren) beschleunigt der Motor auf hohe Drehzahl. In Phasen mit niedrigem Durchfluss (Halten, Abkühlen) reduziert die Motordrehzahl die Drehzahl auf einen Wert, der den aktuellen Hydraulikbedarf deckt. Im Stillstand (keine Bewegung) kann der Motor vollständig anhalten oder mit nahezu null Drehzahl laufen.
Das Ergebnis ist, dass die servohydraulische Maschine nur die für jede Zyklusphase benötigte Leistung aufnimmt. Der Motor läuft nicht mit konstanter Drehzahl, die Pumpe leitet keinen überschüssigen Durchfluss ab, und die für die Ineffizienz herkömmlicher Pressen charakteristische Wärmeabgabe durch das Bypassventil wird weitgehend eliminiert.Bosch Rexroth, Yukenund andere Hersteller von Hydrauliksystemen veröffentlichen Anwendungsberichte mit gemessenen Vergleichen des Energieverbrauchs von Servopumpen gegenüber Festpumpen; die typische Spanne der veröffentlichten Daten beträgt eine Energieeinsparung von 40–80 % bei Bauteilen mit signifikanten Halte- und Kühlphasen und eine Einsparung von 20–40 % bei Bauteilen mit kürzeren Halte- und Kühlphasen.
Die Einsparungen sind über den gesamten Zyklus nicht gleichmäßig verteilt. Die größten Einsparungen ergeben sich in der Kühlphase (der längsten Phase mit geringer Auslastung in den meisten Zyklen), die zweitgrößten in der Haltephase und die geringsten in der Einspritzphase (in der der maximale Materialfluss benötigt wird und das Servosystem ebenfalls unter Volllast läuft). Bei einer typischen 250-Tonnen-Presse, die ein 200 g schweres ABS-Teil mit einem 25-Sekunden-Zyklus formt, beträgt die Zykluszeit etwa 50 % der Kühlphase, 15 % der Haltephase, 25 % der Einspritz- und Plastifizierungsphase und 10 % der Öffnungs-/Schließphasen. Die größte Einsparung erzielt die Servomaschine in der Kühlphase.
Der Servo-Aufschlag: Investitionskosten vs. Betriebskosten
Eine servohydraulische Spritzgießmaschine kostet in der Regel 30–60 % mehr als eine vergleichbare konventionelle Maschine mit gleicher Schließkraft und Schussgröße. Der genaue Aufpreis hängt vom Maschinenhersteller, dem Servosystemlieferanten und der Maschinenspezifikation ab. Bei einer typischen 250-Tonnen-Presse beträgt der Aufpreis für Servosysteme derzeit einen fünfstelligen Betrag – ein signifikanter, aber für einen Betriebsleiter, der die Anschaffung prüft, nicht ausschlaggebender Faktor.
Die Prämie wird durch die Energieeinsparungen amortisiert. Um die Amortisationszeit zu beziffern, sind drei Faktoren erforderlich: die Energieeinsparungen pro Zyklus, die Zyklen pro Schicht und die Stromkosten. (Vicks)Servosystem-ProduktlinieDas System ist für Servoantriebe mit Flügelzellenpumpen in Spritzgussanwendungen ausgelegt und erzielt Energieeinsparungen auf Systemebene im angegebenen Bereich. Bei einer 250-Tonnen-Maschine mit einem 25-Sekunden-Zyklus und 6.000 Betriebsstunden pro Jahr (entspricht etwa Zweischichtbetrieb) liegen die jährlichen Stromeinsparungen in einem relevanten Bereich – ausreichend, um die Mehrkosten für den Servoantrieb je nach lokalem Stromtarif innerhalb der ersten 18 bis 36 Betriebsmonate zu amortisieren.
Neuigkeiten aus der KunststoffbrancheUndKunststofftechnologieVeröffentlichte mehrjährige Umfragedaten zeigen, dass servohydraulische Maschinen den Markt für neue Pressen im Pressenbereich von 50 bis 800 Tonnen in Nordamerika, Europa und Ostasien dominieren, während konventionelle Pressen zunehmend auf spezielle Anwendungen mit hohen Presskräften beschränkt werden. Diese Marktverschiebung ist ein Indiz für die Rentabilität: Würde sich der Aufpreis für Servoantriebe nicht innerhalb von drei Jahren amortisieren, hätte sich der Markt nicht verändert.
Wartung: Wo die beiden Systeme auseinandergehen
Das Wartungsprofil eines servohydraulischen Systems unterscheidet sich in drei Bereichen von dem einer herkömmlichen Presse.
Erstens ist der Servomotor selbst wartungsärmer als ein Induktionsmotor gleicher Leistung – er benötigt keine Bürsten, keine Schleifringe und der Permanentmagnetrotor benötigt keinen Erregerstrom. Der Frequenzumrichter hat zwar ein eigenes Wartungsprofil (Lüfter, Elektrolytkondensatoren mit einer Lebensdauer von 8–12 Jahren), die aktiven Komponenten des Motors selbst sind jedoch auf eine lange Lebensdauer ohne planmäßige Wartung ausgelegt.
Zweitens arbeitet die Hydraulikpumpe in einem Servosystem mit variabler Drehzahl und typischerweise mit einer niedrigeren durchschnittlichen Drehzahl als eine Festpumpe in einer herkömmlichen Presse. Eine niedrigere durchschnittliche Drehzahl bedeutet geringeren Lagerverschleiß, geringere thermische Belastung und eine längere Lebensdauer der Dichtungen. (Felddaten veröffentlicht von)Formenbautechnologieund diverse Hydraulikpumpenhersteller zeigen übereinstimmend, dass Flügelzellenpumpen im Betrieb mit variabler Drehzahl eine deutlich längere Lebensdauer haben als die gleiche Flügelzellenpumpe im Betrieb mit fester Drehzahl auf einer vergleichbaren Presse.
Drittens läuft der Ölkühler einer servohydraulischen Presse weniger kontinuierlich, da die Wärmeabfuhr über das Bypassventil reduziert ist. Der Lüfter bzw. die Kühlwasserpumpe schaltet sich temperaturabhängig ein und aus, anstatt permanent zu laufen. Kürzere Kühlzeiten bedeuten weniger Wartungsaufwand und einen geringeren Stromverbrauch des Kühlsystems.
Konventionelle Pressen weisen hingegen einen höheren Lagerverschleiß an Motor und Pumpe, häufigere Dichtungswechsel und eine höhere thermische Belastung des Öls auf, was die Öloxidation beschleunigt und die Ölwechselintervalle verkürzt. Bei einer im Dreischichtbetrieb laufenden konventionellen Presse beträgt das Ölwechselintervall typischerweise 4.000 Stunden; bei einer servohydraulischen Presse mit gleichem Betriebszyklus verlängert es sich auf 6.000–8.000 Stunden. Die Ölkosten über einen Zeitraum von fünf Jahren sind beträchtlich – eine 250-Tonnen-Presse fasst 400–600 Liter Hydrauliköl, und die Kosten für Öl und Entsorgung bei jedem Ölwechsel belaufen sich in vielen Märkten auf einen vierstelligen Betrag.
Lärm und Arbeitsumgebung
Die konventionelle Presse lässt Motor und Pumpe kontinuierlich mit voller Drehzahl laufen und erzeugt am Bedienerplatz einen konstanten Geräuschpegel von 78–85 dB(A). Die servohydraulische Presse reduziert die Drehzahl von Motor und Pumpe während der Halte- und Kühlphasen, wodurch der Geräuschbeitrag des Hydrauliksystems deutlich sinkt. Der Gesamtgeräuschpegel der Maschine sinkt auf 65–72 dB(A). Dies ist der Unterschied zwischen einem Geräuschpegel, der das Tragen von Gehörschutz während einer gesamten Schicht erfordert, und einem Wert, der an der Grenze des gesetzlichen Grenzwerts liegt.
Die Lärmreduzierung führt zwar nicht direkt zu Kosteneinsparungen, ist aber in Märkten mit strengen Lärmschutzbestimmungen am Arbeitsplatz (EU-Arbeitsschutzrichtlinie 2003/10/EG, US-Arbeitsschutzrichtlinie OSHA 29 CFR 1910.95, China GBZ 2.2) ein echter Vorteil, da dort bei konventionellen Pressen Gehörschutz für die Bediener vorgeschrieben ist. Die Kosten für Gehörschutz, Hörtests und die Lärmschutzinfrastruktur in der Produktionshalle werden in der Regel nicht in die reine Energie-Amortisationsrechnung einbezogen – stellen aber über einen Zeitraum von fünf Jahren einen realen Kostenfaktor dar.
Präzision und Wiederholgenauigkeit
Das servohydraulische System bietet einen Präzisionsvorteil, der sich zwar nicht immer in der Energierückgewinnungsrechnung niederschlägt, aber in der Ausschussquote deutlich sichtbar wird. Die Druckregelung im geschlossenen Regelkreis mit Drucksensor und drehzahlvariabler Pumpe hält den Hohlraumdruck in einem engeren Bereich als ein System mit fester Pumpe und Proportionalventilen. Bei Bauteilen mit engen Toleranzen – etwa in der Optik, Medizintechnik oder Verpackungsindustrie – kann sich die Verbesserung der Ausschussquote allein über einen Zeitraum von fünf Jahren amortisieren, unabhängig von den Energieeinsparungen.
Gesellschaft der KunststoffingenieureDie Zeitschrift veröffentlicht Fachartikel zur Präzision des servohydraulischen Spritzgießens, einschließlich Daten zur Gewichtsabweichung von Schuss zu Schuss und zur Maßgenauigkeit. Der publizierte Präzisionsvorteil ist bei Teilen mit größeren Toleranzen gering (typischerweise eine Reduzierung der Gewichtsabweichung von Schuss zu Schuss um 10–20 %), bei Teilen mit engen Toleranzen hingegen signifikant (eine Reduzierung um 30–50 %).
Wo konventionelle Hydraulik immer noch die Nase vorn hat
Die konventionelle Hydraulikpresse mit feststehender Pumpe ist nicht überholt. Drei Anwendungsbereiche sprechen weiterhin für sie.
- Maschinen mit sehr hoher Tonnage (über 1.500 Tonnen).Der Aufpreis für ein Servosystem skaliert annähernd linear mit der Motorleistung; bei sehr hohen Förderleistungen wird der absolute Aufpreis jedoch so groß, dass sich die Amortisationszeit verlängert. Einige spezielle Anwendungen mit hohen Förderleistungen erfordern zudem spezifische dynamische Ansprecheigenschaften, die ein System mit variabler Drehzahl nicht so präzise wie ein System mit fester Pumpe und großem Druckspeicher liefert.
- Anwendungen mit langen Zyklen und Dauerbetrieb.Bei einem 90-Sekunden-Zyklus an einem dickwandigen Werkstück mit langer Haltephase und kontinuierlichem Dreischichtbetrieb spart die Servomaschine zwar weiterhin Energie, die Einsparungen amortisieren sich jedoch über eine geringere Anzahl von Zyklen pro Jahr. Die Amortisationszeit verlängert sich, und die konventionelle Maschine wird wettbewerbsfähiger.
- Anlagen mit begrenzten Kapitalressourcen.Ein Werk mit begrenztem Kapitalbudget und kurzem Investitionshorizont kann sich rationalerweise allein aufgrund der Kapitalkosten für die konventionelle Presse entscheiden, insbesondere wenn die lokalen Stromkosten niedrig sind.
Außerhalb dieser drei Kategorien ist das servohydraulische System hinsichtlich der Gesamtbetriebskosten über einen Zeitraum von fünf Jahren die dominierende Wahl. Die Marktdaten bestätigen dies: Der Anteil von Servosystemen an neu installierten Pressen ist in den meisten Regionen und Tonnageklassen am höchsten, mit Ausnahme der oben genannten Spezialanwendungen mit hohen Tonnagen.
Erstellung des 5-Jahres-TCO-Arbeitsblatts
Ein Vergleich der Gesamtbetriebskosten über 5 Jahre zwischen einer servohydraulischen und einer konventionellen Presse umfasst vier Kostenkomponenten: Investitionskosten, Energiekosten, Wartungskosten und Ausschuss/Stillstandzeiten. Jede dieser Komponenten wird unterschiedlich berechnet.
Die Kapitalkosten setzen sich aus dem Kaufpreis der Maschine sowie Installation, Fracht, Schulung und Inbetriebnahme zusammen. Der Servo-Aufschlag entspricht der Differenz zwischen den Kapitalkosten der beiden Maschinen.
Die Energiekosten entsprechen dem über 5 Jahre kumulierten kWh-Verbrauch, multipliziert mit dem örtlichen Stromtarif. Die Energieeinsparung der Servomaschine ergibt sich aus der Differenz zwischen dem Energieverbrauch der konventionellen Presse und dem der Servopresse im gleichen Zeitraum.
Die Wartungskosten setzen sich aus den kumulierten Kosten für Teile und Arbeitsleistung über 5 Jahre zusammen. Servomaschinen weisen typischerweise einen geringeren Wartungsaufwand an der Pumpe, seltenere Ölwechsel und einen geringeren Wartungsaufwand für den Kühler auf. Konventionelle Maschinen hingegen haben einen höheren Lagerverschleiß an Motor und Pumpe sowie einen höheren Ölverbrauch.
Die Ausschuss- und Ausfallkosten setzen sich aus dem Wert der Ausschussteile und dem Produktionsausfall während ungeplanter Stillstandszeiten zusammen. Die Servomaschine zeichnet sich durch eine präzisere Druckregelung und eine geringere Ausschussrate aus; die konventionelle Maschine weist bei Teilen mit engen Toleranzen eine höhere Ausschussrate auf, hat aber bei Teilen mit größeren Toleranzen keine Nachteile.
Die Nettoeinsparungen der Servomaschine über 5 Jahre ergeben sich aus der Summe der Energieeinsparungen, der Wartungseinsparungen und der Einsparungen bei Ausschuss und Ausfallzeiten, abzüglich des Servo-Aufschlags. Ist das Ergebnis positiv, ist die Servomaschine die wirtschaftlichere Wahl. Ist es negativ, ist die konventionelle Maschine auf 5 Jahre betrachtet die bessere Wahl.

Der Entscheidungsrahmen: Fünf Fragen, die Sie sich vor der Spezifizierung stellen sollten
Bei einer konkreten Installation lässt sich die Entscheidung zwischen Servo- und konventioneller Technologie auf fünf Fragen reduzieren.
- Wie sieht das Zyklusprofil aus?Lange Halte- und Kühlphasen sprechen für Servoantriebe. Kurze Zyklen mit hohem Durchflussbedarf begünstigen konventionelle oder Servoantriebe, wobei der Unterschied gering ist.
- Wie sieht der Betriebsplan aus?Der kontinuierliche Dreischichtbetrieb maximiert die Energieeinsparungen. Der Einschichtbetrieb mit langen Leerlaufzeiten reduziert die Einsparungen, da die Presse den größten Teil des Tages abgeschaltet ist.
- Wie hoch sind die Stromkosten vor Ort?Märkte mit hohen Zöllen (Europa, Japan, weite Teile Ostasiens) beschleunigen die Amortisation. Märkte mit niedrigen Zöllen (Teile des Nahen Ostens, Nordamerika mit reichlich Erdgasvorkommen) verlangsamen die Amortisation.
- Wie groß ist die Teiletoleranz?Bei Bauteilen mit engen Toleranzen (Medizintechnik, Optik, bestimmte Verpackungsarten) verstärkt sich der Vorteil der Servotechnologie durch geringeren Ausschuss. Bauteile mit größeren Toleranzen heben diesen Kosteneinsparungsfaktor auf.
- Was ist die Kapitalbeschränkung?Kann die Kapitalprämie nicht zu einem angemessenen Zinssatz finanziert werden, spielt die Amortisationszeit auch dann eine Rolle, wenn die Wirtschaftlichkeit des Projekts positiv ist.
Bei einer typischen 250-Tonnen-Presse mit einem 25-Sekunden-Zyklus im Zweischichtbetrieb in einem Markt mit moderaten Tarifen amortisiert sich die Investition in 18 bis 36 Monaten. Bei einer 100-Tonnen-Presse mit einem 12-Sekunden-Zyklus im Einschichtbetrieb in einem Markt mit niedrigen Tarifen kann sich die Amortisation auf vier Jahre oder mehr verlängern. (Vicks)Projekt-Amortisationstabelleberücksichtigt alle fünf Variablen und erstellt eine projektspezifische Empfehlung.
Häufig gestellte Fragen: Servo- vs. konventionelles hydraulisches Spritzgießen
Wie viel Energie spart eine servohydraulische Maschine im Vergleich zu einer herkömmlichen Presse?
Wie lange dauert es, bis sich die Servoprämie amortisiert hat?
Gibt es Anwendungsbereiche, in denen konventionelle Hydraulik immer noch besser ist?
Ist für das Servosystem eine spezielle Bedienerschulung erforderlich?
Welche Wartungsunterschiede bestehen zwischen Servo- und konventionellen Systemen?
Lässt sich eine herkömmliche Presse mit einem Servosystem nachrüsten?
Ist das Servosystem lauter als die herkömmliche Presse?
Wie hoch ist der typische Unterschied der Gesamtbetriebskosten (TCO) über einen Zeitraum von 5 Jahren zwischen einer Servopresse und einer konventionellen Presse?
Benötigen Sie eine projektspezifische 5-Jahres-TCO- und Amortisationsberechnung für einen Vergleich zwischen Servo- und konventioneller Presse?
Veröffentlichungsdatum: 17. September 2026