TL;DR:Bei Anwendungen mit Hydraulikpressen und Spritzgießmaschinen beeinflusst die Integration von Servoantrieb und Servomotor unmittelbar die Energieeffizienz, die Produktionszykluszeit und die Produktqualität. Die korrekte Spezifikation des Servoantriebs hängt von der Pumpenfördermenge, dem Systemdruck, der Zyklusbelastung und den Anforderungen an die Ansprechzeit ab. Dieser Leitfaden führt Einkaufsteams von Herstellern von Hydraulikpressen, Spritzgießmaschinen und Systemintegratoren für industrielle Hydrauliksysteme durch die drei Spezifikationen für die Servoantriebsintegration, die Energieeffizienz und Produktionsproduktivität steigern.
Ich habe die letzten zehn Jahre bei Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) gearbeitet und Hydrauliksystemprojekte in über 40 Ländern betreut. Mein besonderes Augenmerk lag dabei auf Hydraulikpressen, Hydrauliksystemen für Spritzgießmaschinen und industriellen Hydraulikaggregaten. Unser Werk lieferte Hydraulikpumpen, Hydraulikventile und Hydrauliksystemkomponenten für die Installation von Hydraulikpressen und Spritzgießmaschinen in Asien, Europa und Amerika. In dieser Zeit habe ich Projekte zur Integration von Servoantrieben und Servomotoren begleitet – von der Nachrüstung von 50-Tonnen-Hydraulikpressen bis hin zur Installation von 4.000-Tonnen-Formpressen.
Die Integration von Servoantrieben und Servomotoren ist eine technisch anspruchsvolle Anwendung, die sich direkt auf die Energieeffizienz und die Produktionsproduktivität hydraulischer Anlagen auswirkt. Die Integrationsspezifikation hängt vom Fördervolumen der Pumpe, dem Systemdruck, dem Betriebspunkt, der geforderten Ansprechzeit und der Regelungsarchitektur ab. Dieser Leitfaden behandelt die drei am häufigsten fehlerhaft spezifizierten Spezifikationen für die Servoantriebsintegration. Er erläutert die technischen Gründe für die korrekte Spezifikation, die Auswirkungen einer fehlerhaften Spezifikation und die Fragen, die Sie jedem Hersteller von Servoantrieben und Hydraulikpumpen vor der Bestellung stellen sollten.Vicks Hydraulik-Servosystem-SortimentDie Standardkonfiguration deckt die wichtigsten Anwendungsbereiche von Hydraulikpressen und Spritzgießmaschinen ab.
1. Warum die Spezifikation für die Servoantriebsintegration geräte- und anwendungsspezifisch ist
Die Integration von Servoantrieben und Servomotoren in Hydraulikpumpen und -systeme ist eine etablierte Technologie zur Reduzierung des Energieverbrauchs in Hydraulikanlagen. Der Servoantrieb regelt Drehzahl und Drehmoment des Servomotors, um die Förderleistung der Hydraulikpumpe an den tatsächlichen Bedarf des Hydrauliksystems anzupassen. Dadurch werden die Drosselverluste bei konstantem Druck vermieden, die für herkömmliche Hydrauliksysteme mit Pumpenmotoren mit fester Drehzahl charakteristisch sind.
Das istWeilDie drei Hauptanwendungen hydraulischer Geräte (Hydraulikpresse, Spritzgießmaschine und industrielles Hydraulikaggregat) unterscheiden sich grundlegend in ihren Betriebszyklen, Druckprofilen und Reaktionszeitanforderungen. Hydraulikpressen benötigen hohen Druck für den Kompressionshub und niedrigen Druck für den schnellen Vor- und Rückhub, mit typischen Zykluszeiten von 10–60 Sekunden. Spritzgießmaschinen benötigen während des gesamten Spritzvorgangs (Schließen, Einspritzen, Halten, Kühlen, Plastifizieren) variable Druck- und Durchflussmengen, mit typischen Zykluszeiten von 15–120 Sekunden. Industrielle Hydraulikaggregate benötigen für den Dauerbetrieb relativ konstante Druck- und Durchflussmengen, mit Reaktionszeiten im Millisekundenbereich.
daherEine Servoantriebs- und Servomotorspezifikation, die für eine Anwendung geeignet ist, ist in der Regel für andere Anwendungen unzureichend. Die optimale Servoantriebsspezifikation für eine Hydraulikpresse unterscheidet sich von der optimalen Spezifikation für eine Spritzgießmaschine, welche wiederum von der optimalen Spezifikation für ein industrielles Hydraulikaggregat abweicht. Hersteller, die versuchen, eine einzige Servoantriebskonfiguration für alle drei Anwendungen zu verwenden, gehen typischerweise Kompromisse bei Energieeffizienz, Zykluszeit oder Reaktionszeit ein. Die Betriebskosten schlagen sich in höherem Stromverbrauch, geringerem Produktionsdurchsatz und reduzierter Produktqualität nieder.
1.1 Wie Vicks Hydraulic die Fertigung von Servoantrieben und Hydraulikpumpen angeht
Bevor wir auf die drei Spezifikationen eingehen, ein kurzer Hinweis zur vertikal integrierten Fertigung von Vicks Hydraulic. Wir betreiben die gesamte Produktionskette im eigenen Haus: Bearbeitung der Hydraulikpumpe → Montage des Hydraulikventils → Montage des Elektromotors → Integration des Servoantriebs → Montage der Hydraulikaggregate → Prüfung → Zertifizierung. Die Eingangsspezifikation für eine Bestellung von Servoantrieben und Hydraulikpumpen umfasst typischerweise: (1) die Anwendung (Hydraulikpresse, Spritzgießmaschine, industrielles Hydraulikaggregat oder andere Hydraulikgeräte), (2) das Pumpenfördervolumen (typischerweise 16 cm³/U bis 250 cm³/U für Hydraulikpressenanwendungen und 45 cm³/U bis 500 cm³/U für Spritzgießmaschinenanwendungen), (3) den Systemdruck (typischerweise 200 bar bis 700 bar), (4) die Zyklusbelastung (Zykluszeit, Lastprofil und Dauerbetriebsverhältnis) und (5) die Anforderung an die Ansprechzeit (typischerweise 20–50 ms für Pressenanwendungen und 5–20 ms für Spritzgießmaschinenanwendungen).
Aus diesen Angaben erstellt das Engineering-Team von Vicks Hydraulic einen Projektvorschlag mit folgenden Inhalten: (1) Auswahl eines Servomotors und Servoantriebsmodells entsprechend den Anwendungsanforderungen, (2) Auswahl einer Hydraulikpumpe entsprechend den Druck- und Durchflussanforderungen, (3) Berechnung der Systemeffizienz für den angestrebten Betriebszyklus und (4) Schätzung der Lieferzeit von der Auftragsbestätigung bis zur ersten Lieferung. Die typische Lieferzeit von der Auftragsbestätigung bis zur ersten Lieferung beträgt 20–35 Werktage für Standard-Servoantriebs- und Pumpenpakete und 45–60 Werktage für kundenspezifische oder großvolumige Konfigurationen. Zur Information über die Energieeffizienz:Eurovent Certified Performance (ECP) für HydrauliksystemeDer Rahmen bietet die relevanten internationalen Referenzen für die Effizienzzertifizierung von servohydraulischen Systemen.
2. Spezifikation Nr. 1 – Abstimmung von Servomotor und Pumpe für Hydraulikpressenanwendungen
Die erste Spezifikation für die Servoantriebsintegration betrifft die Abstimmung von Servomotor und Hydraulikpumpe für Hydraulikpressen. Das Servoantriebssystem der Hydraulikpresse muss ein ausreichendes Drehmoment liefern, um die Hydraulikpumpe unter Volllast (Kompressionshub) auf den Systemdruck zu bringen, und gleichzeitig eine ausreichende Drehzahl gewährleisten, um den hohen Fördervolumenstrom für die Niederdruckhübe (schneller Vor- und Rückhub) sicherzustellen.
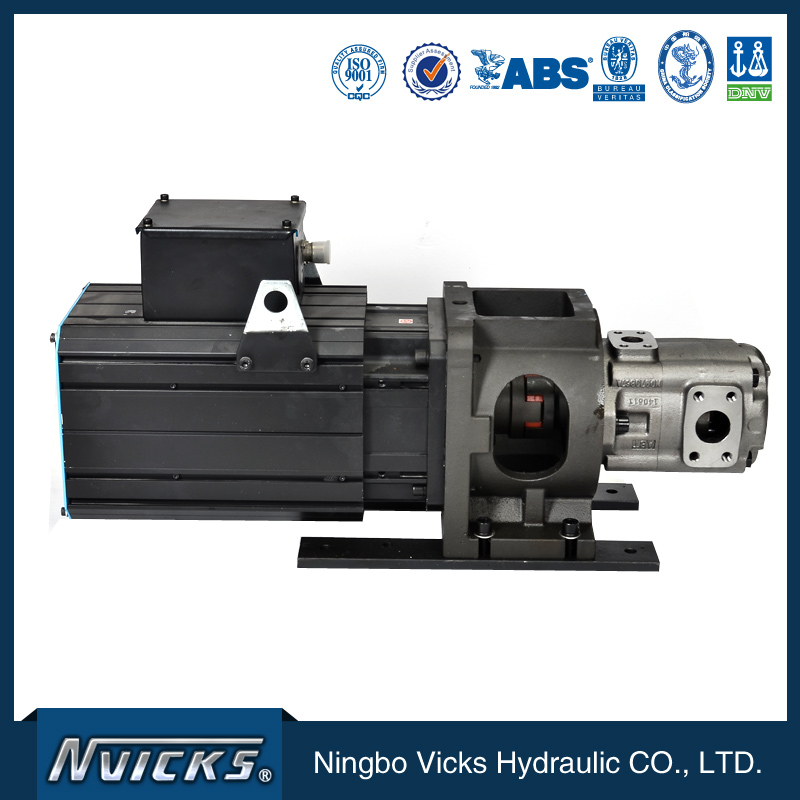
2.1 Warum die Spezifikation des maximalen Drehmoments für Pressanwendungen wichtig ist
Das erforderliche Spitzendrehmoment eines Servomotors für eine Hydraulikpresse wird durch den maximalen Systemdruck und das Fördervolumen der Pumpe bestimmt. Bei einem Fördervolumen von 100 cm³/U und einem maximalen Systemdruck von 350 bar (typisch für eine 1000-Tonnen-Hydraulikpresse) beträgt das erforderliche Spitzendrehmoment ca. 580 Nm (berechnet als Fördervolumen × maximaler Druck / (2π × 60)). Das Nenndrehmoment des Servomotors muss diesen berechneten Wert um 20–30 % übertreffen.
Der häufigste Fehler bei der Spezifikation von Servomotoren ist die Unterdimensionierung des maximalen Drehmoments anhand des durchschnittlichen Drehmomentbedarfs anstatt des maximalen Drehmoments. Das durchschnittliche Drehmoment in einer Pressenanwendung ist deutlich geringer als das maximale Drehmoment (typischerweise 30–50 % des maximalen Drehmoments bei den meisten Pressenbetriebszyklen). Ein auf das durchschnittliche Drehmoment ausgelegter Servomotor gerät während des Kompressionshubs in die Sättigung und löst den Überstromschutz aus, wodurch die Presse gestoppt wird. Die Lösung besteht darin, das maximale Drehmoment des Servomotors auf die Kombination aus maximalem Systemdruck und Pumpenfördermenge abzustimmen.
2.2 Die Pumpenverdrängungsspezifikation für die Presszykluszeit
Das Fördervolumen der Pumpe bestimmt die maximale Fördermenge des Servomotors bei Nenndrehzahl. Bei einer Hydraulikpresse mit einer 100-cm³/U-Pumpe, die von einem Servomotor mit 3000 U/min angetrieben wird, beträgt die maximale Fördermenge etwa 300 Liter pro Minute. Diese Fördermenge bestimmt die Eilganggeschwindigkeit (typischerweise 100–300 mm/s für Pressenanwendungen) und die Rückhubgeschwindigkeit (typischerweise 200–500 mm/s).
Bei Pressenanwendungen mit hohen Taktzahlen (typischerweise 8–15 Takte pro Minute bei Stanzpressen und 3–8 Takte pro Minute bei Formpressen) muss die Pumpenfördermenge ausreichen, um den erforderlichen Volumenstrom bei Nenndrehzahl des Servomotors zu gewährleisten. Das Entwicklungsteam von Vicks Hydraulic empfiehlt für Pressenanwendungen üblicherweise eine Verstellpumpe (in der Regel eine lastabhängige Axialkolbenpumpe) in Kombination mit dem Servomotor. Die lastabhängige Regelung passt die Pumpenleistung an den Systembedarf an und ermöglicht neben der Drehzahlregelung des Servomotors zusätzliche Energieeinsparungen.
WeilDie Abstimmung von Servomotor und Pumpe beeinflusst direkt die Presszykluszeit und die Energieeffizienz.daherDie Dimensionierung von Servomotor und Pumpe ist eine der wichtigsten Entscheidungen bei der Integration des Servoantriebs in die Presse. Die Mehrkosten für eine korrekt dimensionierte Servomotor-Pumpen-Kombination liegen typischerweise 25–40 % über denen einer unterdimensionierten Kombination. Die reduzierte Zykluszeit und die Energieeinsparungen amortisieren diese Mehrkosten jedoch innerhalb von 12–24 Monaten im typischen Pressenbetrieb.
3. Spezifikation Nr. 2 – Ansprechzeit des Servoantriebs für Spritzgießmaschinen
Die zweite Spezifikation für die Servoantriebsintegration betrifft die Ansprechzeit des Servoantriebs für Spritzgießmaschinen. Das Servoantriebssystem der Spritzgießmaschine muss während des gesamten Einspritzzyklus, insbesondere während der Einspritzphase (typischerweise 50–500 ms) und der Nachdruckphase (typischerweise 2–20 Sekunden), eine schnelle Druck- und Durchflussregelung gewährleisten.
3.1 Warum die Reaktionszeit für die Qualität von Spritzgussteilen wichtig ist
Die Reaktionszeit des Servoantriebs und des Hydrauliksystems beeinflusst direkt das Einspritzgeschwindigkeitsprofil, die Stabilität des Nachdrucks und die Qualität des fertigen Bauteils. Eine langsame Reaktionszeit (typischerweise > 50 ms) führt zu Schwankungen der Einspritzgeschwindigkeit, die die Oberflächengüte, die Gewichtskonstanz und die Maßgenauigkeit des Bauteils beeinträchtigen. Eine schnelle Reaktionszeit (typischerweise < 20 ms) gewährleistet eine stabile Einspritzgeschwindigkeit und einen stabilen Nachdruck, was die Gleichmäßigkeit der Bauteilqualität verbessert und die Ausschussrate reduziert.
Der häufigste Fehler bei der Spezifikation der Ansprechzeit, den ich beobachte, ist die Verwendung eines Standard-Servoreglers (typischerweise mit 30–50 ms Ansprechzeit) für hochpräzise Spritzgussanwendungen. Der Standard-Servoregler ist für Standard-Spritzgussanwendungen ausreichend, jedoch unzureichend für hochpräzise Anwendungen (wie z. B. die Herstellung von optischen Linsen, Medizinprodukten und elektronischen Präzisionsbauteilen), die Ansprechzeiten von 10–20 ms oder besser erfordern.
Das Sortiment an hydraulischen Servoantrieben von Vicks umfasst: (1) Standard-Servoantriebe mit einer Ansprechzeit von 30–50 ms für allgemeine Spritzgussanwendungen, (2) Hochleistungs-Servoantriebe mit einer Ansprechzeit von 10–20 ms für Präzisionsspritzgussanwendungen und (3) kundenspezifische Servoantriebe mit individuell angepasster Ansprechzeit für spezifische OEM-Anforderungen. Der Aufpreis für den Hochleistungs-Servoantrieb liegt typischerweise 30–50 % über dem des Standard-Servoantriebs. Die geringere Ausschussrate und die verbesserte Teilequalität amortisieren diesen Aufpreis jedoch innerhalb von 6–18 Monaten im typischen Betrieb mit hochpräzisen Spritzgussteilen.
3.2 Die Druckregelungsgenauigkeit für die Haltephase
Die Nachdruckphase des Spritzgießprozesses erfordert eine präzise Druckregelung (typischerweise ±1 bar oder besser) über einen Zeitraum von 2–20 Sekunden. Die Genauigkeit der Druckregelung hängt von der Bandbreite des Servoreglers, der Genauigkeit des Drucksensors und der Steifigkeit des Hydrauliksystems ab. Die Standardgenauigkeit der Servoregler liegt typischerweise bei ±2–5 bar, was für allgemeine Spritzgießanwendungen ausreichend ist.
Für hochpräzise Spritzgussanwendungen spezifiziert das Hydraulik-Ingenieurteam von Vicks typischerweise: (1) einen Hochleistungs-Servoantrieb mit einer Druckregelbandbreite von mindestens 50 Hz, (2) einen Präzisionsdrucksensor mit einer Genauigkeit von mindestens ±0,5 % des Messbereichsendwertes und (3) ein Hydrauliksystem mit dokumentierter Steifigkeit im relevanten Druckregelungsfrequenzbereich. Das Hochleistungs-Druckregelungssystem erhöht die Kosten des Servoantriebs um 20–35 %, die geringere Teilegewichtsstreuung und die verbesserte Maßhaltigkeit reduzieren die Ausschussrate jedoch um 1–3 Prozentpunkte. Dies kann bei einem typischen hochpräzisen Spritzgussverfahren zu Einsparungen von 50.000 bis 200.000 US-Dollar pro Jahr führen.
WeilDie Reaktionszeit des Servoantriebs und die Präzision der Druckregelung beeinflussen direkt die Qualität des Spritzgussteils.daherDie Spezifikation des Servoantriebs muss sorgfältig auf die Anforderungen an die Teilequalität abgestimmt sein. Ein Standard-Servoantrieb ist in der Regel für hochpräzise Anwendungen ungeeignet; für Präzisionsspritzgießmaschinen sollte daher standardmäßig ein Hochleistungs-Servoantrieb verwendet werden.
4. Spezifikation Nr. 3 – Systemeffizienz und Energieeinsparungen für industrielle Stromversorgungseinheiten
Die dritte Spezifikation für die Servoantriebsintegration betrifft die Systemeffizienz und Energieeinsparung bei industriellen Hydraulikaggregaten. Das Servoantriebssystem des industriellen Hydraulikaggregats muss einen energieeffizienten Betrieb über einen weiten Bereich von Druck- und Durchflussanforderungen gewährleisten, wobei der Servoantrieb und der Servomotor die Leistung der Hydraulikpumpe in Echtzeit an den Systembedarf anpassen.
4.1 Warum Energieeffizienz bei Dauerbetriebsanwendungen wichtig ist
Industrielle Hydraulikaggregate sind typischerweise 8–24 Stunden täglich und 5–7 Tage pro Woche in Betrieb, wobei die Betriebsstunden oft einen erheblichen Teil der Stromkosten verursachen. Die Energieeinsparungen durch ein gut ausgelegtes Servoantriebssystem können beträchtlich sein – typischerweise 30–60 % weniger Stromverbrauch im Vergleich zu einem herkömmlichen Pumpensystem mit fester Drehzahl, abhängig vom Betriebszyklus und dem Systemdruckprofil.
Bei einer 75-kW-Hydraulikanlage, die 16 Stunden täglich und 6 Tage die Woche in Betrieb ist, beläuft sich die jährliche Stromkostenersparnis durch ein gut ausgelegtes Servoantriebssystem typischerweise auf 15.000 bis 30.000 US-Dollar (bei Stromkosten von 0,10 bis 0,15 US-Dollar pro kWh). Die Mehrkosten für das Servoantriebssystem (typischerweise 15.000 bis 35.000 US-Dollar gegenüber dem herkömmlichen Pumpensystem mit fester Drehzahl) amortisieren sich in der Regel innerhalb von 6 bis 18 Monaten im Normalbetrieb. Die Berichte der Internationalen Energieagentur (IEA) zur industriellen Energieeffizienz bilden die internationale Referenzbasis für die Energieeffizienzziele industrieller Hydrauliksysteme.
4.2 Spezifikation und Überprüfung der Systemeffizienz
Der Wirkungsgrad eines Servoantriebs-Hydrauliksystems hängt vom Wirkungsgrad des Servoantriebs (typischerweise 95–97 %), dem Wirkungsgrad des Servomotors (typischerweise 92–96 %), dem volumetrischen Wirkungsgrad der Hydraulikpumpe (typischerweise 95–98 %) und dem mechanischen Wirkungsgrad der Hydraulikpumpe (typischerweise 92–96 %) ab. Der Gesamtwirkungsgrad des Systems ergibt sich aus dem Produkt all dieser Wirkungsgrade und beträgt typischerweise 75–90 %, abhängig vom Betriebspunkt.
Der Wirkungsgrad des Servoantriebssystems von Vicks Hydraulic liegt typischerweise bei 80–88 % im Nennbetriebspunkt. Die Wirkungsgradkurve des Systems ist für den gesamten Betriebsbereich dokumentiert. Für Anwendungen, die höchste Effizienz erfordern, kann das Entwicklungsteam von Vicks Hydraulic eine Kombination aus hocheffizientem Servomotor und hocheffizienter Hydraulikpumpe spezifizieren, die einen Systemwirkungsgrad von 85–90 % im Nennbetriebspunkt erreicht.
Bei industriellen Hydraulikaggregaten sollte die Berechnung der Energieeinsparungen das gesamte jährliche Betriebsprofil berücksichtigen, nicht nur den Nennbetriebspunkt. Ein typisches industrielles Hydraulikaggregat arbeitet 40–70 % seiner Betriebszeit im Teillastbetrieb, wobei der Wirkungsgrad des Servoantriebs im Teillastbetrieb in der Regel geringer ist als im Nennbetrieb. Das Ingenieurteam von Vicks Hydraulic bietet eine Berechnung der Energieeinsparungen anhand des Betriebszyklus, die das gesamte Betriebsprofil berücksichtigt und eine realistische Schätzung der jährlichen Energieeinsparungen ermöglicht.
WeilDie Systemeffizienz beeinflusst direkt die Stromkosten und die Betriebskosten.daherDie Effizienzspezifikation und die Berechnung der Energieeinsparungen im Betriebszyklus sind entscheidende Bestandteile der Spezifikation für die Servoantriebsintegration. Der höhere Kostenaufwand für das hocheffiziente Servoantriebssystem wird typischerweise durch die Energieeinsparungen über den gesamten Lebenszyklus des Geräts gerechtfertigt, wobei die Amortisationszeit bei industriellen Stromversorgungsanwendungen üblicherweise 12–24 Monate beträgt.
5. Spezifikationsrahmen – Fragen an Ihren Hersteller von Servoantrieben und Hydraulikpumpen
Für die Einkaufsteams von Herstellern hydraulischer Pressen, Spritzgießmaschinen und Systemintegratoren für industrielle Hydrauliksysteme ist mein Due-Diligence-Verfahren für alle drei Spezifikationen einheitlich. Die fünf folgenden Fragen stelle ich jedem Kunden im ersten Projektgespräch. Sie zeigen stets, welche Hersteller von Servoantrieben und Hydraulikpumpen Anwendungen für hydraulische Pressen und Spritzgießmaschinen abdecken und welche auf allgemeine Industrieanwendungen beschränkt sind.
5.1 Fertigungskapazitäten für Servoantriebe und Motoren
Erkundigen Sie sich nach der Fertigungskompetenz für Servoantriebe, Servomotoren und Integrationstests. Ein seriöser Hersteller von Servoantrieben und Hydraulikpumpen sollte die gesamte Produktionskette für Servoantriebe, Servomotoren und Hydraulikpumpen abdecken und dokumentierte Integrationstests zur Systemeffizienz und Reaktionszeit vorweisen können. Die Produktionskette von Vicks Hydraulic umfasst die Montage von Servoantrieben, Servomotoren und Hydraulikpumpen sowie Systemintegrationstests für das komplette Servohydrauliksystem.Zertifizierung von Industriemaschinen durch den TÜV RheinlandDas Rahmenwerk dient als Referenz für unabhängige Prüfungen und Zertifizierungen von servohydraulischen Systemen.
5.2 Referenzprojekte für hydraulische Pressen und Spritzguss
Fordern Sie die dokumentierten Referenzprojekte für Hydraulikpressen und Spritzgussmaschinen an, inklusive Kundenkontakten und Projektspezifikationen. Die Referenzliste von Vicks Hydraulic umfasst Projekte für Hydraulikpressen in der Stahlumformungsindustrie, der Automobil-Stanzindustrie und der Verbundwerkstoffindustrie sowie Projekte für Spritzgussmaschinen für Konsumgüter, Medizinprodukte und elektronische Bauteile. Die Referenzliste ist bei ernsthaftem Interesse unter Einhaltung einer Vertraulichkeitsvereinbarung (NDA) erhältlich.
5.3 Technischer Support und Anwendungsanalyse
Erkundigen Sie sich nach der technischen Unterstützung, dem Ablauf der Anwendungsanalyse und der üblichen Bearbeitungszeit. Ein seriöser Hersteller sollte anwendungstechnische Unterstützung anbieten, einschließlich der Dimensionierung von Servomotoren, der Auswahl des Pumpenfördervolumens, der Analyse des Betriebszyklus und der Berechnung der Energieeinsparungen. Das Engineering-Team von Vicks Hydraulic bietet Anwendungsanalysen als Standardleistung an. Die übliche Bearbeitungszeit beträgt 5–10 Werktage für Standardanwendungen und 10–20 Werktage für komplexe OEM-Anwendungen.
5.4 Testfähigkeit und Qualitätsprüfung
Erkundigen Sie sich nach den Testmöglichkeiten, dem Qualitätssicherungsprozess und der Testdokumentation. Ein seriöser Hersteller von Servoantrieben und Hydraulikpumpen sollte über eine Testeinrichtung mit dokumentierten Tests für Servoantriebe, Servomotoren, Hydraulikpumpen und integrierte Systeme verfügen. Die Testeinrichtung von Vicks Hydraulic umfasst Prüfstände für Servoantriebe, Dynamometer für Servomotoren, Prüfstände für Hydraulikpumpen und integrierte Systemprüfstände mit hydraulischer Lastsimulation.
5.5 Kundendienst und technischer Service
Erkundigen Sie sich nach dem Kundendienst, den Garantiebedingungen und der Verfügbarkeit von Ersatzteilen. Ein seriöser Hersteller sollte eine dokumentierte Garantie (in der Regel 18–24 Monate ab Lieferung oder 12–18 Monate ab Inbetriebnahme, je nachdem, was zuerst eintritt) sowie ein Ersatzteillager für die wichtigsten Verschleißteile und technischen Support während und nach der Garantiezeit anbieten. Das Kundendienstteam von Vicks Hydraulic umfasst Außendiensttechniker für Großprojekte und ein Ersatzteillager für die wichtigsten Produktlinien. Technischer Support ist per Telefon, E-Mail und vor Ort verfügbar.
6. Häufige Beschaffungsfehler bei der Integration von Servoantrieben
In den Dutzenden von Servoantriebsintegrationsprojekten, die ich betreut habe, traten immer wieder dieselben Fehler auf. Hier sind die vier häufigsten, geordnet nach ihren Auswirkungen auf Energieeffizienz und Anlagenproduktivität.
6.1 Fehler Nr. 1 – Spezifikation des Servomotors anhand des durchschnittlichen Drehmoments anstatt des Spitzendrehmoments
Die Auswahl eines Servomotors anhand des durchschnittlichen Drehmoments ist zwar praktisch, führt aber fast immer zu einer Unterdimensionierung für Hydraulikpressen und Spritzgießmaschinen. Das Spitzendrehmoment (während des Kompressionshubs, der Einspritzphase oder der Hochdruck-Nachdruckphase) ist typischerweise 2- bis 3-mal so hoch wie das durchschnittliche Drehmoment. Daher muss der Servomotor mit einem Sicherheitszuschlag für dieses Spitzendrehmoment ausgelegt werden. Die Lösung besteht darin, dem Servomotorhersteller die Anforderungen an das Spitzendrehmoment mitzuteilen, damit dieser die passende Baugröße bestimmen kann.
6.2 Fehler Nr. 2 – Verwendung eines universellen Servoantriebs für hochpräzise Anwendungen
Die Verwendung eines Standard-Servoreglers für hochpräzise Spritzguss- oder Hydraulikpressenanwendungen ist ein häufiger Fehler, der zu unzureichender Reaktionszeit und Druckregelgenauigkeit führt. Für diese Anwendungen werden Servoregler mit Reaktionszeiten von 10–20 ms oder besser und einer Druckregelgenauigkeit von ±1 bar oder besser benötigt. Die Lösung besteht darin, die Anforderungen an Reaktionszeit und Druckregelgenauigkeit für die jeweilige Anwendung zu spezifizieren und den Servoregler entsprechend auszuwählen.
6.3 Fehler Nr. 3 – Ignorieren des Arbeitszyklus bei der Berechnung der Energieeinsparungen
Die Berechnung der Energieeinsparungen allein auf Basis des Nennbetriebspunktes ist ein häufiger Fehler, der die jährlichen Energieeinsparungen für viele industrielle Anwendungen überschätzt. Die Berechnung der Energieeinsparungen über den Betriebszyklus sollte das gesamte Betriebsprofil berücksichtigen, einschließlich Teillastbetrieb, Leerlauf und Abschaltzeiten. Das Ingenieurteam von Vicks Hydraulic bietet Berechnungen der Energieeinsparungen über den Betriebszyklus als Standardleistung zur Unterstützung der Gerätespezifikation an.
6.4 Fehler Nr. 4 – Unterbewertung der Genauigkeit des Druck- und Durchflusssensors
Die Verwendung von Sensoren mit Standardgenauigkeit (typischerweise ±1–2 % des Messbereichsendwertes) für hochpräzise Anwendungen ist ein häufiger Fehler, der die erreichbare Präzision der Druck- und Durchflussregelung einschränkt. Hochpräzise Anwendungen erfordern Drucksensoren mit einer Genauigkeit von ±0,5 % des Messbereichsendwertes oder besser sowie Durchflusssensoren mit vergleichbarer Genauigkeit. Die Lösung besteht darin, die Genauigkeitsanforderungen an die Sensoren für die jeweilige Anwendung festzulegen und die Sensoren entsprechend auszuwählen.
7. Häufig gestellte Fragen
7.1 Welche Vorteile bietet der Standort von Vicks Hydraulic in Ningbo für internationale Käufer von Hydraulikgeräten?
Ningbo zählt zu Chinas wichtigsten Produktionszentren für Hydraulikanlagen und verfügt über umfassende Expertise in der Entwicklung, Fertigung und Prüfung von Hydraulikpumpen, -ventilen und -systemen. Im Umkreis von 50 km hat Vicks Hydraulic Zugang zu spezialisierten Zulieferern für die wichtigsten Komponenten, darunter Hydraulikpumpenteile, Elektromotorkomponenten, Servoelektronik und die Integration von Hydrauliksystemen. Für internationale Abnehmer von Hydraulikanlagen bedeutet dies kürzere Lieferzeiten für Servoantriebe und Pumpen (in der Regel 20–35 Werktage für Standardpakete gegenüber 50–80 Tagen bei Lieferanten außerhalb des Clusters), niedrigere Systemkosten dank der hohen Dichte lokaler Lieferketten und etablierte Exportdokumentationsprozesse. Der Hafen von Ningbo bietet eine effiziente Logistik für den internationalen Versand in alle wichtigen Märkte. Daten zum Umschlagvolumen des Hafens von Ningbo finden Sie hier:Offizielle Statistiken des Hafens Ningbo Zhoushan.
7.2 Kann Vicks Hydraulic kundenspezifische Servoantriebe und Hydraulikpumpenpakete für spezielle Anwendungen herstellen?
Ja. Die Entwicklung kundenspezifischer Servoantriebe und Hydraulikpumpen gehört zu unseren Kernkompetenzen. Der Standard-Entwicklungsprozess umfasst: (1) Prüfung der Anwendungsspezifikation inklusive Betriebszyklus, Druckprofil, Ansprechzeit und angestrebter Energieeinsparung, (2) Beratung zur Dimensionierung des Servomotors, des Pumpenfördervolumens und der Systemarchitektur, (3) kundenspezifische Systementwicklung mit technischen Zeichnungen, Leistungsberechnungen und Effizienznachweis, (4) Fertigung mit dokumentierter Qualitätskontrolle und (5) Prüfung und Zertifizierung für die Anwendung. Die übliche Lieferzeit vom Eingang der Spezifikation bis zur ersten Lieferung beträgt 20–35 Werktage für Standard-Sonderanfertigungen und 45–60 Werktage für komplexe Sonderanfertigungen oder Konfigurationen mit hoher Kapazität.
7.3 Welche Servoantriebe und Hydraulikpumpen bietet Vicks Hydraulic an?
Das Sortiment an Servoantrieben und Hydraulikpumpen von Vicks Hydraulic umfasst: (1) Servoantriebssysteme für Hydraulikpressen mit Leistungen von 7,5 kW bis 250 kW, (2) Servoantriebssysteme für Spritzgießmaschinen mit Leistungen von 11 kW bis 400 kW, (3) Servoantriebssysteme für industrielle Hydraulikaggregate mit Leistungen von 7,5 kW bis 350 kW, (4) hydraulische Axialkolbenpumpen für Servoantriebe mit Fördermengen von 16 cm³/U bis 500 cm³/U und Drücken von 250 bar bis 700 bar sowie (5) Hydraulikventile und Systemzubehör für das komplette Servohydrauliksystem. Das Sortiment unterstützt Hersteller von Hydraulikpressen, Spritzgießmaschinen und Systemintegratoren für industrielle Hydrauliksysteme auf dem internationalen Markt. Vollständige Produktspezifikationen und Auswahlhilfen finden Sie unter [Link einfügen].Vicks Hydraulik-Servosystem-Produktkatalogauf der Website des Unternehmens.
7.4 Sind die Servoantriebe und Hydraulikpumpen von Vicks Hydraulic nach internationalen Standards zertifiziert?
Ja. Die Servoantriebe und Hydraulikpumpen von Vicks Hydraulic sind nach den relevanten internationalen Normen zertifiziert, einschließlich der CE-Kennzeichnung für europäische Märkte, ISO 9001 für Qualitätsmanagement und den relevanten Maschinensicherheitsnormen für die jeweiligen Geräte.CE-Kennzeichnungsrahmen für IndustriemaschinenDies ist die relevante europäische Konformitätsanforderung für Vicks Hydraulic Servoantriebssysteme, die auf dem EU-Markt vertrieben werden. Für Anwendungen, die spezifische Zertifizierungen erfordern (wie z. B. die UL-Zertifizierung für den nordamerikanischen Markt oder spezifische OEM-Zertifizierungen), unterstützt Vicks Hydraulic den Zertifizierungsprozess mit dokumentierten Prüfberichten und Konformitätserklärungen.
7.5 Wie stellt Vicks Hydraulic eine gleichbleibende Qualität bei der Produktion von Servoantrieben und Hydraulikpumpen sicher?
Jeder Servoantrieb und jede Hydraulikpumpe durchläuft eine dokumentierte Qualitätskontrolle in fünf Stufen: (1) Wareneingangsprüfung von Material und Komponenten mit Werkszeugnissen für die Hauptkomponenten (Servoantriebselektronik, Servomotorwicklungen, Hydraulikpumpenteile), (2) Fertigungsbegleitende Prüfung bei der Montage von Servoantrieb, Servomotor und Hydraulikpumpe sowie bei der Systemintegration, (3) Leerlaufprüfung jeder Einheit mit dokumentierter Ausgangsleistung, (4) Stichprobenartige Lastprüfung (typischerweise 5–10 % jeder Produktionscharge) mit dokumentierter Effizienz und Ansprechzeit sowie (5) Versandprüfung mit vollständiger Systemdokumentation. Das Qualitätsmanagementsystem ist nach ISO 9001 zertifiziert. Für Produktionsläufe ab 50 Einheiten pro Charge wird die statistische Prozesskontrolle (SPC) auf die kritischen Leistungsparameter von Servoantrieb und Hydraulikpumpe angewendet.
8. Abschließende Betrachtung – Integration von Servoantrieben als Strategie für Energieeffizienz und Produktivität
Die drei von mir behandelten Spezifikationen für die Servoantriebsintegration – die Abstimmung von Servomotor und Pumpe für Hydraulikpressen, die Ansprechzeit des Servoantriebs für Spritzgießmaschinen sowie Systemeffizienz und Energieeinsparung für industrielle Aggregate – sind die Beschaffungskriterien, die die Energieeffizienz hydraulischer Anlagen, die Produktionsproduktivität und die Qualität der Endprodukte maßgeblich beeinflussen. Die Spezifikation für universelle Servoantriebe deckt 80 % der Anwendungen mit geringem Leistungsbedarf ab, doch bei den 20 % der Anwendungen mit hohem Druck, hoher Präzision und hoher Taktfrequenz liefert eine gezielte Spezifikation messbare Vorteile.
Wenn Sie im Einkauf eines Herstellers von Hydraulikpressen, Spritzgießmaschinen oder als Systemintegrator für industrielle Hydrauliksysteme tätig sind, bietet Ihnen das obige Rahmenwerk eine strukturierte Vorgehensweise zur Spezifizierung von Servoantrieben und Hydraulikpumpensystemen. Die Fragen in Abschnitt 5 verwende ich auch in ersten Projektgesprächen. Sie zeigen stets, welche Servoantriebshersteller die Anforderungen an Präzision, Reaktionszeit und Effizienz moderner Hydraulikanlagen erfüllen können.
Die Chancen im Jahr 2026 sind beträchtlich. Der globale Markt für Hydraulikanlagen entwickelt sich stetig weiter. Energieeffizienzvorschriften, Automatisierungsintegration und Anforderungen an die Präzisionsfertigung treiben die Nachfrage nach leistungsstarken Servohydrauliksystemen an. Anlagenhersteller und Systemintegratoren, die jetzt die richtigen Entscheidungen bei der Spezifikation von Servoantrieben treffen, werden sich in den nächsten zehn Jahren Wettbewerbsvorteile in puncto Energieeffizienz, Produktivität und Produktqualität sichern. Ich hoffe, diese Übersicht hilft Ihnen bei der Auswahl der Spezifikationen, die Ihre Hydraulikanlagen für diesen Wettbewerbsvorteil positionieren.
Veröffentlichungsdatum: 02.07.2026