TL;DR.Eine Zuckerfabrik in São Paulo musste ihre Flügelzellenpumpen alle 90 Tage austauschen. Durch die Änderung von drei Komponenten der Originalausrüstung – Verwendung eines Hydrauliköls mit hohem Viskositätsindex (VI) für Reservoirtemperaturen von über 50 °C, Einbau eines 10-µm-Absolutfilters in der Rücklaufleitung und Austausch der Filterpatrone gegen eine Vickers-V-Serie – konnte der Austauschzyklus von 90 auf 180 Tage verlängert werden. Die Fabrik sparte so rund die Hälfte ihres jährlichen Pumpenbudgets und konnte Pumpenausfälle während der Ernte nahezu vollständig vermeiden. Diese Fallstudie enthält die konkreten Spezifikationsänderungen und die Kostenberechnung.
Die Ausgangslage: Warum 90 Tage für Flügelzellenpumpen in der Zuckerfabrik von São Paulo normal waren
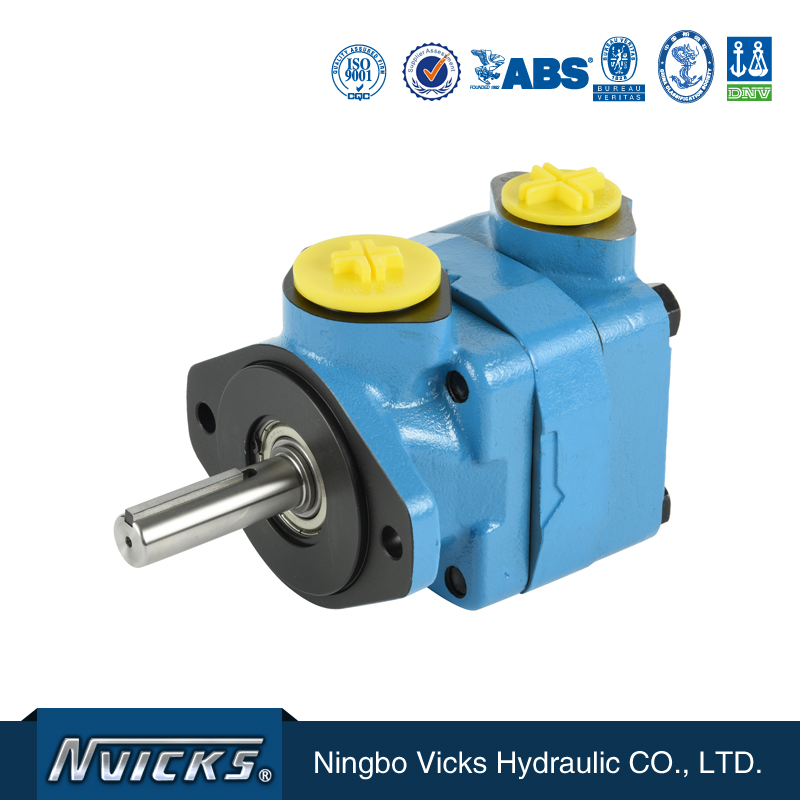
Die Mühle ist ein mittelgroßer Zucker- und Ethanolbetrieb in São Paulo, der von April bis November rund um die Uhr in Betrieb ist. Der Hydraulikkreislauf verwendet Doppelflügelpumpen der Vickers-Serie in drei Druckkreisläufen: Walzen, Imbibition und Bagasseförderung. Vor der Modernisierung wurden alle Kartuschen der V-Serie unabhängig von ihrer Nutzung alle 90 Tage ausgetauscht.
Dieser 90-Tage-Zyklus ist für brasilianische Zuckerfabriken nicht ungewöhnlich. Branchenweit beobachten Fabriken in tropischen Regionen Zyklen von 60 bis 90 Tagen bei Standard-Flügelzellenpumpen. Das Problem ist nicht vorzeitiger Ausfall, sondern dass die 90-Tage-Wechselintervalle den Pumpenaustausch in die Erntesaison legen, wenn die Ausfallzeiten die höchsten Kosten verursachen.
„Die Zuckerrohrernte in einer Mühle in São Paulo läuft von April bis November rund um die Uhr. Ein 90-tägiger Pumpenzyklus bedeutet drei bis vier geplante Pumpenwechsel während der Erntezeit. Jeder Wechsel führt zu vier bis sechs Stunden Produktionsausfall. Diese Kosten musste der Originalhersteller in seinen Spezifikationen berücksichtigen.“
Die drei Spezifikationsänderungen, die die Pumpenlebensdauer verdoppelten
Die Nachrüstung umfasst drei Änderungen an der OEM-Spezifikation, es handelt sich nicht um einen Pumpentausch. Die Pumpe selbst ist weitgehend dieselbe V-Serie (Artikelnummer); geändert wurden lediglich die übrigen Spezifikationen. Die drei Änderungen sind nach ihrer Auswirkung geordnet, wobei die erste den größten Einfluss hat und die dritte die kostengünstigste Maßnahme darstellt.
Zusammenfassung des Falls São Paulo.Standard-Austauschzyklus: 90 Tage (vierteljährlicher Austausch). Austauschzyklus nach der Modernisierung: 180 Tage (halbjährlicher Austausch). Nettoauswirkung auf das Pumpenbudget: ca. -45 Prozent pro Jahr. Ungeplante Pumpenausfälle während der Ernte: von ca. zwei pro Erntesaison auf null im ersten Jahr nach der Modernisierung. Die drei Änderungen kosten weniger als ein einziger ungeplanter Pumpenaustausch während der Ernte.
2.1 Änderung 1 – Spezifikation des Hydrauliköls: von Standard ISO VG 46 auf ein Öl mit hohem Viskositätsindex und einer Temperaturbeständigkeit bis 50 °C.
Den größten Einfluss hatte der Wechsel des Hydrauliköls. Die Mühle hatte zuvor ein Standard-Mineralöl vom Typ ISO VG 46 (Viskositätsindex ~95, maximale Lagertemperatur 60 °C) verwendet. Bei der Ernte in São Paulo erreichte das Lageröl im Reservoir am Nachmittag 55 °C. Bei dieser Temperatur sinkt die Viskosität von ISO VG 46 auf 13–14 cSt – genau an der unteren Grenze des Betriebsbereichs der V-Serie.
Das Nachrüstöl ist ein Hydrauliköl mit hohem Viskositätsindex (VI 150+) und der gleichen ISO VG 46-Kaltseitenklassifizierung, jedoch mit einer deutlich flacheren Viskositäts-Temperatur-Kurve. Bei 55 °C weist es eine Viskosität von 18–20 cSt auf und liegt damit deutlich innerhalb des Bereichs der V-Serie. Der Schmierfilm an den Schaufelspitzen bleibt auch während der heißesten Tageszeit intakt, der Verschleiß sinkt und die Lebensdauer der Kartusche verdoppelt sich.
Fluidauswahlströmung.Messung der Reservoir-Haupttemperatur unter anhaltender Förderlast → Ermittlung der Spitzentemperatur und der Stunden über 50°C → Auswahl eines Öls mit hohem Viskositätsindex (VI ≥ 150), das für die Spitzentemperatur + 10°C ausgelegt ist → Überprüfung, ob die Viskosität bei der Spitzentemperatur ≥ 16 cSt beträgt → Durchführung eines 1.000-Stunden-Pilotversuchs an einer Pumpe vor der Umstellung für die gesamte Flotte.
2.2 Änderung 2 – Filtration: von 25 Mikron nominal auf 10 Mikron absolut (Rücklaufleitung)
Die zweite Änderung betraf die verbesserte Rücklauffiltration. Die Mühle verwendete einen Rücklauffilter mit einer Nennporengröße von 25 Mikron (Standardeinstellung des Herstellers, ausreichend für gemäßigte Klimazonen). In São Paulo beschleunigen die höheren Lagerstättentemperaturen die Öloxidation, und die Oxidationsnebenprodukte haben eine Porengröße von 5–15 Mikron – die ein Filter mit einer Nennporengröße von 25 Mikron nicht passieren kann.
Die Umrüstung erfolgte auf einen 10-µm-Absolutrücklauffilter (β10 ≥ 200, 99,5 % Abscheidegrad bei 10 µm). Der höhere Abscheidegrad verhindert, dass Oxidationsnebenprodukte in die Verschleißzone der Flügelspitzen gelangen, und verlängert die Filterpatronenlebensdauer um 30–40 %. Der Filterwechsel ist kostengünstig – ein Filterelement pro Quartal.
2.3 Änderung 3 – Pumpenkartusche: von der VQ-Serie auf die V-Serie für die Heißkreisläufe
Die dritte Änderung war die kostengünstigste, aber die aufschlussreichste. Die Mühle hatte für den Bagassekreislauf Pumpen der VQ-Serie vorgesehen. Die VQ-Serie zeichnet sich durch einen höheren Wirkungsgrad aus, hat aber ein engeres Viskositätsfenster (13–54 cSt gegenüber 13–143 cSt bei der V-Serie). Mit steigenden Reservoirtemperaturen arbeiteten die VQ-Pumpen länger unterhalb der Auslegungsviskosität, was zu Verschleiß führte.
Durch den Wechsel zur Standard-V-Serie-Kartusche erweiterte sich der Betriebsbereich der Pumpe deutlich. Die V-Serie arbeitet am Auslegungspunkt zwar weniger effizient, der Effizienzverlust von 2–3 Prozent ist jedoch im Vergleich zum Robustheitsgewinn gering. Die Mühle verwendet nun VQ in den stabilen Kreisläufen und V im Bagassekreislauf mit seinen Temperaturschwankungen.
Für die Umrüstung mussten keine neuen Pumpen gekauft werden. Es war lediglich eine Überarbeitung der Originalspezifikation erforderlich, da diese in drei Punkten für den Betrieb in tropischen Gebieten fehlerhaft war. Die heute noch im Einsatz befindlichen Pumpen gehören zur gleichen V-Serie (Artikelnummer) – lediglich das Hydrauliköl, der Filter und die Kartuschenvariante sind nun an das klimatische Umfeld angepasst.
Die Kostenrechnung, die die Nachrüstung rechtfertigt
Die Hydraulikingenieure der Zuckerfabrik in São Paulo genehmigen Nachrüstungen nach dem Prinzip der Wirtschaftlichkeit, nicht nach ästhetischen Gesichtspunkten. Die Berechnung für diese Nachrüstung ist einfach.
3.1 Kostenkomponente der Pumpe
Die Kartusche der V-Serie kostet im brasilianischen OEM-Vertrieb rund 220 US-Dollar. Die Mühle kaufte zuvor 12 Kartuschen pro Jahr (eine pro Quartal und Kreislauf, insgesamt drei Kreisläufe). Nach der Umrüstung benötigt sie nur noch 6. Die direkten Einsparungen bei den Pumpenkosten belaufen sich auf rund 1.320 US-Dollar pro Jahr.
3.2 Kostenkomponente Ausfallzeit
Jeder Pumpenwechsel führt zu einem Produktionsausfall von 4–6 Stunden. Die Mühle verarbeitet 12.000 Tonnen Zuckerrohr pro Tag. Ein ungeplanter Pumpenwechsel von 4 Stunden verursacht Kosten von rund 15.000 US-Dollar an entgangenen Zuckererlösen zuzüglich Strafzahlungen an Ethanolkunden. Durch die Halbierung der Pumpenwechsel lassen sich jährlich 45.000–60.000 US-Dollar an Ausfallzeiten einsparen.
3.3 Kostenkomponente für Folgeschäden
Eine während der Schicht ausfallende Flügelzellenpumpe schleudert Fragmente in den Behälter und den restlichen Kreislauf. Die Reinigungskosten belaufen sich auf 5.000 bis 10.000 US-Dollar pro Vorfall. Vor der Modernisierung traten in der Mühle 1 bis 2 solcher Vorfälle pro Ernte auf. Nach der Modernisierung: im ersten Jahr kein einziger.
Was „OEM-Spezifikation für heiße Klimazonen“ in einem Datenblatt tatsächlich bedeutet
„OEM-Spezifikation für heiße Klimazonen“ ist die Kurzform für eine schriftliche Spezifikation, die sich auf dauerhafte Reservoirtemperaturen über 50 °C und Umgebungstemperaturen über 35 °C bezieht. Die meisten OEM-Datenblätter verschleiern jedoch die wesentlichen Punkte: Im oberen Temperaturbereich reagieren die Fluidviskosität und der Pumpenverschleiß äußerst empfindlich auf die Wahl des Fluids. Eine Spezifikation für heiße Klimazonen macht diese Empfindlichkeiten explizit deutlich.
Die ISO VG- und DIN 51524-Normen hinter der Spezifikation
Die Änderung der Flüssigkeitsspezifikation stützt sich auf drei Branchenreferenzen.Bosch Rexroth FlüssigkeitsauswahlleitfadenDie Norm DIN 51524 legt den Rahmen für Hydrauliköle der ISO-VG-Klassen 32/46/68/100 mit expliziten Viskositäts-Temperatur-Diagrammen fest.Unil-Schmierstoffreferenzdokumentiert die Viskositätsklassen HLP, HVLP und HV (HVLP/HV bei VI ≥ 150, HLP bei VI ~95–105). DerISO VG-AuswahlreferenzDies bestätigt, warum ein VI ≥ 140 für den Betrieb in Heißwasserspeichern zwingend erforderlich ist. Die Nachrüstung fällt eindeutig in die Kategorie HVLP.
4.1 Die fünf Bereiche, die eine OEM-Spezifikation für heiße Klimazonen abdecken muss
- Fluidviskosität bei maximaler Reservoirtemperatur (Zielwert ≥ 16 cSt bei maximaler Temperatur, nicht beim Kaltstart).
- Fluidviskositätsindex (Zielwert VI ≥ 150 für dauerhaften Betrieb bei 50°C+).
- Absolute Rücklauffiltrationsleistung (Ziel ≤ 10 Mikron mit β10 ≥ 200).
- Dimensionierung des Reservoirs für maximale Wärmeabfuhr (Zielwert ≥ 3× Pumpenfördermenge Verweilzeit).
- Auswahl der Patronenserie pro Schaltkreis (V vs VQ vs T6 vs T7 abgestimmt auf den Temperaturbereich).
4.2 Was die meisten OEM-Spezifikationen auslassen
Die meisten OEM-Datenblätter geben die Leistung bei Auslegungspunkt an – 50 °C Betriebstemperatur und ISO VG 46 Mineralöl. Dieses Datenblatt ist für Anwendungen in gemäßigten Klimazonen geeignet, aber irreführend für Anwendungen in extrem heißen Klimazonen wie São Paulo oder Texas. Die Spezifikation für heiße Klimazonen gibt die Leistung unter den tatsächlichen Betriebstemperaturen und mit dem jeweiligen Medium an.
Die Verwendung einer Flügelzellenpumpe der V-Serie für einen 55 °C warmen Behälter mit Standard-Mineralöl ISO VG 46 ist die häufigste Ursache für eine Pumpenlebensdauer von nur 60–90 Tagen in brasilianischen Zuckerfabriken. Laut Pumpendatenblatt ist die Pumpe bis 80 °C einsetzbar, laut Datenblatt für das Öl hingegen nur bis 60 °C. Diese Diskrepanz wird in keinem der beiden Datenblätter erwähnt. Die Spezifikation für heiße Klimazonen muss diese Lücke explizit schließen.
Warum Ningbo Vicks Hydraulic der richtige OEM-Partner für diese Art von Nachrüstung ist
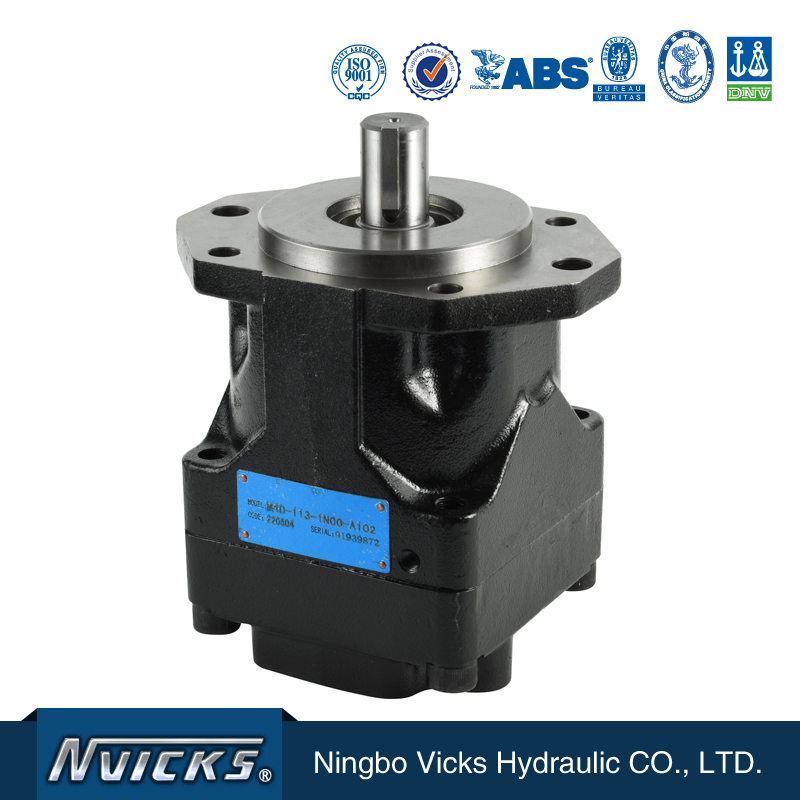
Die Modernisierung wurde von Ningbo Vicks Hydraulic Co., Ltd. spezifiziert und durchgeführt. Das Unternehmen wurde 2007 als nationales Hightech-Unternehmen gegründet und ist auf Flügelzellenpumpen und energiesparende Servosysteme spezialisiert. Vicks ist federführend im chinesischen Normenausschuss für Flügelzellenpumpen und bietet die Baureihen T6, T7, V, VQ, V10, V20, SQP und PV2R sowie die Flügelzellenmotoren M3B, M4C, M4D, M4E, 25M, 35M und 50M an. Die jährliche Produktionskapazität beträgt über 80.000 Flügelzellenpumpen und 10.000 Servosysteme. Vicks ist von den Klassifikationsgesellschaften CCS, DNV, ABS, BV und LR zertifiziert.
Für eine Modernisierung einer Zuckerfabrik in São Paulo sind die relevanten Produkteinträge dieDoppelflügelpumpe der V-Serie von VickersFamilie (die Kartuschenvariante, die die Mühle im Bagassekreislauf verwendet), dieProduktkatalog für FlügelzellenpumpenFür eine größere Auswahl und die M4-Serie von Flügelzellenmotoren für die optimale Abstimmung der Wirkungsgrade empfiehlt sich ein Gespräch über die Spezifikationen für heiße Klimazonen. Dieses Gespräch sollte am besten mit dem technischen Vertriebsteam über die [Telefonnummer/-plattform] begonnen werden.Anfrage zu OEM-SpezifikationenSeite.
Wo sonst die Nachrüstung für heiße Klimazonen Anwendung findet
Die Nachrüstung ist direkt auf alle brasilianischen oder tropischen Anwendungen mit dauerhaft über 50 °C liegenden Reservoirtemperaturen übertragbar: Zentrifugenantriebe in Ethanol-Anlagen, Hydrauliksysteme für Siebanlagen im Bergbau, Hafenausrüstung und Hydraulikaggregate in Stahlwerken. Das gemeinsame Prinzip ist dasselbe: Hohe Reservoirtemperaturen in Kombination mit serienmäßigem OEM-Flüssigkeit führen zu einer kurzen Pumpenlebensdauer.
Checkliste zur Anwendbarkeit von Nachrüstungen.Läuft Ihre Anwendung während der heißen Jahreszeit rund um die Uhr? Liegt die Wassertemperatur im Reservoir länger als 4 Stunden pro Tag über 50 °C? Ist Ihr aktueller Austauschzyklus für Flügelzellenpumpen unter 120 Tagen? Wenn alle drei Fragen mit Ja beantwortet werden, lohnt sich die Preiskalkulation für die Nachrüstung gemäß OEM-Spezifikation für heiße Klimazonen.
Häufig gestellte Fragen
Welcher Austauschzyklus für Flügelzellenpumpen ist in einer brasilianischen Zuckermühle üblich?
Im Gehäusewalzwerk betrug der ursprüngliche Austauschzyklus 90 Tage – vierteljährliche Wechsel. Nach der Modernisierung: 180 Tage. Branchenweit werden in Walzwerken in tropischen Regionen Standard-Flügelzellenpumpen alle 60–90 Tage ausgetauscht.
Welche Änderung der OEM-Spezifikationen hatte den größten Einfluss auf diese Nachrüstung?
Der größte Einflussfaktor war der Wechsel von einem Standard-Mineralöl der ISO-VG-46-Klasse zu einem Hydrauliköl mit hohem Viskositätsindex, das für dauerhafte Reservoirtemperaturen von über 50 °C ausgelegt ist. In Kombination mit einem 10-µm-Absolutfilter und dem Austausch der Vickers-Filterpatrone (V/VQ) verlängerte sich der Zyklus von 90 auf 180 Tage.
Funktioniert die Vickers V-Serie tatsächlich unter den 45°C Umgebungsbedingungen in einer Zuckermühle?
Ja, aber nur mit der korrekten Flüssigkeitsspezifikation und dem passenden Behälter. Die V-Serie ist für Dauertemperaturen bis zu 80 °C und Umgebungstemperaturen bis zu 50 °C mit Leistungsreduzierung ausgelegt. Ohne eine für den Betrieb in heißen Klimazonen geeignete Flüssigkeit verschleißen die Schaufelspitzen der V-Serie schneller, da der Schmierfilm bei niedriger Viskosität abreißt.
Warum hat sich das Werk bei der Modernisierung für die V-Serie und nicht für die VQ-Serie entschieden?
Die Mühle entschied sich für die V-Serie anstelle der VQ-Serie, da die V-Serie einen breiteren Viskositätsbereich (13–143 cSt gegenüber 13–54 cSt bei der VQ-Serie) aufweist. Dies ist weniger problematisch, wenn die Reservoirtemperaturen während einer 24-stündigen Ernteschicht ansteigen. Die VQ-Serie erzielt zwar bei der Auslegungsviskosität einen höheren Wirkungsgrad, dieser geht jedoch bei dünnflüssigerem Öl verloren.
Wie werden die Kosten für den Austausch einer Flügelzellenpumpe in einer brasilianischen Zuckermühle tatsächlich berechnet?
Die Pumpenkosten allein sind selten der ausschlaggebende Faktor. Entscheidend sind vielmehr die Kosten für die Pumpe selbst, die Ausfallzeit und eventuelle Folgeschäden. Eine typische Mühle verliert pro Pumpenwechsel 4–6 Stunden Mahlkapazität, hinzu kommt das Risiko einer Verschmutzung der Schaufeln durch Ablagerungen, falls die Pumpe während der Schicht ausfällt. Eine Verdopplung des Zyklus halbiert alle drei Faktoren.
Lässt sich die gleiche Umrüstung auch für andere brasilianische Industriezweige außer Zuckerfabriken durchführen?
Ja. Die OEM-Spezifikation für heiße Klimazonen gilt für alle brasilianischen Anwendungen mit dauerhaft über 50 °C liegenden Reservoirtemperaturen – beispielsweise für Siebanlagen im Bergbau, Hydraulikanlagen in Stahlwerken, Hafenausrüstung, Zentrifugenantriebe in Ethanol-Anlagen und Nassanlagen in Papierfabriken. Der Anwendungsfall in São Paulo dient als Referenz; die Spezifikationsänderungen sind direkt übertragbar.
Über den Autor.Diese Fallstudie wurde verfasst vonDemi GeDemi ist Hydraulikexpertin bei Ningbo Vicks Hydraulic Co., Ltd. (einem nationalen Hightech-Unternehmen, gegründet 2007). Sie berät Abnehmer von Hydrauliksystemen aus den Bereichen Zuckerfabriken, Ethanolwerke, Bergbau und Stahlwerke zu OEM-Nachrüstungen für heiße Klimazonen. Vernetzen Sie sich mit ihr auf Facebook:Demi Ge auf FacebookFür Hintergrundinformationen zum Unternehmen siehe dieFirmenprofil von Vicks HydraulicUm ein Datenblatt für die Nachrüstung anzufordern, verwenden Sie bitte dieAnfrage zu OEM-SpezifikationenSeite.
Veröffentlichungsdatum: 06.08.2026