- En servohydraulisk formsprutningsmaskin förbrukar ungefär 40–80 % mindre energi än en konventionell hydraulpress med fast pump för samma delar och cykeltid, beroende på sprutstorlek, hållprofil och tomgångsförhållande.
- Servopremien (skillnaden mellan servo- och konventionell maskininköpspris) betalas vanligtvis tillbaka inom de första 18–36 månaderna av driften, främst från elräkningen.
- Konventionella maskiner förtjänar fortfarande sin plats i applikationer med mycket höga tonnage och långa cykler och i anläggningar med kontinuerlig treskiftsdrift där hydraulpumpen sällan står på tomgång.
- Den totala ägandekostnaden över 5 år har fyra komponenter: kapital, energi, underhåll och skrot/driftstopp. Servomaskiner vinner på energi och driftstopp; konventionella kan vinna på kapital och på vissa underhållskostnader.
Varför den billigare maskinen kan kosta mer
En chef för en gjutningsfabrik i Dongguan hade just bytt ut en åldrande konventionell hydraulpress på 250 ton mot en helt ny med samma specifikation. Ersättningspressen kostade mindre än hälften av en motsvarande servohydraulisk maskin. Arton månader senare var anläggningens elräkning på gjutningsgolvet 6 % högre än året innan – den konventionella pressen förbrukade märkbart mer ström än den äldre den hade ersatt. Vid slutet av det tredje året hade den ackumulerade elkostnaden för den konventionella pressen överstigit prispremien för motsvarande servomaskin, före hänsyn till buller, kylbehov och oljebytesintervall. Anläggningen eftermonterade så småningom ett servosystem på den befintliga pressen istället för att byta ut den – och såg energiförbrukningen minska med hälften inom den första hela månaden.
Valet mellan servohydraulisk och konventionell hydraulisk formsprutning är inte ett enkelt "nyare är bättre"-beslut. Det är en 5-årig beräkning av den totala ägandekostnaden som beror på maskinens tonnage, cykelprofil, driftstimmar och den lokala elkostnaden. Den här artikeln går igenom den beräkningen i detalj – hur energigapet faktiskt ser ut, hur underhållsgapet ser ut, var den konventionella maskinen fortfarande tjänar sin premie och hur man sätter ihop siffrorna för en specifik installation.
Hur en konventionell hydraulpress använder kraft
En konventionell hydraulisk formsprutningsmaskin med fast pump driver en elmotor med konstant hastighet, vanligtvis ansluten direkt till elnätet utan en variabel frekvensomriktare. Motorn driver en hydraulpump med fast slagvolym – vanligtvis en vingpump eller en axialkolvpump – som levererar ett konstant flöde av hydraulvätska vid ett tryck som är proportionellt mot belastningen. Maskinens riktningsventiler, proportionella ventiler och servoventiler modulerar flöde och tryck för att matcha faserna för formstängning, insprutning, hållning, plasticering och formöppning i cykeln.
Motorn går med full hastighet under hela cykeln, även när det hydrauliska behovet är lågt. Under hållfasen – när detaljen bara behöver en bråkdel av toppflödet för att upprätthålla kavitetstrycket – leds överskottsflödet förbi genom en säkerhetsventil tillbaka till tanken, vilket avger energin som värme. Under kylfasen – när inget hydrauliskt flöde alls behövs förutom för en liten mängd klämtonnage – roterar pumpen fortfarande med full hastighet, drar fortfarande full effekt, och förbikopplingsventilen dumpar fortfarande överskottsflödet. Detta är den strukturella ineffektiviteten hos ett system med fast pump: motorn och pumpen går vid en driftspunkt, och eventuella avvikelser mellan den punkten och det faktiska hydrauliska behovet går förlorade som värme.
Värmen i sig är inte gratis. Hydrauloljan måste kylas för att bibehålla viskositeten och förhindra oxidation, vilket innebär att en separat oljekylare (vattenkyld eller luftkyld) körs kontinuerligt och drar extra kraft. Kylbehovet på en konventionell press på 250 ton i en omgivningstemperatur på 30 °C är betydande – vanligtvis i intervallet 15–25 % av maskinens elektriska inmatning vid en treskiftsdrift.
Hur ett servohydrauliskt system använder kraft
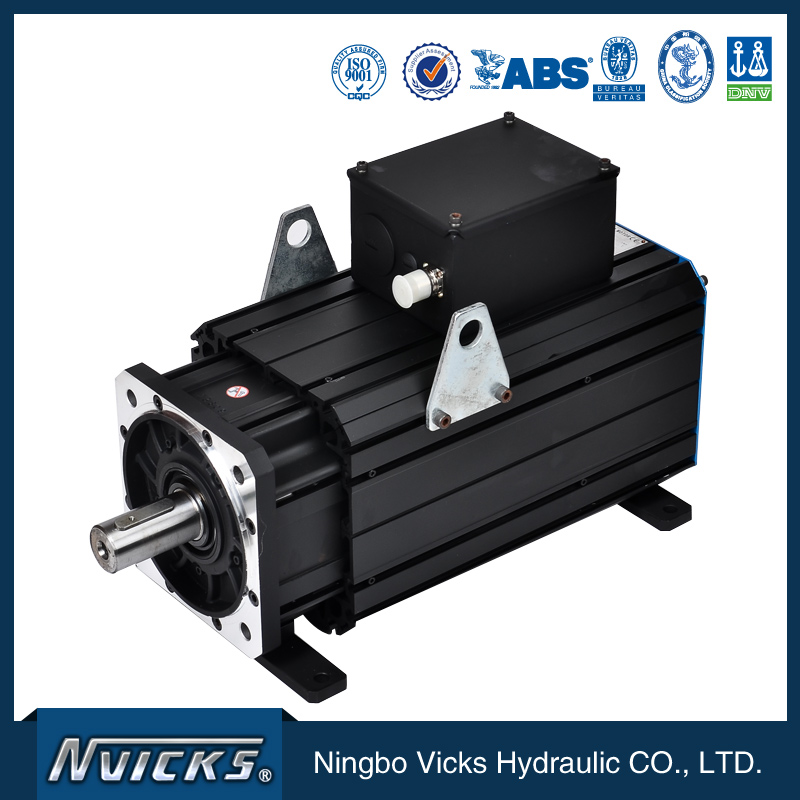
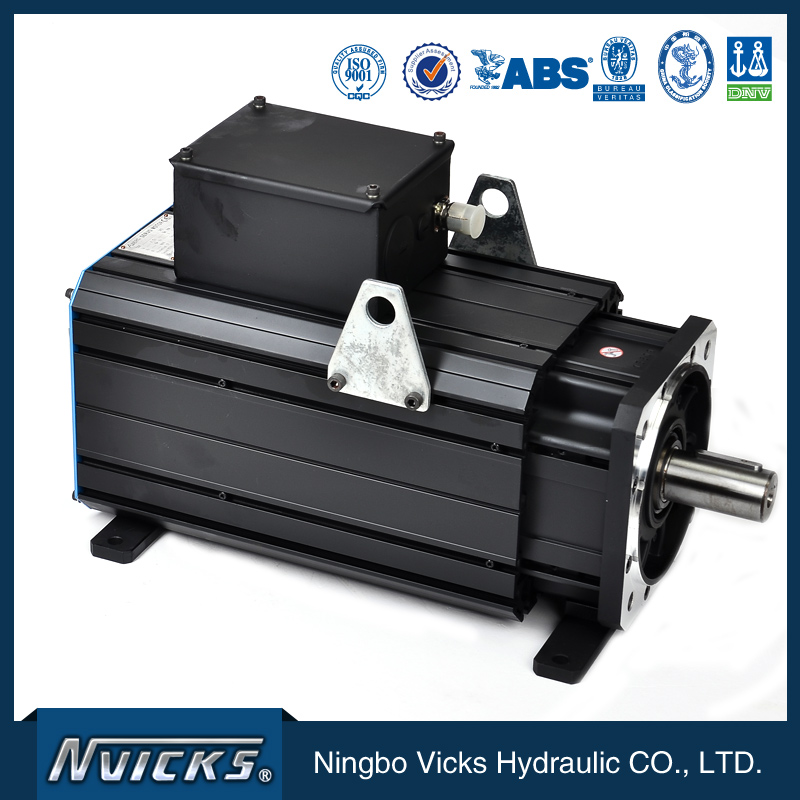
Ett servohydrauliskt system ersätter motorn med konstant hastighet med en servomotor med variabel hastighet – vanligtvis en permanentmagnetsynkronmotor (PMSM) – som drivs av en variabelfrekvensdrivenhet (VFD). Servodrivenheten styr motorhastigheten för att matcha det hydrauliska behovet i realtid. När cykeln är i högflödesfas (formstängning, formsprutning, plasticering) går motorn upp till hög hastighet. När cykeln är i lågflödesfas (hållning, kylning) går motorn ner till en låg hastighet som precis uppfyller det faktiska hydrauliska behovet. När cykeln är i vila (ingen rörelse) kan motorn stanna helt eller köras med nästan nollvarvtal.
Resultatet blir att den servohydrauliska maskinen endast drar den kraft den behöver för varje fas i cykeln. Motorn går inte med konstant hastighet, pumpen kringgår inte överflödet och bypassventilens värmeavledning som definierar konventionella pressars ineffektivitet elimineras i stort sett.Bosch Rexroth, Yuken, och andra tillverkare av hydrauliska system publicerar applikationsanteckningar med jämförelser av uppmätt energiförbrukning mellan servo- och fastpumpar; det typiska intervallet över publicerade data är 40–80 % energireduktion på delar med betydande håll- och kylfaser, och 20–40 % reduktion på delar med kortare håll- och kylfaser.
Besparingarna är inte enhetliga över cykeln. De största besparingarna sker under kylfasen (den längsta lågförbrukningsfasen i de flesta cykler), den näst största under väntfasen och den minsta under insprutningsfasen (där toppflöde behövs och servosystemet också körs på topp). På en typisk 250-tons press som gjuter en 200 g ABS-del med en 25-sekunders cykel är kylfasen ungefär 50 % av cykeln, väntfasen 15 %, insprutnings- och plasticeringsfaserna 25 % och öppnings-/stängningsfaserna 10 %. Det är under kylfasen som servomaskinen sparar mest.
Servopremien: Kapitalkostnad kontra driftskostnad
En servohydraulisk formsprutningsmaskin kostar vanligtvis 30–60 % mer än en motsvarande konventionell maskin med samma tonnage och sprutstorlek. Den exakta premien beror på maskintillverkaren, servosystemleverantören och maskinspecifikationen. För en representativ 250-tonspress är servopremien på den nuvarande marknaden ett femsiffrigt tillskott – meningsfullt, men inte transformerande för en fabrikschef som utvärderar köpet.
Premien återvinns genom energibesparingarna. För att sätta en siffra på återbetalningsvärdet behövs tre indata: energibesparingarna per cykel, cyklerna per skift och elkostnaden. Vicksproduktlinje för servosystemär konfigurerad för servosystem baserade på vingpump i formsprutningsapplikationer, med energibesparingar på systemnivå inom det publicerade intervallet. För en 250-tons maskin på en 25-sekunderscykel som körs 6 000 timmar per år (ungefär tvåskift kontinuerligt) faller den årliga elbesparingen inom ett meningsfullt intervall – tillräckligt stort för att återbetala servopremien inom de första 18–36 månaderna av driften, beroende på den lokala eltariffen.
PlastnyheterochPlastteknikhar publicerat fleråriga undersökningsdata som visar att servohydrauliska maskiner nu dominerar försäljningen av nya pressar i intervallet 50 till 800 ton i Nordamerika, Europa och Östasien, med konventionella pressar i allt högre grad begränsade till specifika applikationer med högt tonnage och specialapplikationer. Marknadsförändringen är i sig en indikation på återbetalningsmatematiken: om servopremien inte hade återhämtat sig inom en 3-årsperiod skulle marknaden inte ha förändrats.
Underhåll: Där de två systemen skiljer sig åt
Underhållsprofilen för ett servohydrauliskt system skiljer sig från en konventionell press på tre områden.
För det första kräver servomotorn i sig lägre underhåll än en induktionsmotor med motsvarande effekt – inga borstar, inga släpringar och permanentmagnetrotorn kräver ingen excitationsström. VFD:n har sin egen underhållsprofil (kylfläktar, elektrolytkondensatorer med en livslängd på 8–12 år), men motorns aktiva komponenter är konstruerade för en lång livslängd utan schemalagt underhåll.
För det andra körs hydraulpumpen i ett servosystem med variabel hastighet och vanligtvis med lägre genomsnittligt varvtal än en fast pump på en konventionell press. Lägre genomsnittligt varvtal innebär lägre lagerslitage, lägre termisk cykling och längre tätningslivslängd. Fältdata publicerade avFormtillverkningsteknikoch olika leverantörer av hydraulpumpar visar konsekvent att vingpumpar i drift med variabel hastighet har en livslängd som är betydligt längre än samma vingpump i drift med fast hastighet på en jämförbar press.
För det tredje går oljekylaren på en servohydraulisk press mindre kontinuerligt eftersom bypassventilens värmeavledning minskar. Kylarfläkten eller kylvattenpumpen slås på och av baserat på den faktiska oljetemperaturen istället för att köras kontinuerligt. Kortare kylarkörtid innebär lägre kylarunderhåll och lägre parasitärt elförbrukning från kylsystemet.
Den konventionella pressen har däremot högre lagerslitage på motorn och pumpen, mer frekventa tätningsbyten och högre termisk belastning på oljan vilket accelererar oljeoxidationen och förkortar oljebytesintervallet. På en konventionell treskiftspress är oljebytesintervallet vanligtvis 4 000 timmar; på en servohydraulisk press med samma arbetscykel förlängs intervallet till 6 000–8 000 timmar. Oljekostnaden över 5-årsfönstret är betydande – en 250-tons press rymmer 400–600 liter hydraulolja, och oljan plus avfallskostnaden för varje byte är en fyrsiffrig post på många marknader.
Buller och arbetsmiljö
Den konventionella pressen kör motorn och pumpen kontinuerligt med full hastighet, vilket genererar en stadig akustisk signatur i intervallet 78–85 dB(A) vid förarplatsen. Den servohydrauliska pressen sänker motor- och pumphastigheten under håll- och kylningsfaserna, vilket minskar bullerbidraget från hydraulsystemet avsevärt. Det totala maskinbullernivån sjunker till intervallet 65–72 dB(A), vilket är skillnaden mellan en bullernivå som kräver hörselskydd vid exponering under hela arbetspasset och en som ligger vid tröskeln för den föreskrivna gränsen.
Bullerminskningen är inte en direkt kostnadsbesparing, men det är en verklig fördel på marknader med strikta regler för buller på arbetsplatsen (EU:s arbetsmiljödirektiv 2003/10/EG, US OSHA 29 CFR 1910.95, China GBZ 2.2) där den konventionella pressen kräver hörselskydd för operatörer. Kostnaden för hörselskydd, audiometrisk testning och bullerkontrollinfrastruktur på fabriksgolvet redovisas vanligtvis inte i beräkningen av enbart energiåterbetalning – men det är en verklig kostnad på 5 år.
Precision och repeterbarhet
Det servohydrauliska systemet har en precisionsfördel som inte alltid syns i beräkningen av energiåterbetalningsvärdet, men som syns i kassationshastigheten. Sluten tryckreglering med en trycksensor och en pump med variabel hastighet håller kavitetstrycket inom ett snävare band än ett system med fast pump och proportionella ventiler. På delar med snäva toleranser – optiska, medicinska, förpackningsmässiga – kan förbättringen av kassationshastigheten ensam betala för servopremien över en 5-årsperiod, oberoende av energibesparingarna.
Plastingenjörernas sällskappublicerar tekniska artiklar om precisionen i servohydraulisk formsprutning, inklusive variationer i vikt mellan olika skott och dimensionell repeterbarhet. Den publicerade precisionsfördelen är liten på delar med avslappnade toleranser (vanligtvis en minskning på 10–20 % i variation mellan olika skott) och betydande på delar med snäva toleranser (en minskning på 30–50 %).
Där konventionell hydraulik fortfarande vinner
Den konventionella hydraulpressen med fast pump är inte föråldrad. Tre användningsområden är fortfarande populära.
- Maskiner med mycket hög tonnage (över 1 500 ton).Servosystemets premie skalas ungefär linjärt med motoreffekten; vid mycket högt tonnage blir den absoluta servopremien tillräckligt stor för att återbetalningsperioden förlängs. Vissa specialapplikationer med högt tonnage kräver också specifika dynamiska responsegenskaper som ett system med variabel hastighet inte levererar lika rent som ett system med fast pump och en stor ackumulator.
- Långcykliga, kontinuerliga applikationer.Om pressen kör en 90-sekunderscykel på en tjockväggig del med en lång hållfas och kontinuerlig treskiftsdrift, sparar servomaskinen fortfarande energi, men besparingarna amorteras över ett mindre antal cykler per år. Återbetalningsperioden förlängs och den konventionella maskinen blir mer konkurrenskraftig.
- Kapitalbegränsade installationer.En anläggning med begränsad kapitalbudget och kort investeringshorisont kan rationellt välja den konventionella pressen enbart baserat på kapitalkostnaden, särskilt om den lokala elkostnaden är låg.
Utanför dessa tre kategorier är det servohydrauliska systemet det dominerande valet baserat på en 5-årig total ägandekostnad. Marknadsdata bekräftar detta: servoandelen av nya pressinstallationer är majoritet i de flesta regioner och de flesta tonnageklasser, med undantag för de specialapplikationer med högt tonnage som nämnts ovan.
Skapa 5-års TCO-arbetsbladet
En 5-årig jämförelse av den totala ägandekostnaden mellan en servohydraulisk och en konventionell press har fyra kostnadskomponenter: kapital, energi, underhåll och kassation/driftstopp. Var och en beräknas på olika sätt.
Kapitalkostnaden är maskinens inköpspris plus installation, frakt, utbildning och driftsättning. Servopremien är skillnaden mellan de två maskinernas kapitalkostnad.
Energikostnaden är den ackumulerade kWh över 5 år, multiplicerad med den lokala eltaxan. Servomaskinens energibesparing är skillnaden mellan den konventionella pressenergin och servopressens energi under samma period.
Underhållskostnaden är den ackumulerade kostnaden för delar och arbete under 5 år. Servomaskinen har vanligtvis lägre pumprelaterat underhåll, lägre oljebytesfrekvens och lägre kylarunderhåll. Den konventionella maskinen har högre lagerslitage på motorn och pumpen samt högre oljeförbrukning.
Skrot- och stilleståndskostnaden är värdet av skrotade delar och värdet av produktionsförlust under oplanerad stilleståndstid. Servomaskinen har stramare tryckreglering och lägre skrotningshastighet; den konventionella maskinen har högre skrotningshastighet på delar med snäva toleranser men ingen nackdel på delar med avslappnad tolerans.
Servomaskinens nettobesparing över 5 år är summan av energibesparingarna plus underhållsbesparingarna plus kassations-/driftstoppsbesparingarna, minus servopremien. Om resultatet är positivt vinner servomaskinen. Om det är negativt vinner den konventionella maskinen på 5 år.

Beslutsramverket: Fem frågor att ställa innan du specificerar
För en specifik installation kan beslutet om servo kontra konventionellt reduceras till fem frågor.
- Vad är cykelprofilen?Långa håll- och kylfaser gynnar servo. Korta cykler med högt flödesbehov under hela cyklingen gynnar konventionell eller servo med liten skillnad.
- Vad är driftsschemat?Kontinuerlig treskiftsdrift förstärker energibesparingarna. Enskiftsdrift med långa stilleståndsperioder späder ut besparingarna eftersom pressen är avstängd större delen av dagen.
- Vad är den lokala elkostnaden?Marknader med höga tullar (Europa, Japan, stora delar av Östasien) påskyndar återbetalningstiden. Marknader med låga tullar (delar av Mellanöstern, Nordamerika med riklig naturgas) bromsar återbetalningstiden.
- Vad är deltoleransen?Delar med snäva toleranser (medicinska, optiska, vissa förpackningar) förstärker servofördelen genom lägre kassation. Delar med avslappnad tolerans neutraliserar denna del av besparingarna.
- Vad är kapitalbegränsningen?Om kapitalpremien inte kan finansieras till en rimlig ränta spelar återbetalningsperioden roll även om de ekonomiska förutsättningarna på projektnivå är positiva.
För en typisk 250-tonspress med en 25-sekunderscykel som körs kontinuerligt i två skift på en marknad med måttliga tullar ligger återbetalningstiden på 18–36 månader. För en 100-tonspress med en 12-sekunderscykel som körs i ett skift på en marknad med låga tullar kan återbetalningstiden vara fyra år eller mer.projektåterbetalningsarbetsbladinförlivar alla fem variabler och producerar en projektspecifik rekommendation.
Vanliga frågor: Servo vs. konventionell hydraulisk formsprutning
Hur mycket energi sparar en servohydraulisk maskin jämfört med en konventionell press?
Hur lång tid tar det innan servopremien betalas tillbaka?
Finns det några tillämpningar där konventionell hydraulik fortfarande är bättre?
Kräver servosystemet särskild operatörsutbildning?
Vilket underhåll är skillnaden mellan servo och konventionell?
Kan en konventionell press utrustas med ett servosystem i efterhand?
Är servosystemet mer bullrigt än den konventionella pressen?
Vad är den typiska skillnaden i total ägandekostnad över 5 år mellan en servopress och en konventionell press?
Behöver du en projektspecifik 5-årig total ägandekostnad och återbetalningsberäkning för att jämföra en servopress kontra en konventionell press?
Publiceringstid: 17 sep-2026