TL;DR:För hydraulpressar och formsprutningsmaskiner påverkar integrationen av servodrivning och servomotor direkt energieffektiviteten, produktionscykeltiden och produktkvaliteten. Rätt specifikation för servodrivning beror på pumpens slagvolym, systemtrycket, cykelbelastningen och kravet på svarstid. Denna guide guidar inköpsteam hos tillverkare av hydraulpressar, tillverkare av formsprutningsmaskiner och integratörer av industriella hydrauliska system genom de tre specifikationerna för integration av servodrivningar som driver energieffektivitet och produktionsproduktivitet.
Jag har tillbringat de senaste 10 åren på Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) med att stödja hydrauliska systemprojekt i fler än 40 länder, med särskild djupgående expertis inom hydrauliska presssystem, hydrauliska system för formsprutningsmaskiner och industriella hydrauliska kraftaggregat. Vår anläggning har levererat hydrauliska pumpar, hydraulventiler och hydrauliska systemkomponenter för hydrauliska pressinstallationer och formsprutningsmaskininstallationer i Asien, Europa och Amerika. Under den tiden har jag stöttat servodrivningar och servomotorintegrationsprojekt, allt från eftermontering av 50-tons hydrauliska pressar till installationer av kompressionspressar på 4 000 ton.
Integrationen av servodrivning och servomotor är en tekniskt krävande tillämpning som direkt påverkar energieffektiviteten och produktionsproduktiviteten hos hydraulisk utrustning. Integrationsspecifikationen beror på pumpens deplacement, systemtrycket, cykelbelastningen, svarstidskravet och den slutna styrarkitekturen. Den här guiden täcker de tre specifikationerna för servodrivningsintegration som jag oftast ser felspecificerade, med den tekniska motiveringen bakom den korrekta specifikationen, effekten av felaktig specifikation och de inköpsfrågor du bör ställa till alla tillverkare av servodrivningar och hydraulpumpar innan du gör en beställning. För...Vicks hydrauliska servosystemsortiment, standardkonfigurationen täcker de viktigaste tillämpningarna för hydraulpressar och formsprutningsmaskiner.
1. Varför specifikationerna för servodriftsintegration är utrustnings- och applikationsspecifika
Integrering av servodrift och servomotorer med hydraulpumpar och hydraulsystem är en väletablerad teknik för att minska energiförbrukningen i hydraulisk utrustning. Servodriften styr servomotorns hastighet och vridmoment för att matcha hydraulpumpens effekt till det faktiska hydraulsystemets behov, vilket eliminerar de strypningsförluster vid konstant tryck som kännetecknar konventionella hydraulsystem med pumpmotorer med fast hastighet.
Detta ärdärför attDe tre huvudsakliga tillämpningarna av hydraulisk utrustning (hydraulpress, formsprutningsmaskin och industriell hydraulisk kraftenhet) har fundamentalt olika arbetscykler, tryckprofiler och svarstidskrav. Hydraulpressar kräver högt tryck för kompressionsslaget och lågt tryck för snabbrörelsen och returslaget, med cykeltider vanligtvis 10–60 sekunder. Formsprutningsmaskiner kräver variabelt tryck och flöde under hela formsprutningscykeln (klämning, formsprutning, hållning, kylning, plasticering), med cykeltider vanligtvis 15–120 sekunder. Industriella hydrauliska kraftenheter kräver relativt konstant tryck och flöde för kontinuerliga tillämpningar, med svarstid mätt i millisekunder.
Därför, en servodrivnings- och servomotorspecifikation som fungerar för en applikation är vanligtvis otillräcklig för de andra applikationerna. Den optimala servodrivningsspecifikationen för en hydraulpress skiljer sig från den optimala specifikationen för en formsprutningsmaskin, som skiljer sig från den optimala specifikationen för en industriell hydraulisk kraftenhet. Tillverkare som försöker använda en servodrivningskonfiguration för alla tre applikationer kompromissar vanligtvis med energieffektivitet, cykeltid eller svarstid, och driftskostnaden visar sig i högre elförbrukning, lägre produktionskapacitet och minskad produktkvalitetskonsekvens.
1.1 Hur Vicks Hydraulic tillvägagångssätt för tillverkning av servodrivningar och hydraulpumpar
Innan vi går igenom de tre specifikationerna, en snabb notering om Vicks Hydraulics vertikalt integrerade tillverkningskapacitet. Vi driver hela produktionskedjan internt: bearbetning av hydrauliska pumpar → montering av hydrauliska ventiler → montering av elmotorer → integration av servodrivenheter → montering av hydrauliska kraftaggregat → testning → certifiering. Indataspecifikationen för en beställning av servodrivenheter och hydrauliska pumpar inkluderar vanligtvis: (1) applikationen (hydraulpress, formsprutningsmaskin, industriell hydraulisk kraftaggregat eller annan hydraulisk utrustning), (2) pumpens slagvolym (vanligtvis 16 cc/varv till 250 cc/varv för hydrauliska pressapplikationer och 45 cc/varv till 500 cc/varv för formsprutningsmaskinapplikationer), (3) systemtrycket (vanligtvis 200 bar till 700 bar), (4) cykelbelastning (cykeltid, belastningsprofil och kontinuerligt driftsförhållande) och (5) svarstidskravet (vanligtvis 20–50 ms för pressapplikationer och 5–20 ms för formsprutningsmaskinapplikationer).
Utifrån dessa indata tar Vicks Hydraulics ingenjörsteam fram ett projektförslag med: (1) ett val av servomotor och servodrivningsmodell som matchar applikationskraven, (2) ett val av hydraulpumpmodell som matchar tryck- och flödeskraven, (3) en beräkning av systemeffektivitet för den önskade arbetscykeln, och (4) en uppskattning av ledtiden från orderbekräftelse till första leverans. Den typiska ledtiden från orderbekräftelse till första leverans är 20–35 arbetsdagar för standard servodrivnings- och pumppaket, och 45–60 arbetsdagar för anpassade eller högkapacitetskonfigurationer. Som referens för energieffektivitet,Eurovent Certified Performance (ECP) för hydrauliska systemRamverket tillhandahåller relevant internationell referens för effektivitetscertifiering för servohydrauliska system.
2. Specifikation nr 1 — Servomotor och pumpmatchning för hydrauliska pressapplikationer
Den första specifikationen för integration av servodrivning är matchningen av servomotor och hydraulpump för hydrauliska pressapplikationer. Hydraulpressens servodrivsystem måste ge tillräckligt vridmoment för att driva hydraulpumpen till systemtrycket under toppbelastningsförhållanden (kompressionsslag), och tillräcklig hastighet för att ge snabbflödeshastighet för lågtrycksslagen (snabb frammatnings- och returslag).
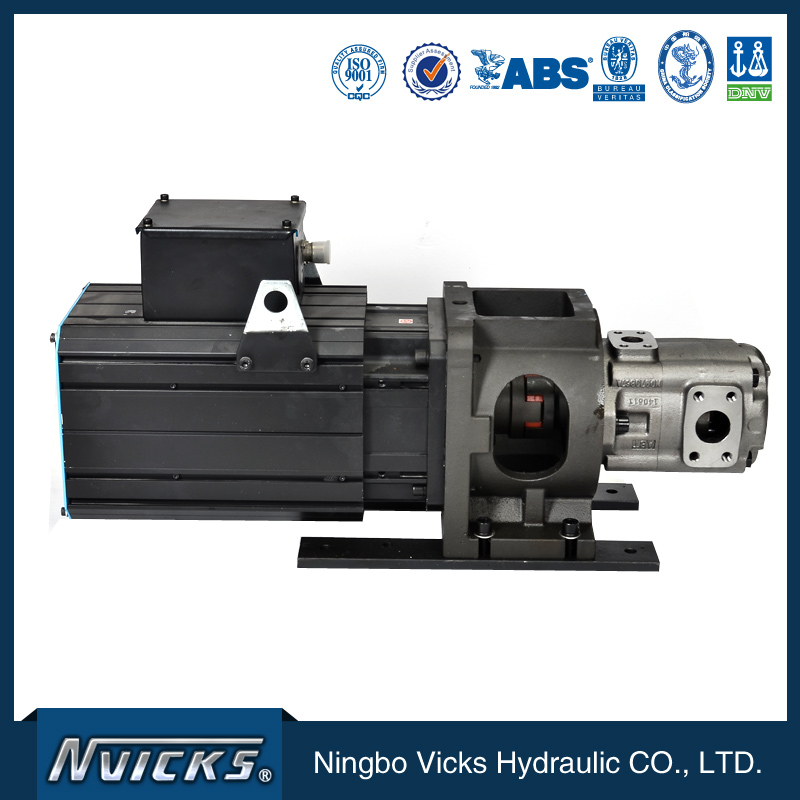
2.1 Varför specifikationen för maximalt vridmoment är viktig för pressapplikationer
Maximalt vridmomentkrav för en hydraulisk press servomotor bestäms av det maximala systemtrycket och pumpens slagvolym. För ett pumpslagvolym på 100 cc/varv och ett maximalt systemtryck på 350 bar (typiskt för en 1 000-tons hydraulisk press) är maximalt vridmomentkrav cirka 580 Nm (beräknat som pumpslagvolym × maximalt tryck / (2π × 60)). Servomotorns maximala vridmoment måste överstiga detta beräknade värde med en säkerhetsmarginal på 20–30 %.
Det vanligaste felet jag ser vid specifikation av servomotorer är att underdimensionera servomotorns maximala vridmoment baserat på det genomsnittliga vridmomentkravet snarare än toppmomentet. Det genomsnittliga vridmomentet för en pressapplikation är betydligt lägre än toppmomentet (vanligtvis 30–50 % av toppen för de flesta pressars arbetscykler), och en servomotor som är dimensionerad för det genomsnittliga vridmomentet kommer att mättas under kompressionsslaget och utlösa överströmsskyddet, vilket stoppar pressen. Lösningen är att specificera servomotorns toppmoment till kombinationen av maximalt systemtryck och pumpdeplacement.
2.2 Pumpens slagvolymspecifikation för presscykeltid
Pumpens deplacement bestämmer det maximala flödet från servomotorn vid motorns nominella hastighet. För en hydraulpress med en 100 cc/varv pump som drivs av en servomotor vid 3 000 rpm är det maximala flödet cirka 300 liter per minut. Detta flöde bestämmer snabbmatningshastigheten (vanligtvis 100–300 mm/s för presstillämpningar) och returslagets hastighet (vanligtvis 200–500 mm/s).
För pressapplikationer med hög cykelhastighet (vanligtvis 8–15 cykler per minut för stanspressar och 3–8 cykler per minut för formpressar) måste pumpens slagvolym vara tillräcklig för att leverera det erforderliga flödet vid servomotorns nominella hastighet. Vicks Hydraulics ingenjörsteam specificerar vanligtvis en pump med variabelt slagvolym (vanligtvis en lastkännande axialkolvpump) i kombination med servomotorn för pressapplikationer, där den lastkännande funktionen matchar pumpeffekten till systembehovet och ger ytterligare energibesparingar utöver servomotorns hastighetsreglering.
Därför attServomotorns och pumpens matchning påverkar direkt presscykeltiden och energieffektiviteten,därförDimensionering av servomotor och pump är ett av de viktigaste besluten vid integration av servodrivning i en press. Kostnadspremien för en korrekt dimensionerad kombination av servomotor och pump är vanligtvis 25–40 % högre än för en underdimensionerad kombination, men den reducerade cykeltiden och energibesparingarna betalar sig tillbaka premien inom 12–24 månader med typisk pressdrift.
3. Specifikation nr 2 — Servodriftens svarstid för formsprutningsmaskiner
Den andra specifikationen för servodrivningens integration är servodrivningens svarstid för formsprutningsmaskiner. Formsprutningsmaskinens servodrivsystem måste ge snabb tryck- och flödeskontrollrespons under hela formsprutningscykeln, särskilt under formsprutningsfasen (vanligtvis 50–500 ms) och hållfasen (vanligtvis 2–20 sekunder).
3.1 Varför svarstiden är viktig för formsprutningskvaliteten
Servodriftens och hydraulsystemets svarstid påverkar direkt insprutningshastighetsprofilen, hålltryckets stabilitet och den färdiga detaljens kvalitet. En långsam svarstid (vanligtvis >50 ms) resulterar i fluktuationer i insprutningshastigheten som påverkar detaljens ytfinish, detaljens viktkonsistens och dimensionsnoggrannheten. En snabb svarstid (vanligtvis <20 ms) ger en stabil insprutningshastighet och hålltryck, vilket förbättrar detaljens kvalitetskonsistens och minskar kasseringsgraden.
Det vanligaste misstaget jag ser vid specifikation av svarstid är att använda en universalservodrivning (vanligtvis med en svarstid på 30–50 ms) för högprecisionsformsprutning. Den universella servodrivningen är tillräcklig för vanliga formsprutningstillämpningar men otillräcklig för högprecisionstillämpningar (såsom gjutning av optiska linser, gjutning av medicintekniska produkter och precisionsgjutning av elektroniska komponenter) som kräver svarstider på 10–20 ms eller bättre.
Vicks Hydraulics servodrivsystem omfattar: (1) standardservodrivsystem med 30–50 ms svarstid för allmänna formsprutningsapplikationer, (2) högpresterande servodrivsystem med 10–20 ms svarstid för precisionsformsprutningsapplikationer, och (3) specialanpassade servodrivsystem med anpassad svarstid för specifika OEM-krav. Kostnadspremien för högpresterande servodrivsystem är vanligtvis 30–50 % högre än för standardservodrivsystem, men den minskade kasseringsgraden och den förbättrade kvaliteten på delarna betalar sig på 6–18 månader med typisk högprecisionsformsprutningsoperation.
3.2 Tryckregleringsnoggrannheten för hållfasen
Hållfasen i formsprutningscykeln kräver exakt tryckreglering (vanligtvis ±1 bar eller bättre) under en tid på 2–20 sekunder. Tryckregleringens precision beror på servodrivningens tryckslingbandbredd, trycksensorns noggrannhet och hydraulsystemets styvhet. Standardprecisionen för servodrivningens tryckreglering är vanligtvis ±2–5 bar, vilket är tillräckligt för allmänna formsprutningsapplikationer.
För högprecisionsformsprutning specificerar Vicks Hydraulics ingenjörsteam vanligtvis: (1) en högpresterande servodrivare med en tryckslingbandbredd på 50 Hz eller högre, (2) en precisionstrycksensor med en noggrannhet på ±0,5 % av full skala eller bättre, och (3) ett hydraulsystem med dokumenterad styvhet för tryckregleringsfrekvensområdet. Det högpresterande tryckregleringssystemet ökar servodrivningens kostnad med 20–35 %, men den minskade variationen i detaljvikt och den förbättrade dimensionskonsistensen minskar kasseringsgraden med 1–3 procentenheter, vilket kan spara 50 000–200 000 USD per år för en typisk högprecisionsformsprutningsoperation.
Därför attservodrivningens svarstid och tryckregleringens precision påverkar direkt formsprutningsdelens kvalitet,därförServodriftens specifikationer bör noggrant matchas med kraven på detaljkvalitet. En generell servodrift är vanligtvis otillräcklig för högprecisionstillämpningar, och högpresterande specifikationer bör vara standard för precisionsformsprutningsutrustning.
4. Specifikation nr 3 — Systemeffektivitet och energibesparingar för industriella kraftenheter
Den tredje specifikationen för integration av servodrivenheter är systemeffektivitet och energibesparingar för industriella hydrauliska kraftaggregat. Servodrivsystemet för industriella hydrauliska kraftaggregat måste ge energieffektiv drift över en rad tryck- och flödeskrav, där servodrivenheten och servomotorn styr hydraulpumpens effekt för att matcha systembehovet i realtid.
4.1 Varför energieffektivitet är viktigt för kontinuerlig drift
Industriella hydrauliska kraftaggregat är vanligtvis i drift 8–24 timmar per dag, 5–7 dagar i veckan, där driftstimmarna ofta representerar en betydande elkostnad. Energibesparingarna från ett välkonstruerat servodrivsystem kan vara betydande – vanligtvis 30–60 % minskning av elförbrukningen jämfört med ett konventionellt pumpsystem med fast hastighet, beroende på driftscykel och systemets tryckprofil.
För en hydraulisk kraftenhet på 75 kW som är i drift 16 timmar per dag, 6 dagar i veckan, är den årliga elkostnadsbesparingen från ett väl utformat servodrivsystem vanligtvis 15 000–30 000 dollar per år (vid elkostnader på 0,10–0,15 dollar per kWh). Kostnadspremien för servodrivsystemet (vanligtvis 15 000–35 000 dollar utöver det konventionella pumpsystemet med fast hastighet) återvinns vanligtvis inom 6–18 månaders typisk drift. Internationella energiorganets (IEA) rapporter om industriell energieffektivitet ger den internationella referensbaslinjen för energieffektivitetsmål för industriella hydrauliska system.
4.2 Specifikation och verifiering av systemets effektivitet
Systemeffektiviteten för ett servodrivet hydraulsystem beror på servodrivningens effektivitet (vanligtvis 95–97 %), servomotorns effektivitet (vanligtvis 92–96 %), hydraulpumpens volymetriska effektivitet (vanligtvis 95–98 %) och hydraulpumpens mekaniska effektivitet (vanligtvis 92–96 %). Den totala systemeffektiviteten är produkten av alla dessa effektiviteter, vanligtvis 75–90 % beroende på driftspunkten.
Vicks Hydraulics servodrivsystems effektivitet är vanligtvis 80–88 % vid den nominella driftspunkten, med systemeffektivitetskurvan dokumenterad för hela driftsområdet. För applikationer som kräver högsta möjliga effektivitet kan Vicks Hydraulics ingenjörsteam specificera en högeffektiv servomotor och en högeffektiv hydraulpumpkombination som uppnår en systemeffektivitet på 85–90 % vid den nominella driftspunkten.
För industriella kraftaggregattillämpningar bör energibesparingsberäkningen beakta hela den årliga driftsprofilen, inte bara den nominella driftspunkten. En typisk industriell kraftenhet tillbringar 40–70 % av driftstiden vid delbelastning, och servodrivningens verkningsgrad vid delbelastning är vanligtvis lägre än vid nominell belastning. Vicks Hydraulics ingenjörsteam tillhandahåller en beräkning av energibesparingar för arbetscykeln som tar hänsyn till hela driftsprofilen och ger en realistisk uppskattning av de årliga energibesparingarna.
Därför attSystemets effektivitet påverkar direkt elkostnaden och driftskostnaderna,därförEffektivitetsspecifikationen och beräkningen av energibesparingar baserade på arbetscykeln är kritiska komponenter i specifikationen för servodriftens integration. Kostnadspremien för det effektivare servodriftsystemet motiveras vanligtvis av energibesparingarna under utrustningens livscykel, med en enkla återbetalningsperioder som vanligtvis är 12–24 månader för industriella kraftaggregatapplikationer.
5. Specifikationsramverk — Vad du bör fråga din tillverkare av servodrivningar och hydraulpumpar
För upphandlingsteam hos tillverkare av hydraulpressar, tillverkare av formsprutningsmaskiner och integratörer av industriella hydrauliska system är det ramverk för due diligence som jag använder konsekvent över de tre specifikationerna. De fem frågorna nedan är samma som jag ställer till varje kund under den inledande projektdiskussionen, och de avslöjar konsekvent vilka tillverkare av servodrivningar och hydraulpumpar som kan stödja applikationer för hydraulpressar och formsprutningsmaskiner jämfört med vilka som är begränsade till allmänna industriella applikationer.
5.1 Tillverkningskapacitet för servodrivningar och motorer
Fråga efter tillverkningskapaciteten för servodrivare, tillverkningskapaciteten för servomotorer och kapaciteten för integrationstestning. En välrenommerad tillverkare av servodrivare och hydraulpumpar bör driva hela produktionskedjan för servodrivare, servomotorer och hydraulpump, med dokumenterad integrationstestning för systemeffektivitet och responstid. Vicks Hydraulics produktionskedja omfattar montering av servodrivare, servomotorer, montering av hydraulpumpar och systemintegrationstestning för det kompletta servohydrauliska systemet.TÜV Rheinland industrimaskiner certifieringRamverket tillhandahåller tredjepartsreferens för testning och certifiering av servohydrauliska system.
5.2 Referensprojekt för hydraulpress och formsprutning
Begär efter dokumenterade referensprojekt för hydraulpressar och formsprutning, med referenskundkontakter och projektspecifikationer. Vicks Hydraulics referenslista inkluderar hydraulpressprojekt inom stålformningsindustrin, bilstansningsindustrin och kompositgjutningsindustrin, samt formsprutningsmaskinprojekt för konsumentprodukter, medicintekniska produkter och elektroniska komponenter. Referenslistan är tillgänglig för seriösa förfrågningar under sekretessavtal.
5.3 Tekniskt stöd och applikationsanalys
Fråga efter teknisk supportkapacitet, applikationsanalysprocessen och den typiska ledtiden för tekniska konstruktioner. En välrenommerad tillverkare bör tillhandahålla applikationsteknisk support, inklusive servomotordimensionering, val av pumpdeplacement, arbetscykelanalys och beräkning av energibesparingar. Vicks Hydraulics tekniska team tillhandahåller applikationsanalys som en standardtjänst, med en typisk ledtid för teknisk support på 5–10 arbetsdagar för standardapplikationer och 10–20 arbetsdagar för komplexa OEM-applikationer.
5.4 Testkapacitet och kvalitetsverifiering
Fråga efter testkapacitet, kvalitetsverifieringsprocessen och testdokumentationen. En välrenommerad tillverkare av servodrivningar och hydraulpumpar bör driva en testanläggning med dokumenterad servodrivtestning, servomotortestning, hydraulpumpstestning och integrerad systemtestning. Vicks Hydraulics testanläggning inkluderar testbänkar för servodrivningar, testbänkar för servomotordynamometer, testbänkar för hydraulpumpar och testbänkar för integrerade system med hydraulisk lastsimulering.
5.5 Eftermarknadssupport och teknisk service
Fråga efter eftermarknadssupport, garantivillkor och tillgång på reservdelar. En välrenommerad tillverkare bör tillhandahålla en dokumenterad garanti (vanligtvis 18–24 månader från leverans eller 12–18 månader från driftsättning, beroende på vilket som inträffar först), med reservdelslager för de viktigaste slitkomponenterna och teknisk support under garantiperioden och därefter. Vicks Hydraulics eftermarknadsteam inkluderar fältserviceingenjörer för större projekt och ett reservdelslager för de viktigaste produktlinjerna, med teknisk support tillgänglig via telefon, e-post och besök på plats.
6. Vanliga inköpsmisstag vid upphandling av servodrivningsintegrationer
I de dussintals servodrivna integrationsprojekt jag har stöttat, dyker samma misstag upp gång på gång. Här är de fyra vanligaste, rangordnade efter inverkan på energieffektivitet och utrustningens produktivitet.
6.1 Misstag nr 1 — Specificering av servomotorn med genomsnittligt vridmoment snarare än toppmoment
Att specificera servomotorn med genomsnittligt vridmoment är bekvämt men leder nästan alltid till att man väljer en underdimensionerad servomotor för hydrauliska pressar och formsprutningsmaskiner. Toppmomentet (under kompressionsslag, insprutningsfas eller högtryckshållfas) är vanligtvis 2–3 gånger det genomsnittliga vridmomentet, och servomotorn måste specificeras för toppmomentet med en säkerhetsmarginal. Lösningen är att specificera toppmomentkravet till servomotortillverkaren och låta dem bestämma rätt motorstorlek.
6.2 Misstag nr 2 — Användning av universalservodrift för högprecisionstillämpningar
Att använda en universalservodrivare för högprecisionsformsprutning eller hydrauliska pressapplikationer är ett vanligt misstag som leder till otillräcklig responstid och tryckregleringsprecision. Högprecisionsapplikationer kräver servodrivare med responstider på 10–20 ms eller bättre och en tryckregleringsprecision på ±1 bar eller bättre. Lösningen är att specificera kraven på responstid och tryckregleringsprecision för applikationen och välja servodrivare därefter.
6.3 Misstag #3 — Ignorerar arbetscykeln i beräkningen av energibesparingar
Att beräkna energibesparingarna baserat endast på den nominella driftspunkten är ett vanligt misstag som överdriver de årliga energibesparingarna för många industriella tillämpningar. Beräkningen av energibesparingar under driftcykeln bör beakta hela driftsprofilen, inklusive delbelastningsdrift, tomgångsdrift och avstängningsperioder. Vicks Hydraulics ingenjörsteam tillhandahåller beräkningar av energibesparingar under driftcykeln som en standardtjänst för att stödja utrustningsspecifikationen.
6.4 Misstag nr 4 — Underspecificering av tryck- och flödessensorns noggrannhet
Att använda standardnoggrannhetssensorer (vanligtvis ±1–2 % av full skala) för högprecisionstillämpningar är ett vanligt misstag som begränsar den uppnåeliga precisionen för tryck- och flödeskontroll. Högprecisionstillämpningar kräver trycksensorer med en noggrannhet på ±0,5 % av full skala eller bättre, och flödessensorer med liknande noggrannhet. Lösningen är att specificera sensorns noggrannhetskrav för applikationen och välja sensorer därefter.
7. Vanliga frågor
7.1 Vad gör Vicks Hydraulics läge i Ningbo fördelaktigt för internationella köpare av hydraulisk utrustning?
Ningbo är ett av Kinas största tillverkningscentra för hydraulisk utrustning, med djup expertis inom design, tillverkning och testning av hydraulpumpar, hydraulventiler och hydrauliska system. Inom en radie av 50 km har Vicks Hydraulic tillgång till specialiserade leverantörer av de viktigaste komponenterna, inklusive hydrauliska pumpdelar, elmotorkomponenter, servodrivelektronik och integration av hydrauliska system. För internationella köpare av hydraulisk utrustning innebär detta kortare ledtider för servodrivningar och pumpar (vanligtvis 20–35 arbetsdagar för standardpaket jämfört med 50–80 dagar för leverantörer utanför klustret), lägre systemkostnader på grund av lokal leveranskedjans täthet och etablerade arbetsflöden för exportdokumentation. Ningbo hamn erbjuder effektiv logistik för internationell frakt till alla större marknader. För data om Ningbo hamns genomströmning, seOfficiell statistik för hamnen i Ningbo Zhoushan.
7.2 Kan Vicks Hydraulic tillverka specialanpassade servodrivningar och hydrauliska pumppaket för specifika tillämpningar?
Ja. Specialanpassad servodrift och hydraulpumpskonstruktion är en kärnkompetens. Standardprocessen för konstruktion inkluderar: (1) granskning av applikationsspecifikationen inklusive arbetscykel, tryckprofil, svarstid och energibesparingsmål, (2) teknisk konsultation om servomotordimensionering, pumpdeplacement och systemarkitektur, (3) specialanpassad systemdesign med tekniska ritningar, prestandaberäkningar och effektivitetsverifiering, (4) tillverkning med dokumenterad kvalitetskontroll och (5) testning och certifiering för applikationen. Den typiska ledtiden från specifikationskvitto till första leverans är 20–35 arbetsdagar för standardanpassade paket och 45–60 arbetsdagar för komplexa specialanpassade konfigurationer eller konfigurationer med stor kapacitet.
7.3 Vilket utbud av servodrivningar och hydraulpumpar finns tillgängliga från Vicks Hydraulic?
Vicks Hydraulics servodrivsystem och hydraulpumpar omfattar: (1) servodrivsystem för hydrauliska pressapplikationer med effekter från 7,5 kW till 250 kW, (2) servodrivsystem för formsprutningsmaskiner med effekter från 11 kW till 400 kW, (3) servodrivsystem för industriella hydrauliska kraftenheter med effekter från 7,5 kW till 350 kW, (4) hydrauliska axialkolvpumpar för servodrivsystem med slagvolym från 16 cc/varv till 500 cc/varv och tryckvärden från 250 bar till 700 bar, och (5) hydraulventiler och systemtillbehör för det kompletta servohydrauliska systemet. Sortimentet stöder tillverkare av hydrauliska pressar, tillverkare av formsprutningsmaskiner och integratörer av industriella hydrauliska system över hela den internationella marknaden. För fullständiga produktspecifikationer och urvalsguider, seVicks hydrauliska servosystem produktkatalogpå företagets webbplats.
7.4 Är Vicks Hydraulics servodrivningar och hydraulpumpar certifierade enligt internationella standarder?
Ja. Vicks Hydraulics servodrivsystem och hydraulpumpar är certifierade enligt relevanta internationella standarder, inklusive CE-märkning för europeiska marknader, ISO 9001 för kvalitetsledning och relevanta maskinsäkerhetsstandarder för målutrustningen.CE-märkningsramverk för industrimaskinerär det relevanta europeiska efterlevnadskravet för Vicks Hydraulic servodrivsystem som säljs på EU-marknader. För applikationer som kräver specifika certifieringar (såsom UL-certifiering för nordamerikanska marknader eller specifika OEM-certifieringar) stöder Vicks Hydraulic certifieringsprocessen med dokumenterade testrapporter och överensstämmelseförklaringar.
7.5 Hur säkerställer Vicks Hydraulic en konsekvent kvalitet i alla produktionsserier för servodrivningar och hydraulpumpar?
Varje servodrivning och hydraulpump genomgår dokumenterad kvalitetskontroll i fem steg: (1) inspektion av inkommande material och komponenter med fabrikscertifikat för huvudkomponenterna (servodrivningselektronik, servomotorlindningar, hydrauliska pumpdelar), (2) inspektion under arbete vid montering av servodrivning, servomotormontering, montering av hydrauliska pumpar och systemintegration, (3) tomgångstestning för varje enhet med dokumenterad prestanda, (4) belastningstestning på stickprovsbasis (vanligtvis 5–10 % av varje produktionsbatch) med dokumenterade resultat för effektivitet och svarstid, och (5) revision före leverans med fullständigt systemdokumentationspaket. Kvalitetsledningssystemet är certifierat enligt ISO 9001, med statistisk processkontroll (SPC) tillämpad på de kritiska prestandaparametrarna för servodrivning och hydrauliska pumpar för produktionsserier över 50 enheter per batch.
8. Avslutande perspektiv — Servodriftintegration som strategi för energieffektivitet och produktivitet
De tre specifikationerna för servodriftintegration som jag har behandlat – servomotor- och pumpmatchning för hydrauliska pressapplikationer, servodriftens svarstid för formsprutningsmaskiner samt systemeffektivitet och energibesparingar för industriella kraftaggregatapplikationer – är de upphandlingsbeslut som driver energieffektivitet, produktionsproduktivitet och färdig produktkvalitet för hydraulisk utrustning. Den generella servodriftspecifikationen hanterar 80 % av applikationer med låg efterfrågan, men det är i 20 % av applikationer med högt tryck, hög precision och hög cyklingshastighet som medveten specifikation ger mätbart värde.
Om du är inköpsansvarig hos en tillverkare av hydrauliska pressar, en tillverkare av formsprutningsmaskiner eller en integratör av industriella hydrauliska system, bör ramverket ovan ge dig ett strukturerat sätt att specificera servodrivsystem och hydrauliska pumpsystem. Frågorna i avsnitt 5 är samma som jag använder i inledande projektdiskussioner, och de avslöjar konsekvent vilka servodrivtillverkare som kan stödja de precisions-, svarstids- och effektivitetskrav som modern hydraulisk utrustning kräver.
Möjligheten år 2026 är betydande. Den globala marknaden för hydraulisk utrustning fortsätter att utvecklas, med energieffektivitetsregleringar, automationsintegration och precisionstillverkningskrav som alla driver efterfrågan på högpresterande servohydrauliska system. De utrustningstillverkare och systemintegratörer som nu agerar avgörande med servodrivningsspecifikationer kommer att vara de som fångar fördelarna med energieffektivitet, produktivitet och produktkvalitet under det kommande decenniet. Jag hoppas att detta ramverk hjälper dig att göra de specifikationsval som positionerar din hydrauliska utrustning för den fördelen.
Publiceringstid: 2 juli 2026