TL;DR.En sockerfabrik i São Paulo tog lamellpumpar ur bruk var 90:e dag. Genom att byta ut tre punkter på OEM-specifikationen – olja på reservoarsidan till en hydraulolja med högt viskositetsvärde klassad för en reservoartemperatur på över 50 °C, ett 10-mikrons absolut returfilter och ett byte av Vickers V-seriens patron – ökade utbytescykeln från 90 till 180 dagar. Fabriken sparade ungefär hälften av sin årliga pumpbudget och eliminerade nästan alla pumpfel mitt i skörden. Detta är fallstudien, med de faktiska specifikationsändringarna och kostnadsberäkningarna.
Baslinjen: Varför 90 dagar var normalt för São Paulos sockerbruksvingpumpar
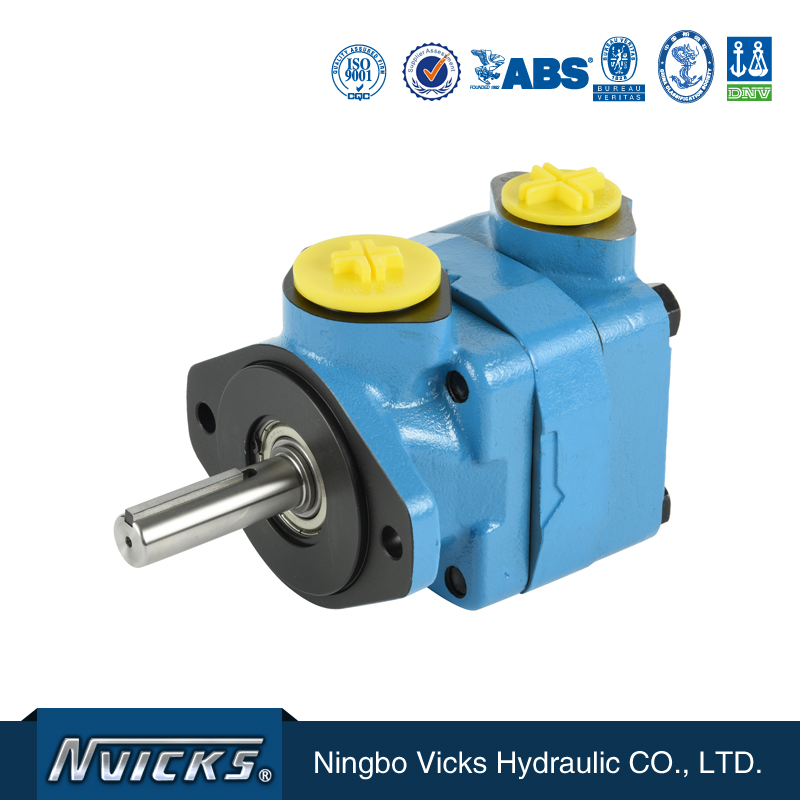
Kvarnen är en medelstor socker- och etanolfabrik i São Paulo som är i drift dygnet runt från april till november. Hydraulkretsen använder Vickers V-serie dubbelvingspumpar på tre tryckkretsar: kvarnvals, imbibition och bagasshantering. Före ombyggnaden togs varje V-seriepatron ut av bruk med 90 dagars mellanrum oavsett användning.
Den 90-dagarscykeln är inte ovanlig för brasilianska sockerbruk. Industriövergripande fabriker i tropiska regioner har 60–90 dagars cykler på standardvingpumpar. Problemet är inte för tidigt haveri – det är att 90-dagars bytesintervall placerar pumpbytet under skördesäsongen, när stilleståndstiden kostar som mest.
”En skörd i en sockerkvarn i São Paulo pågår från april till november, dygnet runt. En 90-dagars pumpcykel innebär tre till fyra planerade pumpbyten under skördefönstret. Varje byte innebär fyra till sex timmars stilleståndstid för kvarnen. Det är den kostnad som OEM-specifikationen var tvungen att hantera.”
De tre specifikationsändringarna som fördubblade pumpens livslängd
Eftermonteringen är en ändring i tre steg av originalspecifikationen, inte ett pumpbyte. Själva pumpen är i stort sett samma V-serie-SKU; det är den omgivande specifikationen som har ändrats. De tre ändringarna är sorterade efter påverkan, där den första är den största bidragande faktorn och den tredje är den billigaste försäkringen.
Sammanfattning av fallet i São Paulo.Baslinjebytescykel: 90 dagar (kvartalsvisa byten). Bytescykel efter ombyggnad: 180 dagar (halvårsbyten). Nettopåverkan på pumpbudgeten: ungefär -45 procent per år. Oplanerade pumphaveri mitt i skörden: från cirka två per skördesäsong till noll under det första året efter ombyggnad. De tre bytena kostar mindre än vad ett akut pumpbyte mitt i skörden skulle ha gjort.
2.1 Byte 1 – Hydrauloljans specifikation: från standard ISO VG 46 till en olja med hög VI och 50°C-klassning
Den enskilt största bidragande faktorn var bytet av hydraulvätska. Bruket hade kört en standard ISO VG 46 mineralolja (VI ~95, max bulktemperatur 60 °C). Vid en skörd i São Paulo nådde reservoarens bulktemperatur 55 °C vid mitten av eftermiddagen. Vid 55 °C tunnas ISO VG 46 ut till 13–14 cSt – precis vid den nedre kanten av V-seriens driftsfönster.
Eftermonteringsvätskan är en hydraulolja med högt VI (VI 150+) med samma ISO VG 46-klassificering för kallsidan men en mycket flackare viskositets-mot-temperatur-kurva. Vid 55 °C håller den 18–20 cSt, vilket ligger bekvämt inom V-seriens fönster. Vätskefilmen på lamellspetsarna förblir intakt under den varma delen av dagen, slitagehastigheten minskar och patronens livslängd fördubblas.
Flöde för vätskeval.Mät reservoarens bulktemperatur under långvarig avverkningsbelastning → identifiera topptemperatur och timmar över 50 °C → välj en olja med högt VI (VI ≥ 150) klassad för toppen + 10 °C → validera att viskositeten vid toppen är ≥ 16 cSt → kör 1 000-timmars pilottest på en pump innan byte av hela flottan.
2.2 Ändring 2 – Filtrering: från 25 mikron nominell till 10 mikron absolut returledning
Den andra förändringen var att skärpa filtreringen av returledningen. Bruket använde ett nominellt returfilter på 25 mikron (OEM-standard, fint för tempererade klimat). I São Paulo accelererar högre reservoartemperaturer oljeoxidationen, och oxidationsbiprodukterna ligger i intervallet 5–15 mikron – vilket ett nominellt filter på 25 mikron passerar igenom.
Eftermonteringen byttes till ett 10 mikrons absolut returfilter (β10 ≥ 200, 99,5 procents avskiljning vid 10 mikron). Högre avskiljning håller oxidationsbiprodukter borta från slitagezonen vid skoveln och förlänger patronens livslängd med 30–40 procent på egen hand. Kostnaden för filterbyte är minimal – ett element per kvartal.
2.3 Ändring 3 – Pumppatron: från VQ-serien till V-serien för de varma kretsarna
Den tredje förändringen var den minsta i kostnad men den mest informativa. Bruket hade specificerat VQ-seriens pumpar för bagasskretsen. VQ har högre effektivitet men ett smalare viskositetsfönster (13–54 cSt jämfört med V-seriens 13–143 cSt). När reservoartemperaturerna steg, tillbringade VQ-pumparna fler timmar under designviskositeten, och slitage följde.
Genom att byta till standard V-seriens patron fick pumpen ett mycket bredare driftsfönster. V-serien går mindre effektivt vid designpunkten, men effektivitetsförlusten på 2–3 procent är liten jämfört med robusthetsökningen. Kvarnen använder nu VQ på de stabila kretsarna och V på bagassekretsen där temperaturerna varierar.
Eftermonteringen krävde inte att man köpte nya pumpar. Det krävdes att OEM-specifikationen skrevs om för tre saker som den ursprungliga specifikationen gjorde fel för tropisk drift. Pumparna som fortfarande är i drift idag är av samma V-serie-SKU – vätskan, filtret och patronvarianten matchar precis det nuvarande klimatet.
Kostnadsaritmetiken som motiverar ombyggnaden
Hydraulikingenjörer vid sockerfabriken i São Paulo godkänner renoveringar baserat på återbetalningstid, inte eleganthet. Matematiken för denna renovering är enkel.
3.1 Pumpkostnadskomponent
V-seriens patroner säljs för cirka 220 USD i den brasilianska OEM-kanalen. Bruket köpte 12 patroner per år (en per kvartal per krets, tre kretsar). Efter eftermontering köper de 6. Direkta pumpbesparingar: cirka 1 320 USD per år.
3.2 Kostnadskomponent för driftstopp
Varje pumpbyte tar 4–6 timmars stilleståndstid för kvarnen. Kvarnen bearbetar 12 000 ton sockerrör per dag. Ett 4 timmar långt oplanerat byte kostar ungefär 15 000 USD i förlorade sockerintäkter plus straffavgifter för etanolkunder. Att halvera bytena sparar 45 000–60 000 USD per år i stilleståndstid.
3.3 Kostnadskomponent för sekundär skada
En vingpump som går sönder mitt i ett skift släpper ut fragment i reservoaren och resten av kretsen. Rengöringskostnaderna är 5 000–10 000 USD per händelse. Före ombyggnaden hade kvarnen 1–2 sådana händelser per skörd. Efter ombyggnaden: noll under det första året.
Vad "OEM-specifikation för varmt klimat" egentligen betyder i ett specifikationsblad
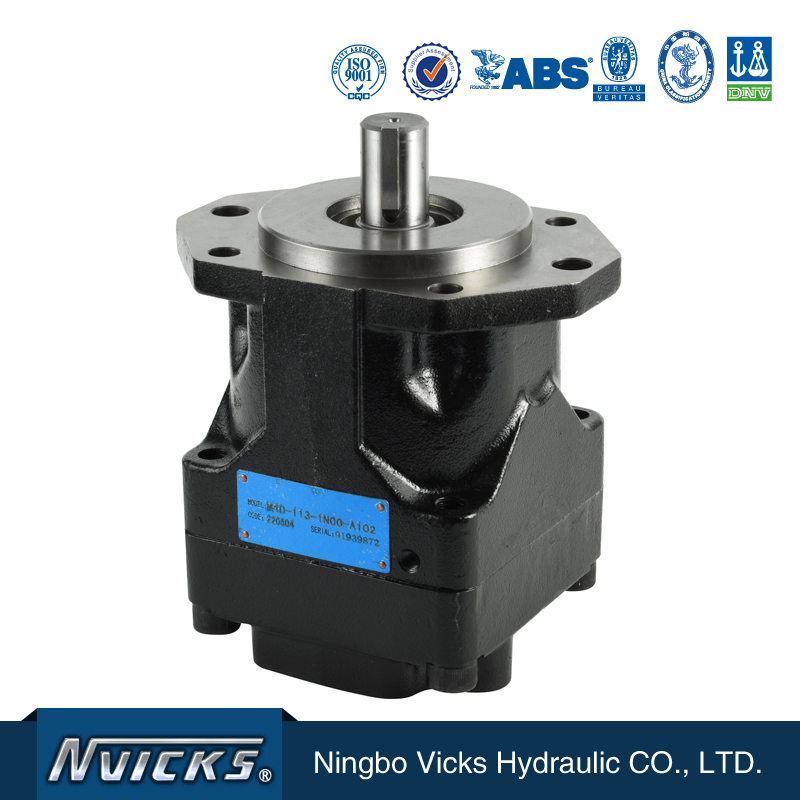
”OEM-specifikation för varmt klimat” är en förkortning för en skriftlig specifikation som behandlar ihållande reservoartemperaturer över 50 °C och omgivningstemperaturer över 35 °C. De flesta OEM-datablad döljer den verkliga historien: i den övre delen av temperaturintervallet är vätskeviskositet och pumpslitage mycket känsliga för vätskeval. En specifikation för varmt klimat gör dessa känsligheter tydliga.
ISO VG- och DIN 51524-standarderna bakom specifikationen
Ändringen av vätskespecifikationen bygger på tre branschreferenser.Bosch Rexroth vätskevalsguideanger DIN 51524-ramverket för ISO VG 32/46/68/100 hydrauloljor med tydliga viskositets- kontra temperaturdiagram.Unil smörjmedelsreferensdokumenterar viskositetsgraderna HLP, HVLP och HV (HVLP/HV vid VI ≥ 150, HLP vid VI ~95-105). DeISO VG-valreferensbekräftar varför VI ≥ 140 är obligatoriskt för drift i varmvattenberedare. Ombyggnaden faller helt inom HVLP-kategorin.
4.1 De fem fält som en OEM-specifikation för varmt klimat måste uppfylla
- Vätskeviskositet vid maximal reservoartemperatur (mål ≥ 16 cSt vid maximal temperatur, inte vid kallstart).
- Vätskeviskositetsindex (mål-VI ≥ 150 för ihållande drift över 50 °C).
- Absolut klassning för returledningsfiltrering (mål ≤ 10 mikron med β10 ≥ 200).
- Reservoardimensionering för maximal värmeavledning (mål ≥ 3× pumpflödets uppehållstid).
- Val av patronserie per krets (V vs VQ vs T6 vs T7 matchad med temperaturbandet).
4.2 Vad de flesta OEM-specifikationer utelämnar
De flesta OEM-datablad anger prestanda vid designpunkten – 50 °C bulktemperatur och ISO VG 46 mineralolja. Det databladet är bra för tempererade installationer men missvisande för tillämpningar i São Paulo eller Texas. Specifikationen för varmt klimat återger prestandan under faktisk driftstemperatur och vätska.
Att specificera en V-serie vingpump för en 55°C-tankapplikation med en standard ISO VG 46 mineralolja är den vanligaste orsaken till att pumparna har en livslängd på 60–90 dagar i brasilianska sockerbruk. Pumpens datablad anger att den fungerar upp till 80°C. Vätskedatabladet anger att ISO VG 46 fungerar upp till 60°C. Inget av databladen markerar skillnaden. Specifikationen för varmt klimat måste uttryckligen täcka den skillnaden.
Varför Ningbo Vicks Hydraulic är rätt OEM-partner för den här typen av eftermontering
Ombyggnaden specificerades och levererades av Ningbo Vicks Hydraulic Co., Ltd., grundat 2007 som ett nationellt högteknologiskt företag specialiserat på vingpumpar och energibesparande servosystem. Vicks är den ordförande enheten för den kinesiska kommittén för revision av vingpumpsindustrins standarder och innehar T6-, T7-, V-, VQ-, V10-, V20-, SQP- och PV2R-serien plus vingmotorer i M3B-, M4C-, M4D-, M4E-, 25M-, 35M- och 50M-serien. Den årliga kapaciteten är över 80 000 vingpumpar och 10 000 servosystem, med certifieringar från CCS-, DNV-, ABS-, BV- och LR-klassificeringssällskap.
För ombyggnad av en sockerfabrik i São Paulo är de relevanta produktposternaVickers V-serien dubbelvingspumpfamiljen (den patronvariant som kvarnen använder på bagassekretsen),produktkatalog för vingpumpför det bredare urvalet, och M4-seriens lamellmotorer för den matchande effektivitetsparningen. Samtalet om specifikationer för varmt klimat inleds bäst med det tekniska säljteamet viaOEM-specifikationsförfrågansida.
Var annars gäller moderniseringen för varmt klimat
Eftermonteringen kan användas direkt i alla brasilianska eller tropiska tillämpningar med ihållande reservoartemperaturer över 50 °C: centrifugdrivningar för etanolanläggningar, hydraulik för gruvsiktar, hamnutrustning och hydrauliska kraftenheter för stålverk. Det gemensamma temat är detsamma – varm reservoartemperatur plus standard OEM-vätska ger kort pumplivslängd.
Checklista för tillämpning av eftermontering.Körs din applikation dygnet runt under en varm säsong? Är temperaturen i reservoaren över 50 °C i mer än 4 timmar per dag? Är din nuvarande utbytescykel för lamellpump under 120 dagar? Om ja på alla tre sätt är eftermonteringen av OEM-specifikationer för varmt klimat värd att prissätta.
Vanliga frågor
Vilken bytescykel för vingpump är normal för en brasiliansk sockerkvarn?
I fallet med fabriken var den ursprungliga utbytescykeln var 90:e dag – kvartalsvisa byten. Efter ombyggnad: 180 dagar. Branschtäckande fabriker i tropiska regioner har 60–90 dagars cykler för standardspecifikationer för vingpumpar.
Vilken OEM-specifikationsändring gjorde den största skillnaden i denna eftermontering?
Att byta vätska från en standard ISO VG 46 mineralolja till en hydraulolja med högt viskositetsvärde (VI) klassad för ihållande tanktemperaturer på över 50 °C var den största bidragande faktorn. Kombinationen av detta med ett 10-mikrons absolutfilter och ett Vickers V/VQ-patronbyte förlängde cykeln från 90 till 180 dagar.
Fungerar Vickers V-serien verkligen i sockerkvarnstemperaturer på 45 °C?
Ja, men bara med rätt vätskespecifikation och reservoarstorlek. V-serien är klassad för vätsketemperaturer upp till 80 °C kontinuerligt och omgivningstemperaturer upp till 50 °C med nedklassning. Utan en vätska klassad för drift i varmt klimat slits V-seriens vingspetsspel snabbare eftersom vätskefilmen bryts ner vid låg viskositet.
Varför valde bruket V-serien framför VQ-serien i ombyggnaden?
Bruket valde V-serien framför VQ eftersom V-serien har ett bredare viskositetsfönster (13–143 cSt jämfört med VQ:s 13–54 cSt) vilket är mer förlåtande när reservoartemperaturerna stiger under ett 24-timmars skördeskift. VQ har högre verkningsgrad vid den designerade viskositeten, men den verkningsgraden går förlorad när vätskan tunnas ut.
Hur beräknas egentligen kostnaden för att byta ut lamellpumpen för en brasiliansk sockerfabrik?
Pumpkostnaden ensam är sällan det dominerande talet. Det verkliga talet är pump + driftstopp + sekundära skador. En typisk kvarn förlorar 4–6 timmars malningskapacitet per byte, plus risken för kontaminering av lameller och skräp om en pump går sönder mitt i ett skift. Att fördubla cykeln halverar alla tre.
Kan samma ombyggnad fungera för andra brasilianska industrier förutom sockerbruk?
Ja. OEM-specifikationen för varmt klimat gäller alla brasilianska applikationer med ihållande reservoartemperaturer över 50 °C – gruvsiktar, hydraulik i stålverk, hamnutrustning, centrifugdrivningar i etanolfabriker, våtsektioner i pappersbruk. Fallet São Paulo är referensen; specifikationen ändras direkt.
Om författaren.Denna fallstudie skrevs avDemi Ge, expert på hydrauliska lösningar på Ningbo Vicks Hydraulic Co., Ltd. (nationellt högteknologiskt företag grundat 2007). Demi arbetar med inköpare av hydrauliska komponenter till sockerbruk, etanolfabriker, gruvdrift och stålverk med eftermontering av OEM-specifikationer för varma klimat. Följ oss på Facebook:Demi Ge på FacebookFör företagsbakgrund, seVicks Hydraulic företagsprofilFör att begära ett specifikationsblad för eftermontering, användOEM-specifikationsförfrågansida.
Publiceringstid: 6 augusti 2026