- Uma máquina de moldagem por injeção servo-hidráulica consome aproximadamente 40 a 80% menos energia do que uma prensa hidráulica convencional com bomba fixa, para as mesmas peças e tempo de ciclo, dependendo do tamanho da injeção, do perfil de retenção e da taxa de ociosidade.
- O custo adicional do servo motor (a diferença entre o preço de compra de uma máquina com servo motor e uma máquina convencional) normalmente se paga nos primeiros 18 a 36 meses de operação, principalmente por meio da economia na conta de luz.
- As máquinas convencionais ainda encontram seu lugar em aplicações de altíssima tonelagem e ciclo longo, bem como em fábricas com operação contínua em três turnos, onde a bomba hidráulica raramente fica ociosa.
- O custo total de propriedade em 5 anos tem quatro componentes: capital, energia, manutenção e sucata/tempo de inatividade. As máquinas servoacionadas são vantajosas em termos de energia e tempo de inatividade; as máquinas convencionais podem ser vantajosas em capital e em certos itens de manutenção.
Por que a máquina mais barata pode custar mais
O gerente de uma fábrica de moldagem em Dongguan acabara de substituir uma prensa hidráulica convencional de 250 toneladas, já antiga, por uma nova, com as mesmas especificações. A nova prensa custou menos da metade do preço de uma máquina servo-hidráulica equivalente. Dezoito meses depois, a conta de luz da fábrica, no setor de moldagem, estava 6% mais alta do que no ano anterior — a prensa convencional estava consumindo consideravelmente mais energia do que a antiga. Ao final do terceiro ano, o custo acumulado de energia elétrica da prensa convencional já havia ultrapassado o preço da máquina servo-hidráulica equivalente, mesmo sem considerar o ruído, a demanda por refrigeração e o intervalo de troca de óleo. A fábrica acabou adaptando um sistema servo-hidráulico à prensa existente, em vez de substituí-la, e viu o consumo de energia cair pela metade já no primeiro mês completo.
A escolha entre moldagem por injeção servo-hidráulica e hidráulica convencional não se resume a uma simples decisão de "o mais novo é melhor". Trata-se de um cálculo do custo total de propriedade ao longo de 5 anos, que depende da tonelagem da máquina, do perfil do ciclo, das horas de operação e do custo da eletricidade local. Este artigo detalha esse cálculo — como se apresenta na prática a diferença de energia, como se apresenta a diferença de manutenção, em que situações a máquina convencional ainda justifica o seu investimento e como chegar a um valor agregado para uma instalação específica.
Como uma prensa hidráulica convencional utiliza energia
Uma máquina convencional de moldagem por injeção hidráulica com bomba fixa utiliza um motor elétrico em velocidade constante, normalmente conectado diretamente à rede elétrica sem um inversor de frequência. O motor aciona uma bomba hidráulica de deslocamento fixo — geralmente uma bomba de palhetas ou uma bomba de pistão axial — que fornece um fluxo constante de fluido hidráulico a uma pressão proporcional à carga. As válvulas direcionais, as válvulas proporcionais e as servoválvulas da máquina modulam o fluxo e a pressão para corresponder às fases de fechamento do molde, injeção, retenção, plastificação e abertura do molde do ciclo.
O motor funciona em velocidade máxima durante todo o ciclo, mesmo quando a demanda hidráulica é baixa. Durante a fase de manutenção da pressão — quando a peça precisa apenas de uma fração da vazão máxima para manter a pressão na cavidade — o excesso de vazão é desviado através de uma válvula de alívio de volta para o reservatório, dissipando a energia na forma de calor. Durante a fase de resfriamento — quando não há necessidade de vazão hidráulica, exceto por uma pequena força de aperto — a bomba continua girando em velocidade máxima, consumindo potência máxima, e a válvula de alívio continua descartando o excesso de vazão. Essa é a ineficiência estrutural de um sistema de bomba fixa: o motor e a bomba operam em um único ponto de operação, e qualquer discrepância entre esse ponto e a demanda hidráulica real é perdida na forma de calor.
O calor em si não é gratuito. O óleo hidráulico precisa ser resfriado para manter a viscosidade e evitar a oxidação, o que significa que um resfriador de óleo separado (resfriado a água ou a ar) funciona continuamente, consumindo energia adicional. A demanda de refrigeração em uma prensa convencional de 250 toneladas em um ambiente de 30 °C é substancial — tipicamente na faixa de 15 a 25% da entrada elétrica da máquina em uma operação de três turnos.
Como um sistema servo-hidráulico utiliza energia
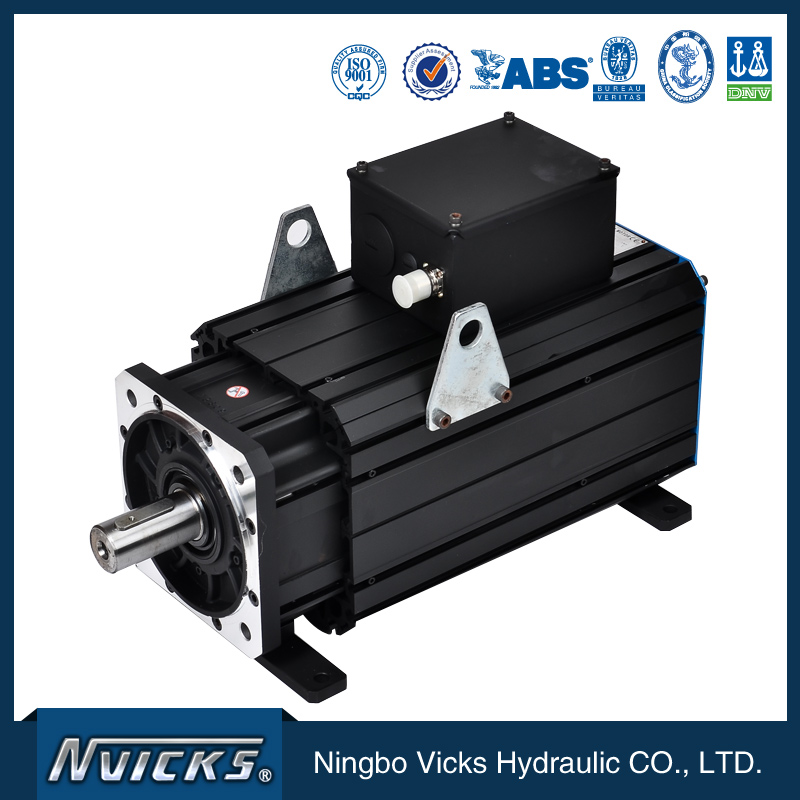
Um sistema servo-hidráulico substitui o motor de velocidade constante por um servomotor de velocidade variável — tipicamente um motor síncrono de ímã permanente (PMSM) — acionado por um inversor de frequência (VFD). O servomotor controla a velocidade do motor para atender à demanda hidráulica em tempo real. Quando o ciclo está na fase de alto fluxo (fechamento do molde, injeção, plastificação), o motor acelera até atingir alta velocidade. Quando o ciclo está na fase de baixo fluxo (retenção, resfriamento), o motor reduz a velocidade para um nível que atende à demanda hidráulica real. Quando o ciclo está em repouso (sem movimento), o motor pode parar completamente ou funcionar a uma velocidade próxima de zero.
O resultado é que a máquina servo-hidráulica consome apenas a energia necessária para cada fase do ciclo. O motor não funciona em velocidade constante, a bomba não desvia o excesso de fluxo e a dissipação de calor da válvula de bypass, que caracteriza a ineficiência das prensas convencionais, é amplamente eliminada.Bosch Rexroth, YukenA [nome da empresa] e outros fabricantes de sistemas hidráulicos publicam notas de aplicação com comparações medidas de consumo de energia entre servomotores e bombas fixas; a faixa típica nos dados publicados é de redução de energia de 40 a 80% em peças com fases significativas de manutenção e resfriamento, e de 20 a 40% em peças com fases mais curtas de manutenção e resfriamento.
A economia não é uniforme ao longo do ciclo. A maior economia ocorre na fase de resfriamento (a fase mais longa e de baixa demanda na maioria dos ciclos), a segunda maior na fase de espera e a menor na fase de injeção (onde o fluxo máximo é necessário e o sistema servo também opera em sua capacidade máxima). Em uma prensa típica de 250 toneladas moldando uma peça de ABS de 200 g com um ciclo de 25 segundos, a fase de resfriamento corresponde a aproximadamente 50% do ciclo, a fase de espera a 15%, as fases de injeção e plastificação a 25% e as fases de abertura/fechamento a 10%. É na fase de resfriamento que a máquina servo proporciona a maior economia.
O Prêmio Servo: Custo de Capital vs. Custo Operacional
Uma máquina de moldagem por injeção servo-hidráulica normalmente custa de 30 a 60% a mais do que uma máquina convencional equivalente com a mesma tonelagem e volume de injeção. O valor exato desse acréscimo depende do fabricante da máquina, do fornecedor do sistema servo e das especificações da máquina. Para uma prensa representativa de 250 toneladas, o acréscimo do sistema servo no mercado atual representa uma diferença de cinco dígitos — um valor significativo, mas não transformador para um gerente de fábrica que esteja avaliando a compra.
O investimento é recuperado através da economia de energia. Para calcular o retorno do investimento, são necessários três fatores: a economia de energia por ciclo, o número de ciclos por turno e o custo da eletricidade. A Vickslinha de produtos de sistema servoO sistema é configurado para servomotores com bomba de palhetas em aplicações de moldagem por injeção, com economia de energia em nível de sistema dentro da faixa publicada. Para uma máquina de 250 toneladas com ciclo de 25 segundos, operando 6.000 horas por ano (aproximadamente dois turnos contínuos), a economia anual de eletricidade é significativa — suficiente para amortizar o custo adicional do servomotor nos primeiros 18 a 36 meses de operação, dependendo da tarifa de energia elétrica local.
Notícias sobre plásticoseTecnologia de plásticosDados de pesquisas plurianuais publicados mostram que as máquinas servo-hidráulicas agora dominam as vendas de novas prensas na faixa de 50 a 800 toneladas na América do Norte, Europa e Ásia Oriental, com as prensas convencionais cada vez mais restritas a aplicações específicas de alta tonelagem e especializadas. Essa mudança de mercado é, por si só, uma indicação do retorno do investimento: se o diferencial da tecnologia servo-hidráulica não fosse recuperado em um horizonte de 3 anos, o mercado não teria mudado.
Manutenção: Onde os Dois Sistemas Divergem
O perfil de manutenção de um sistema servo-hidráulico difere de uma prensa convencional em três áreas.
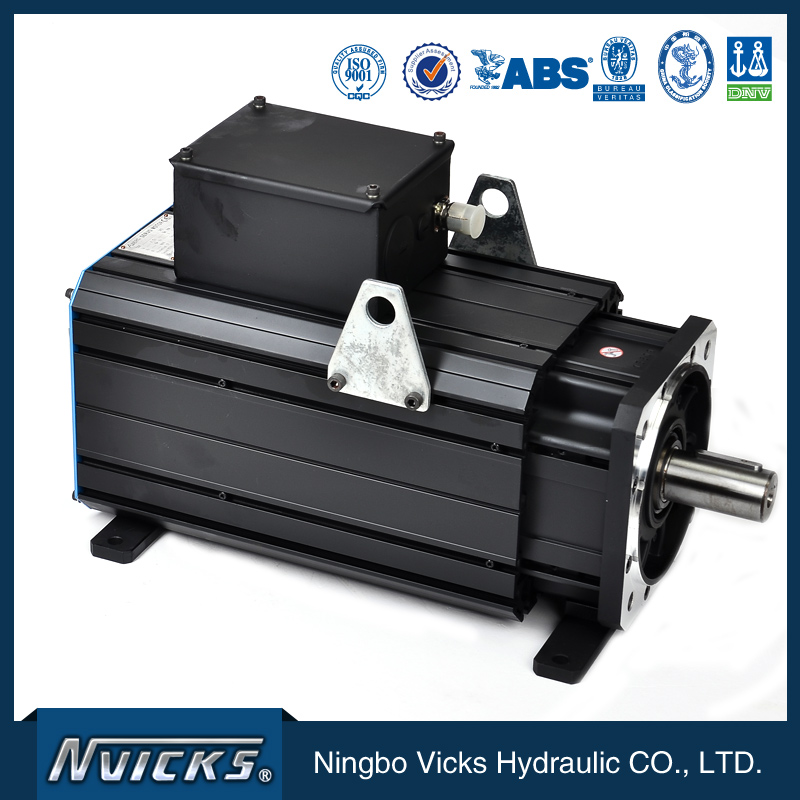
Em primeiro lugar, o próprio servomotor requer menos manutenção do que um motor de indução de potência equivalente — sem escovas, sem anéis coletores e o rotor de ímã permanente não necessita de corrente de excitação. O inversor de frequência tem seu próprio perfil de manutenção (ventiladores de refrigeração, capacitores eletrolíticos com vida útil de 8 a 12 anos), mas os componentes ativos do próprio motor são projetados para uma longa vida útil sem necessidade de manutenção programada.
Em segundo lugar, a bomba hidráulica em um sistema servo opera em velocidade variável e, tipicamente, com uma rotação média por minuto (RPM) menor do que uma bomba fixa em uma prensa convencional. Uma RPM média menor significa menor desgaste dos rolamentos, menor ciclo térmico e maior vida útil da vedação. Dados de campo publicados porTecnologia de Fabricação de MoldesE diversos fornecedores de bombas hidráulicas demonstram consistentemente que as bombas de palhetas em serviço de velocidade variável têm uma vida útil significativamente maior do que a mesma bomba de palhetas em serviço de velocidade fixa em uma prensa comparável.
Em terceiro lugar, o resfriador de óleo em uma prensa servo-hidráulica funciona por menos tempo continuamente porque a dissipação de calor da válvula de bypass é reduzida. O ventilador do resfriador ou a bomba de água de refrigeração ligam e desligam com base na temperatura real do óleo, em vez de funcionarem continuamente. Menor tempo de funcionamento do resfriador significa menor necessidade de manutenção e menor consumo elétrico parasita do sistema de refrigeração.
Em contrapartida, a prensa convencional apresenta maior desgaste nos rolamentos do motor e da bomba, necessidade mais frequente de substituição das vedações e maior estresse térmico no óleo, o que acelera a oxidação e reduz o intervalo de troca. Em uma prensa convencional de três turnos, o intervalo de troca de óleo é tipicamente de 4.000 horas; em uma prensa servo-hidráulica com o mesmo ciclo de trabalho, o intervalo se estende para 6.000 a 8.000 horas. O custo do óleo ao longo de um período de 5 anos é significativo — uma prensa de 250 toneladas utiliza de 400 a 600 litros de óleo hidráulico, e o custo do óleo, somado ao custo de descarte a cada troca, representa uma quantia considerável em muitos mercados.
Ruído e ambiente de trabalho
A prensa convencional opera o motor e a bomba em velocidade máxima continuamente, gerando um nível acústico constante na faixa de 78–85 dB(A) na cabine do operador. A prensa servo-hidráulica reduz a velocidade do motor e da bomba durante as fases de manutenção e resfriamento, diminuindo significativamente a contribuição do ruído do sistema hidráulico. O ruído total da máquina cai para a faixa de 65–72 dB(A), que representa a diferença entre um nível de ruído que exige proteção auditiva durante um turno de trabalho completo e um nível que está no limite regulamentar.
A redução de ruído não representa uma economia direta de custos, mas é um benefício real em mercados com regulamentações rigorosas sobre ruído ocupacional (Diretiva OSH da UE 2003/10/CE, OSHA dos EUA 29 CFR 1910.95, GBZ 2.2 da China), onde a prensa convencional exige proteção auditiva para os operadores. O custo da proteção auditiva, dos testes audiométricos e da infraestrutura de controle de ruído no chão de fábrica geralmente não é considerado no cálculo do retorno do investimento em termos de energia — mas representa um custo real em um horizonte de 5 anos.
Precisão e repetibilidade
O sistema servo-hidráulico apresenta uma vantagem em precisão que nem sempre se reflete no cálculo do retorno energético, mas se evidencia na taxa de refugo. O controle de pressão em circuito fechado, com um sensor de pressão e uma bomba de velocidade variável, mantém a pressão na cavidade dentro de uma faixa mais estreita do que um sistema com bomba fixa e válvulas proporcionais. Em peças com tolerâncias rigorosas — ópticas, médicas, de embalagens — a melhoria na taxa de refugo, por si só, pode compensar o custo adicional do sistema servo em um horizonte de 5 anos, independentemente da economia de energia.
Sociedade de Engenheiros de PlásticosPublica artigos técnicos sobre a precisão da moldagem por injeção servo-hidráulica, incluindo dados sobre variação de peso entre injeções e repetibilidade dimensional. A vantagem de precisão publicada é pequena em peças com tolerâncias mais flexíveis (tipicamente uma redução de 10 a 20% na variação entre injeções) e significativa em peças com tolerâncias mais rigorosas (uma redução de 30 a 50%).
Onde a hidráulica convencional ainda vence
A prensa hidráulica convencional com bomba fixa não está obsoleta. Três categorias de aplicação ainda a favorecem.
- Máquinas de altíssima tonelagem (acima de 1.500 toneladas).O custo adicional do sistema servo aumenta aproximadamente de forma linear com a potência do motor; em tonelagens muito elevadas, o custo adicional absoluto do servo torna-se tão grande que o período de retorno do investimento se estende. Algumas aplicações especiais de alta tonelagem também exigem características específicas de resposta dinâmica que um sistema de velocidade variável não oferece tão bem quanto um sistema de bomba fixa com um grande acumulador.
- Aplicações de ciclo longo e operação contínua.Se a prensa estiver executando um ciclo de 90 segundos em uma peça de paredes espessas com uma longa fase de espera e operação contínua em três turnos, a máquina servo ainda economiza energia, mas a economia é amortizada em um número menor de ciclos por ano. O período de retorno do investimento se estende e a máquina convencional se torna mais competitiva.
- Instalações com restrições de capital.Uma fábrica com orçamento de capital limitado e horizonte de investimento curto pode optar racionalmente pela prensa convencional considerando apenas o custo de capital, especialmente se o custo da eletricidade local for baixo.
Fora dessas três categorias, o sistema servo-hidráulico é a escolha dominante em termos de custo total de propriedade em 5 anos. Os dados de mercado confirmam isso: a participação do sistema servo em novas instalações de prensas é majoritária na maioria das regiões e classes de tonelagem, com exceção das aplicações especiais de alta tonelagem mencionadas anteriormente.
Construindo a Planilha de Custo Total de Propriedade (TCO) de 5 Anos
Uma comparação do custo total de propriedade em 5 anos entre uma prensa servo-hidráulica e uma prensa convencional apresenta quatro componentes de custo: capital, energia, manutenção e sucata/tempo de inatividade. Cada um é calculado de forma diferente.
O custo de capital é o preço de compra da máquina mais a instalação, o frete, o treinamento e o comissionamento. O prêmio do servo é a diferença entre o custo de capital das duas máquinas.
O custo energético corresponde ao consumo acumulado de kWh ao longo de 5 anos, multiplicado pela tarifa de eletricidade local. A economia de energia da máquina servo é a diferença entre o consumo de energia de uma prensa convencional e o consumo de energia da prensa servo durante o mesmo período.
O custo de manutenção é a soma dos custos de peças e mão de obra ao longo de 5 anos. A máquina servo normalmente apresenta menor necessidade de manutenção relacionada à bomba, menor frequência de troca de óleo e menor necessidade de manutenção do resfriador. A máquina convencional apresenta maior desgaste dos rolamentos do motor e da bomba, além de maior consumo de óleo.
O custo de refugo e tempo de inatividade é a soma do valor das peças descartadas e do valor da produção perdida durante paradas não planejadas. A máquina servo possui controle de pressão mais preciso e menor taxa de refugo; a máquina convencional apresenta maior taxa de refugo em peças com tolerâncias rigorosas, mas não apresenta desvantagens em peças com tolerâncias mais flexíveis.
A economia líquida de 5 anos da máquina servo é a soma da economia de energia, da economia com manutenção e da redução de desperdício/tempo de inatividade, menos o custo adicional da servo. Se o resultado for positivo, a máquina servo é a vencedora. Se for negativo, a máquina convencional é a vencedora em um horizonte de 5 anos.

Estrutura de Decisão: Cinco Perguntas a Fazer Antes de Especificar
Para uma instalação específica, a decisão entre servoacionamento e instalação convencional pode ser reduzida a cinco perguntas.
- Qual é o perfil do ciclo?Fases longas de espera e resfriamento favorecem o servocontrolador. Ciclos curtos com alta demanda de fluxo favorecem tanto o servocontrolador convencional quanto o servocontrolador, com pouca diferença.
- Qual é o horário de funcionamento?A operação contínua em três turnos amplifica a economia de energia. A operação em turno único com longos períodos de inatividade dilui a economia, pois a impressora fica desligada durante a maior parte do dia.
- Qual é o custo da eletricidade local?Mercados com tarifas elevadas (Europa, Japão, grande parte do Leste Asiático) aceleram o retorno do investimento. Mercados com tarifas baixas (partes do Oriente Médio, América do Norte com abundância de gás natural) retardam o retorno do investimento.
- Qual é a tolerância da peça?Componentes com tolerâncias rigorosas (médicas, ópticas, certas embalagens) amplificam a vantagem do servomotor por meio da redução de refugo. Componentes com tolerâncias mais flexíveis neutralizam esse componente da economia.
- Qual é a restrição de capital?Se o prêmio de capital não puder ser financiado a uma taxa razoável, o período de retorno do investimento torna-se relevante, mesmo que a viabilidade econômica do projeto seja positiva.
Para uma prensa típica de 250 toneladas com ciclo de 25 segundos, operando em dois turnos contínuos em um mercado de tarifas moderadas, o retorno do investimento situa-se entre 18 e 36 meses. Para uma prensa de 100 toneladas com ciclo de 12 segundos, operando em um único turno em um mercado de tarifas baixas, o retorno do investimento pode se estender a 4 anos ou mais. A Vicksplanilha de retorno do investimentoIncorpora todas as cinco variáveis e produz uma recomendação específica para o projeto.
Perguntas frequentes: Moldagem por injeção hidráulica servo versus convencional
Quanta energia uma máquina servo-hidráulica economiza em comparação com uma prensa convencional?
Quanto tempo leva para o investimento no servo se pagar?
Existem aplicações em que o sistema hidráulico convencional ainda é melhor?
O sistema servo requer treinamento especial do operador?
Quais são as diferenças de manutenção entre os sistemas servo e convencional?
É possível adaptar uma prensa convencional com um sistema servo?
O sistema servo é mais ruidoso do que a prensa convencional?
Qual é a diferença típica no custo total de propriedade (TCO) em 5 anos entre uma prensa servo e uma prensa convencional?
Precisa de um cálculo específico para o seu projeto de custo total de propriedade (TCO) e retorno do investimento (payback) em 5 anos para uma comparação entre uma prensa servo e uma prensa convencional?
Data da publicação: 17/09/2026