Resumindo:Para aplicações em prensas hidráulicas e máquinas de moldagem por injeção, a integração do servoacionamento e do servomotor afeta diretamente a eficiência energética, o tempo de ciclo de produção e a qualidade do produto. A especificação correta do servoacionamento depende da cilindrada da bomba, da pressão do sistema, do ciclo de trabalho e do tempo de resposta necessário. Este guia orienta as equipes de compras de fabricantes de prensas hidráulicas, construtores de máquinas de moldagem por injeção e integradores de sistemas hidráulicos industriais sobre as três especificações de integração de servoacionamentos que impulsionam a eficiência energética e a produtividade da produção.
Passei os últimos 10 anos na Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) dando suporte a projetos de sistemas hidráulicos em mais de 40 países, com especialização em sistemas hidráulicos para prensas, máquinas de moldagem por injeção e unidades hidráulicas industriais. Nossa unidade forneceu bombas hidráulicas, válvulas hidráulicas e componentes para sistemas hidráulicos em instalações de prensas e máquinas de moldagem por injeção na Ásia, Europa e Américas. Nesse período, participei de projetos de integração de servomotores e servoacionadores, desde modernizações de prensas hidráulicas de 50 toneladas até instalações de prensas de moldagem por compressão de 4.000 toneladas.
A integração de servoacionamentos e servomotores é uma aplicação tecnicamente complexa que afeta diretamente a eficiência energética e a produtividade de equipamentos hidráulicos. A especificação da integração depende da cilindrada da bomba, da pressão do sistema, do ciclo de trabalho, do tempo de resposta exigido e da arquitetura de controle em malha fechada. Este guia aborda as três especificações de integração de servoacionamentos que vejo com mais frequência serem especificadas incorretamente, com a justificativa técnica por trás da especificação correta, o impacto da especificação incorreta e as perguntas que você deve fazer a qualquer fabricante de servoacionamentos e bombas hidráulicas antes de fazer o pedido.Gama de sistemas servo-hidráulicos VicksA configuração padrão abrange as principais aplicações de prensas hidráulicas e máquinas de moldagem por injeção.
1. Por que a especificação de integração de servoacionamentos é específica para cada equipamento e aplicação?
A integração de servoacionamentos e servomotores com bombas e sistemas hidráulicos é uma tecnologia consolidada para reduzir o consumo de energia em equipamentos hidráulicos. O servoacionamento controla a velocidade e o torque do servomotor para adequar a saída da bomba hidráulica à demanda real do sistema hidráulico, eliminando as perdas por estrangulamento de pressão constante que caracterizam os sistemas hidráulicos convencionais com motores de bomba de velocidade fixa.
Isso éporqueAs três principais aplicações de equipamentos hidráulicos (prensa hidráulica, máquina de moldagem por injeção e unidade hidráulica industrial) possuem ciclos de trabalho, perfis de pressão e requisitos de tempo de resposta fundamentalmente diferentes. As prensas hidráulicas requerem alta pressão para o curso de compressão e baixa pressão para o curso rápido de deslocamento e retorno, com tempos de ciclo tipicamente de 10 a 60 segundos. As máquinas de moldagem por injeção requerem pressão e vazão variáveis ao longo do ciclo de injeção (fechamento, injeção, manutenção, resfriamento, plastificação), com tempos de ciclo tipicamente de 15 a 120 segundos. As unidades hidráulicas industriais requerem pressão e vazão relativamente constantes para aplicações de operação contínua, com tempo de resposta medido em milissegundos.
PortantoUma especificação de servoacionamento e servomotor que funciona para uma aplicação geralmente é inadequada para as demais. A especificação ideal de servoacionamento para uma prensa hidráulica é diferente da especificação ideal para uma máquina de moldagem por injeção, que por sua vez é diferente da especificação ideal para uma unidade hidráulica industrial. Fabricantes que tentam usar uma única configuração de servoacionamento para todas as três aplicações geralmente comprometem a eficiência energética, o tempo de ciclo ou o tempo de resposta, e o custo operacional se reflete em maior consumo de energia elétrica, menor produtividade e menor consistência na qualidade do produto.
1.1 Como a Vicks Hydraulic aborda a fabricação de servoacionamentos e bombas hidráulicas
Antes de analisarmos as três especificações, uma breve nota sobre a capacidade de fabricação verticalmente integrada da Vicks Hydraulic. Operamos toda a cadeia de produção internamente: usinagem de bombas hidráulicas → montagem de válvulas hidráulicas → montagem de motores elétricos → integração de servoacionamentos → montagem da unidade hidráulica de potência → testes → certificação. A especificação de entrada para um pedido de servoacionamento e bomba hidráulica normalmente inclui: (1) a aplicação (prensa hidráulica, máquina de moldagem por injeção, unidade de potência hidráulica industrial ou outro equipamento hidráulico), (2) o deslocamento da bomba (normalmente de 16 cc/rev a 250 cc/rev para aplicações de prensa hidráulica e de 45 cc/rev a 500 cc/rev para aplicações de máquina de moldagem por injeção), (3) a pressão do sistema (normalmente de 200 bar a 700 bar), (4) o ciclo de trabalho (tempo de ciclo, perfil de carga e taxa de trabalho contínuo) e (5) o requisito de tempo de resposta (normalmente de 20 a 50 ms para aplicações de prensa e de 5 a 20 ms para aplicações de máquina de moldagem por injeção).
Com base nessas informações, a equipe de engenharia hidráulica da Vicks elabora uma proposta de projeto com: (1) a seleção de um modelo de servomotor e servoacionador compatível com os requisitos da aplicação, (2) a seleção de um modelo de bomba hidráulica compatível com os requisitos de pressão e vazão, (3) um cálculo da eficiência do sistema para o ciclo de trabalho alvo e (4) uma estimativa do prazo de entrega, desde a confirmação do pedido até a primeira entrega. O prazo de entrega típico, desde a confirmação do pedido até a primeira entrega, é de 20 a 35 dias úteis para conjuntos padrão de servoacionador e bomba, e de 45 a 60 dias úteis para configurações personalizadas ou de grande capacidade. Para referência em relação à eficiência energética, oDesempenho certificado pela Eurovent (ECP) para sistemas hidráulicos.A estrutura fornece a referência relevante para a certificação internacional de eficiência de sistemas servo-hidráulicos.
2. Especificação nº 1 — Conjunto servomotor e bomba para aplicações em prensas hidráulicas
A primeira especificação de integração de servoacionamento refere-se à compatibilidade entre o servomotor e a bomba hidráulica para aplicações em prensas hidráulicas. O sistema de servoacionamento da prensa hidráulica deve fornecer torque suficiente para acionar a bomba hidráulica até a pressão do sistema sob a condição de carga máxima (curso de compressão) e velocidade suficiente para proporcionar a vazão de deslocamento rápida necessária para os cursos de baixa pressão (curso de avanço e retorno rápidos).
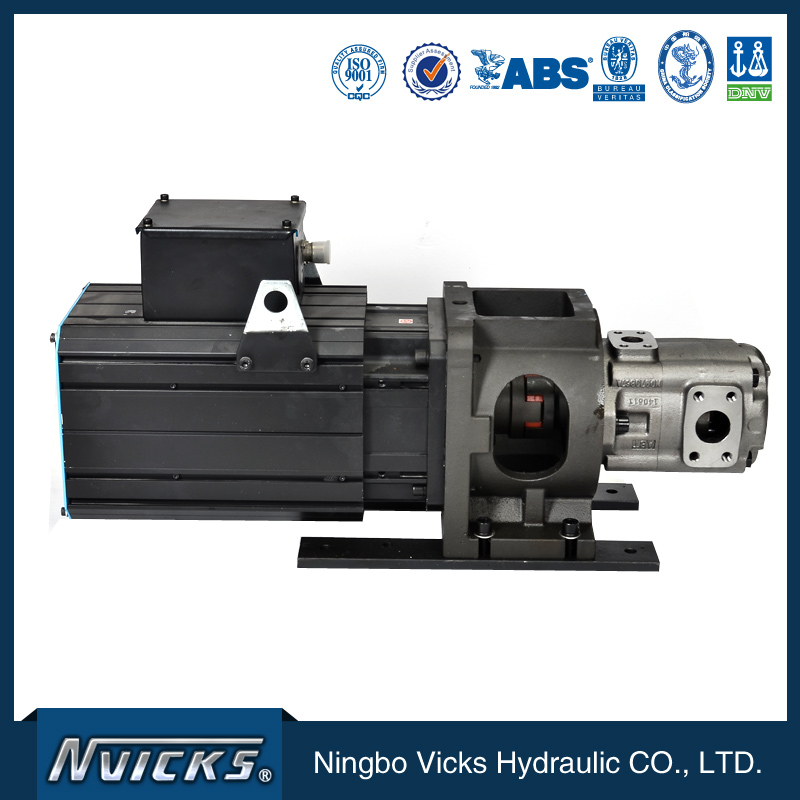
2.1 Por que a especificação de torque máximo é importante para aplicações de prensagem
O torque máximo exigido para um servomotor de prensa hidráulica é determinado pela pressão máxima do sistema e pela cilindrada da bomba. Para uma cilindrada de 100 cc/rev e uma pressão máxima do sistema de 350 bar (típica para uma prensa hidráulica de 1.000 toneladas), o torque máximo exigido é de aproximadamente 580 Nm (calculado como cilindrada da bomba × pressão máxima / (2π × 60)). A capacidade de torque máximo do servomotor deve exceder esse valor calculado com uma margem de segurança de 20 a 30%.
O erro mais comum que vejo na especificação de servomotores é subestimar o torque de pico do servomotor com base na necessidade de torque médio, em vez do torque de pico. O torque médio para uma aplicação de prensa é significativamente menor que o torque de pico (tipicamente 30–50% do pico para a maioria dos ciclos de trabalho da prensa), e um servomotor dimensionado para o torque médio irá saturar durante o curso de compressão e acionar a proteção contra sobrecorrente, parando a prensa. A solução é especificar o torque de pico do servomotor para a combinação de pressão máxima do sistema e deslocamento da bomba.
2.2 Especificação de deslocamento da bomba para o tempo de ciclo da prensa
A cilindrada da bomba determina a vazão máxima do servomotor na velocidade nominal do motor. Para uma prensa hidráulica com uma bomba de 100 cc/rev acionada por um servomotor a 3.000 rpm, a vazão máxima é de aproximadamente 300 litros por minuto. Essa vazão determina a velocidade de deslocamento rápido (tipicamente de 100 a 300 mm/s para aplicações de prensagem) e a velocidade do curso de retorno (tipicamente de 200 a 500 mm/s).
Para aplicações de prensagem com alta taxa de ciclos (tipicamente de 8 a 15 ciclos por minuto para prensas de estampagem e de 3 a 8 ciclos por minuto para prensas de moldagem por compressão), o deslocamento da bomba deve ser suficiente para fornecer a vazão necessária na velocidade nominal do servomotor. A equipe de engenharia hidráulica da Vicks geralmente especifica uma bomba de deslocamento variável (tipicamente uma bomba de pistão axial com sensor de carga) em combinação com o servomotor para aplicações de prensagem. O recurso de sensor de carga ajusta a saída da bomba à demanda do sistema, proporcionando economia de energia adicional além do controle de velocidade do servomotor.
PorqueA compatibilidade entre o servomotor e a bomba afeta diretamente o tempo do ciclo de prensagem e a eficiência energética.portantoO dimensionamento do servomotor e da bomba é uma das decisões mais importantes na integração do servoacionamento da prensa. O custo adicional para a combinação de servomotor e bomba com o dimensionamento correto é tipicamente de 25 a 40% superior ao da combinação com dimensionamento insuficiente, mas a redução do tempo de ciclo e a economia de energia compensam esse custo adicional em 12 a 24 meses de operação típica da prensa.
3. Especificação nº 2 — Tempo de resposta do servoacionamento para máquinas de moldagem por injeção
A segunda especificação de integração do servoacionamento é o tempo de resposta do servoacionamento para aplicações em máquinas de moldagem por injeção. O sistema de servoacionamento da máquina de moldagem por injeção deve fornecer uma resposta rápida de controle de pressão e fluxo ao longo do ciclo de injeção, particularmente durante a fase de injeção (tipicamente de 50 a 500 ms) e a fase de espera (tipicamente de 2 a 20 segundos).
3.1 Por que o tempo de resposta é importante para a qualidade da moldagem por injeção
O tempo de resposta do servoacionamento e do sistema hidráulico afeta diretamente o perfil de velocidade de injeção, a estabilidade da pressão de retenção e a qualidade da peça acabada. Um tempo de resposta lento (tipicamente >50 ms) resulta em flutuações na velocidade de injeção que afetam o acabamento superficial da peça, a consistência do peso e a precisão dimensional. Um tempo de resposta rápido (tipicamente <20 ms) proporciona velocidade de injeção e pressão de retenção estáveis, o que melhora a consistência da qualidade da peça e reduz a taxa de rejeição.
O erro mais comum que observo nas especificações de tempo de resposta é o uso de um servoacionador de uso geral (normalmente com tempo de resposta de 30 a 50 ms) para aplicações de moldagem por injeção de alta precisão. O servoacionador de uso geral é adequado para aplicações padrão de moldagem por injeção, mas é inadequado para aplicações de alta precisão (como moldagem de lentes ópticas, moldagem de dispositivos médicos e moldagem de componentes eletrônicos de precisão) que exigem tempos de resposta de 10 a 20 ms ou melhores.
A linha de servoacionamentos hidráulicos da Vicks inclui: (1) servoacionamentos padrão com tempo de resposta de 30 a 50 ms para aplicações gerais de moldagem por injeção, (2) servoacionamentos de alto desempenho com tempo de resposta de 10 a 20 ms para aplicações de moldagem por injeção de precisão e (3) servoacionamentos personalizados com tempo de resposta sob medida para requisitos específicos de OEMs. O custo adicional do servoacionamento de alto desempenho é tipicamente de 30 a 50% superior ao do servoacionamento padrão, mas a redução na taxa de rejeição e a melhoria na consistência da qualidade das peças compensam o investimento em 6 a 18 meses de operação típica de moldagem por injeção de alta precisão.
3.2 Precisão do controle de pressão para a fase de retenção
A fase de manutenção do ciclo de moldagem por injeção requer um controle preciso da pressão (tipicamente ±1 bar ou melhor) durante um período de 2 a 20 segundos. A precisão do controle de pressão depende da largura de banda do circuito de pressão do servoacionamento, da precisão do sensor de pressão e da rigidez do sistema hidráulico. A precisão padrão do controle de pressão do servoacionamento é tipicamente de ±2 a 5 bar, o que é adequado para aplicações gerais de moldagem por injeção.
Para aplicações de moldagem por injeção de alta precisão, a equipe de engenharia hidráulica da Vicks normalmente especifica: (1) um servoacionador de alto desempenho com largura de banda do circuito de pressão de 50 Hz ou superior, (2) um sensor de pressão de precisão com exatidão de ±0,5% da escala completa ou melhor e (3) um sistema hidráulico com rigidez comprovada para a faixa de frequência de controle de pressão. O sistema de controle de pressão de alto desempenho aumenta o custo do servoacionador em 20 a 35%, mas a menor variação no peso da peça e a maior consistência dimensional reduzem a taxa de rejeição em 1 a 3 pontos percentuais, o que pode gerar uma economia de US$ 50.000 a US$ 200.000 por ano em uma operação típica de moldagem por injeção de alta precisão.
PorqueO tempo de resposta do servoacionamento e a precisão do controle de pressão afetam diretamente a qualidade da peça moldada por injeção.portantoA especificação do servoacionamento deve ser cuidadosamente ajustada aos requisitos de qualidade da peça. Servoacionamentos de uso geral geralmente são inadequados para aplicações de alta precisão, e a especificação de alto desempenho deve ser o padrão para equipamentos de moldagem por injeção de precisão.
4. Especificação nº 3 — Eficiência do sistema e economia de energia para unidades de energia industriais
A terceira especificação de integração do servoacionamento diz respeito à eficiência do sistema e à economia de energia para aplicações de unidades hidráulicas industriais. O sistema de servoacionamento da unidade hidráulica industrial deve proporcionar operação com eficiência energética em uma ampla gama de demandas de pressão e vazão, com o servoacionamento e o servomotor controlando a saída da bomba hidráulica para atender à demanda do sistema em tempo real.
4.1 Por que a eficiência energética é importante para aplicações de operação contínua
As unidades hidráulicas industriais normalmente operam de 8 a 24 horas por dia, de 5 a 7 dias por semana, e esse período de funcionamento costuma representar um custo significativo de energia elétrica. A economia de energia proporcionada por um sistema de servoacionamento bem projetado pode ser substancial — tipicamente uma redução de 30 a 60% no consumo de energia elétrica em comparação com um sistema de bomba de velocidade fixa convencional, dependendo do ciclo de trabalho e do perfil de pressão do sistema.
Para uma unidade hidráulica de 75 kW operando 16 horas por dia, 6 dias por semana, a economia anual no custo de eletricidade proporcionada por um sistema de servoacionamento bem projetado é tipicamente de US$ 15.000 a US$ 30.000 por ano (considerando um custo de eletricidade de US$ 0,10 a US$ 0,15 por kWh). O custo adicional do sistema de servoacionamento (tipicamente de US$ 15.000 a US$ 35.000 acima do sistema de bomba de velocidade fixa convencional) é geralmente recuperado em 6 a 18 meses de operação típica. Os relatórios de eficiência energética industrial da Agência Internacional de Energia (IEA) fornecem a base de referência internacional para metas de eficiência energética de sistemas hidráulicos industriais.
4.2 Especificação e verificação da eficiência do sistema
A eficiência de um sistema hidráulico com servoacionamento depende da eficiência do servoacionamento (tipicamente 95–97%), da eficiência do servomotor (tipicamente 92–96%), da eficiência volumétrica da bomba hidráulica (tipicamente 95–98%) e da eficiência mecânica da bomba hidráulica (tipicamente 92–96%). A eficiência geral do sistema é o produto de todas essas eficiências, tipicamente entre 75% e 90%, dependendo do ponto de operação.
A eficiência do sistema de servoacionamento hidráulico da Vicks é tipicamente de 80 a 88% no ponto de operação nominal, com a curva de eficiência do sistema documentada para toda a faixa de operação. Para aplicações que exigem a maior eficiência possível, a equipe de engenharia da Vicks Hydraulic pode especificar uma combinação de servomotor e bomba hidráulica de alta eficiência que atinge uma eficiência do sistema de 85 a 90% no ponto de operação nominal.
Para aplicações em unidades de potência industrial, o cálculo da economia de energia deve considerar o perfil operacional anual completo, e não apenas o ponto de operação nominal. Uma unidade de potência industrial típica opera de 40% a 70% do tempo com carga parcial, e a eficiência do servoacionamento em carga parcial é geralmente menor do que em carga nominal. A equipe de engenharia da Vicks Hydraulic oferece um cálculo de economia de energia por ciclo de trabalho que considera o perfil operacional completo e fornece uma estimativa realista da economia de energia anual.
PorqueA eficiência do sistema afeta diretamente o custo da eletricidade e as despesas operacionais.portantoA especificação de eficiência e o cálculo da economia de energia durante o ciclo de trabalho são componentes críticos da especificação de integração de servoacionamentos. O custo adicional de um sistema de servoacionamento de maior eficiência geralmente se justifica pela economia de energia ao longo do ciclo de vida do equipamento, com um período de retorno do investimento normalmente de 12 a 24 meses para aplicações em unidades de potência industriais.
5. Estrutura de Especificações — O que perguntar ao seu fabricante de servoacionamentos e bombas hidráulicas
Para as equipes de compras de fabricantes de prensas hidráulicas, construtores de máquinas de moldagem por injeção e integradores de sistemas hidráulicos industriais, a estrutura de due diligence que utilizo é consistente nas três especificações. As cinco perguntas abaixo são as mesmas que faço a todos os clientes durante a discussão inicial do projeto e revelam invariavelmente quais fabricantes de servoacionamentos e bombas hidráulicas podem atender às aplicações de prensas hidráulicas e máquinas de moldagem por injeção, em contraste com aqueles que se limitam a aplicações industriais gerais.
5.1 Capacidade de fabricação de servomotores e acionamentos
Solicite informações sobre a capacidade de fabricação de servoacionamentos, servomotores e testes de integração. Um fabricante de servoacionamentos e bombas hidráulicas de boa reputação deve operar toda a cadeia de produção para servoacionamentos, servomotores e bombas hidráulicas, com testes de integração documentados para a eficiência do sistema e o tempo de resposta. A cadeia de produção da Vicks Hydraulic abrange a montagem de servoacionamentos, a montagem de servomotores, a montagem de bombas hidráulicas e os testes de integração do sistema servo-hidráulico completo.Certificação de máquinas industriais TÜV RheinlandA estrutura fornece a referência de teste e certificação de terceiros para sistemas servo-hidráulicos.
5.2 Projetos de referência para prensas hidráulicas e moldagem por injeção
Solicite a documentação de projetos de referência de prensas hidráulicas e moldagem por injeção, com contatos de clientes e especificações dos projetos. A lista de referência da Vicks Hydraulic inclui projetos de prensas hidráulicas para a indústria de conformação de aço, estampagem automotiva e moldagem de compósitos, além de projetos de máquinas de moldagem por injeção para produtos de consumo, dispositivos médicos e componentes eletrônicos. A lista de referência está disponível mediante consulta séria e assinatura de um acordo de confidencialidade (NDA).
5.3 Suporte de engenharia e análise de aplicação
Solicite informações sobre a capacidade de suporte de engenharia, o processo de análise de aplicação e o prazo de entrega típico para engenharia. Um fabricante de renome deve fornecer suporte de engenharia de aplicação, incluindo dimensionamento de servomotores, seleção da vazão da bomba, análise do ciclo de trabalho e cálculo da economia de energia. A equipe de engenharia da Vicks Hydraulic oferece análise de aplicação como um serviço padrão, com um prazo de entrega típico de 5 a 10 dias úteis para aplicações padrão e de 10 a 20 dias úteis para aplicações OEM complexas.
5.4 Capacidade de teste e verificação de qualidade
Solicite informações sobre a capacidade de teste, o processo de verificação de qualidade e a documentação dos testes. Um fabricante de servoacionamentos e bombas hidráulicas de boa reputação deve operar uma instalação de testes com testes documentados para servoacionamentos, servomotores, bombas hidráulicas e sistemas integrados. A instalação de testes da Vicks Hydraulic inclui bancadas de teste para servoacionamentos, bancadas de teste para dinamômetros de servomotores, bancadas de teste para bombas hidráulicas e bancadas de teste para sistemas integrados com simulação de carga hidráulica.
5.5 Suporte pós-venda e serviço técnico
Solicite informações sobre o suporte pós-venda, os termos da garantia e a disponibilidade de peças de reposição. Um fabricante de boa reputação deve fornecer uma garantia documentada (normalmente de 18 a 24 meses a partir da entrega ou de 12 a 18 meses a partir da entrada em operação, o que ocorrer primeiro), com estoque de peças de reposição para os principais componentes de desgaste e suporte técnico durante o período de garantia e além. A equipe de pós-venda da Vicks Hydraulic inclui engenheiros de serviço de campo para grandes projetos e um estoque de peças de reposição para as principais linhas de produtos, com suporte técnico disponível por telefone, e-mail e visita técnica.
6. Erros comuns de fornecimento na aquisição de integração de servoacionamentos
Em dezenas de projetos de integração de servoacionamentos que apoiei, os mesmos erros se repetem. Aqui estão os quatro mais comuns, classificados por impacto na eficiência energética e na produtividade do equipamento.
6.1 Erro nº 1 — Especificar o servomotor pelo torque médio em vez do torque de pico
Especificar o servomotor pelo torque médio é conveniente, mas quase sempre leva à seleção de um servomotor subdimensionado para aplicações em prensas hidráulicas e máquinas de moldagem por injeção. O torque de pico (durante o curso de compressão, a fase de injeção ou a fase de manutenção de alta pressão) é tipicamente 2 a 3 vezes o torque médio, e o servomotor deve ser especificado para o torque de pico com uma margem de segurança. A solução é especificar o requisito de torque de pico ao fabricante do servomotor e deixar que ele determine o tamanho correto da carcaça do motor.
6.2 Erro nº 2 — Utilizar servoacionamento de uso geral para aplicações de alta precisão
Utilizar um servoacionador de uso geral em aplicações de moldagem por injeção de alta precisão ou prensas hidráulicas é um erro comum que leva a tempos de resposta e precisão de controle de pressão inadequados. As aplicações de alta precisão exigem servoacionadores com tempos de resposta de 10 a 20 ms ou melhores e precisão de controle de pressão de ±1 bar ou melhor. A solução é especificar os requisitos de tempo de resposta e precisão de controle de pressão para a aplicação e selecionar o servoacionador de acordo.
6.3 Erro nº 3 — Ignorar o ciclo de trabalho no cálculo da economia de energia
Calcular a economia de energia com base apenas no ponto de operação nominal é um erro comum que superestima a economia anual de energia para muitas aplicações industriais. O cálculo da economia de energia por ciclo de trabalho deve considerar o perfil operacional completo, incluindo a operação com carga parcial, a operação em marcha lenta e os períodos de desligamento. A equipe de engenharia hidráulica da Vicks oferece cálculos de economia de energia por ciclo de trabalho como um serviço padrão para auxiliar na especificação do equipamento.
6.4 Erro nº 4 — Subestimar a precisão do sensor de pressão e vazão
Utilizar sensores de precisão padrão (tipicamente ±1–2% da escala completa) para aplicações de alta precisão é um erro comum que limita a precisão alcançável no controle de pressão e vazão. Aplicações de alta precisão exigem sensores de pressão com precisão de ±0,5% da escala completa ou melhor, e sensores de vazão com precisão similar. A solução é especificar os requisitos de precisão dos sensores para a aplicação e selecionar os sensores de acordo.
7. Perguntas Frequentes
7.1 O que torna a localização da Vicks Hydraulic em Ningbo vantajosa para compradores internacionais de equipamentos hidráulicos?
Ningbo é um dos principais centros de fabricação de equipamentos hidráulicos da China, com vasta experiência em projeto, fabricação e teste de bombas hidráulicas, válvulas hidráulicas e sistemas hidráulicos. Em um raio de 50 km, a Vicks Hydraulic tem acesso a fornecedores especializados para os principais componentes, incluindo peças de bombas hidráulicas, componentes de motores elétricos, eletrônica de servoacionamento e integração de sistemas hidráulicos. Para compradores internacionais de equipamentos hidráulicos, isso se traduz em prazos de entrega mais curtos para servoacionamentos e bombas (normalmente de 20 a 35 dias úteis para pacotes padrão, em comparação com 50 a 80 dias para fornecedores fora do polo), menor custo do sistema devido à densidade da cadeia de suprimentos local e fluxos de trabalho estabelecidos para documentação de exportação. O porto de Ningbo oferece logística eficiente para remessas internacionais para todos os principais mercados. Para dados sobre a movimentação de cargas no porto de Ningbo, consulte o [inserir link aqui].Estatísticas oficiais do porto de Zhoushan, em Ningbo.
7.2 A Vicks Hydraulic pode fabricar conjuntos personalizados de servoacionamento e bombas hidráulicas para aplicações específicas?
Sim. O desenvolvimento de servomotores e bombas hidráulicas personalizadas é uma das nossas principais competências. O processo de engenharia padrão inclui: (1) revisão da especificação da aplicação, incluindo ciclo de trabalho, perfil de pressão, tempo de resposta e meta de economia de energia; (2) consultoria de engenharia sobre dimensionamento do servomotor, deslocamento da bomba e arquitetura do sistema; (3) projeto personalizado do sistema com desenhos técnicos, cálculos de desempenho e verificação de eficiência; (4) fabricação com controle de qualidade documentado; e (5) testes e certificação para a aplicação. O prazo de entrega típico, desde o recebimento da especificação até a primeira entrega, é de 20 a 35 dias úteis para pacotes personalizados padrão e de 45 a 60 dias úteis para configurações personalizadas complexas ou de grande capacidade.
7.3 Qual é a gama de servomotores e bombas hidráulicas disponíveis na Vicks Hydraulic?
A linha de servoacionamentos e bombas hidráulicas da Vicks Hydraulic abrange: (1) sistemas de servoacionamento para aplicações em prensas hidráulicas com potências de 7,5 kW a 250 kW; (2) sistemas de servoacionamento para aplicações em máquinas de moldagem por injeção com potências de 11 kW a 400 kW; (3) sistemas de servoacionamento para unidades hidráulicas industriais com potências de 7,5 kW a 350 kW; (4) bombas hidráulicas de pistão axial para aplicações de servoacionamento com deslocamento de 16 cc/rev a 500 cc/rev e pressões de 250 bar a 700 bar; e (5) válvulas hidráulicas e acessórios para o sistema servo-hidráulico completo. A linha atende fabricantes de prensas hidráulicas, fabricantes de máquinas de moldagem por injeção e integradores de sistemas hidráulicos industriais em todo o mercado internacional. Para obter as especificações completas dos produtos e guias de seleção, consulte o catálogo.Catálogo de produtos do sistema servo-hidráulico Vicksno site da empresa.
7.4 Os servomotores e bombas hidráulicas da Vicks são certificados segundo normas internacionais?
Sim. A gama de servomotores e bombas hidráulicas da Vicks possui certificação de acordo com as normas internacionais relevantes, incluindo a marcação CE para os mercados europeus, a ISO 9001 para gestão da qualidade e as normas de segurança de máquinas aplicáveis aos equipamentos em questão.Quadro de marcação CE para máquinas industriaisé o requisito de conformidade europeu relevante para os sistemas de servoacionamento hidráulico da Vicks vendidos nos mercados da UE. Para aplicações que exigem certificações específicas (como a certificação UL para os mercados da América do Norte ou certificações OEM específicas), a Vicks Hydraulic oferece suporte ao processo de certificação com relatórios de testes documentados e declarações de conformidade.
7.5 Como a Vicks Hydraulic garante a consistência da qualidade em todas as linhas de produção de servoacionamentos e bombas hidráulicas?
Cada servoacionamento e bomba hidráulica passa por um controle de qualidade documentado em cinco etapas: (1) inspeção de materiais e componentes recebidos com certificados de fábrica para os principais componentes (eletrônica do servoacionamento, enrolamentos do servomotor, peças da bomba hidráulica), (2) inspeção em processo na montagem do servoacionamento, montagem do servomotor, montagem da bomba hidráulica e integração do sistema, (3) teste sem carga para cada unidade com desempenho de saída documentado, (4) teste de carga por amostragem (normalmente 5–10% de cada lote de produção) com resultados documentados de eficiência e tempo de resposta e (5) auditoria pré-embarque com pacote completo de documentação do sistema. O sistema de gestão da qualidade é certificado pela ISO 9001, com controle estatístico de processo (CEP) aplicado aos parâmetros críticos de desempenho do servoacionamento e da bomba hidráulica para lotes de produção acima de 50 unidades.
8. Considerações Finais — Integração de Servoacionamentos como Estratégia de Eficiência Energética e Produtividade
As três especificações de integração de servoacionamentos que abordei — compatibilidade entre servomotor e bomba para aplicações em prensas hidráulicas, tempo de resposta do servoacionamento para aplicações em máquinas de moldagem por injeção e eficiência do sistema e economia de energia para aplicações em unidades de potência industrial — são as decisões de aquisição que impulsionam a eficiência energética dos equipamentos hidráulicos, a produtividade da produção e a qualidade do produto final. A especificação de servoacionamento de uso geral atende a 80% das aplicações de baixa demanda, mas os 20% de aplicações de alta pressão, alta precisão e alta taxa de ciclos são onde a especificação criteriosa proporciona valor mensurável.
Se você é um profissional de compras em uma fabricante de prensas hidráulicas, uma construtora de máquinas de moldagem por injeção ou uma integradora de sistemas hidráulicos industriais, a estrutura acima deve lhe fornecer uma maneira estruturada de especificar sistemas de servoacionamento e bombas hidráulicas. As perguntas na Seção 5 são as mesmas que utilizo nas discussões iniciais de projetos e revelam consistentemente quais fabricantes de servoacionamentos podem atender aos requisitos de precisão, tempo de resposta e eficiência exigidos pelos equipamentos hidráulicos modernos.
A oportunidade em 2026 é significativa. O mercado global de equipamentos hidráulicos continua a evoluir, com regulamentações de eficiência energética, integração de automação e requisitos de fabricação de precisão impulsionando a demanda por sistemas servo-hidráulicos de alto desempenho. Os fabricantes de equipamentos e integradores de sistemas que tomarem decisões assertivas em relação às especificações de servoacionamentos agora serão os que conquistarão a vantagem em eficiência energética, produtividade e qualidade do produto na próxima década. Espero que esta estrutura ajude você a fazer as escolhas de especificação que posicionarão seu equipamento hidráulico para obter essa vantagem.
Data da publicação: 02/07/2026