Resumindo.Uma usina de açúcar de São Paulo substituía suas bombas de palhetas a cada 90 dias. Ao alterar três itens da especificação do fabricante original – o fluido do reservatório para um óleo hidráulico de alto índice de viscosidade (IV) com classificação para temperaturas de reservatório acima de 50 °C, um filtro absoluto de 10 mícrons na linha de retorno e a troca do cartucho para um da série V da Vickers – o ciclo de substituição passou de 90 para 180 dias. A usina economizou aproximadamente metade do seu orçamento anual para bombas e praticamente eliminou as falhas das bombas durante a colheita. Este é o estudo de caso, com as alterações reais nas especificações e os cálculos de custos.
A linha de base: por que 90 dias era um período normal para as bombas de palhetas das usinas de açúcar de São Paulo.
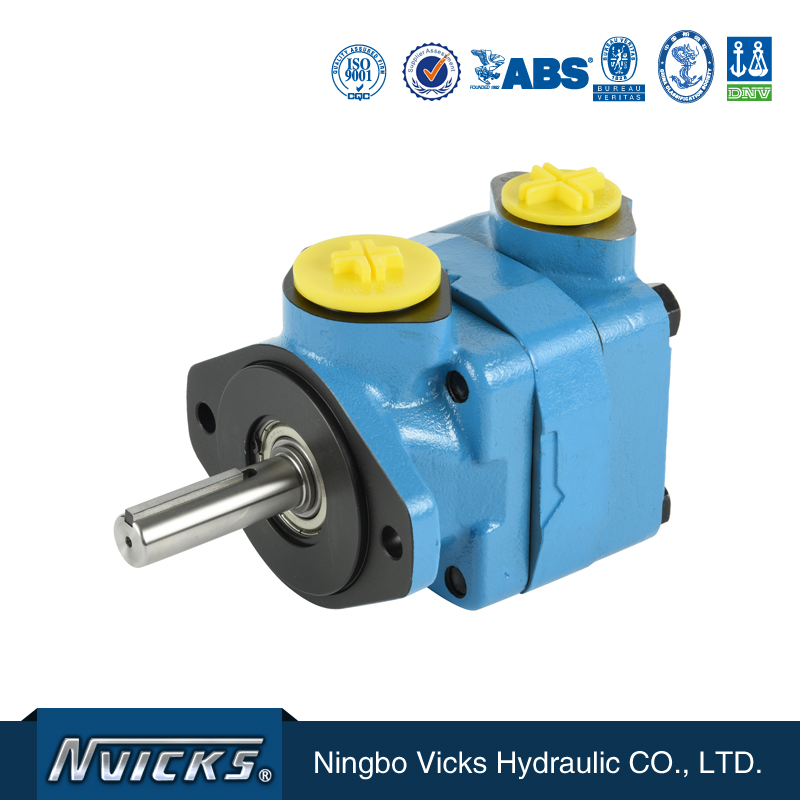
A usina é uma operação de médio porte de produção de açúcar e etanol em São Paulo, operando 24 horas por dia, 7 dias por semana, de abril a novembro. O circuito hidráulico utiliza bombas de palhetas duplas da série V da Vickers em três circuitos de pressão: cilindros de moagem, embebição e manuseio de bagaço. Antes da modernização, todos os cartuchos da série V eram substituídos a cada 90 dias, independentemente do uso.
Esse ciclo de 90 dias não é incomum para usinas de açúcar brasileiras. Em todo o setor, usinas em regiões tropicais apresentam ciclos de 60 a 90 dias em bombas de palhetas padrão. A questão não é a falha prematura, mas sim o fato de que os intervalos de troca de 90 dias colocam a substituição da bomba durante a safra, quando o tempo de inatividade gera os maiores custos.
“A safra em uma usina de açúcar de São Paulo ocorre de abril a novembro, 24 horas por dia, 7 dias por semana. Um ciclo de bombeamento de 90 dias significa de três a quatro trocas de bombas planejadas durante o período da safra. Cada troca representa de quatro a seis horas de inatividade da usina. Esse é o custo que a especificação do fabricante original teve que levar em consideração.”
As três alterações nas especificações que dobraram a vida útil da bomba
A modernização consiste em uma alteração em três etapas nas especificações do fabricante original, e não na troca da bomba. A bomba em si é praticamente a mesma da série V; o que mudou foram as especificações externas. As três alterações são apresentadas em ordem de impacto, sendo a primeira a que mais contribui para o problema e a terceira a que representa o menor custo adicional.
Resumo do caso São Paulo.Ciclo de substituição padrão: 90 dias (trocas trimestrais). Ciclo de substituição pós-modernização: 180 dias (trocas semestrais). Impacto líquido no orçamento de bombas: aproximadamente -45% ao ano. Falhas não planejadas de bombas durante a colheita: de aproximadamente duas por safra para zero no primeiro ano após a modernização. As três alterações custaram menos do que uma substituição emergencial de bomba durante a colheita.
2.1 Alteração 1 – Especificação do fluido hidráulico: de ISO VG 46 padrão para um óleo de alto índice de viscosidade (IV) com classificação de 50 °C.
O principal fator contribuinte foi a troca do fluido hidráulico. A usina vinha utilizando um óleo mineral padrão ISO VG 46 (IV ~95, temperatura máxima do fluido no reservatório 60°C). Em uma safra em São Paulo, a temperatura do fluido no reservatório atingiu 55°C no meio da tarde. A 55°C, o ISO VG 46 se torna menos viscoso, com viscosidade entre 13 e 14 cSt – exatamente no limite inferior da faixa de operação da série V.
O fluido de adaptação é um óleo hidráulico de alto índice de viscosidade (VI 150+) com a mesma classificação ISO VG 46 para o lado frio, mas com uma curva de viscosidade versus temperatura muito mais plana. A 55 °C, mantém uma viscosidade de 18 a 20 cSt, confortavelmente dentro da faixa da série V. A película de fluido nas pontas das palhetas permanece intacta durante o período mais quente do dia, a taxa de desgaste diminui e a vida útil do cartucho dobra.
Fluxo de seleção de fluidos.Medir a temperatura média do reservatório sob carga de colheita contínua → identificar a temperatura máxima e as horas acima de 50 °C → selecionar um óleo de alto índice de viscosidade (IV ≥ 150) adequado para a temperatura máxima + 10 °C → validar se a viscosidade no pico é ≥ 16 cSt → executar um teste piloto de 1.000 horas em uma bomba antes da troca em toda a frota.
2.2 Alteração 2 – Filtragem: de 25 mícrons nominais para 10 mícrons absolutos na linha de retorno
A segunda mudança foi o aprimoramento da filtragem na linha de retorno. A usina utilizava um filtro de retorno nominal de 25 mícrons (o padrão do fabricante, adequado para climas temperados). Em São Paulo, as temperaturas mais altas do reservatório aceleram a oxidação do petróleo, e os subprodutos da oxidação têm tamanho entre 5 e 15 mícrons – faixa pela qual um filtro nominal de 25 mícrons é capaz de reter.
A modernização incluiu a instalação de um filtro de retorno absoluto de 10 mícrons (β10 ≥ 200, captura de 99,5% em 10 mícrons). Uma maior capacidade de captura impede que os subprodutos da oxidação cheguem à zona de desgaste da ponta da palheta e, por si só, prolonga a vida útil do cartucho em 30 a 40%. O custo da troca do filtro é insignificante – um elemento por trimestre.
2.3 Alteração 3 – Cartucho da bomba: da série VQ para a série V nos circuitos quentes
A terceira alteração foi a de menor custo, mas a mais informativa. A usina havia especificado bombas da série VQ no circuito de bagaço. A série VQ tem maior eficiência, mas uma faixa de viscosidade mais estreita (13-54 cSt contra 13-143 cSt da série V). Quando as temperaturas do reservatório aumentaram, as bombas VQ passaram a operar por mais tempo abaixo da viscosidade de projeto, resultando em desgaste.
A mudança para o cartucho padrão da série V proporcionou à bomba uma faixa de operação muito mais ampla. A série V opera com menor eficiência no ponto de projeto, mas a perda de eficiência de 2 a 3% é pequena em comparação com o ganho em robustez. A usina agora utiliza o cartucho VQ nos circuitos estáveis e o cartucho V no circuito de bagaço, onde as temperaturas variam.
A modernização não exigiu a compra de novas bombas. Exigiu a reescrita das especificações do fabricante original para três aspectos que estavam incorretos para operação em clima tropical. As bombas que ainda estão em operação hoje são do mesmo modelo da série V – o fluido, o filtro e a variante do cartucho apenas se adequam ao clima atual.
Os cálculos de custos que justificam a modernização
Engenheiros hidráulicos de usinas de açúcar de São Paulo aprovam modernizações com base no retorno do investimento, não na estética. O cálculo para essa modernização é simples.
3.1 Componente de custo da bomba
O cartucho da série V é vendido por aproximadamente US$ 220 no canal de OEMs brasileiro. A fábrica comprava 12 cartuchos por ano (um por trimestre por circuito, em três circuitos). Após a modernização, passou a comprar 6. Economia direta com a bomba: aproximadamente US$ 1.320 por ano.
3.2 Componente de custo de tempo de inatividade
Cada troca de bomba acarreta de 4 a 6 horas de paralisação da usina. A usina processa 12.000 toneladas de cana por dia. Uma troca não planejada de 4 horas custa aproximadamente US$ 15.000 em perda de receita com açúcar, além das multas para os clientes de etanol. Reduzir as trocas pela metade gera uma economia de US$ 45.000 a US$ 60.000 por ano em tempo de inatividade.
3.3 Componente de custo de dano secundário
Uma bomba de palhetas que falha no meio do turno espalha fragmentos no reservatório e no restante do circuito. A limpeza custa entre US$ 5.000 e US$ 10.000 por ocorrência. Antes da modernização, a usina registrava de um a dois eventos desse tipo por safra. Após a modernização: zero no primeiro ano.
O que significa, na prática, "Especificação OEM para Clima Quente" em uma ficha técnica.
"Especificação OEM para clima quente" é uma abreviação para uma especificação escrita que aborda temperaturas sustentadas do reservatório acima de 50 °C e temperatura ambiente acima de 35 °C. A maioria das fichas técnicas dos fabricantes de equipamentos originais (OEMs) omite a verdadeira situação: no limite superior da faixa de temperatura, a viscosidade do fluido e o desgaste da bomba são altamente sensíveis à seleção do fluido. Uma especificação para clima quente explicita essas sensibilidades.
As normas ISO VG e DIN 51524 que fundamentam a especificação.
A alteração nas especificações do fluido baseia-se em três referências da indústria.Guia de seleção de fluidos Bosch RexrothApresenta a estrutura da norma DIN 51524 para óleos hidráulicos ISO VG 32/46/68/100 com gráficos explícitos de viscosidade versus temperatura.Referência do lubrificante Unildocumenta os graus de viscosidade HLP, HVLP e HV (HVLP/HV em VI ≥ 150, HLP em VI ~95-105). OReferência de seleção ISO VGIsso confirma por que um VI ≥ 140 é obrigatório para operação em reservatórios quentes. A modernização se enquadra perfeitamente na categoria HVLP.
4.1 Os cinco campos que uma especificação OEM para climas quentes deve abranger
- Viscosidade do fluido na temperatura máxima do reservatório (meta ≥ 16 cSt no pico, não na partida a frio).
- Índice de viscosidade do fluido (IV alvo ≥ 150 para operação contínua a 50°C ou mais).
- Classificação absoluta de filtração na linha de retorno (meta ≤ 10 mícrons com β10 ≥ 200).
- Dimensionamento do reservatório para máxima rejeição de calor (meta: tempo de residência ≥ 3× a vazão da bomba).
- Seleção da série de cartuchos por circuito (V vs VQ vs T6 vs T7, adequados à faixa de temperatura).
4.2 O que a maioria das especificações dos fabricantes de equipamentos originais (OEM) omite
A maioria das fichas técnicas dos fabricantes de equipamentos originais (OEMs) cita o desempenho no ponto de projeto – temperatura do fluido a 50 °C e óleo mineral ISO VG 46. Essa ficha técnica é adequada para instalações em climas temperados, mas enganosa para aplicações em São Paulo ou no Texas. A especificação para climas quentes reformula o desempenho sob a temperatura e o fluido de operação reais.
Especificar uma bomba de palhetas da série V para uma aplicação em reservatório a 55 °C com óleo mineral ISO VG 46 padrão é a causa mais comum de uma vida útil de 60 a 90 dias em usinas de açúcar brasileiras. A ficha técnica da bomba indica que ela opera até 80 °C. A ficha técnica do fluido indica que o ISO VG 46 opera até 60 °C. Nenhuma das fichas técnicas menciona essa discrepância. A especificação para climas quentes precisa sanar essa discrepância explicitamente.
Por que a Ningbo Vicks Hydraulic é a parceira OEM ideal para esse tipo de modernização?
A modernização foi especificada e fornecida pela Ningbo Vicks Hydraulic Co., Ltd., fundada em 2007 como uma empresa nacional de alta tecnologia especializada em bombas de palhetas e sistemas servo de baixo consumo de energia. A Vicks é a unidade presidente do comitê de revisão de normas da indústria chinesa de bombas de palhetas e detém as séries T6, T7, V, VQ, V10, V20, SQP e PV2R, além dos motores de palhetas M3B, M4C, M4D, M4E, 25M, 35M e 50M. Sua capacidade anual é de mais de 80.000 bombas de palhetas e 10.000 sistemas servo, com certificações das sociedades classificadoras CCS, DNV, ABS, BV e LR.
Para a modernização de uma usina de açúcar em São Paulo, as entradas de produto relevantes são:Bomba de palhetas duplas da série V da Vickersfamília (a variante de cartucho que a usina usa no circuito de bagaço), oCatálogo de produtos de bombas de palhetasPara uma seleção mais ampla, e para motores de palhetas da série M4, que oferecem eficiência otimizada. A melhor maneira de iniciar a conversa sobre especificações para climas quentes é com a equipe de vendas técnicas através doConsulta sobre especificações do fabricante originalpágina.
Em que outras situações a adaptação para climas quentes se aplica?
A adaptação é diretamente aplicável a qualquer aplicação brasileira ou tropical com temperaturas de reservatório acima de 50 °C: acionamentos de centrífugas em usinas de etanol, sistemas hidráulicos de peneiras de mineração, equipamentos portuários e unidades hidráulicas de usinas siderúrgicas. O princípio unificador é o mesmo: alta temperatura do reservatório somada ao fluido original de fábrica resulta em vida útil reduzida da bomba.
Lista de verificação de aplicabilidade de adaptação.Sua aplicação funciona 24 horas por dia, 7 dias por semana, durante a estação quente? A temperatura do reservatório fica acima de 50 °C por mais de 4 horas por dia? O ciclo de substituição da sua bomba de palhetas atual é inferior a 120 dias? Se a resposta for sim para todas as três perguntas, vale a pena considerar o orçamento para a adaptação às especificações do fabricante original para climas quentes.
Perguntas frequentes
Qual é o ciclo normal de substituição da bomba de palhetas em uma usina de açúcar brasileira?
No caso da fábrica, o ciclo de substituição original era a cada 90 dias – trocas trimestrais. Após a modernização: 180 dias. Em toda a indústria, fábricas em regiões tropicais apresentam ciclos de 60 a 90 dias em bombas de palhetas de especificação padrão.
Qual alteração nas especificações do fabricante original (OEM) fez a maior diferença nessa adaptação?
A principal contribuição para o aumento do tempo de ciclo foi a troca do fluido hidráulico, de um óleo mineral padrão ISO VG 46 para um fluido hidráulico de alto índice de viscosidade (VI) classificado para temperaturas de reservatório acima de 50 °C. A combinação dessa troca com um filtro absoluto de 10 mícrons e a substituição do cartucho por um Vickers V/VQ reduziu o ciclo de 90 para 180 dias.
Será que a série V da Vickers realmente funciona em condições de temperatura ambiente de 45°C em usinas de açúcar?
Sim, mas apenas com a especificação correta do fluido e o dimensionamento adequado do reservatório. A série V é classificada para temperaturas do fluido de até 80 °C em regime contínuo e temperatura ambiente de até 50 °C com redução de potência. Sem um fluido classificado para operação em climas quentes, as folgas das pontas das palhetas da série V se desgastam mais rapidamente porque a película de fluido se rompe em baixa viscosidade.
Por que a fábrica optou pela série V em vez da série VQ na modernização?
A usina optou pela série V em vez da VQ porque a série V possui uma faixa de viscosidade operacional mais ampla (13-143 cSt contra 13-54 cSt da VQ), o que a torna mais tolerante a variações na temperatura do reservatório durante um turno de colheita de 24 horas. A VQ apresenta maior eficiência na viscosidade de projeto, mas essa eficiência se perde quando o fluido se torna menos viscoso.
Como é calculado o custo de substituição de uma bomba de palhetas em uma usina de açúcar brasileira?
O custo da bomba, por si só, raramente é o fator determinante. O fator real é a soma do custo da bomba, do tempo de inatividade e dos danos secundários. Um moinho típico perde de 4 a 6 horas de capacidade de moagem por troca de bomba, além do risco de contaminação por detritos das pás caso a bomba falhe no meio do turno. Dobrar o ciclo reduz todos esses três fatores pela metade.
Essa mesma adaptação pode funcionar para outros setores industriais brasileiros além das usinas de açúcar?
Sim. A especificação OEM para clima quente se aplica a qualquer aplicação brasileira com temperaturas sustentadas no reservatório acima de 50 °C – peneiras de mineração, sistemas hidráulicos de siderúrgicas, equipamentos portuários, acionamentos de centrífugas de usinas de etanol, seções úmidas de fábricas de papel. O caso de São Paulo é a referência; as alterações na especificação são diretamente aplicáveis.
Sobre o autor.Este estudo de caso foi escrito porDemi GeDemi é especialista em soluções hidráulicas na Ningbo Vicks Hydraulic Co., Ltd. (empresa nacional de alta tecnologia fundada em 2007). Ela trabalha com compradores de sistemas hidráulicos para usinas de açúcar, fábricas de etanol, mineração e siderurgia, realizando adaptações de acordo com as especificações dos fabricantes de equipamentos originais (OEM) para climas quentes. Conecte-se com ela no Facebook:Demi Ge no FacebookPara obter informações sobre a empresa, consulte oPerfil da empresa Vicks HydraulicPara solicitar uma ficha técnica de adaptação, utilize oConsulta sobre especificações do fabricante originalpágina.
Data da publicação: 06/08/2026