- Una pressa a iniezione servoidraulica consuma circa il 40-80% di energia in meno rispetto a una pressa idraulica convenzionale a pompa fissa, a parità di pezzi prodotti e tempo di ciclo, a seconda della dimensione dell'iniezione, del profilo di mantenimento e del rapporto di inattività.
- Il sovrapprezzo per il servomeccanismo (la differenza tra il prezzo di acquisto di un servomeccanismo e quello di un motore convenzionale) viene in genere ammortizzato entro i primi 18-36 mesi di funzionamento, principalmente grazie al risparmio sulla bolletta elettrica.
- Le macchine convenzionali trovano ancora impiego in applicazioni a ciclo lungo e ad altissimo tonnellaggio e in impianti con funzionamento continuo su tre turni, dove la pompa idraulica è raramente inattiva.
- Il costo totale di proprietà su 5 anni si compone di quattro elementi: capitale, energia, manutenzione e scarti/tempi di inattività. Le macchine servoassistite risultano più efficienti in termini di energia e tempi di inattività; le macchine convenzionali possono essere più vantaggiose in termini di capitale e per alcune voci di manutenzione.
Perché la macchina più economica può costare di più
Il responsabile di uno stabilimento di stampaggio a Dongguan aveva appena sostituito una vecchia pressa idraulica convenzionale da 250 tonnellate con una nuova di zecca delle stesse specifiche. La pressa sostitutiva era costata meno della metà di una macchina servoidraulica equivalente. Diciotto mesi dopo, la bolletta elettrica dello stabilimento per il reparto stampaggio era superiore del 6% rispetto all'anno precedente: la pressa convenzionale consumava molta più energia rispetto a quella che aveva sostituito. Alla fine del terzo anno, il costo cumulativo dell'elettricità della pressa convenzionale aveva superato il sovrapprezzo della macchina servoidraulica equivalente, prima ancora di considerare il rumore, il fabbisogno di raffreddamento e gli intervalli di cambio olio. Lo stabilimento ha quindi deciso di installare un sistema servoassistito sulla pressa esistente anziché sostituirla, e ha visto il consumo energetico dimezzarsi entro il primo mese completo.
La scelta tra stampaggio a iniezione servoidraulico e idraulico convenzionale non si riduce a una semplice decisione del tipo "il più recente è sempre meglio". Si tratta piuttosto di un calcolo del costo totale di proprietà su un periodo di 5 anni, che dipende dal tonnellaggio della macchina, dal profilo del ciclo produttivo, dalle ore di funzionamento e dal costo locale dell'energia elettrica. Questo articolo analizza nel dettaglio tale calcolo: qual è l'effettivo divario energetico, qual è quello relativo alla manutenzione, in quali casi la macchina convenzionale mantiene il suo vantaggio competitivo e come combinare i dati per una specifica installazione.
Come una pressa idraulica convenzionale utilizza l'energia
Una pressa a iniezione idraulica convenzionale con pompa fissa aziona un motore elettrico a velocità costante, in genere collegato direttamente alla rete elettrica senza un variatore di frequenza. Il motore aziona una pompa idraulica a cilindrata fissa, solitamente una pompa a palette o una pompa a pistoni assiali, che eroga un flusso costante di fluido idraulico a una pressione proporzionale al carico. Le valvole direzionali, le valvole proporzionali e le servovalvole della macchina modulano il flusso e la pressione per adattarsi alle fasi di chiusura dello stampo, iniezione, mantenimento, plastificazione e apertura dello stampo del ciclo.
Il motore funziona a piena velocità durante tutto il ciclo, anche quando la richiesta idraulica è bassa. Durante la fase di mantenimento, quando il pezzo necessita solo di una frazione della portata massima per mantenere la pressione nella cavità, la portata in eccesso viene deviata attraverso una valvola di sicurezza e reindirizzata al serbatoio, dissipando l'energia sotto forma di calore. Durante la fase di raffreddamento, quando non è necessaria alcuna portata idraulica se non per una piccola quantità di forza di serraggio, la pompa continua a girare a piena velocità, assorbendo ancora la massima potenza, e la valvola di bypass continua a scaricare la portata in eccesso. Questa è l'inefficienza strutturale di un sistema a pompa fissa: il motore e la pompa funzionano a un unico punto di funzionamento e qualsiasi discrepanza tra tale punto e l'effettiva richiesta idraulica viene dispersa sotto forma di calore.
Il calore stesso non è gratuito. L'olio idraulico deve essere raffreddato per mantenere la viscosità e prevenire l'ossidazione, il che significa che un radiatore dell'olio separato (raffreddato ad acqua o ad aria) è in funzione continua, assorbendo ulteriore energia. Il fabbisogno di raffreddamento di una pressa convenzionale da 250 tonnellate in un ambiente a 30 °C è considerevole, tipicamente compreso tra il 15 e il 25% del consumo elettrico della macchina in un ciclo di lavoro su tre turni.
Come un sistema servoidraulico utilizza l'energia
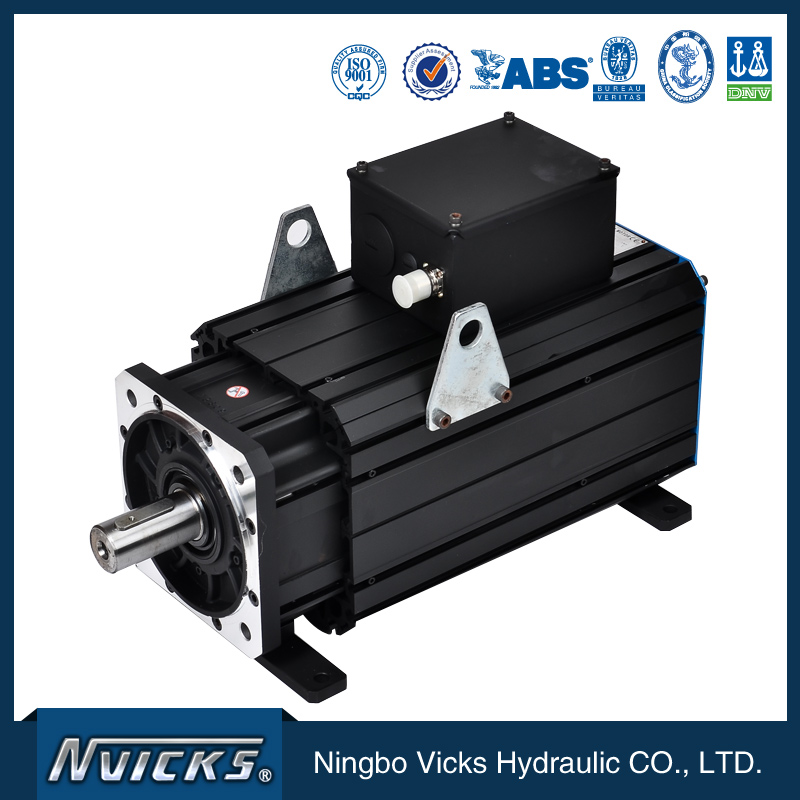
Un sistema servoidraulico sostituisce il motore a velocità costante con un servomotore a velocità variabile, in genere un motore sincrono a magneti permanenti (PMSM), azionato da un variatore di frequenza (VFD). Il servomotore controlla la velocità del motore per adattarla alla richiesta idraulica in tempo reale. Quando il ciclo si trova nella fase ad alta portata (chiusura stampo, iniezione, plastificazione), il motore aumenta la velocità fino a raggiungere la massima velocità. Quando il ciclo si trova nella fase a bassa portata (mantenimento, raffreddamento), il motore riduce la velocità fino a un valore minimo che soddisfi la richiesta idraulica effettiva. Quando il ciclo è fermo (nessun movimento), il motore può arrestarsi completamente o funzionare a velocità prossima allo zero.
Il risultato è che la macchina servoidraulica assorbe solo la potenza necessaria per ciascuna fase del ciclo. Il motore non funziona a velocità costante, la pompa non devia il flusso in eccesso e la dissipazione di calore attraverso la valvola di bypass, che rappresenta l'inefficienza delle presse convenzionali, viene in gran parte eliminata.Bosch Rexroth, Yukene altri produttori di sistemi idraulici pubblicano note applicative con confronti misurati tra il consumo energetico dei servomotori e quello delle pompe fisse; la riduzione tipica riscontrata nei dati pubblicati è del 40-80% per le parti con fasi di mantenimento e raffreddamento significative e del 20-40% per le parti con fasi di mantenimento e raffreddamento più brevi.
Il risparmio non è uniforme lungo tutto il ciclo. Il risparmio maggiore si registra nella fase di raffreddamento (la fase più lunga e a bassa richiesta nella maggior parte dei cicli), il secondo maggiore nella fase di mantenimento e il minore nella fase di iniezione (dove è necessaria la portata massima e anche il sistema servoassistito funziona al massimo). Su una tipica pressa da 250 tonnellate che stampa un pezzo in ABS da 200 g con un ciclo di 25 secondi, la fase di raffreddamento rappresenta circa il 50% del ciclo, la fase di mantenimento il 15%, le fasi di iniezione e plastificazione il 25% e le fasi di apertura/chiusura il 10%. La fase di raffreddamento è quella in cui la macchina servoassistita consente il maggior risparmio.
Il premio servo: costo del capitale vs costo operativo
Una pressa a iniezione servoidraulica costa in genere dal 30% al 60% in più rispetto a una macchina convenzionale equivalente della stessa capacità produttiva e volume di iniezione. L'entità esatta del sovrapprezzo dipende dal costruttore della macchina, dal fornitore del sistema servoassistito e dalle specifiche della macchina stessa. Per una pressa da 250 tonnellate, il sovrapprezzo per il sistema servoassistito sul mercato attuale è di diverse migliaia di euro: un incremento significativo, ma non determinante per un responsabile di stabilimento che valuta l'acquisto.
Il premio viene recuperato attraverso il risparmio energetico. Per quantificare il periodo di ammortamento, sono necessari tre dati: il risparmio energetico per ciclo, i cicli per turno e il costo dell'elettricità. Il Vickslinea di prodotti per sistemi servoassistitiÈ configurato per sistemi servoassistiti basati su pompe a palette in applicazioni di stampaggio a iniezione, con un risparmio energetico a livello di sistema nell'intervallo pubblicato. Per una macchina da 250 tonnellate con un ciclo di 25 secondi e 6.000 ore di funzionamento all'anno (circa due turni continui), il risparmio annuo di elettricità rientra in un intervallo significativo, sufficientemente elevato da ammortizzare il sovrapprezzo del servoassistita entro i primi 18-36 mesi di funzionamento, a seconda della tariffa elettrica locale.
Notizie sulla plasticaETecnologia delle materie plasticheSono stati pubblicati dati di sondaggi pluriennali che mostrano come le macchine servoidrauliche dominino ormai le vendite di nuove presse nella fascia di peso compresa tra 50 e 800 tonnellate in Nord America, Europa e Asia orientale, con le presse convenzionali sempre più relegate ad applicazioni specifiche ad alto tonnellaggio e specializzate. Il cambiamento del mercato è di per sé un'indicazione della redditività: se il sovrapprezzo delle macchine servoidrauliche non fosse stato recuperato in un arco di 3 anni, il mercato non si sarebbe modificato.
Manutenzione: dove i due sistemi divergono
Il profilo di manutenzione di un sistema servoidraulico differisce da quello di una pressa convenzionale in tre aspetti.
Innanzitutto, il servomotore stesso richiede una manutenzione inferiore rispetto a un motore a induzione di potenza equivalente: non ha spazzole, né anelli collettori e il rotore a magneti permanenti non necessita di corrente di eccitazione. L'inverter ha un proprio profilo di manutenzione (ventole di raffreddamento, condensatori elettrolitici con una durata di 8-12 anni), ma i componenti attivi del motore stesso sono progettati per una lunga durata senza manutenzione programmata.
In secondo luogo, la pompa idraulica in un sistema servoassistito funziona a velocità variabile e in genere a un numero di giri medio inferiore rispetto a una pompa fissa su una pressa convenzionale. Un numero di giri medio inferiore significa minore usura dei cuscinetti, minori cicli termici e maggiore durata delle guarnizioni. Dati di campo pubblicati daTecnologia di stampaggioInoltre, diversi fornitori di pompe idrauliche dimostrano costantemente che le pompe a palette utilizzate a velocità variabile hanno una durata di servizio significativamente più lunga rispetto alle stesse pompe a palette utilizzate a velocità fissa su una pressa comparabile.
In terzo luogo, il radiatore dell'olio di una pressa servoidraulica funziona meno in modo continuativo perché la dissipazione del calore della valvola di bypass è ridotta. La ventola del radiatore o la pompa dell'acqua di raffreddamento si accendono e si spengono in base alla temperatura effettiva dell'olio, anziché funzionare ininterrottamente. Un minor tempo di funzionamento del radiatore si traduce in una minore manutenzione e in un minore assorbimento di corrente elettrica da parte del sistema di raffreddamento.
Al contrario, la pressa convenzionale presenta una maggiore usura dei cuscinetti del motore e della pompa, una sostituzione più frequente delle guarnizioni e un maggiore stress termico sull'olio, che ne accelera l'ossidazione e riduce gli intervalli di cambio olio. Su una pressa convenzionale a tre turni, l'intervallo di cambio olio è in genere di 4.000 ore; su una pressa servoidraulica con lo stesso ciclo di lavoro, l'intervallo si estende a 6.000-8.000 ore. Il costo dell'olio nell'arco di 5 anni è significativo: una pressa da 250 tonnellate contiene 400-600 litri di olio idraulico e il costo dell'olio più lo smaltimento per ogni cambio rappresentano una voce di spesa a quattro cifre in molti mercati.
Rumore e ambiente di lavoro
La pressa convenzionale fa funzionare motore e pompa a piena velocità in modo continuo, generando un livello acustico costante compreso tra 78 e 85 dB(A) nella postazione dell'operatore. La pressa servoidraulica riduce la velocità di motore e pompa durante le fasi di mantenimento e raffreddamento, diminuendo significativamente il contributo acustico del sistema idraulico. Il rumore totale della macchina si riduce a un valore compreso tra 65 e 72 dB(A), che rappresenta la differenza tra un livello di rumore che richiede la protezione dell'udito per un'esposizione di un intero turno e un livello che si trova al limite della normativa vigente.
La riduzione del rumore non si traduce in un risparmio diretto sui costi, ma rappresenta un vantaggio concreto nei mercati con normative rigorose in materia di rumore sul lavoro (Direttiva UE sulla salute e sicurezza sul lavoro 2003/10/CE, Norma statunitense OSHA 29 CFR 1910.95, Norma cinese GBZ 2.2) dove la stampa tradizionale richiede l'uso di dispositivi di protezione dell'udito per gli operatori. Il costo dei dispositivi di protezione dell'udito, dei test audiometrici e delle infrastrutture per il controllo del rumore in fabbrica non viene solitamente considerato nel calcolo del ritorno sull'investimento basato esclusivamente sul consumo energetico, ma rappresenta un costo reale su un orizzonte temporale di 5 anni.
Precisione e ripetibilità
Il sistema servoidraulico offre un vantaggio in termini di precisione che non sempre si riflette nel calcolo del ritorno energetico, ma che si manifesta nel tasso di scarto. Il controllo della pressione a circuito chiuso, tramite un sensore di pressione e una pompa a velocità variabile, mantiene la pressione nella cavità entro un intervallo più ristretto rispetto a un sistema a pompa fissa con valvole proporzionali. Per i componenti con tolleranze ristrette – come quelli ottici, medicali e per l'imballaggio – il solo miglioramento del tasso di scarto può compensare il sovrapprezzo del sistema servoidraulico in un arco di 5 anni, indipendentemente dal risparmio energetico.
Società degli ingegneri delle materie plastichePubblica articoli tecnici sulla precisione dello stampaggio a iniezione servo-idraulico, inclusi dati sulla variazione di peso tra una stampata e l'altra e sulla ripetibilità dimensionale. Il vantaggio in termini di precisione, così come pubblicato, è modesto per i pezzi con tolleranze meno rigide (in genere una riduzione del 10-20% nella variazione tra una stampata e l'altra) e significativo per i pezzi con tolleranze ristrette (una riduzione del 30-50%).
Dove l'idraulica convenzionale è ancora vincente
La pressa idraulica convenzionale a pompa fissa non è obsoleta. Tre categorie di applicazioni la rendono ancora ideale.
- Macchine di tonnellaggio molto elevato (oltre 1.500 tonnellate).Il sovrapprezzo del sistema servoassistito aumenta in modo pressoché lineare con la potenza del motore; a tonnellaggi molto elevati, il sovrapprezzo assoluto del servoassistito diventa sufficientemente elevato da allungare il periodo di ammortamento. Alcune applicazioni speciali ad alto tonnellaggio richiedono inoltre caratteristiche di risposta dinamica specifiche che un sistema a velocità variabile non è in grado di fornire con la stessa efficacia di un sistema a pompa fissa con un grande accumulatore.
- Applicazioni a ciclo lungo e funzionamento continuo.Se la pressa esegue un ciclo di 90 secondi su un pezzo a parete spessa con una lunga fase di mantenimento e un funzionamento continuo su tre turni, la macchina servoassistita consente comunque un risparmio energetico, ma tale risparmio viene ammortizzato su un numero inferiore di cicli all'anno. Il periodo di ammortamento si allunga e la macchina convenzionale diventa più competitiva.
- Impianti con risorse finanziarie limitate.Un impianto con un budget di capitale limitato e un orizzonte di investimento breve può razionalmente optare per la pressa convenzionale basandosi esclusivamente sul costo del capitale, soprattutto se il costo locale dell'energia elettrica è basso.
Al di fuori di queste tre categorie, il sistema servoidraulico rappresenta la scelta dominante in termini di costo totale di proprietà su un periodo di 5 anni. I dati di mercato lo confermano: la quota di mercato dei nuovi impianti di presse servoassistite è maggioritaria nella maggior parte delle regioni e delle classi di tonnellaggio, ad eccezione delle applicazioni speciali ad alto tonnellaggio menzionate in precedenza.
Creazione del foglio di calcolo per il costo totale di proprietà (TCO) a 5 anni
Il confronto del costo totale di proprietà su 5 anni tra una pressa servoidraulica e una pressa convenzionale si compone di quattro elementi: capitale, energia, manutenzione e scarti/tempi di inattività. Ciascuno di essi viene calcolato in modo diverso.
Il costo del capitale è pari al prezzo di acquisto della macchina più installazione, trasporto, formazione e messa in servizio. Il sovrapprezzo per il servomotore è la differenza tra il costo del capitale delle due macchine.
Il costo energetico è dato dai kWh cumulativi consumati in 5 anni, moltiplicati per la tariffa elettrica locale. Il risparmio energetico della pressa servoassistita è la differenza tra il consumo energetico della pressa convenzionale e quello della pressa servoassistita nello stesso periodo.
Il costo di manutenzione è dato dalla somma dei costi di ricambi e manodopera nell'arco di 5 anni. La macchina servoassistita presenta in genere minori costi di manutenzione relativi alla pompa, minori intervalli di cambio olio e minori costi di manutenzione del sistema di raffreddamento. La macchina convenzionale, invece, ha una maggiore usura dei cuscinetti del motore e della pompa e un maggiore consumo di olio.
Il costo degli scarti e dei tempi di inattività è dato dal valore dei pezzi scartati e dal valore della produzione persa durante i fermi macchina non pianificati. La macchina servoassistita ha un controllo della pressione più preciso e un tasso di scarto inferiore; la macchina convenzionale ha un tasso di scarto più elevato sui pezzi con tolleranze ristrette, ma non presenta svantaggi sui pezzi con tolleranze più ampie.
Il risparmio netto quinquennale della macchina servoassistita è dato dalla somma del risparmio energetico, del risparmio sulla manutenzione e del risparmio derivante da scarti/tempi di inattività, meno il sovrapprezzo per il servomotore. Se il risultato è positivo, la macchina servoassistita è più conveniente. Se negativo, la macchina convenzionale risulta più vantaggiosa su un orizzonte temporale di 5 anni.

Il quadro decisionale: cinque domande da porsi prima di specificare
Per una specifica installazione, la scelta tra servomotore e sistema convenzionale si riduce a cinque domande.
- Qual è il profilo del ciclo?Le lunghe fasi di mantenimento e raffreddamento favoriscono il servomotore. I cicli brevi con elevata richiesta di flusso durante tutto il ciclo favoriscono sia il servomotore che quello convenzionale, con differenze minime.
- Qual è l'orario di lavoro?Il funzionamento continuo su tre turni amplifica il risparmio energetico. Il funzionamento su un singolo turno con lunghi periodi di inattività riduce il risparmio perché la pressa rimane spenta per la maggior parte della giornata.
- Qual è il costo dell'elettricità in zona?Nei mercati con tariffe elevate (Europa, Giappone, gran parte dell'Asia orientale) il ritorno sull'investimento è più rapido. Nei mercati con tariffe basse (parti del Medio Oriente, Nord America con abbondanza di gas naturale) il ritorno sull'investimento è più lento.
- Qual è la tolleranza del pezzo?I componenti con tolleranze ristrette (medicali, ottici, alcuni tipi di imballaggio) amplificano il vantaggio del servomotore grazie a una minore quantità di scarti. I componenti con tolleranze meno rigide neutralizzano questa componente del risparmio.
- Qual è il vincolo di capitale?Se il premio di capitale non può essere finanziato a un tasso ragionevole, il periodo di ammortamento diventa rilevante anche se la redditività del progetto a livello individuale è positiva.
Per una pressa tipica da 250 tonnellate con un ciclo di 25 secondi, che opera su due turni continui in un mercato con tariffe moderate, il periodo di ammortamento è compreso tra 18 e 36 mesi. Per una pressa da 100 tonnellate con un ciclo di 12 secondi, che opera su un singolo turno in un mercato con tariffe basse, il periodo di ammortamento può estendersi a 4 anni o più. La Vicksfoglio di calcolo per il periodo di ammortamento del progettoincorpora tutte e cinque le variabili e produce una raccomandazione specifica per il progetto.
Domande frequenti: Stampaggio a iniezione idraulico servoassistito vs. stampaggio a iniezione idraulico convenzionale
Quanta energia consente di risparmiare una macchina servoidraulica rispetto a una pressa convenzionale?
Quanto tempo ci vuole perché il premio del servosterzo venga ammortizzato?
Esistono applicazioni in cui l'idraulica convenzionale è ancora la soluzione migliore?
Il sistema servoassistito richiede una formazione specifica per l'operatore?
Quali sono le differenze di manutenzione tra un sistema servoassistito e un sistema convenzionale?
È possibile dotare una pressa convenzionale di un sistema servoassistito?
Il sistema servoassistito è più rumoroso della pressa convenzionale?
Qual è la differenza tipica di costo totale di proprietà (TCO) su 5 anni tra una pressa servoassistita e una pressa convenzionale?
Hai bisogno di un calcolo del costo totale di proprietà (TCO) e del periodo di ammortamento (payback back) specifici per il tuo progetto, relativi a un confronto tra una pressa servoassistita e una pressa convenzionale?
Data di pubblicazione: 17 settembre 2026