- Une machine de moulage par injection servo-hydraulique consomme environ 40 à 80 % d'énergie en moins qu'une presse hydraulique à pompe fixe classique pour des pièces et un temps de cycle identiques, en fonction de la taille de l'injection, du profil de maintien et du taux de ralenti.
- La prime servo (l'écart entre le prix d'achat d'une servo et celui d'une machine conventionnelle) est généralement amortie dans les 18 à 36 premiers mois d'utilisation, principalement grâce aux économies sur la facture d'électricité.
- Les machines conventionnelles conservent toute leur place dans les applications à très fort tonnage et à cycle long, ainsi que dans les usines fonctionnant en continu sur trois équipes, où la pompe hydraulique est rarement inactive.
- Le coût total de possession sur 5 ans comprend quatre éléments : le capital, l’énergie, la maintenance et les rebuts/temps d’arrêt. Les servomachines sont plus performantes en matière de consommation d’énergie et de temps d’arrêt ; les machines conventionnelles peuvent être plus avantageuses en termes de capital et pour certains postes de maintenance.
Pourquoi une machine moins chère peut coûter plus cher
À Dongguan, le responsable d'une usine de moulage venait de remplacer une presse hydraulique conventionnelle de 250 tonnes, vieillissante, par une machine neuve aux caractéristiques identiques. Cette nouvelle presse coûtait moins de la moitié du prix d'une machine servo-hydraulique équivalente. Dix-huit mois plus tard, la facture d'électricité de l'atelier de moulage était supérieure de 6 % à celle de l'année précédente : la presse conventionnelle consommait nettement plus d'énergie que l'ancienne. Au bout de trois ans, le coût cumulé de l'électricité de la presse conventionnelle avait dépassé le surcoût de la machine servo-hydraulique équivalente, sans même prendre en compte le bruit, les besoins en refroidissement et la fréquence des vidanges d'huile. L'usine a finalement opté pour la modernisation de la presse existante en y installant un système servo-hydraulique, et a constaté une réduction de moitié de sa consommation d'énergie dès le premier mois.
Le choix entre le moulage par injection servo-hydraulique et le moulage par injection hydraulique conventionnel ne se résume pas à une simple décision du type « plus récent est forcément meilleur ». Il s'agit d'un calcul du coût total de possession sur 5 ans, qui dépend du tonnage de la machine, du profil de cycle, des heures de fonctionnement et du coût local de l'électricité. Cet article détaille ce calcul : l'écart énergétique réel, l'écart de maintenance, les avantages du moulage par injection hydraulique conventionnel et la manière d'effectuer le calcul pour une installation spécifique.
Comment une presse hydraulique conventionnelle utilise l'énergie
Une presse à injecter hydraulique classique à pompe fixe utilise un moteur électrique à vitesse constante, généralement raccordé directement au réseau électrique sans variateur de fréquence. Ce moteur entraîne une pompe hydraulique à cylindrée fixe — généralement une pompe à palettes ou une pompe à pistons axiaux — qui fournit un débit constant d'huile hydraulique à une pression proportionnelle à la charge. Les distributeurs, les vannes proportionnelles et les servovalves de la machine modulent le débit et la pression pour correspondre aux différentes phases du cycle : fermeture du moule, injection, maintien, plastification et ouverture du moule.
Le moteur tourne à plein régime pendant tout le cycle, même lorsque la demande hydraulique est faible. Pendant la phase de maintien – lorsque la pièce ne nécessite qu'une fraction du débit maximal pour maintenir la pression dans la cavité – le débit excédentaire est dérivé vers le réservoir par une soupape de décharge, dissipant l'énergie sous forme de chaleur. Pendant la phase de refroidissement – lorsqu'aucun débit hydraulique n'est requis, hormis une faible force de serrage – la pompe continue de tourner à plein régime, consommant toujours toute sa puissance, et la soupape de décharge continue d'évacuer le débit excédentaire. C'est là le problème de l'inefficacité structurelle d'un système à pompe fixe : le moteur et la pompe fonctionnent à un point de fonctionnement donné, et tout écart entre ce point et la demande hydraulique réelle est perdu sous forme de chaleur.
La chaleur produite a un coût. L'huile hydraulique doit être refroidie pour maintenir sa viscosité et éviter l'oxydation, ce qui implique le fonctionnement continu d'un refroidisseur d'huile externe (à eau ou à air) et une consommation d'énergie supplémentaire. Les besoins en refroidissement d'une presse conventionnelle de 250 tonnes fonctionnant à 30 °C sont importants : ils représentent généralement entre 15 et 25 % de la consommation électrique de la machine en cycle de 3 équipes.
Comment un système servo-hydraulique utilise l'énergie
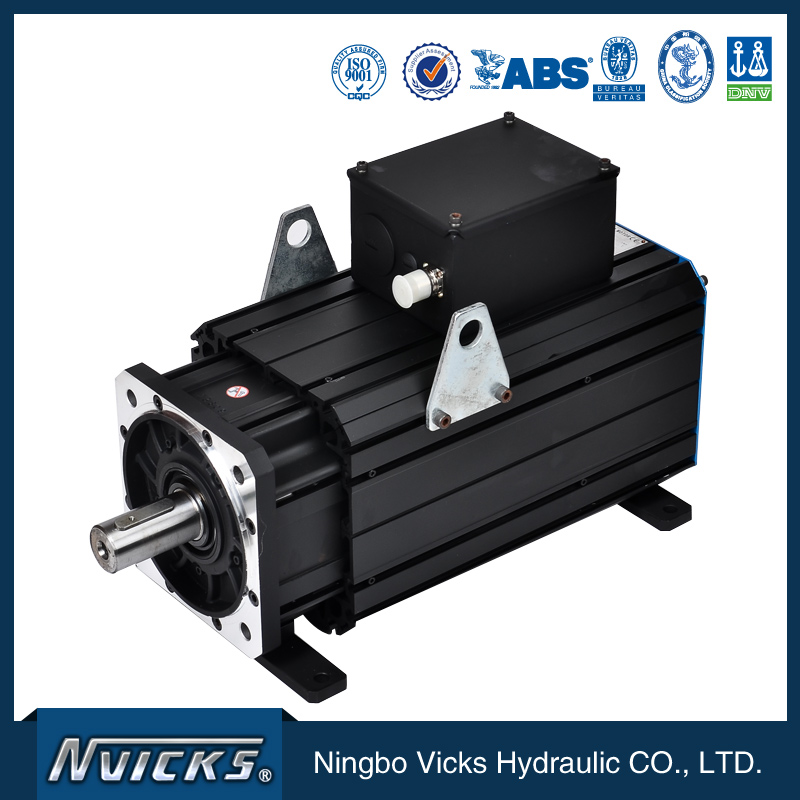
Un système servo-hydraulique remplace le moteur à vitesse constante par un servomoteur à vitesse variable, généralement un moteur synchrone à aimant permanent (MSAP), entraîné par un variateur de fréquence (VFD). Le servovariateur ajuste la vitesse du moteur en temps réel en fonction de la demande hydraulique. Lors des phases de débit élevé (fermeture du moule, injection, plastification), le moteur atteint sa vitesse maximale. Lors des phases de débit faible (maintien, refroidissement), sa vitesse diminue progressivement jusqu'à répondre précisément à la demande hydraulique. À l'arrêt (absence de mouvement), le moteur peut s'arrêter complètement ou fonctionner à une vitesse quasi nulle.
Il en résulte que la machine servo-hydraulique ne consomme que l'énergie nécessaire à chaque phase du cycle. Le moteur ne tourne pas à vitesse constante, la pompe ne dérive pas le débit excédentaire et la dissipation de chaleur due à la vanne de dérivation, principale cause de l'inefficacité des presses conventionnelles, est largement éliminée.Bosch Rexroth, Yuken, et d'autres fabricants de systèmes hydrauliques publient des notes d'application avec des comparaisons mesurées de la consommation d'énergie des servo-pompes par rapport aux pompes fixes ; la plage typique des données publiées est de 40 à 80 % de réduction d'énergie sur les pièces avec des phases de maintien et de refroidissement importantes, et de 20 à 40 % de réduction sur les pièces avec des phases de maintien et de refroidissement plus courtes.
Les économies ne sont pas uniformes tout au long du cycle. Les économies les plus importantes sont réalisées lors de la phase de refroidissement (la phase de faible demande la plus longue dans la plupart des cycles), suivies par la phase de maintien, et les plus faibles lors de la phase d'injection (où le débit maximal est requis et où le système d'asservissement fonctionne également à plein régime). Sur une presse typique de 250 tonnes moulant une pièce en ABS de 200 g avec un cycle de 25 secondes, la phase de refroidissement représente environ 50 % du cycle, la phase de maintien 15 %, les phases d'injection et de plastification 25 % et les phases d'ouverture/fermeture 10 %. C'est lors de la phase de refroidissement que la machine servo-motorisée réalise les économies les plus importantes.
La prime Servo : coût d'investissement vs coût d'exploitation
Une presse à injecter servo-hydraulique coûte généralement de 30 à 60 % de plus qu'une machine conventionnelle équivalente de même tonnage et de même volume d'injection. Ce surcoût précis dépend du constructeur, du fournisseur du système servo et des spécifications de la machine. Pour une presse standard de 250 tonnes, le surcoût lié à la servo-hydraulique sur le marché actuel est de l'ordre de plusieurs dizaines de milliers d'euros – un montant non négligeable, mais pas déterminant pour un responsable d'usine envisageant un tel achat.
La prime est compensée par les économies d'énergie. Pour chiffrer le retour sur investissement, trois éléments sont nécessaires : les économies d'énergie par cycle, le nombre de cycles par poste et le coût de l'électricité.gamme de produits de systèmes servoCe système est conçu pour les servomoteurs à pompes à palettes utilisés dans les applications de moulage par injection, avec des économies d'énergie au niveau du système conformes aux spécifications annoncées. Pour une machine de 250 tonnes fonctionnant par cycle de 25 secondes pendant 6 000 heures par an (soit environ deux équipes en continu), les économies d'électricité annuelles sont significatives et permettent d'amortir le surcoût du servomoteur en 18 à 36 mois d'utilisation, selon le tarif d'électricité local.
Actualités sur les plastiquesetTechnologie des plastiquesDes données d'enquête pluriannuelles publiées montrent que les presses servo-hydrauliques dominent désormais les ventes de presses neuves de 50 à 800 tonnes en Amérique du Nord, en Europe et en Asie de l'Est, les presses conventionnelles étant de plus en plus réservées à des applications spécifiques de forte puissance et de spécialité. Cette évolution du marché témoigne de la rentabilité de l'investissement : si le surcoût lié à la servo-hydraulique n'était pas amorti en trois ans, le marché n'aurait pas connu cette transformation.
Maintenance : là où les deux systèmes divergent
Le profil de maintenance d'un système servo-hydraulique diffère de celui d'une presse conventionnelle dans trois domaines.
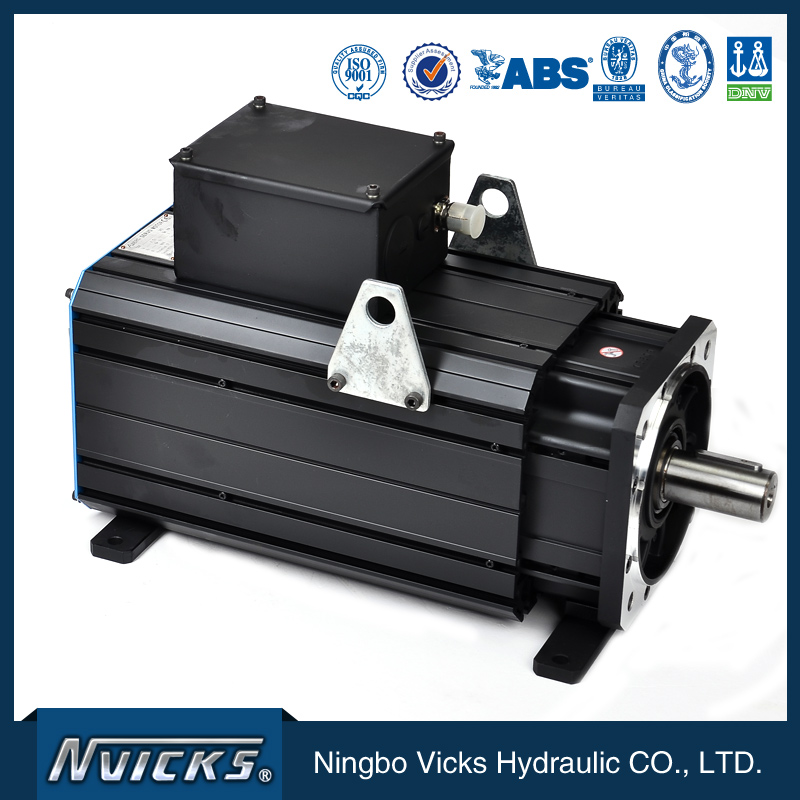
Tout d'abord, le servomoteur lui-même nécessite moins d'entretien qu'un moteur à induction de puissance équivalente : absence de balais et de bagues collectrices, et rotor à aimant permanent ne nécessitant aucun courant d'excitation. Le variateur de fréquence (VFD) requiert un entretien spécifique (ventilateurs de refroidissement, condensateurs électrolytiques d'une durée de vie de 8 à 12 ans), mais les composants actifs du moteur sont conçus pour une longue durée de vie sans maintenance planifiée.
Deuxièmement, la pompe hydraulique d'un système servo fonctionne à vitesse variable et généralement à un régime moyen inférieur à celui d'une pompe à régime fixe sur une presse conventionnelle. Un régime moyen plus faible se traduit par une usure réduite des roulements, une diminution des cycles thermiques et une durée de vie accrue des joints. Données de terrain publiées parTechnologie de fabrication de mouleset divers fournisseurs de pompes hydrauliques démontrent systématiquement que les pompes à palettes à vitesse variable ont une durée de vie sensiblement plus longue que la même pompe à palettes à vitesse fixe sur une presse comparable.
Troisièmement, le refroidisseur d'huile d'une presse servo-hydraulique fonctionne moins en continu car la dissipation thermique par la soupape de dérivation est réduite. Le ventilateur du refroidisseur ou la pompe à eau de refroidissement s'active et se désactive en fonction de la température réelle de l'huile, au lieu de fonctionner en continu. Un temps de fonctionnement réduit du refroidisseur implique une maintenance moindre et une consommation électrique parasite réduite du système de refroidissement.
À l'inverse, une presse conventionnelle engendre une usure plus importante des paliers du moteur et de la pompe, un remplacement plus fréquent des joints et une contrainte thermique accrue sur l'huile, ce qui accélère son oxydation et raccourcit l'intervalle de vidange. Sur une presse conventionnelle fonctionnant en trois-huit, l'intervalle de vidange est généralement de 4 000 heures ; sur une presse servo-hydraulique avec le même cycle de service, cet intervalle passe à 6 000–8 000 heures. Le coût de l'huile sur une période de 5 ans est significatif : une presse de 250 tonnes contient entre 400 et 600 litres d'huile hydraulique, et le coût de l'huile, auquel s'ajoutent les frais d'élimination à chaque vidange, représente un poste de dépense important sur de nombreux marchés.
Bruit et environnement de travail
La presse conventionnelle fait fonctionner le moteur et la pompe à pleine vitesse en continu, générant un niveau sonore constant de 78 à 85 dB(A) au poste de l'opérateur. La presse servo-hydraulique, quant à elle, réduit la vitesse du moteur et de la pompe pendant les phases de maintien et de refroidissement, diminuant ainsi considérablement le bruit provenant du système hydraulique. Le niveau sonore total de la machine chute alors à 65-72 dB(A), soit la différence entre un niveau nécessitant le port de protections auditives pour une exposition complète et un niveau proche de la limite réglementaire.
La réduction du bruit n'entraîne pas d'économies directes, mais elle représente un avantage réel sur les marchés où la réglementation en matière de bruit au travail est stricte (directive européenne SST 2003/10/CE, norme américaine OSHA 29 CFR 1910.95, norme chinoise GBZ 2.2), et où les presses conventionnelles imposent le port de protections auditives aux opérateurs. Le coût des protections auditives, des tests audiométriques et des infrastructures de contrôle du bruit en atelier n'est généralement pas pris en compte dans le calcul du retour sur investissement énergétique, mais il s'agit d'un coût réel sur un horizon de 5 ans.
Précision et répétabilité
Le système servo-hydraulique présente un avantage en termes de précision qui n'apparaît pas toujours dans le calcul du retour sur investissement énergétique, mais qui se traduit par une réduction significative du taux de rebut. La régulation de pression en boucle fermée, grâce à un capteur de pression et une pompe à vitesse variable, maintient la pression dans la cavité avec une précision supérieure à celle d'un système à pompe fixe et vannes proportionnelles. Pour les pièces de haute précision (optique, médical, emballage), la seule amélioration du taux de rebut peut amortir le surcoût du système servo-hydraulique sur une période de 5 ans, indépendamment des économies d'énergie.
Société des ingénieurs en plasturgieL'entreprise publie des articles techniques sur la précision du moulage par injection servo-hydraulique, notamment sur les variations de poids d'une injection à l'autre et les données de répétabilité dimensionnelle. Le gain de précision constaté est faible pour les pièces à tolérances larges (généralement une réduction de 10 à 20 % des variations d'une injection à l'autre) et significatif pour les pièces à tolérances serrées (une réduction de 30 à 50 %).
Là où l'hydraulique conventionnelle reste gagnante
La presse hydraulique classique à pompe fixe n'est pas obsolète. Trois catégories d'applications la privilégient encore.
- Machines de très haut tonnage (plus de 1 500 tonnes).Le surcoût du système servo est proportionnel à la puissance du moteur ; à très forte puissance, ce surcoût devient suffisamment important pour allonger la période d'amortissement. Certaines applications spécifiques à forte puissance exigent également des caractéristiques de réponse dynamique particulières qu'un système à vitesse variable ne peut offrir aussi précisément qu'un système à pompe fixe avec un accumulateur de grande capacité.
- Applications à cycle long et à fonctionnement continu.Si la presse effectue un cycle de 90 secondes sur une pièce à parois épaisses avec une longue phase de maintien et un fonctionnement continu en trois-huit, la machine servo-motorisée permet toujours des économies d'énergie, mais celles-ci sont amorties sur un nombre de cycles annuels plus faible. La période de retour sur investissement s'allonge et la machine conventionnelle devient plus compétitive.
- Installations à budget limité.Une usine disposant d'un budget d'investissement limité et d'un horizon d'investissement court peut choisir rationnellement la presse conventionnelle en se basant uniquement sur le coût du capital, notamment si le coût local de l'électricité est faible.
En dehors de ces trois catégories, le système servo-hydraulique s'impose comme le choix dominant en termes de coût total de possession sur 5 ans. Les données du marché le confirment : la part de marché des systèmes servo-hydrauliques est majoritaire dans la plupart des régions et pour la plupart des classes de tonnage, à l'exception des applications spéciales de forte puissance mentionnées précédemment.
Élaboration du tableau de calcul du coût total de possession (TCO) sur 5 ans
Une comparaison du coût total de possession sur 5 ans entre une presse servo-hydraulique et une presse conventionnelle comprend quatre composantes : le capital, l’énergie, la maintenance et les rebuts/temps d’arrêt. Le calcul de chacune diffère.
Le coût d'investissement correspond au prix d'achat de la machine, auquel s'ajoutent l'installation, le transport, la formation et la mise en service. La prime servo représente la différence entre le coût d'investissement des deux machines.
Le coût énergétique correspond à la consommation cumulée en kWh sur 5 ans, multipliée par le tarif local de l'électricité. Les économies d'énergie réalisées grâce à la servo-presse représentent la différence entre la consommation énergétique d'une presse conventionnelle et celle d'une presse servo-motorisée sur la même période.
Le coût de maintenance correspond au total des pièces et de la main-d'œuvre sur 5 ans. La servomachine nécessite généralement moins d'entretien au niveau de la pompe, une fréquence de vidange d'huile réduite et un entretien du refroidisseur moins fréquent. La machine conventionnelle, quant à elle, présente une usure plus importante des roulements du moteur et de la pompe, ainsi qu'une consommation d'huile plus élevée.
Les coûts liés aux rebuts et aux temps d'arrêt correspondent à la valeur des pièces mises au rebut et à la perte de production due aux arrêts imprévus. La machine servo-commandée offre un contrôle de pression plus précis et un taux de rebut plus faible ; la machine conventionnelle présente un taux de rebut plus élevé pour les pièces à tolérances serrées, mais aucun inconvénient pour les pièces à tolérances plus larges.
Les économies nettes sur 5 ans de la servomachine correspondent à la somme des économies d'énergie, des économies de maintenance et des économies réalisées sur les rebuts et les temps d'arrêt, moins la prime servo. Si le résultat est positif, la servomachine est avantageuse. Dans le cas contraire, la machine conventionnelle est plus avantageuse sur un horizon de 5 ans.

Le cadre décisionnel : cinq questions à se poser avant de spécifier
Pour une installation spécifique, le choix entre servomoteurs et moteurs conventionnels peut se résumer à cinq questions.
- Quel est le profil du cycle ?Les phases de maintien et de refroidissement prolongées favorisent le servomoteur. Les cycles courts avec une forte demande de débit constant favorisent les deux types de cycles, avec peu de différence.
- Quel est l'horaire de fonctionnement ?Le fonctionnement continu en trois équipes amplifie les économies d'énergie. Le fonctionnement en une seule équipe avec de longues périodes d'inactivité réduit ces économies, car la presse est à l'arrêt la majeure partie de la journée.
- Quel est le coût local de l'électricité ?Les marchés à droits de douane élevés (Europe, Japon, une grande partie de l'Asie de l'Est) accélèrent le retour sur investissement. Les marchés à droits de douane faibles (certaines régions du Moyen-Orient, l'Amérique du Nord riche en gaz naturel) le ralentissent.
- Quelle est la tolérance de la pièce ?Les pièces à tolérances serrées (médicales, optiques, certains emballages) amplifient l'avantage des servocommandes grâce à une réduction des rebuts. Les pièces à tolérances plus larges annulent cet avantage.
- Qu'est-ce que la contrainte de capital ?Si la prime d'investissement ne peut être financée à un taux raisonnable, la période de récupération a son importance même si la rentabilité du projet est positive.
Pour une presse standard de 250 tonnes, fonctionnant en continu sur deux équipes avec un cycle de 25 secondes, sur un marché à tarifs modérés, le retour sur investissement se situe entre 18 et 36 mois. Pour une presse de 100 tonnes, fonctionnant en une seule équipe avec un cycle de 12 secondes, sur un marché à faibles tarifs, ce retour sur investissement peut atteindre 4 ans, voire plus.feuille de calcul du retour sur investissement du projetElle intègre les cinq variables et produit une recommandation spécifique au projet.
FAQ : Moulage par injection servo vs moulage par injection hydraulique conventionnel
Quelle quantité d'énergie une machine servo-hydraulique permet-elle d'économiser par rapport à une presse conventionnelle ?
Combien de temps faut-il pour que la prime du servofrein soit amortie ?
Existe-t-il des applications où l'hydraulique conventionnelle reste supérieure ?
Le système servo nécessite-t-il une formation spéciale pour les opérateurs ?
Quelles sont les différences de maintenance entre un système servo et un système conventionnel ?
Est-il possible de moderniser une presse conventionnelle avec un système servo-commandé ?
Le système servo est-il plus bruyant qu'une presse conventionnelle ?
Quelle est la différence typique de coût total de possession (TCO) sur 5 ans entre une presse servo et une presse conventionnelle ?
Besoin d'un calcul du coût total de possession (TCO) et du retour sur investissement sur 5 ans spécifique à un projet pour une comparaison entre une presse servo et une presse conventionnelle ?
Date de publication : 17 septembre 2026