TL;DR :Pour les applications de presses hydrauliques et de machines de moulage par injection, l'intégration du servovariateur et du servomoteur influe directement sur l'efficacité énergétique, le temps de cycle de production et la qualité du produit. Le choix du servovariateur dépend du débit de la pompe, de la pression du système, du cycle de service et du temps de réponse requis. Ce guide accompagne les équipes d'approvisionnement des fabricants de presses hydrauliques, des constructeurs de machines de moulage par injection et des intégrateurs de systèmes hydrauliques industriels à travers les trois spécifications d'intégration de servovariateurs qui optimisent l'efficacité énergétique et la productivité.
J'ai passé les dix dernières années chez Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) à accompagner des projets de systèmes hydrauliques dans plus de 40 pays, avec une expertise particulière dans les systèmes de presses hydrauliques, les systèmes hydrauliques de machines de moulage par injection et les centrales hydrauliques industrielles. Notre usine a fourni des pompes hydrauliques, des distributeurs hydrauliques et des composants de systèmes hydrauliques pour des installations de presses hydrauliques et de machines de moulage par injection en Asie, en Europe et sur le continent américain. Durant cette période, j'ai participé à des projets d'intégration de servovariateurs et de servomoteurs, allant de la modernisation de presses hydrauliques de 50 tonnes à l'installation de presses à compression de 4 000 tonnes.
L'intégration des servovariateurs et des servomoteurs est une application techniquement exigeante qui influe directement sur l'efficacité énergétique et la productivité des équipements hydrauliques. Les spécifications d'intégration dépendent du débit de la pompe, de la pression du système, du cycle de service, du temps de réponse requis et de l'architecture de commande en boucle fermée. Ce guide aborde les trois spécifications d'intégration de servovariateurs les plus souvent mal définies, en expliquant la justification technique de la spécification correcte, l'impact d'une spécification incorrecte et les questions à poser à tout fabricant de servovariateurs et de pompes hydrauliques avant de passer commande.Gamme de systèmes servo-hydrauliques Vicks, la configuration standard couvre les principales applications de presses hydrauliques et de machines de moulage par injection.
1. Pourquoi les spécifications d'intégration des servomoteurs sont-elles spécifiques à l'équipement et à l'application ?
L'intégration de servovariateurs et de servomoteurs aux pompes et systèmes hydrauliques est une technologie éprouvée pour réduire la consommation d'énergie des équipements hydrauliques. Le servovariateur contrôle la vitesse et le couple du servomoteur afin d'adapter le débit de la pompe hydraulique à la demande réelle du système, éliminant ainsi les pertes par étranglement à pression constante caractéristiques des systèmes hydrauliques conventionnels à moteur de pompe à vitesse fixe.
C'estparce queLes trois principales applications d'équipements hydrauliques (presse hydraulique, machine de moulage par injection et centrale hydraulique industrielle) présentent des cycles de service, des profils de pression et des temps de réponse fondamentalement différents. Les presses hydrauliques nécessitent une pression élevée pour la compression et une pression faible pour les mouvements rapides de déplacement et de retour, avec des temps de cycle typiques de 10 à 60 secondes. Les machines de moulage par injection requièrent une pression et un débit variables tout au long du cycle d'injection (serrage, injection, maintien, refroidissement, plastification), avec des temps de cycle typiques de 15 à 120 secondes. Les centrales hydrauliques industrielles nécessitent une pression et un débit relativement constants pour les applications à fonctionnement continu, avec un temps de réponse de l'ordre de la milliseconde.
DoncLes spécifications d'un servovariateur et d'un servomoteur adaptées à une application sont généralement inadaptées aux autres. Les spécifications optimales d'un servovariateur pour une presse hydraulique diffèrent de celles d'une machine de moulage par injection, qui elles-mêmes diffèrent de celles d'une centrale hydraulique industrielle. Les fabricants qui tentent d'utiliser une seule configuration de servovariateur pour ces trois applications font généralement des compromis sur l'efficacité énergétique, le temps de cycle ou le temps de réponse, ce qui se traduit par une consommation d'électricité plus élevée, une productivité moindre et une qualité de produit moins constante.
1.1 Comment Vicks Hydraulic aborde la fabrication des servomoteurs et des pompes hydrauliques
Avant de détailler les trois spécifications, un bref aperçu des capacités de production intégrées verticalement de Vicks Hydraulic. Nous maîtrisons l'intégralité de la chaîne de production en interne : usinage de la pompe hydraulique → assemblage de la vanne hydraulique → assemblage du moteur électrique → intégration du servomoteur → assemblage du groupe hydraulique → tests → certification. Les spécifications d'entrée pour une commande de servomoteur et de pompe hydraulique comprennent généralement : (1) l'application (presse hydraulique, machine à mouler par injection, centrale hydraulique industrielle ou autre équipement hydraulique), (2) le déplacement de la pompe (généralement de 16 cm³/tr à 250 cm³/tr pour les applications de presse hydraulique et de 45 cm³/tr à 500 cm³/tr pour les applications de machine à mouler par injection), (3) la pression du système (généralement de 200 bar à 700 bar), (4) le cycle de service (temps de cycle, profil de charge et rapport de service continu) et (5) l'exigence de temps de réponse (généralement de 20 à 50 ms pour les applications de presse et de 5 à 20 ms pour les applications de machine à mouler par injection).
À partir de ces données, l'équipe d'ingénierie hydraulique de Vicks élabore une proposition de projet comprenant : (1) la sélection d'un servomoteur et d'un servovariateur adaptés aux exigences de l'application, (2) la sélection d'une pompe hydraulique adaptée aux exigences de pression et de débit, (3) le calcul du rendement du système pour le cycle de service cible, et (4) une estimation du délai de livraison entre la confirmation de commande et la première livraison. Le délai de livraison habituel est de 20 à 35 jours ouvrables pour les ensembles servovariateur et pompe standard, et de 45 à 60 jours ouvrables pour les configurations sur mesure ou de grande capacité. À titre indicatif, en matière d'efficacité énergétique,Performance certifiée Eurovent (ECP) pour les systèmes hydrauliquesCe cadre de référence fournit le référentiel international pertinent de certification d'efficacité pour les systèmes servo-hydrauliques.
2. Spécification n° 1 — Compatibilité servomoteur et pompe pour applications de presses hydrauliques
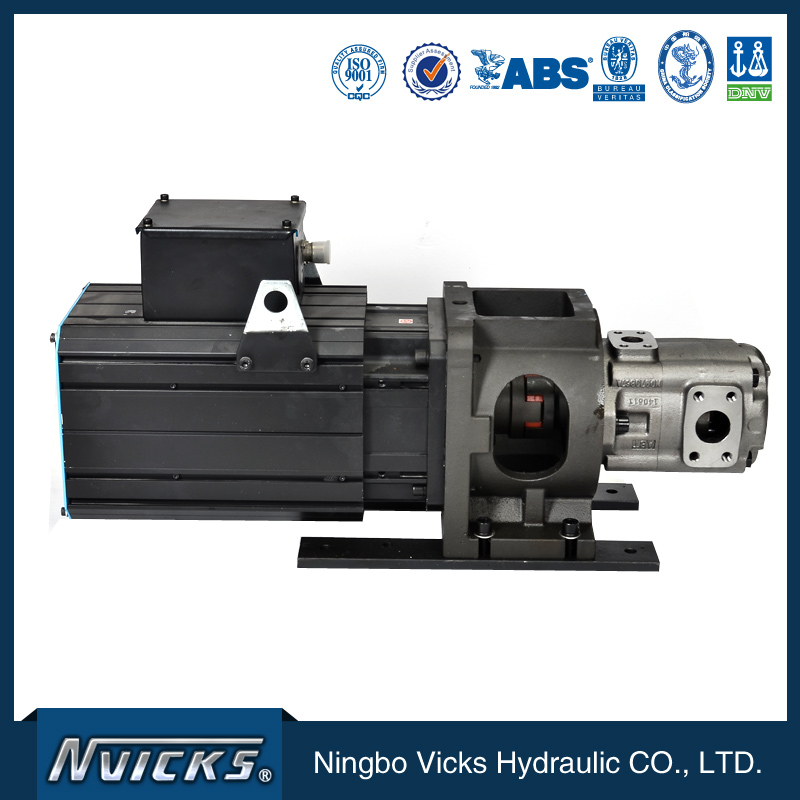
La première spécification d'intégration d'un servomoteur concerne l'association du servomoteur et de la pompe hydraulique pour les applications de presses hydrauliques. Le système de servomoteur de la presse hydraulique doit fournir un couple suffisant pour entraîner la pompe hydraulique à la pression du système en condition de charge maximale (course de compression), et une vitesse suffisante pour assurer un débit de déplacement rapide lors des courses à basse pression (courses d'avance et de retour rapides).
2.1 Pourquoi la spécification du couple maximal est importante pour les applications de presse
Le couple maximal requis pour un servomoteur de presse hydraulique est déterminé par la pression maximale du système et la cylindrée de la pompe. Pour une cylindrée de 100 cm³/tr et une pression maximale de 350 bar (valeurs typiques d'une presse hydraulique de 1 000 tonnes), le couple maximal requis est d'environ 580 Nm (calculé comme suit : cylindrée de la pompe × pression maximale / (2π × 60)). Le couple maximal nominal du servomoteur doit être supérieur à cette valeur calculée, avec une marge de sécurité de 20 à 30 %.
L'erreur la plus fréquente que je constate lors du dimensionnement des servomoteurs est le sous-dimensionnement de leur couple maximal, basé sur le couple moyen requis plutôt que sur le couple maximal. Le couple moyen pour une application de presse est nettement inférieur au couple maximal (généralement 30 à 50 % de celui-ci pour la plupart des cycles de service). Un servomoteur dimensionné pour le couple moyen saturera pendant la course de compression et déclenchera la protection contre les surintensités, arrêtant ainsi la presse. La solution consiste à dimensionner le couple maximal du servomoteur en fonction de la pression maximale du système et du débit de la pompe.
2.2 Spécifications de cylindrée de la pompe pour la durée du cycle de presse
Le débit de la pompe détermine le débit maximal du servomoteur à sa vitesse nominale. Pour une presse hydraulique équipée d'une pompe de 100 cm³/tr entraînée par un servomoteur à 3 000 tr/min, le débit maximal est d'environ 300 litres par minute. Ce débit détermine la vitesse de déplacement rapide (généralement de 100 à 300 mm/s pour les applications de presse) et la vitesse de retour (généralement de 200 à 500 mm/s).
Pour les applications de presse à cadence élevée (généralement de 8 à 15 cycles par minute pour les presses d'emboutissage et de 3 à 8 cycles par minute pour les presses de moulage par compression), le débit de la pompe doit être suffisant pour assurer le débit requis à la vitesse nominale du servomoteur. L'équipe d'ingénierie hydraulique de Vicks préconise généralement une pompe à cylindrée variable (généralement une pompe à pistons axiaux à détection de charge) associée au servomoteur pour les applications de presse. La fonction de détection de charge adapte le débit de la pompe à la demande du système et permet de réaliser des économies d'énergie supplémentaires par rapport à la simple régulation de la vitesse du servomoteur.
Parce queL'adéquation entre le servomoteur et la pompe influe directement sur la durée du cycle de la presse et sur l'efficacité énergétique.doncLe dimensionnement du servomoteur et de la pompe est une décision cruciale pour l'intégration d'un système d'entraînement servo sur une presse. Le surcoût d'une combinaison servomoteur/pompe correctement dimensionnée est généralement de 25 à 40 % supérieur à celui d'une combinaison sous-dimensionnée, mais la réduction du temps de cycle et les économies d'énergie permettent d'amortir ce surcoût en 12 à 24 mois d'utilisation normale de la presse.
3. Spécification n° 2 — Temps de réponse du servomoteur pour les machines de moulage par injection
La seconde spécification d'intégration du servomoteur concerne le temps de réponse de ce dernier pour les applications de moulage par injection. Le système de servomoteur de la machine de moulage par injection doit assurer une réponse rapide en matière de contrôle de la pression et du débit tout au long du cycle d'injection, notamment pendant la phase d'injection (généralement de 50 à 500 ms) et la phase de maintien (généralement de 2 à 20 secondes).
3.1 Pourquoi le temps de réponse est important pour la qualité du moulage par injection
Le temps de réponse du servomoteur et du système hydraulique influe directement sur le profil de vitesse d'injection, la stabilité de la pression de maintien et la qualité de la pièce finie. Un temps de réponse lent (généralement supérieur à 50 ms) entraîne des fluctuations de la vitesse d'injection qui affectent l'état de surface, la régularité du poids et la précision dimensionnelle de la pièce. Un temps de réponse rapide (généralement inférieur à 20 ms) garantit une vitesse d'injection et une pression de maintien stables, ce qui améliore la régularité de la qualité des pièces et réduit le taux de rebut.
L'erreur la plus fréquente que je constate concernant les spécifications du temps de réponse est l'utilisation d'un servomoteur standard (généralement avec un temps de réponse de 30 à 50 ms) pour des applications de moulage par injection de haute précision. Ce type de servomoteur convient aux applications de moulage par injection classiques, mais s'avère insuffisant pour les applications de haute précision (telles que le moulage de lentilles optiques, de dispositifs médicaux et de composants électroniques de précision) qui requièrent des temps de réponse de 10 à 20 ms, voire meilleurs.
La gamme de servomoteurs hydrauliques Vicks comprend : (1) des servomoteurs standard avec un temps de réponse de 30 à 50 ms pour les applications d’injection plastique courantes, (2) des servomoteurs haute performance avec un temps de réponse de 10 à 20 ms pour les applications d’injection plastique de précision, et (3) des servomoteurs sur mesure avec un temps de réponse personnalisé pour répondre aux exigences spécifiques des équipementiers. Le surcoût des servomoteurs haute performance est généralement de 30 à 50 % supérieur à celui des servomoteurs standard, mais la réduction du taux de rebut et l’amélioration de la constance de la qualité des pièces permettent d’amortir ce surcoût en 6 à 18 mois d’utilisation typique d’une ligne d’injection plastique de haute précision.
3.2 Précision du contrôle de pression pour la phase de maintien
La phase de maintien du cycle de moulage par injection exige un contrôle précis de la pression (généralement à ±1 bar près) pendant 2 à 20 secondes. La précision de ce contrôle dépend de la bande passante de la boucle de pression du servomoteur, de la précision du capteur de pression et de la rigidité du système hydraulique. La précision standard du contrôle de pression par servomoteur est généralement de ±2 à 5 bar, ce qui est suffisant pour les applications courantes de moulage par injection.
Pour les applications de moulage par injection de haute précision, l'équipe d'ingénierie hydraulique de Vicks préconise généralement : (1) un servomoteur haute performance avec une bande passante de boucle de pression de 50 Hz ou plus, (2) un capteur de pression de précision avec une exactitude de ±0,5 % de la pleine échelle ou mieux, et (3) un système hydraulique dont la rigidité est documentée pour la plage de fréquences de contrôle de la pression. Le système de contrôle de pression haute performance augmente le coût du servomoteur de 20 à 35 %, mais la réduction des variations de poids des pièces et l'amélioration de la constance dimensionnelle diminuent le taux de rebut de 1 à 3 points de pourcentage, ce qui peut représenter une économie de 50 000 à 200 000 $ par an pour une opération de moulage par injection de haute précision classique.
Parce queLe temps de réponse du servomoteur et la précision du contrôle de la pression affectent directement la qualité des pièces moulées par injection.doncLes spécifications du servomoteur doivent être soigneusement adaptées aux exigences de qualité des pièces. Un servomoteur standard est généralement inadapté aux applications de haute précision ; pour les équipements de moulage par injection de précision, il est recommandé d’opter pour un modèle haute performance.
4. Spécification n° 3 — Efficacité du système et économies d'énergie pour les groupes électrogènes industriels
La troisième spécification d'intégration des servovariateurs concerne l'efficacité du système et les économies d'énergie pour les applications de centrales hydrauliques industrielles. Le système de servovariateur de la centrale hydraulique industrielle doit garantir un fonctionnement écoénergétique sur une large plage de pressions et de débits, le servovariateur et le servomoteur contrôlant le débit de la pompe hydraulique en temps réel afin de répondre aux besoins du système.
4.1 Pourquoi l'efficacité énergétique est importante pour les applications à fonctionnement continu
Les groupes hydrauliques industriels fonctionnent généralement de 8 à 24 heures par jour, 5 à 7 jours par semaine, ce qui représente souvent un coût énergétique important. Les économies d'énergie réalisées grâce à un système d'asservissement bien conçu peuvent être substantielles : une réduction de la consommation électrique de 30 à 60 % par rapport à un système de pompe à vitesse fixe classique, selon le cycle de service et le profil de pression du système.
Pour un groupe hydraulique de 75 kW fonctionnant 16 heures par jour, 6 jours par semaine, les économies annuelles sur la facture d'électricité réalisées grâce à un système d'asservissement bien conçu s'élèvent généralement à 15 000 $ à 30 000 $ par an (pour un coût de l'électricité de 0,10 $ à 0,15 $ par kWh). Le surcoût lié à ce système (généralement de 15 000 $ à 35 000 $ par rapport à un système de pompe à vitesse fixe classique) est généralement amorti en 6 à 18 mois d'utilisation normale. Les rapports de l'Agence internationale de l'énergie (AIE) sur l'efficacité énergétique industrielle constituent le référentiel international pour les objectifs d'efficacité énergétique des systèmes hydrauliques industriels.
4.2 Spécification et vérification de l'efficacité du système
Le rendement d'un système hydraulique à servocommande dépend du rendement du servovariateur (généralement de 95 à 97 %), du rendement du servomoteur (généralement de 92 à 96 %), du rendement volumétrique de la pompe hydraulique (généralement de 95 à 98 %) et du rendement mécanique de la pompe hydraulique (généralement de 92 à 96 %). Le rendement global du système est le produit de ces rendements et se situe généralement entre 75 et 90 % selon le point de fonctionnement.
Le rendement du système d'entraînement servo Vicks Hydraulic est généralement de 80 à 88 % au point de fonctionnement nominal, la courbe de rendement étant documentée pour toute la plage de fonctionnement. Pour les applications exigeant un rendement maximal, l'équipe d'ingénierie de Vicks Hydraulic peut fournir une combinaison servomoteur et pompe hydraulique à haut rendement permettant d'atteindre un rendement système de 85 à 90 % au point de fonctionnement nominal.
Pour les applications de groupes hydrauliques industriels, le calcul des économies d'énergie doit prendre en compte le profil de fonctionnement annuel complet, et non uniquement le point de fonctionnement nominal. Un groupe hydraulique industriel classique fonctionne généralement à charge partielle pendant 40 à 70 % de son temps, et le rendement du servomoteur à charge partielle est généralement inférieur à celui à charge nominale. L'équipe d'ingénierie hydraulique de Vicks propose un calcul des économies d'énergie basé sur le cycle de service, qui considère l'ensemble du profil de fonctionnement et fournit une estimation réaliste des économies d'énergie annuelles.
Parce queL'efficacité du système influe directement sur le coût de l'électricité et les frais d'exploitation.doncLes spécifications d'efficacité et le calcul des économies d'énergie en fonction du cycle de service sont des éléments essentiels du cahier des charges d'intégration des servovariateurs. Le surcoût d'un système de servovariateur à haut rendement est généralement justifié par les économies d'énergie réalisées sur l'ensemble du cycle de vie de l'équipement, le retour sur investissement étant généralement de 12 à 24 mois pour les applications de groupes électrogènes industriels.
5. Cadre de spécifications — Questions à poser au fabricant de servomoteurs et de pompes hydrauliques
Pour les équipes d'approvisionnement des fabricants de presses hydrauliques, des constructeurs de machines de moulage par injection et des intégrateurs de systèmes hydrauliques industriels, la méthodologie d'analyse préalable que j'utilise est identique pour les trois spécifications. Les cinq questions ci-dessous sont celles que je pose systématiquement à chaque client lors de la discussion initiale du projet ; elles permettent d'identifier les fabricants de servomoteurs et de pompes hydrauliques capables de répondre aux besoins des presses hydrauliques et des machines de moulage par injection, et ceux dont les produits sont limités aux applications industrielles générales.
5.1 Capacité de fabrication de servomoteurs et de moteurs
Demandez des informations sur les capacités de fabrication des servovariateurs, des servomoteurs et des tests d'intégration. Un fabricant réputé de servovariateurs et de pompes hydrauliques doit maîtriser l'intégralité de la chaîne de production, en fournissant une documentation complète sur les tests d'intégration relatifs à l'efficacité du système et au temps de réponse. La chaîne de production de Vicks Hydraulic couvre l'assemblage des servovariateurs, des servomoteurs et des pompes hydrauliques, ainsi que les tests d'intégration du système servohydraulique complet.Certification des machines industrielles TÜV RheinlandCe cadre de référence fournit les outils de test et de certification tiers pour les systèmes servo-hydrauliques.
5.2 Projets de référence de presses hydrauliques et de moulage par injection
Demandez les références documentées de presses hydrauliques et de moulage par injection, accompagnées des coordonnées de clients et des spécifications des projets. La liste de références de Vicks Hydraulic comprend des projets de presses hydrauliques pour les secteurs du formage de l'acier, de l'emboutissage automobile et du moulage de composites, ainsi que des projets de machines de moulage par injection pour les biens de consommation, les dispositifs médicaux et les composants électroniques. Cette liste est disponible sur demande sérieuse sous accord de confidentialité.
5.3 Assistance technique et analyse des applications
Renseignez-vous sur les capacités d'assistance technique, le processus d'analyse d'application et le délai d'intervention habituel. Un fabricant réputé devrait fournir une assistance technique incluant le dimensionnement des servomoteurs, le choix de la cylindrée de la pompe, l'analyse du cycle de service et le calcul des économies d'énergie. L'équipe d'ingénierie hydraulique de Vicks propose l'analyse d'application en standard, avec un délai d'intervention habituel de 5 à 10 jours ouvrés pour les applications standard et de 10 à 20 jours ouvrés pour les applications OEM complexes.
5.4 Capacité de test et vérification de la qualité
Demandez des informations sur les capacités de test, le processus de vérification de la qualité et la documentation relative aux tests. Un fabricant réputé de servovariateurs et de pompes hydrauliques doit disposer d'un banc d'essai documenté pour les tests de servovariateurs, de servomoteurs, de pompes hydrauliques et de systèmes intégrés. Le banc d'essai de Vicks Hydraulic comprend des bancs d'essai pour servovariateurs, des bancs d'essai dynamométriques pour servomoteurs, des bancs d'essai pour pompes hydrauliques et des bancs d'essai pour systèmes intégrés avec simulation de charge hydraulique.
5.5 Assistance après-vente et service technique
Renseignez-vous sur le service après-vente, les conditions de garantie et la disponibilité des pièces détachées. Un fabricant réputé doit fournir une garantie écrite (généralement de 18 à 24 mois à compter de la livraison ou de 12 à 18 mois à compter de la mise en service, selon la première échéance), un stock de pièces détachées pour les principaux composants d'usure et une assistance technique pendant et après la période de garantie. L'équipe après-vente de Vicks Hydraulic comprend des techniciens d'intervention sur site pour les projets d'envergure et un stock de pièces détachées pour les principales gammes de produits, avec une assistance technique disponible par téléphone, courriel et intervention sur site.
6. Erreurs courantes d'approvisionnement dans le cadre de l'intégration des servomoteurs
Dans les dizaines de projets d'intégration de servovariateurs que j'ai accompagnés, les mêmes erreurs se répètent. Voici les quatre plus fréquentes, classées par ordre d'impact sur l'efficacité énergétique et la productivité des équipements.
6.1 Erreur n° 1 — Spécifier le servomoteur par son couple moyen plutôt que par son couple maximal
Spécifier le servomoteur en fonction de son couple moyen est pratique, mais conduit presque toujours à un sous-dimensionnement pour les applications de presses hydrauliques et de machines de moulage par injection. Le couple de pointe (pendant la course de compression, la phase d'injection ou la phase de maintien haute pression) est généralement 2 à 3 fois supérieur au couple moyen ; le servomoteur doit donc être dimensionné pour ce couple de pointe, avec une marge de sécurité. La solution consiste à spécifier le couple de pointe requis au fabricant du servomoteur, qui déterminera la taille appropriée du bâti.
6.2 Erreur n° 2 — Utilisation d'un servomoteur à usage général pour des applications de haute précision
L'utilisation d'un servomoteur standard pour des applications de moulage par injection ou de presse hydraulique de haute précision est une erreur fréquente qui entraîne un temps de réponse et une précision de contrôle de pression insuffisants. Les applications de haute précision exigent des servomoteurs avec des temps de réponse de 10 à 20 ms, voire meilleurs, et une précision de contrôle de pression de ±1 bar, voire meilleure. La solution consiste à spécifier les exigences de temps de réponse et de précision de contrôle de pression pour l'application et à sélectionner le servomoteur en conséquence.
6.3 Erreur n° 3 — Négliger le cycle de service dans le calcul des économies d'énergie
Calculer les économies d'énergie uniquement à partir du point de fonctionnement nominal est une erreur fréquente qui surestime les économies d'énergie annuelles pour de nombreuses applications industrielles. Le calcul des économies d'énergie en fonction du cycle de service doit prendre en compte le profil de fonctionnement complet, incluant le fonctionnement à charge partielle, le fonctionnement à vide et les périodes d'arrêt. L'équipe d'ingénierie hydraulique de Vicks propose des calculs d'économies d'énergie en fonction du cycle de service comme service standard pour accompagner la spécification des équipements.
6.4 Erreur n° 4 — Sous-dimensionnement de la précision des capteurs de pression et de débit
L'utilisation de capteurs de précision standard (généralement ±1 à 2 % de la pleine échelle) pour des applications de haute précision est une erreur fréquente qui limite la précision de la régulation de pression et de débit. Les applications de haute précision exigent des capteurs de pression d'une précision de ±0,5 % de la pleine échelle ou mieux, et des capteurs de débit d'une précision similaire. La solution consiste à spécifier les exigences de précision des capteurs pour l'application et à sélectionner les capteurs en conséquence.
7. Foire aux questions
7.1 Qu'est-ce qui rend l'emplacement de Vicks Hydraulic à Ningbo avantageux pour les acheteurs internationaux d'équipements hydrauliques ?
Ningbo est l'un des principaux centres de fabrication d'équipements hydrauliques en Chine, bénéficiant d'une expertise pointue dans la conception, la fabrication et les essais de pompes, de distributeurs et de systèmes hydrauliques. Dans un rayon de 50 km, Vicks Hydraulic a accès à des fournisseurs spécialisés pour les principaux composants, notamment les pièces de pompes hydrauliques, les composants de moteurs électriques, l'électronique des servovariateurs et l'intégration de systèmes hydrauliques. Pour les acheteurs internationaux d'équipements hydrauliques, cela se traduit par des délais de livraison plus courts pour les servovariateurs et les pompes (généralement de 20 à 35 jours ouvrables pour les solutions standard, contre 50 à 80 jours pour les fournisseurs hors de la zone), un coût système réduit grâce à la densité de la chaîne d'approvisionnement locale et des procédures d'exportation simplifiées. Le port de Ningbo assure une logistique performante pour les expéditions internationales vers tous les principaux marchés. Pour les données relatives au trafic du port de Ningbo, veuillez consulter [lien manquant].Statistiques officielles du port de Ningbo Zhoushan.
7.2 Vicks Hydraulic peut-il fabriquer des ensembles servomoteurs et pompes hydrauliques personnalisés pour des applications spécifiques ?
Oui. La conception de servomoteurs et de pompes hydrauliques sur mesure est l'une de nos principales compétences. Notre processus d'ingénierie standard comprend : (1) l'analyse du cahier des charges, incluant le cycle de service, le profil de pression, le temps de réponse et l'objectif d'économie d'énergie ; (2) le conseil en ingénierie concernant le dimensionnement du servomoteur, la cylindrée de la pompe et l'architecture du système ; (3) la conception du système sur mesure avec plans techniques, calculs de performance et vérification du rendement ; (4) la fabrication avec un contrôle qualité documenté ; et (5) les essais et la certification pour l'application. Le délai de livraison habituel, de la réception du cahier des charges à la première livraison, est de 20 à 35 jours ouvrés pour les solutions standard et de 45 à 60 jours ouvrés pour les configurations complexes ou de grande capacité.
7.3 Quelle est la gamme de servomoteurs et de pompes hydrauliques disponibles chez Vicks Hydraulic ?
La gamme de servomoteurs et de pompes hydrauliques Vicks Hydraulic comprend : (1) des servomoteurs pour presses hydrauliques d’une puissance de 7,5 kW à 250 kW, (2) des servomoteurs pour machines de moulage par injection d’une puissance de 11 kW à 400 kW, (3) des servomoteurs pour centrales hydrauliques industrielles d’une puissance de 7,5 kW à 350 kW, (4) des pompes hydrauliques à pistons axiaux pour servomoteurs d’une cylindrée de 16 cm³/tr à 500 cm³/tr et d’une pression de 250 bar à 700 bar, et (5) des distributeurs hydrauliques et des accessoires pour systèmes servohydrauliques complets. Cette gamme s’adresse aux fabricants de presses hydrauliques, aux constructeurs de machines de moulage par injection et aux intégrateurs de systèmes hydrauliques industriels du monde entier. Pour consulter les spécifications complètes des produits et les guides de sélection, veuillez vous référer à la documentation technique.Catalogue de produits des systèmes servo-hydrauliques Vickssur le site web de l'entreprise.
7.4 Les servomoteurs et les pompes hydrauliques Vicks Hydraulic sont-ils certifiés conformes aux normes internationales ?
Oui. La gamme de servomoteurs et de pompes hydrauliques Vicks est certifiée conforme aux normes internationales en vigueur, notamment le marquage CE pour les marchés européens, la norme ISO 9001 pour la gestion de la qualité et les normes de sécurité des machines applicables aux équipements cibles.Cadre de marquage CE pour les machines industriellesLa norme européenne applicable aux servomoteurs hydrauliques Vicks vendus sur le marché de l'UE est la norme européenne. Pour les applications nécessitant des certifications spécifiques (telles que la certification UL pour le marché nord-américain ou les certifications OEM spécifiques), Vicks Hydraulic accompagne le processus de certification en fournissant des rapports d'essais et des déclarations de conformité.
7.5 Comment Vicks Hydraulic assure-t-il la constance de la qualité sur l'ensemble des séries de production de servomoteurs et de pompes hydrauliques ?
Chaque servovariateur et pompe hydraulique fait l'objet d'un contrôle qualité documenté en cinq étapes : (1) inspection des matières premières et des composants à réception, avec certificats d'usine pour les principaux composants (électronique du servovariateur, bobinages du servomoteur, pièces de la pompe hydraulique) ; (2) contrôle en cours de production lors de l'assemblage du servovariateur, du servomoteur, de la pompe hydraulique et de l'intégration du système ; (3) test à vide de chaque unité avec documentation des performances ; (4) test en charge par échantillonnage (généralement 5 à 10 % de chaque lot de production) avec documentation des résultats d'efficacité et de temps de réponse ; et (5) audit avant expédition avec dossier complet de documentation système. Le système de management de la qualité est certifié ISO 9001, avec maîtrise statistique des processus (MSP) appliquée aux paramètres de performance critiques des servovariateurs et des pompes hydrauliques pour les séries de production supérieures à 50 unités par lot.
8. Conclusion — L’intégration des servomoteurs comme stratégie d’efficacité énergétique et de productivité
Les trois spécifications d'intégration des servovariateurs que j'ai abordées — l'adéquation servomoteur/pompe pour les presses hydrauliques, le temps de réponse du servovariateur pour les machines de moulage par injection et l'efficacité du système et les économies d'énergie pour les groupes hydrauliques industriels — sont les critères de choix qui déterminent l'efficacité énergétique des équipements hydrauliques, la productivité et la qualité des produits finis. Les servovariateurs standard couvrent 80 % des applications à faible demande, mais c'est dans les 20 % d'applications haute pression, haute précision et cadence élevée qu'une spécification rigoureuse apporte une valeur ajoutée significative.
Si vous êtes responsable des achats chez un fabricant de presses hydrauliques, un constructeur de machines de moulage par injection ou un intégrateur de systèmes hydrauliques industriels, le cadre présenté ci-dessus vous permettra de spécifier de manière structurée les systèmes de servomoteurs et de pompes hydrauliques. Les questions de la section 5 sont celles que j'utilise lors des discussions initiales de projet ; elles permettent systématiquement d'identifier les fabricants de servomoteurs capables de répondre aux exigences de précision, de temps de réponse et d'efficacité des équipements hydrauliques modernes.
L'année 2026 offre des perspectives considérables. Le marché mondial des équipements hydrauliques est en constante évolution, porté par les réglementations en matière d'efficacité énergétique, l'intégration de l'automatisation et les exigences de fabrication de précision, autant de facteurs qui stimulent la demande de systèmes servo-hydrauliques haute performance. Les fabricants d'équipements et les intégrateurs de systèmes qui définiront dès maintenant les spécifications de leurs servovariateurs seront ceux qui tireront pleinement parti des gains d'efficacité énergétique, de productivité et de qualité des produits au cours de la prochaine décennie. J'espère que ce cadre vous aidera à faire les choix de spécifications qui positionneront vos équipements hydrauliques de manière à optimiser leurs performances.
Date de publication : 2 juillet 2026