TL;DR.Une sucrerie de São Paulo remplaçait ses pompes à palettes tous les 90 jours. En modifiant trois éléments des spécifications du fabricant – l'huile côté réservoir par une huile hydraulique à indice de viscosité élevé supportant des températures de réservoir supérieures à 50 °C, un filtre de retour absolu de 10 microns et une cartouche Vickers série V – le cycle de remplacement est passé de 90 à 180 jours. La sucrerie a ainsi économisé près de la moitié de son budget annuel de pompes et a quasiment éliminé les pannes de pompes en pleine récolte. Voici l'étude de cas, avec les modifications apportées aux spécifications et le calcul des coûts.
Situation de référence : Pourquoi 90 jours étaient un délai normal pour les pompes à palettes des sucreries de São Paulo
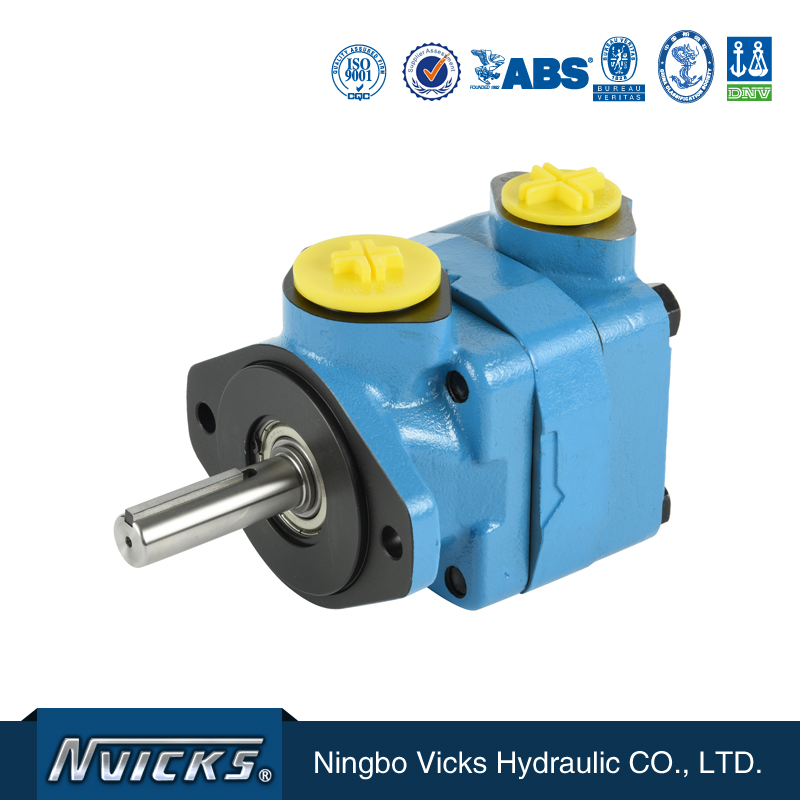
L'usine, de taille moyenne, est une unité de production de sucre et d'éthanol située à São Paulo et fonctionnant 24 h/24 et 7 j/7 d'avril à novembre. Le circuit hydraulique utilise des pompes à double palette Vickers série V réparties sur trois circuits de pression : cylindres de broyage, imbibition et manutention de la bagasse. Avant la modernisation, chaque cartouche de la série V était remplacée tous les 90 jours, indépendamment de son utilisation.
Ce cycle de 90 jours est courant dans les sucreries brésiliennes. Dans les régions tropicales, les cycles de remplacement des pompes à palettes standard varient généralement entre 60 et 90 jours. Le problème n'est pas la défaillance prématurée, mais plutôt le fait que ces intervalles de 90 jours placent le remplacement des pompes en pleine période de récolte, lorsque les arrêts de production sont les plus coûteux.
« À São Paulo, la récolte du sucre se déroule d'avril à novembre, 24 h/24 et 7 j/7. Un cycle de pompage de 90 jours implique trois à quatre changements de pompe planifiés pendant la période de récolte. Chaque changement entraîne un arrêt de production de quatre à six heures. C'est ce coût que le cahier des charges du constructeur devait prendre en compte. »
Les trois modifications techniques qui ont doublé la durée de vie de la pompe
La mise à niveau consiste en trois modifications des spécifications d'origine, et non en un simple remplacement de la pompe. La pompe elle-même reste globalement la même référence de la série V ; ce sont les spécifications environnantes qui ont été modifiées. Les trois modifications sont classées par ordre d'importance, la première étant la plus importante et la troisième la moins coûteuse.
Résumé de l'affaire de São Paulo.Cycle de remplacement initial : 90 jours (remplacements trimestriels). Cycle de remplacement après modernisation : 180 jours (remplacements bisannuels). Impact net sur le budget des pompes : environ -45 % par an. Pannes de pompes imprévues en pleine récolte : d’environ deux par saison de récolte à zéro la première année suivant la modernisation. Le coût de ces trois modifications est inférieur à celui d’un seul remplacement de pompe d’urgence en pleine récolte.
2.1 Modification 1 – Spécifications du fluide hydraulique : remplacement de l’huile standard ISO VG 46 par une huile à indice de viscosité élevé (IV) supportant une température de 50 °C.
Le principal facteur de variation a été le changement d'huile hydraulique. L'usine fonctionnait avec une huile minérale standard ISO VG 46 (indice de viscosité ~95, température maximale du fluide 60 °C). Lors d'une récolte à São Paulo, la température du fluide dans le réservoir a atteint 55 °C en milieu d'après-midi. À cette température, l'huile ISO VG 46 s'écoule à une viscosité de 13-14 cSt, soit à la limite inférieure de sa plage de fonctionnement.
Le fluide de conversion est une huile hydraulique à indice de viscosité élevé (VI 150+) présentant la même classification ISO VG 46 côté froid, mais une courbe de viscosité en fonction de la température beaucoup plus plate. À 55 °C, sa viscosité se situe entre 18 et 20 cSt, largement dans la plage recommandée pour la série V. Le film d'huile sur les ailettes reste intact même par forte chaleur, l'usure diminue et la durée de vie de la cartouche est doublée.
Flux de sélection des fluides.Mesurer la température globale du réservoir sous une charge de récolte soutenue → identifier la température maximale et les heures au-dessus de 50 °C → sélectionner une huile à VI élevé (VI ≥ 150) conçue pour le pic + 10 °C → valider que la viscosité au pic est ≥ 16 cSt → effectuer un test pilote de 1 000 heures sur une pompe avant un changement à l'échelle de la flotte.
2.2 Modification 2 – Filtration : passage d’une filtration nominale de 25 microns à une filtration absolue de 10 microns pour la ligne de retour
La deuxième modification a consisté à renforcer la filtration de la conduite de retour. L'usine utilisait un filtre de retour de 25 microns (configuration par défaut du constructeur, adaptée aux climats tempérés). À São Paulo, les températures plus élevées du réservoir accélèrent l'oxydation de l'huile, et les sous-produits d'oxydation ont une taille comprise entre 5 et 15 microns – une taille que laisse passer un filtre de 25 microns.
La modernisation a consisté en l'installation d'un filtre de retour absolu de 10 microns (β10 ≥ 200, efficacité de filtration de 99,5 % à 10 microns). Cette efficacité accrue empêche les sous-produits d'oxydation d'atteindre la zone d'usure des ailettes et prolonge la durée de vie de la cartouche de 30 à 40 %. Le coût de remplacement du filtre est minime : un élément par trimestre.
2.3 Modification 3 – Cartouche de pompe : passage de la série VQ à la série V pour les circuits sous tension
Le troisième changement, bien que le moins coûteux, s'est révélé le plus instructif. L'usine avait opté pour des pompes de la série VQ sur le circuit de bagasse. Si les pompes VQ offrent un meilleur rendement, leur plage de viscosité est plus étroite (13-54 cSt contre 13-143 cSt pour la série V). Lorsque la température du réservoir augmentait, les pompes VQ fonctionnaient plus longtemps en dessous de la viscosité nominale, ce qui entraînait une usure prématurée.
Le passage à la cartouche standard de la série V a permis d'élargir considérablement la plage de fonctionnement de la pompe. Bien que la série V présente un rendement légèrement inférieur au point de fonctionnement nominal, cette perte de 2 à 3 % reste faible comparée au gain de robustesse. L'usine utilise désormais la cartouche VQ sur les circuits stables et la cartouche V sur le circuit de bagasse, où les températures fluctuent.
La modernisation n'a pas nécessité l'achat de nouvelles pompes. Elle a consisté à réécrire les spécifications du fabricant d'origine, car trois points étaient erronés pour un fonctionnement en climat tropical. Les pompes encore en service aujourd'hui sont de la même série V ; seul le fluide, le filtre et la cartouche ont été adaptés au climat actuel.
Le calcul des coûts qui justifie la rénovation
Les ingénieurs hydrauliciens des sucreries de São Paulo approuvent les modernisations en fonction de leur rentabilité, et non de leur esthétique. Le calcul de cette modernisation est simple.
3.1 Composante du coût de la pompe
La cartouche de la série V est vendue au détail à environ 220 USD sur le circuit OEM brésilien. L'usine achetait 12 cartouches par an (une par trimestre et par circuit, pour trois circuits). Après la modernisation, elle n'en achète plus que 6. Économies directes sur la pompe : environ 1 320 USD par an.
3.2 Composante du coût des temps d'arrêt
Chaque changement de pompe entraîne un arrêt de production de 4 à 6 heures. L'usine traite 12 000 tonnes de canne à sucre par jour. Un changement imprévu de 4 heures engendre un manque à gagner d'environ 15 000 USD en termes de chiffre d'affaires lié au sucre, auquel s'ajoutent les pénalités dues aux clients producteurs d'éthanol. Réduire de moitié la fréquence des changements permet d'économiser entre 45 000 et 60 000 USD par an en temps d'arrêt.
3.3 Composante du coût des dommages secondaires
Une pompe à palettes qui tombe en panne en cours de poste projette des fragments dans le réservoir et le reste du circuit. Le nettoyage coûte entre 5 000 et 10 000 USD par incident. Avant la modernisation, l'usine connaissait 1 à 2 incidents de ce type par récolte. Après la modernisation : aucun incident la première année.
Que signifie réellement l'expression « spécifications OEM pour climats chauds » dans une fiche technique ?
L'expression « spécification OEM pour climats chauds » désigne une spécification écrite qui prend en compte les températures de réservoir supérieures à 50 °C et les températures ambiantes supérieures à 35 °C. La plupart des fiches techniques des constructeurs automobiles occultent la réalité : à haute température, la viscosité du fluide et l'usure de la pompe sont fortement influencées par le choix du fluide. Une spécification pour climats chauds explicite ces sensibilités.
Les normes ISO VG et DIN 51524 à l'origine des spécifications
La modification des spécifications du fluide s'appuie sur trois références industrielles.Guide de sélection des fluides Bosch RexrothElle définit le cadre de la norme DIN 51524 pour les huiles hydrauliques ISO VG 32/46/68/100 avec des graphiques explicites de viscosité en fonction de la température.Référence du lubrifiant Unildocumente les grades de viscosité HLP, HVLP et HV (HVLP/HV à VI ≥ 150, HLP à VI ~95-105). LeRéférence de sélection ISO VGCela confirme pourquoi un indice de viscosité (VI) ≥ 140 est obligatoire pour les réservoirs d'eau chaude. La modernisation s'inscrit pleinement dans la catégorie des systèmes HVLP.
4.1 Les cinq domaines qu'une spécification OEM pour climat chaud doit impérativement couvrir
- Viscosité du fluide à la température maximale du réservoir (objectif ≥ 16 cSt au pic, et non au démarrage à froid).
- Indice de viscosité du fluide (objectif VI ≥ 150 pour un fonctionnement continu à plus de 50 °C).
- Valeur absolue de filtration de la ligne de retour (cible ≤ 10 microns avec β10 ≥ 200).
- Dimensionnement du réservoir pour un rejet de chaleur maximal (objectif ≥ 3× temps de séjour du débit de la pompe).
- Sélection de la série de cartouches par circuit (V vs VQ vs T6 vs T7 adaptée à la plage de température).
4.2 Ce que la plupart des spécifications des constructeurs automobiles omettent
La plupart des fiches techniques des constructeurs indiquent les performances au point de conception : une température de fluide de 50 °C et une huile minérale ISO VG 46. Ces données conviennent aux installations en climat tempéré, mais sont trompeuses pour les applications à São Paulo ou au Texas. Les spécifications pour climats chauds précisent les performances à la température et avec le fluide de fonctionnement réels.
Le choix d'une pompe à palettes de la série V pour une application en réservoir à 55 °C avec une huile minérale standard ISO VG 46 est la cause la plus fréquente d'une durée de vie de pompe de 60 à 90 jours dans les sucreries brésiliennes. La fiche technique de la pompe indique une température de fonctionnement jusqu'à 80 °C, tandis que celle du fluide précise que l'huile ISO VG 46 est utilisable jusqu'à 60 °C. Aucune de ces fiches ne signale cet écart. La spécification pour climats chauds doit impérativement combler cet écart.
Pourquoi Ningbo Vicks Hydraulic est le partenaire OEM idéal pour ce type de modernisation
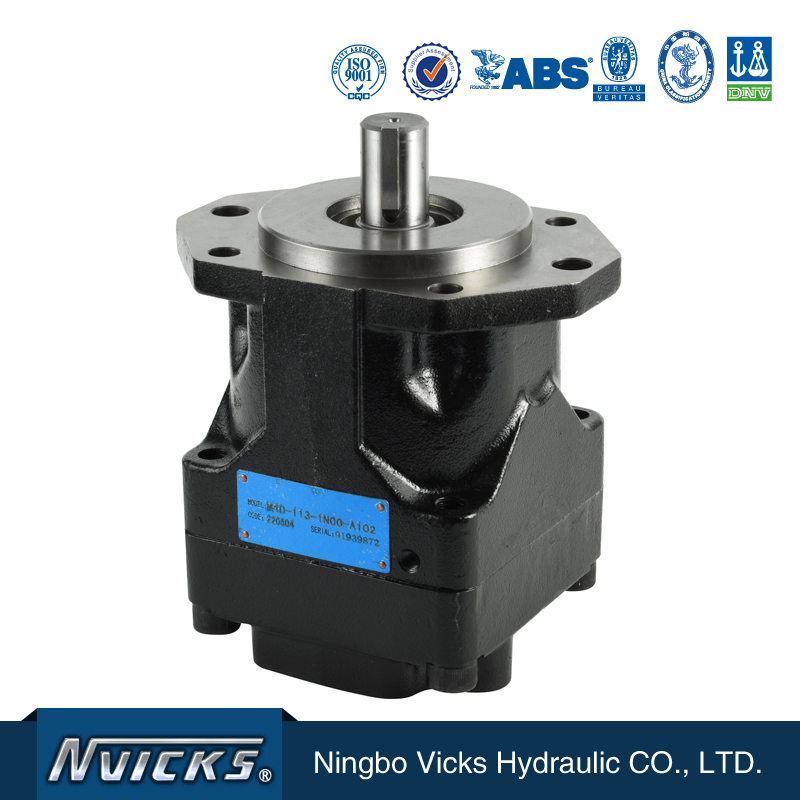
La modernisation a été conçue et réalisée par Ningbo Vicks Hydraulic Co., Ltd., entreprise nationale de haute technologie fondée en 2007 et spécialisée dans les pompes à palettes et les servosystèmes à économie d'énergie. Vicks préside le comité de révision des normes de l'industrie chinoise des pompes à palettes et commercialise les séries T6, T7, V, VQ, V10, V20, SQP et PV2R, ainsi que les moteurs à palettes M3B, M4C, M4D, M4E, 25M, 35M et 50M. Sa capacité de production annuelle dépasse 80 000 pompes à palettes et 10 000 servosystèmes, certifiés par les sociétés de classification CCS, DNV, ABS, BV et LR.
Pour la modernisation d'une sucrerie de São Paulo, les produits concernés sont les suivants :Pompe à double palette Vickers série Vfamille (la variante à cartouche que le moulin utilise sur le circuit de bagasse), laCatalogue de pompes à palettesPour un choix plus large, et les moteurs à palettes de la série M4 pour un rendement optimal. Pour toute question concernant les spécifications pour climats chauds, il est préférable de contacter l'équipe technico-commerciale via leDemande de spécifications OEMpage.
Où ailleurs s'applique la rénovation pour climats chauds
Cette solution de modernisation est directement applicable à toute application brésilienne ou tropicale présentant des températures de réservoir supérieures à 50 °C de façon prolongée : entraînements de centrifugeuses d’usines d’éthanol, systèmes hydrauliques de criblage minier, équipements portuaires et centrales hydrauliques d’aciéries. Le constat est le même : une température de réservoir élevée associée à un fluide d’origine réduit la durée de vie de la pompe.
Liste de vérification de l'applicabilité de la rénovation.Votre application fonctionne-t-elle 24 h/24 et 7 j/7 pendant la saison chaude ? La température du réservoir dépasse-t-elle 50 °C pendant plus de 4 heures par jour ? Le cycle de remplacement de votre pompe à palettes est-il inférieur à 120 jours ? Si vous répondez oui à ces trois questions, la mise à niveau aux spécifications d’origine pour climats chauds mérite d’être étudiée.
Foire aux questions
Quel est le cycle de remplacement normal d'une pompe à palettes pour une sucrerie brésilienne ?
Dans le laminoir d'origine, le cycle de remplacement était de 90 jours, soit un remplacement trimestriel. Après modernisation : 180 jours. Dans l'ensemble du secteur, les laminoirs des régions tropicales affichent des cycles de remplacement de 60 à 90 jours pour les pompes à palettes standard.
Quel changement apporté aux spécifications du constructeur a eu le plus grand impact sur cette modernisation ?
Le remplacement de l'huile minérale standard ISO VG 46 par un fluide hydraulique à indice de viscosité élevé, conçu pour des températures de réservoir supérieures à 50 °C en continu, a été le facteur le plus déterminant. L'ajout d'un filtre absolu de 10 microns et le remplacement de la cartouche Vickers V/VQ ont permis d'allonger le cycle de 90 à 180 jours.
La série Vickers V fonctionne-t-elle réellement dans les conditions ambiantes de 45 °C d'une sucrerie ?
Oui, mais uniquement avec le fluide et le réservoir adaptés. La série V est conçue pour des températures de fluide jusqu'à 80 °C en continu et une température ambiante jusqu'à 50 °C avec réduction de puissance. Sans un fluide adapté aux climats chauds, l'usure des ailettes de la série V est plus rapide car le film de fluide se dégrade à faible viscosité.
Pourquoi l'usine a-t-elle choisi la série V plutôt que la série VQ pour la modernisation ?
L'usine a opté pour la série V plutôt que la série VQ car la série V offre une plage de viscosité de fonctionnement plus étendue (13-143 cSt contre 13-54 cSt pour la série VQ), ce qui la rend plus tolérante aux variations de température du réservoir pendant une campagne de récolte de 24 heures. La série VQ présente un rendement supérieur à sa viscosité nominale, mais ce rendement est perdu lorsque le fluide s'affine.
Comment le coût de remplacement d'une pompe à palettes est-il réellement calculé pour une sucrerie brésilienne ?
Le coût de la pompe à lui seul est rarement le facteur prépondérant. Le coût réel inclut la pompe, le temps d'arrêt et les dommages secondaires. Un broyeur classique perd 4 à 6 heures de capacité de broyage par remplacement, sans compter le risque de contamination des aubes par les débris si une pompe tombe en panne en cours de poste. Doubler le cycle permet de diviser par deux ces trois coûts.
Cette même modernisation peut-elle être appliquée à d'autres industries brésiliennes que les sucreries ?
Oui. Les spécifications OEM pour climats chauds s'appliquent à toutes les applications brésiliennes avec des températures de réservoir supérieures à 50 °C de façon continue : cribles miniers, systèmes hydrauliques d'aciéries, équipements portuaires, entraînements de centrifugeuses d'usines d'éthanol, sections humides de papeteries. Le cas de São Paulo fait référence ; les modifications des spécifications sont directement transposables.
À propos de l'auteur.Cette étude de cas a été rédigée parDemi GeExperte en solutions hydrauliques chez Ningbo Vicks Hydraulic Co., Ltd. (entreprise nationale de haute technologie fondée en 2007), Demi travaille avec les acheteurs de systèmes hydrauliques des sucreries, des usines d'éthanol, des mines et des aciéries sur des modernisations conformes aux spécifications OEM pour les climats chauds. Retrouvez-la sur Facebook :Demi Ge sur FacebookPour plus d'informations sur l'entreprise, veuillez consulter le site web suivant :Profil de l'entreprise Vicks HydraulicPour demander une fiche technique de modernisation, utilisez leDemande de spécifications OEMpage.
Date de publication : 6 août 2026