Oversigt
Tærsklen på 5.000 PSI (350 bar) er skillelinjen, over hvilken VSD-økonomien på vingepumpesystemer begynder at bryde sammen. Denne artikel gennemgår, hvornår VSD giver reelle besparelser, og hvornår drift med fast hastighed stadig er det bedre valg.
- VSD reducerer energiforbruget med 25 til 45 procent, når det gennemsnitlige driftstryk forbliver under 60 procent af det nominelle maksimum.
- Over 80 procent af nominelt tryk krymper VSD-besparelserne til encifrede tal og retfærdiggør sjældent kapitalomkostningerne.
- T7-E vingepumper er klassificeret til VSD-drift mellem 200 og 1.800 o/min kontinuerligt.
- Sprøjtestøbning i to- og treholdsskift har en VSD-afkastperiode på 18 til 36 måneder.
- Enkeltholdsdrift eller driftscyklusser med tæt på nominelt tryk tjener typisk aldrig VSD-investeringen ind.
Spørgsmålet om 5.000 PSI dukker op i næsten alle energirevisioner inden for sprøjtestøbning, jeg udfører med europæiske kunder. Fabrikschefen ønsker lavere elregninger. Vedligeholdelseslederen ønsker at bevare den eksisterende pumpeinfrastruktur. CFO'en ønsker en tilbagebetalingsberegning. Hver interessent formulerer spørgsmålet forskelligt, og svaret afhænger af data, der ikke altid er indlysende alene ud fra systemspecifikationerne.
Denne artikel opsummerer, hvad jeg har lært fra VSD-eftermonteringsprojekter på tværs af sprøjtestøbeceller, maskinværktøjshydraulik og mobilt udstyr. Rammen gælder, uanset om du evaluerer enT7-E højtryksvingpumpeopgradering eller angivelse af en nyservohydraulisk systemGrænsen på 5.000 PSI er ikke vilkårlig; den afspejler effektivitetskurven, hvor VSD-økonomien skifter fra overbevisende til marginal.

Hvordan VSD-energibesparelser rent faktisk fungerer
Teknologi med variabel hastighed reducerer pumpens energiforbrug ved at tilpasse motorhastigheden til flowbehovet. I et pumpesystem med fast hastighed leverer pumpen fuld flow, når motoren kører, og overskydende flow dumpes gennem trykaflastningsventilen. Den dumpede flow repræsenterer rent spild: motoren trækker fuld effekt til at komprimere olie, der straks bliver til varme.
For købere, der vurdererV-serie pumperVed siden af T6/T7-platformene gælder metoden til beregning af energibesparelser identisk for begge familier.
VSD eliminerer tabet ved at bremse motoren, når flowbehovet falder. Pumpen leverer kun det, systemet har brug for, og overtryksventilen forbliver for det meste lukket. Forholdet mellem motorhastighed og energiforbrug er omtrent kubisk, hvilket betyder, at en hastighedsreduktion på 20 procent reducerer energiforbruget med cirka 50 procent.
For købere, der evaluerer eftermontering af drev med variabel hastighed, er den kritiske måling den faktiske installations driftscyklusprofil, ikke den teoretiske maksimale besparelse. En pumpe, der kører ved 80 procent af nominelt tryk i 16 timer om dagen og går i tomgang i 8 timer, vil have en anden økonomisk fordel end en pumpe, der kører kontinuerligt ved 95 procent af nominelt tryk. Det første scenarie giver en stærk afkastning. Det andet gør ikke.
5.000 PSI-grænsen og hvorfor den er vigtig
Tallet på 5.000 PSI (350 bar) bliver ved med at blive vist i gennemførlighedsundersøgelser af eftermontering af VSD-pumper, fordi det befinder sig ved vendepunktet for pumpens effektivitetskurve. Under dette tryk leverer lamelpumper med fast hastighed en rimelig effektivitet, selv når de drosles tilbage gennem overstrømsventilen. Over dette tryk forøges de volumetriske og mekaniske tab, og den spildte energi bliver en meget større andel af indgangseffekten.
I praksis arbejder de fleste sprøjtestøbeceller under 5.000 PSI i størstedelen af cyklussen. Højtryksfasen forekommer under formklemning og sprøjtestøbning, som tilsammen kan repræsentere 20 til 35 procent af cyklustiden. De resterende 65 til 80 procent er afkølings-, plastificerings- og udstødningsfasen, som arbejder ved 800 til 1.800 PSI. VSD på denne driftscyklus giver betydelige besparelser, fordi pumpen bruger det meste af sin tid ved lavt tryk.
Det økonomiske billede ændrer sig for højtryksapplikationer såsom støbning, prægning og visse hydrauliske presseoperationer. Disse systemer kan køre kontinuerligt ved 4.000 til 5.000 PSI, hvilket giver begrænset plads til VSD-optimering. Pumpen kører nær sit maksimale effektivitetspunkt uanset VSD, så drivelektronikken øger omkostningerne uden proportionel fordel.
Specifikationer for VSD-kompatibel vingepumpe
Ikke alle vingepumper håndterer VSD-drift. Minimumshastighedsbegrænsningen er vigtigst. Vingepumper kræver tilstrækkelig rotationshastighed til at forlænge vingene mod knastringen ved hjælp af centrifugalkraften. Under dette minimum forlænges vingene ikke helt, den interne lækage øges, og sliddet accelererer dramatisk.
Den fulde T7-E-specifikation er tilgængelig iteknisk downloadcenter, inklusive nominel effektivitetskurver på tværs af driftshastighedsområdet.
T7-E-serien, som vi anbefaler til VSD-applikationer, er klassificeret til kontinuerlig drift mellem 200 og 1.800 o/min. Dette område muliggør betydelig hastighedsreduktion i perioder med lavt flowbehov, samtidig med at lameludvidelsen opretholdes. Drift under 200 o/min er teknisk muligt i korte perioder, men fremskynder slid og anbefales ikke til kontinuerlig drift.
Motorspecifikationen er lige så vigtig som pumpens specifikationer. Standard induktionsmotorer er ikke designet til de spændingsspidser og harmoniske indhold, der produceres af typiske frekvensomformere. Invertermotorer med forstærket isolering, lavere temperaturstigningsklassificeringer og ofte en separat køleventilator er nødvendige for pålidelig VSD-drift. Brug af en standardmotor på VSD-strøm er en almindelig kilde til for tidlig motorfejl.
| Applikationsprofil | Gennemsnitligt driftstryk | VSD-tilbagebetalingsperiode | Henstilling |
|---|---|---|---|
| Sprøjtestøbning (2-3 skift) | Under 1.800 PSI | 18-30 måneder | Stærk VSD-kandidat |
| Sprøjtestøbning (1 skift) | Under 1.800 PSI | 36-60 måneder | Marginal; gennemgå elpriser |
| Hydraulisk presse | 2.500-4.500 PSI | 40-72 måneder | Grænsetilfælde; afhænger af cyklus |
| Støbning / stempling | 4.000-5.000 PSI | 60+ måneder | Generelt ikke anbefalet |
| Hydraulik til maskinværktøj | 1.200-2.500 PSI | 24-36 måneder | Stærk VSD-kandidat |
| Mobilt udstyr | Variabel | Ikke tilgængelig | Forskellig optimeringssti |
Når VSD ikke sparer energi
Trykprofilen alene bestemmer ikke VSD's økonomi. Tre yderligere faktorer kan forvandle et teoretisk attraktivt VSD-projekt til en energibesparende renovering.
For det første opvejer elektriske tab fra motor og drev en del af pumpens besparelser. Frekvensomformere kører typisk med en effektivitet på 95 til 98 procent, og invertermotorer tilføjer 2 til 5 procent tab sammenlignet med standardmotorer. Når disse elektriske tab lægges til pumpens effektivitetsforøgelse, krymper nettoforbedringen af systemet. For meget små pumper kan de elektriske omkostninger overstige pumpens besparelser fuldstændigt.
For det andet modvirker applikationer med hurtige tryktransienter VSD-optimering. Hvis systemtrykket svinger mellem 500 og 4.500 PSI med få sekunders mellemrum, kan drevet ikke reagere hurtigt nok til at optimere hastigheden for hver fase. Pumpen ender med at køre ved næsten maksimal hastighed for at håndtere de transiente toppe, hvilket ophæver det meste af energibesparelsespotentialet.
For det tredje kan VSD på systemer med utilstrækkelig temperaturstyring give dårligere resultater end drift med fast hastighed. Motorer med variabel hastighed genererer mere varme ved lave hastigheder på grund af reduceret køleluftstrøm. Hvis motoren ikke er klassificeret til driftscyklussen, eller hvis installationen mangler supplerende køling, stiger motorviklingstemperaturerne, og motorens levetid forkortes dramatisk.
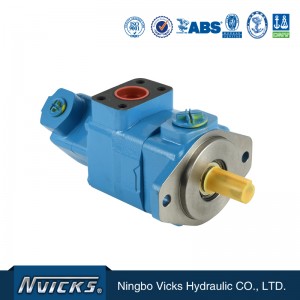
VSD versus load-sensing: Valg af den rigtige teknologi
Load-sensing hydraulik leverer sammenlignelige energibesparelser som VSD gennem en anden mekanisme. I stedet for at variere pumpehastigheden varierer Load-sensing pumpens slagvolumen for at matche trykbehovet. Pumpeydelsen justeres kontinuerligt baseret på systemtrykfeedback, hvor pumpens swashplate-vinkel styrer flowet.
Load-sensing reagerer hurtigere end VSD på tryktransienter, hvilket gør den velegnet til applikationer med hurtige ændringer i efterspørgslen. Ulempen er kompleksitet: Load-sensing pumper kræver trykkompensatorer, reguleringsventiler og feedbacklinjer, der øger omkostningerne og kræver mere sofistikeret vedligeholdelse. VSD bruger standardpumper med fast forskydning, hvilket forenkler det hydrauliske kredsløb på bekostning af mere kompleks elektrisk infrastruktur.
Ved nyt systemdesign afhænger valget ofte af eksisterende infrastruktur og operatørekspertise. Anlæg med stærke elektriske vedligeholdelseskapaciteter og en præference for standard hydrauliske komponenter foretrækker VSD. Anlæg med stærk hydraulisk ekspertise og eksisterende load sensing-infrastruktur foretrækker load sensing på nye installationer. Det giver sjældent økonomisk mening at eftermontere én teknologi i et system designet til det andet.
Implementeringstjekliste for VSD på vingepumpesystemer
For købere, der er klar til at evaluere VSD på en eksisterende vingepumpeinstallation, forhindrer følgende tjekliste med seks trin de mest almindelige implementeringsfejl, jeg har set i felten.
Branchereferencer som f.eks.Den Europæiske Forbund for Materialehåndteringgive yderligere vejledning om VSD-integration med hydrauliske kraftenheder i industrielle miljøer.
Først skal du registrere den faktiske duty cycle-profil over mindst to ugers repræsentativ produktion. Log pumpens afgangstryk, flowbehov og motorstrøm med intervaller på et sekund. Det resulterende datasæt driver beregningen af energibesparelser og bekræfter, om duty cyclen understøtter VSD-økonomien.
For det andet skal du kontrollere, at pumpen er klassificeret til drift med variabel hastighed inden for det planlagte hastighedsområde. T7-E og de fleste moderne vingepumpeplatforme er klassificeret i overensstemmelse hermed, men ældre pumper er muligvis ikke det. Drift af en ikke-klassificeret pumpe under variabel hastighed forårsager accelereret slid og for tidligt svigt.
For det tredje skal du specificere en invertermotor med klasse F eller højere isolering og en servicefaktor på 1,15 eller bedre. Standardmotorer vil svigte inden for 12 til 24 måneder under VSD-drift. Motoropgraderingsomkostningerne bør inkluderes i VSD-tilbagebetalingsberegningen.
For det fjerde, konfigurer drevet med pumpespecifikke hastighedsprofiler. Minimumshastigheden bør indstilles til ikke lavere end 300 o/min for at opretholde lameludvidelsens integritet. Accelerations- og decelerationsramper bør indstilles til 5 til 10 sekunder for at forhindre hydraulisk stød. Skipfrekvenser, der exciterer mekaniske resonanser, bør programmeres ud.
For det femte, installer tryktransducere med passende responstid. Standard industrielle tryktransmittere med responstider på 100 millisekunder er tilstrækkelige til de fleste VSD-applikationer. Transmittere med hurtigere respons (10 millisekunder) er nødvendige til højdynamiske systemer, men de øger omkostningerne.
For det sjette, planlæg for harmonisk afbødning på den elektriske side. Variable frekvensomformere producerer harmonisk forvrængning, der kan påvirke andet udstyr på den samme elektriske forsyning. Netreaktorer eller harmoniske filtre er ofte nødvendige for at overholde IEEE 519-standarder, og omkostningerne bør inkluderes i VSD-projektets budget.
Eksempel på beregning af energibesparelser
En typisk sprøjtestøbecelle, der kører i to skift, giver en nyttig reference til beregning af VSD-energibesparelser. Pumpen med fast hastighed kører med en nominel effekt på 15 kW, mens motoren kører kontinuerligt. Det gennemsnitlige strømforbrug i løbet af cyklussen, inklusive tab fra overtryksventiler i lavtryksfaser, er cirka 9,5 kW.
Tilføjelse af VSD med korrekt hastighedsprofilering reducerer det gennemsnitlige strømforbrug til cirka 5,8 kW. Energibesparelsen svarer til 3,7 kW kontinuerligt eller cirka 31.000 kWh om året ved 8.400 driftstimer. Ved en industriel elpris på 0,10 USD pr. kWh er den årlige besparelse cirka 3.100 USD.
Omkostningerne til VSD-systemet, inklusive drev, invertermotor, installationsarbejde og harmoniske filtre, ligger typisk på 6.000 til 9.000 USD for en 15 kW eftermontering. Den simple tilbagebetalingsperiode er derfor 24 til 36 måneder, afhængigt af installationsspecifikationer og lokale eltakster. Treholdsdrift halverer tilbagebetalingsperioden, og enkeltholdsdrift forlænger den med 50 til 100 procent.
VSD på vingepumper versus servohydrauliske systemer
Servohydrauliske systemer, som integrerer pumpe, motor, drev og styreelektronik i én pakke, repræsenterer det avancerede alternativ til VSD på en standard vingepumpe. Servosystemer leverer hurtigere respons, højere præcision og energibesparelser, der er sammenlignelige med eller bedre end VSD, men til en betydeligt højere kapitalomkostning.
Til applikationer, der kræver præcis tryk- og flowstyring, såsom avanceret sprøjtestøbning med lukket kredsløbsprocesstyring, er servohydrauliske systemer det rette valg. Energibesparelserne overstiger ofte VSD med 5 til 15 procentpoint, fordi servosystemer optimerer både hastighed og forskydning samtidigt.
Til applikationer, hvor den eksisterende lamelpumpeinfrastruktur fungerer tilstrækkeligt, og målet er reduktion af energiomkostninger, er VSD-eftermontering typisk den mest omkostningseffektive løsning. Kapitalomkostningerne er 40 til 60 procent lavere end et komplet servohydraulisk system, og energibesparelserne indfanger det meste af den tilgængelige effektivitetsforbedring.
Fem driftsforhold, hvor VSD fejler
På tværs af de VSD-eftermonteringer, jeg har gennemgået, grupperes fejlene i fem tilbagevendende mønstre. At forstå disse mønstre på forhånd sparer kunderne for at investere i et system, der ikke leverer de forventede besparelser. Hvert mønster kan detekteres med en til to ugers indsamling af duty cycle-data, hvilket er langt billigere end at opdage problemet, efter at VSD-udstyret er installeret.
Standarder for VSD-energieffektivitet er dokumenteret iISO 50001 energistyringsstandard, som danner rammen for kvantificering og verifikation af besparelsespåstande.
Mønster et: konstant højtryksdrift. Trykstøbte celler og hydrauliske presser med høj tonnage kører ofte over 4.000 PSI i 80 procent eller mere af arbejdscyklussen. Pumpen kører kontinuerligt nær sit maksimale effektivitetspunkt, hvilket efterlader kun lidt plads til VSD-optimering. Tilføjelse af VSD til sådanne systemer giver typisk encifrede procentvise energibesparelser, hvilket ikke retfærdiggør kapitalinvesteringen.
Mønster to: hurtige tryktransienter. Stansningsoperationer og visse teststandsapplikationer svinger trykket fra tomgang til maksimum på mindre end et sekund. Drevet med variabel hastighed kan ikke reagere hurtigt nok til at optimere hastigheden for hver transient, så motoren ender med at køre ved næsten maksimal hastighed hele vejen igennem. Energibesparelserne forsvinder, og drevelektronikken tilføjer elektriske tab.
Mønster tre: forlængede tomgangsperioder. Applikationer, hvor pumpen går i tomgang i timevis ad gangen uden betydeligt flowbehov, oplever allerede et lavt gennemsnitligt energiforbrug. Tilføjelse af VSD reducerer tomgangseffekten ved at bremse motoren, men de absolutte besparelser er små, fordi basisstrømforbruget allerede er lavt. Tilbagebetalingsperioderne strækker sig ud over udstyrets levetid.
Mønster fire: Miljøer med alvorlig forurening. Støberier, minedrift og visse kemiske forarbejdningsanlæg udsætter hydrauliske systemer for forureningsniveauer, der overstiger vingepumpens filtreringstolerance. VSD-drift ved reducerede hastigheder øger intern lækage og fremskynder slid under forurenede forhold. Reduktionen af patronens levetid opvejer ofte energibesparelserne.
Mønster fem: ældre pumpeplatforme. Lamelpumpedesign før år 2000 var ikke klassificeret til drift med variabel hastighed. Minimumshastighedsklassificeringerne, lamelspidsafstanden og lejekonfigurationerne forudsatte drift med fast hastighed. Tilføjelse af VSD til disse ældre pumper fremskynder slid og reducerer levetiden, selv når driftscyklusprofilen ellers ville understøtte VSD-økonomien.
Ud over energi: Sekundære fordele ved VSD
Energibesparelser er den primære fordel ved VSD, men de sekundære fordele betyder ofte mere for operatører af anlæg end elregningen. Tre sekundære fordele fremkommer konsekvent i interviews med Vicks Hydraulic-kunder efter installationen.
Købere, der evaluerer kvaliteten af VSD-komponenter, kan seISO-standarder for hydrauliske systemertil protokoller for ydeevnetest og metoder til måling af nominel effektivitet.
Den første fordel, jeg vil fremhæve, er støjreduktion. Pumper med fast hastighed, der kører ved aflastningstryk, producerer betydelig støj, der bevæger sig gennem det hydrauliske system og bygningskonstruktionen. VSD bremser motoren i perioder med lav belastning og reducerer støjniveauet med 5 til 15 dB ved typiske målepunkter. I støjfølsomme produktionsmiljøer såsom renrum eller pakkelinjer retfærdiggør denne reduktion ofte investeringen i VSD uafhængigt af energibesparelser.
Det andet er reduceret varmeudvikling. Den energi, der spares ved at undgå drosling af overstrømsventilen, forsvinder ikke; den forbliver i olien som varme. Lavere varmeudvikling betyder mindre kølere, reduceret kølevandsforbrug og langsommere olienedbrydning. Vedligeholdelsesbesparelserne på olieskiftintervaller og kølervedligeholdelse tilføjer ofte yderligere 10 til 15 procent til den samlede VSD-fordel ud over de direkte elbesparelser.
Den tredje fordel, jeg fokuserer på, er forbedret processtyring. VSD muliggør præcis flowtilpasning til procesbehovet, hvilket forbedrer ensartetheden af cyklustiden i sprøjtestøbning og reducerer variation i emner. For støbeoperationer, der sigter mod snævre dimensionstolerancer, giver kvalitetsforbedringen fra ensartede flowprofiler ofte mere økonomisk værdi end selve energibesparelserne.
Samlede ejeromkostninger: Femårsoversigt
En nyttig VSD-evalueringsramme ser på de femårige samlede ejeromkostninger i stedet for blot energitilbagebetalingsperioden. Femårsperspektivet indfanger vedligeholdelsesomkostninger, motor- og drevlevetid og eventuelle fordele ved produktionskvaliteten, der falder uden for den direkte elberegning.
For købere, der sammenligner motor- og drevmuligheder,Eaton vingepumpekataloginkluderer referencematerialer om specifikationer for invertermotorer og krav til afbødning af harmoniske harmoniske ændringer.
For en eftermontering af en 15 kW sprøjtestøbecelle inkluderer femårsbilledet typisk: VSD-udstyr og installation til 8.000 USD, motoropgradering til 1.500 USD, elektrisk infrastruktur til 2.000 USD, harmonisk afbødning til 1.200 USD, samlet kapitaludgift på 12.700 USD. Energibesparelser på 3.100 USD om året i fem år udgør i alt 15.500 USD. Vedligeholdelsesbesparelser på olieskift og kølerservice tilføjer yderligere 1.800 USD over fem år. Værdien af kvalitetsforbedring er sværere at kvantificere, men tilføjer typisk 2.000 til 5.000 USD om året for støbning med høj tolerance.
Den femårige nettofordel i dette typiske tilfælde varierer fra 7.000 USD til 30.000 USD, afhængigt af værdiansættelsen af kvalitetsforbedringen. Den simple tilbagebetaling af kapital alene løber over 24 til 36 måneder, men den samlede økonomiske fordel over fem år er to til tre gange kapitalomkostningerne. Derfor er VSD-eftermonteringer i to- og treholds sprøjtestøbningsoperationer næsten altid berettigede, når arbejdscyklussen understøtter dem.
Konklusion: Det ærlige VSD-svar
Jeg har erfaret, at spørgsmålet om 5.000 PSI ikke har ét enkelt svar, der gælder for alle de installationer, jeg gennemgår. Min erfaring er, at det ærlige svar er at indsamle duty cycle-data, beregne de realistiske energibesparelser og veje disse besparelser op mod kapitalomkostningerne for drivsystemet med de passende motor- og infrastrukturopgraderinger. Jeg fortæller altid kunderne, at beregningen skal inkludere omkostninger til motorudskiftning, elektrisk infrastruktur og harmonisk afbødning for at være ærlig om tilbagebetalingsperioden. Jeg vil hellere gå fra et projekt, der ikke giver økonomisk mening, end at installere udstyr, der ikke leverer de forventede besparelser.
For to- og treholds sprøjtestøbningsoperationer, der kører langt under nominelt tryk, leverer VSD et klart økonomisk afkast. For enkeltholdsoperationer eller kontinuerlig drift med højt tryk er VSD-investeringen sværere at retfærdiggøre og betaler sig muligvis aldrig tilbage. Mellemvejen afhænger af lokale eltakster, den eksisterende pumpes effektivitet og operatørens tolerance over for kapitalprojekter med flerårig tilbagebetalingstid.
For købere, der er klar til at køre analysen på en specifik installation, kan vores ingeniørteam gennemgå duty cycle-dataene og levere en VSD-gennemførlighedsvurdering. Send de registrerede tryk- og flowlogfiler viakontaktside...og vi vil køre beregningen i forhold til den nuværende prisfastsættelse for VSD-komponenter og typiske industrielle elpriser. Vurderingen tager typisk et par dage og giver køberne de data, de har brug for til at træffe en informeret investeringsbeslutning.
De tekniske specifikationer og udvælgelsesvejledningen for de pumper og servosystemer, der henvises til i denne artikel, er tilgængelige i voresdownloadcenterFor købere, der sammenligner VSD-eftermontering med komplet udskiftning af servohydrauliske systemer, indeholder downloadcentret også sammenligningsdata og casestudier af applikationer.
Ofte stillede spørgsmål
Ved hvilket tryk begynder VSD på en vingepumpe at spare en betydelig energi?
Variabel hastighedsdrevteknologi giver betydelige energibesparelser, når systemet kører betydeligt under det maksimale tryk i længere perioder. I sprøjtestøbningsapplikationer, hvor det gennemsnitlige driftstryk er under 60 procent af pumpens nominelle maksimum, reducerer drevet typisk energiforbruget med 25 til 45 procent. Over 80 procent af det nominelle tryk krymper effektivitetsforøgelsen til encifrede tal, og tilbagebetalingsperioden overstiger ofte udstyrets levetid.
Kan en T7-E vingepumpe håndtere drift med variabel hastighed?
Ja, T7-E-serien er klassificeret til VSD-drift inden for specifikke hastighedsområder, typisk 200 til 1.800 o/min kontinuerligt. Drift uden for dette område fremskynder slid på skovlene og reducerer levetiden. T7-E kræver også en inverter-duty motor med forstærket isolering for at håndtere spændingsspidserne fra drevet. Standard induktionsmotorer uden inverter-klassificeret isolering vil svigte for tidligt under VSD-drift.
Hvad er tilbagebetalingsperioden for VSD på et vingepumpesystem?
For sprøjtestøbeceller, der kører i to eller tre skift, er tilbagebetalingen af VSD-eftermontering typisk 18 til 36 måneder alene baseret på energibesparelser. For drift i et enkelt skift eller applikationer, hvor pumpen kører nær nominelt tryk det meste af tiden, er tilbagebetalingen muligvis aldrig realiseret. Beregningen bør omfatte omkostninger til udskiftning af motor og drev, opgraderinger af elektrisk infrastruktur og omkostningerne til eventuelle nødvendige ændringer i motorkøling.
Reducerer VSD-drift vingepumpens levetid?
Drift med VSD kan reducere vingepumpens levetid, hvis drevet ikke er programmeret korrekt. Drift under pumpens minimale nominelle hastighed (typisk 600 o/min for vingepumper) forårsager ufuldstændig vingeudvidelse og accelereret slid. Drift over den maksimale nominelle hastighed (typisk 1.800 o/min) forårsager risiko for kavitation. Korrekt konfigureret VSD med pumpespecifikke hastighedsprofiler giver typisk samme patronlevetid som drift med fast hastighed.
Hvad er forskellen mellem VSD og load-sensing hydraulik?
VSD varierer pumpehastigheden for at matche flowbehovet og reducerer energien ved lavt behov. Load-sensing varierer pumpens slagvolumen for at matche trykbehovet og opnår det samme mål gennem en anden mekanisme. Load-sensing reagerer hurtigere på trykændringer, men øger omkostninger og kompleksitet. VSD øger omkostningerne til den elektriske infrastruktur, men bruger standardpumper med fast slagvolumen. Valget afhænger af variabiliteten i driftscyklussen og den eksisterende infrastruktur.
Er VSD og VFD det samme?
Ja, VSD (Variable Speed Drive) og VFD (Variable Frequency Drive) refererer til den samme teknologi. Begreberne kan bruges i både hydrauliske og pumpeapplikationer. Begge styrer motorhastigheden ved at variere frekvensen og spændingen, der tilføres AC-motoren. Markedsføringspræferencen varierer efter region og branche, men den underliggende teknologi og energibesparelser er identiske.
Demi Ge
Ekspert i hydrauliske løsninger, Ningbo Vicks Hydraulic Co., Ltd.
Demi Ge er ekspert i hydrauliske løsninger hos Vicks Hydraulic, en national højteknologisk virksomhed grundlagt i 2007 i Ningbo, Kina. Virksomheden designer og producerer T6-, T7-, V-, VQ- og V10/V20-vingepumper samt Denison- og Vickers-vingemotorer med fem store klassifikationsselskabscertificeringer (CCS, DNV, ABS, BV, LR). Demi arbejder direkte med kunder inden for sprøjtestøbning, marine og offshore platforme om valg af patroner, optimering af levetid og analyse af de samlede ejeromkostninger.
Opslagstidspunkt: 17. juli 2026