- En servohydraulisk sprøjtestøbemaskine bruger cirka 40-80 % mindre energi end en konventionel hydraulisk presse med fast pumpe på de samme dele og cyklustid, afhængigt af skudstørrelse, holdeprofil og tomgangsforhold.
- Servopræmien (forskellen mellem servoens og den konventionelle maskines købspris) tjener sig typisk ind inden for de første 18-36 måneders drift, primært fra elregningen.
- Konventionelle maskiner fortjener stadig deres plads i applikationer med meget høj tonnage og lange cyklusser og på anlæg med kontinuerlig treholdsdrift, hvor hydraulikpumpen sjældent er inaktiv.
- De samlede ejeromkostninger over 5 år har fire komponenter: kapital, energi, vedligeholdelse og skrot/nedetid. Servomaskiner vinder på energi og nedetid; konventionelle kan vinde på kapital og på visse vedligeholdelsesposter.
Hvorfor den billigere maskine kan koste mere
En leder af et støbeværksted i Dongguan havde netop udskiftet en gammel 250-tons konventionel hydraulisk presse med en helt ny med samme specifikation. Udskiftningspressen kostede mindre end halvdelen af en tilsvarende servohydraulisk maskine. Atten måneder senere var fabrikkens elregning på støbegulvet 6 % højere end året før - den konventionelle presse forbrugte mærkbart mere strøm end den ældre, den havde erstattet. Ved udgangen af det tredje år havde de samlede elomkostninger til den konventionelle presse oversteget pristillægget for den tilsvarende servomaskine, før man tog højde for støj, kølebehov og olieskiftintervaller. Fabrikken eftermonterede til sidst et servosystem på den eksisterende presse i stedet for at udskifte den - og oplevede et halveret energiforbrug inden for den første hele måned.
Valget mellem servohydraulisk og konventionel hydraulisk sprøjtestøbning er ikke en simpel "nyere er bedre"-beslutning. Det er en 5-årig beregning af de samlede ejeromkostninger, der afhænger af maskinens tonnage, cyklusprofilen, driftstimerne og de lokale elomkostninger. Denne artikel gennemgår denne beregning i detaljer - hvordan energigabet rent faktisk ser ud, hvordan vedligeholdelsesgabet ser ud, hvor den konventionelle maskine stadig tjener sin præmie, og hvordan man sætter tallene sammen for en specifik installation.
Hvordan en konventionel hydraulisk presse bruger strøm
En konventionel hydraulisk sprøjtestøbemaskine med fast pumpe driver en elektrisk motor med konstant hastighed, typisk forbundet direkte til elnettet uden et variabelt frekvensdrev. Motoren driver en hydraulisk pumpe med fast slagvolumen - normalt en vingepumpe eller en aksial stempelpumpe - der leverer en konstant strøm af hydraulisk væske ved et tryk, der er proportionalt med belastningen. Maskinens retningsventiler, proportionalventiler og servoventiler modulerer strømning og tryk for at matche formluknings-, sprøjte-, holde-, plastificerings- og formåbningsfaserne i cyklussen.
Motoren kører med fuld hastighed gennem hele cyklussen, selv når det hydrauliske behov er lavt. I holdefasen – når emnet kun behøver en brøkdel af peakflowet for at opretholde hulrumstrykket – ledes det overskydende flow gennem en sikkerhedsventil tilbage til tanken, hvorved energien afgives som varme. I kølefasen – når der slet ikke er behov for hydraulisk flow bortset fra en lille mængde klemmekapacitet – drejer pumpen stadig med fuld hastighed, trækker stadig fuld effekt, og bypassventilen afgiver stadig det overskydende flow. Dette er den strukturelle ineffektivitet af et fastpumpesystem: motoren og pumpen kører ved ét driftspunkt, og enhver uoverensstemmelse mellem dette punkt og det faktiske hydrauliske behov går tabt som varme.
Varmen i sig selv er ikke gratis. Hydraulikolien skal afkøles for at opretholde viskositeten og forhindre oxidation, hvilket betyder, at en separat oliekøler (vandkølet eller luftkølet) kører kontinuerligt og trækker ekstra strøm. Kølebehovet på en 250-tons konventionel presse i en omgivelsestemperatur på 30 °C er betydeligt - typisk i området 15-25 % af maskinens elektriske tilførsel ved en treholdsdrift.
Hvordan et servohydraulisk system bruger strøm
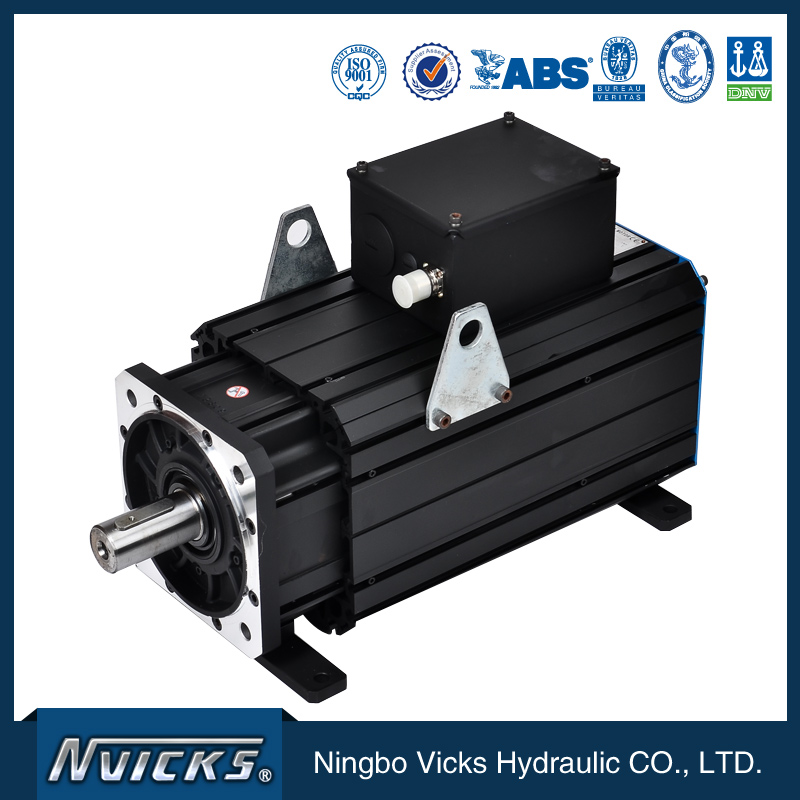
Et servohydraulisk system erstatter motoren med konstant hastighed med en servomotor med variabel hastighed – typisk en permanentmagnetsynkronmotor (PMSM) – drevet af et variabelt frekvensdrev (VFD). Servodrevet styrer motorhastigheden for at matche det hydrauliske behov i realtid. Når cyklussen er i en højflowfase (formlukning, injektion, plastificering), går motoren op til høj hastighed. Når cyklussen er i en lavflowfase (hold, afkøling), går motoren ned til en lav hastighed, der lige akkurat opfylder det faktiske hydrauliske behov. Når cyklussen er i hvile (ingen bevægelse), kan motoren stoppe helt eller køre med næsten nul hastighed.
Resultatet er, at den servohydrauliske maskine kun bruger den strøm, den har brug for til hver fase af cyklussen. Motoren kører ikke med konstant hastighed, pumpen omgår ikke overskydende flow, og bypassventilens varmeafledning, der definerer ineffektiviteten i en konventionel presse, elimineres i vid udstrækning.Bosch Rexroth, Yukenog andre producenter af hydrauliske systemer offentliggør applikationsnotater med sammenligninger af målt servo- vs. fastpumpende energiforbrug; det typiske interval på tværs af de offentliggjorte data er 40-80 % energireduktion på dele med betydelige holde- og kølefaser og 20-40 % reduktion på dele med kortere holde- og kølefaser.
Besparelserne er ikke ensartede på tværs af cyklussen. De største besparelser er på kølefasen (den længste fase med lav efterspørgsel i de fleste cyklusser), den næststørste på holdefasen og den mindste på injektionsfasen (hvor peak flow er nødvendigt, og servosystemet også kører med maksimal flow). På en typisk 250-tons presse, der støber en 200 g ABS-del med en 25-sekunders cyklus, er kølefasen cirka 50 % af cyklussen, holdefasen 15 %, injektions- og plastificeringsfaserne 25 % og åbne/lukke-faserne 10 %. Kølefasen er der, hvor servomaskinen sparer mest.
Servopræmien: Kapitalomkostninger vs. driftsomkostninger
En servohydraulisk sprøjtestøbemaskine koster typisk 30-60 % mere end en tilsvarende konventionel maskine med samme tonnage og skudstørrelse. Den nøjagtige præmie afhænger af maskinbyggeren, servosystemleverandøren og maskinspecifikationen. For en repræsentativ 250-tons presse er servopræmien på det nuværende marked en femcifret stigning – meningsfuld, men ikke transformerende for en fabrikschef, der vurderer købet.
Præmien inddrives gennem energibesparelserne. For at sætte et tal på tilbagebetalingsprocenten er tre input nødvendige: energibesparelserne pr. cyklus, cyklusserne pr. vagt og elomkostningerne. Vicksproduktlinje for servosystemerer konfigureret til vingepumpebaserede servosystemer til sprøjtestøbningsapplikationer med energibesparelser på systemniveau inden for det offentliggjorte område. For en 250-tons maskine på en 25-sekunders cyklus, der kører 6.000 timer om året (omtrent to-holds kontinuerligt), falder den årlige elbesparelse inden for et betydeligt område - stort nok til at tilbagebetale servopræmien inden for de første 18-36 måneders drift, afhængigt af den lokale eltariff.
Nyheder om plastikogPlastteknologihar offentliggjort flerårige undersøgelsesdata, der viser, at servohydrauliske maskiner nu dominerer salget af nye presser i størrelsesordenen 50 til 800 tons i Nordamerika, Europa og Østasien, hvor konventionelle presser i stigende grad er begrænset til specifikke applikationer med høj tonnage og specialopgaver. Markedsskiftet er i sig selv en indikation af tilbagebetalingsregningen: Hvis servopræmien ikke var blevet genvundet over en 3-årig horisont, ville markedet ikke have ændret sig.
Vedligeholdelse: Hvor de to systemer adskiller sig
Vedligeholdelsesprofilen for et servohydraulisk system adskiller sig fra en konventionel presse på tre områder.
For det første kræver servomotoren i sig selv mindre vedligeholdelse end en induktionsmotor med tilsvarende effekt – ingen børster, ingen slæberinge, og den permanente magnetrotor kræver ikke excitationsstrøm. VFD'en har sin egen vedligeholdelsesprofil (køleventilatorer, elektrolytkondensatorer med en levetid på 8-12 år), men selve motorens aktive komponenter er designet til en lang levetid uden planlagt vedligeholdelse.
For det andet kører den hydrauliske pumpe i et servosystem med variabel hastighed og typisk ved lavere gennemsnitlige omdrejninger per minut end en fast pumpe på en konventionel presse. Lavere gennemsnitlige omdrejninger per minut betyder lavere lejeslid, lavere termisk cykling og længere tætningslevetid. Feltdata udgivet afFormfremstillingsteknologiog forskellige leverandører af hydrauliske pumpe viser konsekvent, at vingepumper i drift med variabel hastighed har en levetid, der er betydeligt længere end den samme vingepumpe i drift med fast hastighed på en sammenlignelig presse.
For det tredje kører oliekøleren på en servohydraulisk presse mindre kontinuerligt, fordi bypassventilens varmeafledning reduceres. Kølerens ventilator eller kølevandspumpe tænder og slukker cyklusser baseret på den faktiske olietemperatur i stedet for at køre kontinuerligt. Kortere kølerdriftstid betyder lavere vedligeholdelse af køleren og lavere parasitisk elektrisk forbrug fra kølesystemet.
Den konventionelle presse har derimod højere lejeslid på motoren og pumpen, hyppigere udskiftning af pakninger og højere termisk belastning på olien, hvilket accelererer olieoxidationen og forkorter olieskiftintervallet. På en konventionel treholdspresse er olieskiftintervallet typisk 4.000 timer; på en servohydraulisk presse med samme driftscyklus forlænges intervallet til 6.000-8.000 timer. Olieomkostningerne over 5-årsvinduet er betydelige - en 250-tons presse rummer 400-600 liter hydraulikolie, og olien plus bortskaffelsesomkostningerne ved hvert skift er en firecifret post på mange markeder.
Støj og arbejdsmiljø
Den konventionelle presse kører motoren og pumpen kontinuerligt ved fuld hastighed, hvilket genererer en stabil akustisk signatur i området 78-85 dB(A) ved førerpladsen. Den servohydrauliske presse sænker motor- og pumpehastigheden under holde- og kølefaserne, hvilket reducerer støjbidraget fra det hydrauliske system betydeligt. Den samlede maskinstøj falder til området 65-72 dB(A), hvilket er forskellen mellem et støjniveau, der kræver høreværn ved eksponering under hele arbejdsdagen, og et, der ligger på tærsklen for den lovpligtige grænse.
Støjreduktionen er ikke en direkte omkostningsbesparelse, men det er en reel fordel på markeder med strenge regler for støj på arbejdspladsen (EU's arbejdsmiljødirektiv 2003/10/EF, US OSHA 29 CFR 1910.95, China GBZ 2.2), hvor den konventionelle presse kræver høreværn for operatører. Omkostningerne til høreværn, audiometrisk testning og støjkontrolinfrastruktur på fabriksgulvet tages normalt ikke med i beregningen af energimæssig tilbagebetaling – men det er en reel omkostning over en 5-årig horisont.
Præcision og gentagelsesnøjagtighed
Det servohydrauliske system har en præcisionsfordel, der ikke altid fremgår af beregningen af energitilbagebetalingen, men som afspejles i skrothastigheden. Lukket-kredsløbstrykregulering med en tryksensor og en pumpe med variabel hastighed holder hulrumstrykket inden for et strammere bånd end et fast pumpesystem med proportionale ventiler. På dele med snævre tolerancer - optiske, medicinske, emballage - kan forbedringen af skrothastigheden alene betale for servopræmien over en 5-årig horisont, uafhængigt af energibesparelserne.
Selskabet af Plastingeniørerudgiver tekniske artikler om præcisionen i servohydraulisk sprøjtestøbning, herunder variationer i vægt fra skud til skud og dimensionelle repeterbarhedsdata. Den publicerede præcisionsfordel er lille på dele med afslappede tolerancer (typisk en reduktion på 10-20 % i variationen fra skud til skud) og betydelig på dele med snævre tolerancer (en reduktion på 30-50 %).
Hvor konventionel hydraulik stadig vinder
Den konventionelle hydrauliske presse med fast pumpe er ikke forældet. Tre anvendelseskategorier favoriserer den stadig.
- Maskiner med meget høj tonnage (over 1.500 tons).Servosystemets præmie skaleres nogenlunde lineært med motoreffekten; ved meget høj tonnage bliver den absolutte servopræmie stor nok til, at tilbagebetalingsperioden forlænges. Nogle specielle applikationer med høj tonnage kræver også specifikke dynamiske responskarakteristika, som et system med variabel hastighed ikke leverer lige så rent som et system med fast pumpe og en stor akkumulator.
- Langvarige, kontinuerlige applikationer.Hvis pressen kører en 90-sekunders cyklus på et tykvægget emne med en lang holdefase og kontinuerlig treholdsdrift, sparer servomaskinen stadig energi, men besparelserne amortiseres over et mindre antal cyklusser om året. Tilbagebetalingsperioden forlænges, og den konventionelle maskine bliver mere konkurrencedygtig.
- Kapitalbegrænsede installationer.Et anlæg med et begrænset kapitalbudget og en kort investeringshorisont kan rationelt vælge den konventionelle presse alene på baggrund af kapitalomkostninger, især hvis de lokale elomkostninger er lave.
Uden for disse tre kategorier er det servohydrauliske system det dominerende valg på en 5-årig total cost of ownership-basis. Markedsdataene bekræfter dette: servo-andelen af nye presseinstallationer er størstedelen på tværs af de fleste regioner og de fleste tonnageklasser, med undtagelse af de ovennævnte specialapplikationer med høj tonnage.
Opbygning af 5-års TCO-regnearket
En 5-årig sammenligning af de samlede ejeromkostninger mellem en servohydraulisk og en konventionel presse har fire omkostningskomponenter: kapital, energi, vedligeholdelse og skrot/nedetid. Hver beregnes forskelligt.
Kapitalomkostningerne er maskinens købspris plus installation, fragt, træning og idriftsættelse. Servopræmien er forskellen mellem de to maskiners kapitalomkostninger.
Energiomkostningerne er den akkumulerede kWh over 5 år, ganget med den lokale eltariff. Servomaskinens energibesparelse er forskellen mellem den konventionelle presseenergi og servopressens energi over samme periode.
Vedligeholdelsesomkostningerne er de akkumulerede dele og arbejdskraft over 5 år. Servomaskinen har typisk lavere pumperelateret vedligeholdelse, lavere olieskiftfrekvens og lavere kølervedligeholdelse. Den konventionelle maskine har højere lejeslid på motoren og pumpen samt højere olieforbrug.
Skrot- og nedetidsomkostningerne er værdien af kasserede dele og værdien af produktionstab under uplanlagt nedetid. Servomaskinen har strammere trykkontrol og lavere skrotrate; den konventionelle maskine har en højere skrotrate på dele med snæver tolerance, men ingen ulempe på dele med afslappet tolerance.
Servomaskinens 5-årige nettobesparelse er summen af energibesparelserne plus vedligeholdelsesbesparelserne plus besparelserne på skrot/nedetid minus servopræmien. Hvis resultatet er positivt, vinder servomaskinen. Hvis det er negativt, vinder den konventionelle maskine på 5 år.

Beslutningsrammen: Fem spørgsmål at stille, før du specificerer
For en specifik installation kan beslutningen om servo vs. konventionel reduceres til fem spørgsmål.
- Hvad er cyklusprofilen?Lange holde- og afkølingsfaser favoriserer servo. Korte cyklusser med højt flowbehov undervejs favoriserer konventionel eller servo med lille forskel.
- Hvad er driftsplanen?Kontinuerlig treholdsdrift forstærker energibesparelserne. Enkeltholdsdrift med lange tomgangsperioder udvander besparelserne, fordi pressen er slukket det meste af dagen.
- Hvad er den lokale elpris?Markeder med høje toldsatser (Europa, Japan, store dele af Østasien) fremskynder tilbagebetalingen. Markeder med lave toldsatser (dele af Mellemøsten, Nordamerika med rigeligt med naturgas) bremser tilbagebetalingen.
- Hvad er deltolerancen?Dele med snæver tolerance (medicinske, optiske, visse typer emballage) forstærker servofordelen gennem lavere spild. Dele med afslappet tolerance neutraliserer denne del af besparelserne.
- Hvad er kapitalbegrænsningen?Hvis kapitalpræmien ikke kan finansieres til en rimelig rente, er tilbagebetalingsperioden vigtig, selvom de økonomiske forhold på projektniveau er positive.
For en typisk 250-tons presse på en 25-sekunders cyklus, der kører to-holds kontinuerligt i et marked med moderate toldsatser, er tilbagebetalingstiden i intervallet 18-36 måneder. For en 100-tons presse på en 12-sekunders cyklus, der kører et enkelt hold i et marked med lave toldsatser, kan tilbagebetalingstiden strække sig over 4 år eller mere. Vicksprojekttilbagebetalingsarkinkorporerer alle fem variabler og producerer en projektspecifik anbefaling.
Ofte stillede spørgsmål: Servo vs. konventionel hydraulisk sprøjtestøbning
Hvor meget energi sparer en servohydraulisk maskine sammenlignet med en konventionel presse?
Hvor lang tid tager det for servopræmien at være betalt tilbage?
Er der nogen anvendelser, hvor konventionel hydraulik stadig er bedre?
Kræver servosystemet særlig operatørtræning?
Hvilken vedligeholdelse er forskellen mellem servo og konventionel?
Kan en konventionel presse eftermonteres med et servosystem?
Støjer servosystemet mere end den konventionelle presse?
Hvad er den typiske forskel i samlede ejeromkostninger over 5 år mellem en servopresse og en konventionel presse?
Har du brug for en projektspecifik 5-årig total omkostninger og tilbagebetalingsberegning til sammenligning af en servo- vs. konventionel presse?
Opslagstidspunkt: 17. september 2026