Kort fortalt:For hydrauliske presser og sprøjtestøbemaskiner påvirker integrationen af servodrev og servomotor direkte energieffektiviteten, produktionscyklustiden og produktkvaliteten. Den korrekte specifikation for servodrev afhænger af pumpens slagvolumen, systemtrykket, cyklusbelastningen og kravet til responstid. Denne vejledning gennemgår de tre specifikationer for integration af servodrev hos producenter af hydrauliske presser, sprøjtestøbemaskiner og industrielle hydrauliske systemintegratorer, der driver energieffektivitet og produktionsproduktivitet.
Jeg har de sidste 10 år hos Vicks Hydraulic (Ningbo Vicks Hydraulic Machinery) supporteret hydrauliske systemprojekter i mere end 40 lande, med særlig dybde inden for hydrauliske pressesystemer, hydrauliske systemer til sprøjtestøbemaskiner og industrielle hydrauliske kraftenheder. Vores anlæg har leveret hydrauliske pumper, hydrauliske ventiler og hydrauliske systemkomponenter til hydrauliske presseinstallationer og sprøjtestøbemaskineinstallationer i Asien, Europa og Amerika. I den tid har jeg understøttet integrationsprojekter med servodrev og servomotorer, lige fra eftermontering af 50-tons hydrauliske presser til 4.000-tons kompressionsstøbepresseinstallationer.
Integrationen af servodrev og servomotor er en teknisk krævende applikation, der direkte påvirker energieffektiviteten og produktionsproduktiviteten af hydraulisk udstyr. Integrationsspecifikationen afhænger af pumpens slagvolumen, systemtrykket, cyklussens driftstid, kravet til responstid og den lukkede kredsløbsstyringsarkitektur. Denne vejledning dækker de tre specifikationer for integration af servodrev, som jeg oftest ser forkert specificeret, med den tekniske begrundelse bag den korrekte specifikation, virkningen af forkert specifikation og de spørgsmål om sourcing, du bør stille enhver producent af servodrev og hydrauliske pumper, før du afgiver ordren. For...Vicks hydrauliske servosystemer, standardkonfigurationen dækker de vigtigste applikationer inden for hydrauliske presser og sprøjtestøbemaskiner.
1. Hvorfor specifikationerne for integration af servodrev er udstyrs- og applikationsspecifikke
Integration af servodrev og servomotorer med hydrauliske pumper og hydrauliske systemer er en veletableret teknologi til at reducere energiforbruget i hydraulisk udstyr. Servodrevet styrer servomotorens hastighed og drejningsmoment for at matche den hydrauliske pumpeydelse til det faktiske hydrauliske systembehov, hvilket eliminerer de tab ved konstant trykregulering, der karakteriserer konventionelle hydrauliske systemer med pumpemotorer med fast hastighed.
Dette erfordiDe tre store anvendelser af hydraulisk udstyr (hydraulisk presse, sprøjtestøbemaskine og industriel hydraulisk kraftenhed) har fundamentalt forskellige driftscyklusser, trykprofiler og krav til responstid. Hydrauliske presser kræver højt tryk til kompressionsslaget og lavt tryk til ilgang og returslag, med cyklustider typisk 10-60 sekunder. Sprøjtestøbemaskiner kræver variabelt tryk og flow gennem hele sprøjtecyklussen (fastspænding, sprøjtning, fastholdelse, afkøling, plastificering), med cyklustider typisk 15-120 sekunder. Industrielle hydrauliske kraftenheder kræver relativt konstant tryk og flow til kontinuerlig drift, med responstid målt i millisekunder.
Derfor, en servodrev- og servomotorspecifikation, der fungerer til én applikation, er typisk utilstrækkelig til de andre applikationer. Den optimale servodrevspecifikation for en hydraulisk presse er forskellig fra den optimale specifikation for en sprøjtestøbemaskine, som er forskellig fra den optimale specifikation for en industriel hydraulisk kraftenhed. Producenter, der forsøger at bruge én servodrevkonfiguration på tværs af alle tre applikationer, går typisk på kompromis med energieffektivitet, cyklustid eller responstid, og driftsomkostningerne viser sig i højere elforbrug, lavere produktionskapacitet og reduceret produktkvalitetskonsistens.
1.1 Hvordan Vicks Hydraulic griber fremstilling af servodrev og hydrauliske pumper an
Før vi gennemgår de tre specifikationer, vil jeg kort give en kort bemærkning om Vicks Hydraulics vertikalt integrerede produktionskapacitet. Vi driver hele produktionskæden internt: bearbejdning af hydrauliske pumper → samling af hydrauliske ventiler → samling af elektriske motorer → integration af servodrev → samling af hydrauliske kraftaggregater → testning → certificering. Inputspecifikationen for en ordre på et servodrev og en hydraulisk pumpe omfatter typisk: (1) applikationen (hydraulisk presse, sprøjtestøbemaskine, industriel hydraulisk kraftaggregat eller andet hydraulisk udstyr), (2) pumpens slagvolumen (typisk 16 cc/omdr. til 250 cc/omdr. for hydrauliske presseapplikationer og 45 cc/omdr. til 500 cc/omdr. for sprøjtestøbemaskineapplikationer), (3) systemtrykket (typisk 200 bar til 700 bar), (4) driftstiden (cyklustid, belastningsprofil og kontinuerligt driftsforhold) og (5) kravet til responstid (typisk 20-50 ms for presseapplikationer og 5-20 ms for sprøjtestøbemaskineapplikationer).
Ud fra disse input udarbejder Vicks Hydraulics ingeniørteam et projektforslag med: (1) et valg af servomotor og servodrevmodel, der matcher applikationskravene, (2) et valg af hydraulisk pumpemodel, der matcher tryk- og flowkravene, (3) en beregning af systemeffektivitet for den ønskede arbejdscyklus, og (4) et estimat af leveringstid fra ordrebekræftelse til første levering. Den typiske leveringstid fra ordrebekræftelse til første levering er 20-35 arbejdsdage for standard servodrev- og pumpepakker og 45-60 arbejdsdage for brugerdefinerede eller store konfigurationer. Med hensyn til energieffektivitetsreference erEurovent Certified Performance (ECP) til hydrauliske systemerFrameworket giver den relevante internationale reference for effektivitetscertificering af servohydrauliske systemer.
2. Specifikation nr. 1 — Servomotor- og pumpetilpasning til hydrauliske presseapplikationer
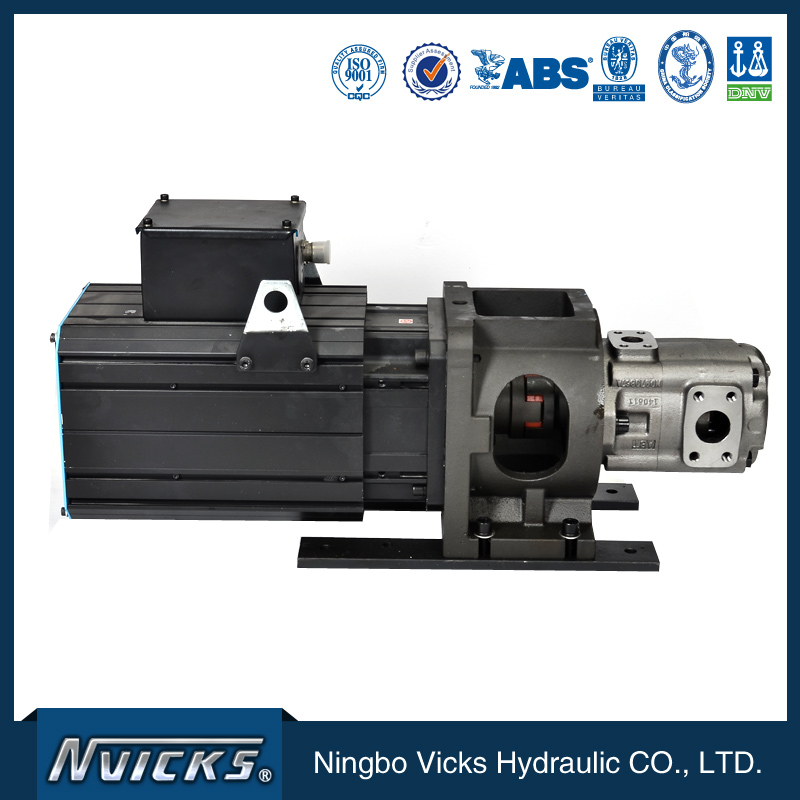
Den første specifikation for integration af servodrev er matchningen af servomotor og hydraulisk pumpe til hydrauliske presseapplikationer. Det hydrauliske presses servodrevsystem skal yde tilstrækkeligt drejningsmoment til at drive den hydrauliske pumpe til systemtrykket under spidsbelastningstilstanden (kompressionsslag) og tilstrækkelig hastighed til at give den hurtige gennemstrømningshastighed for lavtryksslagene (hurtig fremførings- og returslag).
2.1 Hvorfor specifikationen af maksimalt moment er vigtig for presseapplikationer
Det maksimale momentkrav for en servomotor til en hydraulisk presse bestemmes af det maksimale systemtryk og pumpens slagvolumen. For en pumpeslagvolumen på 100 cc/omdr. og et maksimalt systemtryk på 350 bar (typisk for en 1.000-tons hydraulisk presse) er det maksimale momentkrav cirka 580 Nm (beregnet som pumpeslagvolumen × maksimalt tryk / (2π × 60)). Servomotorens maksimale moment skal overstige denne beregnede værdi med en sikkerhedsmargin på 20-30%.
Den mest almindelige fejl i specifikationerne for servomotorer, jeg ser, er at underdimensionere servomotorens spidsmoment baseret på det gennemsnitlige momentkrav i stedet for spidsmomentet. Det gennemsnitlige moment for en presseapplikation er betydeligt lavere end spidsmomentet (typisk 30-50 % af spidsmomentet for de fleste pressedriftscyklusser), og en servomotor, der er dimensioneret til det gennemsnitlige moment, vil mætte under kompressionsslaget og udløse overstrømsbeskyttelsen, hvilket stopper pressen. Løsningen er at specificere servomotorens spidsmoment til den maksimale kombination af systemtryk og pumpeforskydning.
2.2 Pumpens slagvolumenspecifikation for pressecyklustid
Pumpens slagvolumen bestemmer den maksimale strømningshastighed fra servomotoren ved motorens nominelle hastighed. For en hydraulisk presse med en 100 cc/omdr. pumpe drevet af en servomotor ved 3.000 o/min. er den maksimale strømningshastighed cirka 300 liter pr. minut. Denne strømningshastighed bestemmer ilganghastigheden (typisk 100-300 mm/s for presseapplikationer) og returslaghastigheden (typisk 200-500 mm/s).
Til presseapplikationer med høj cyklushastighed (typisk 8-15 cyklusser pr. minut for stansepresser og 3-8 cyklusser pr. minut for kompressionsstøbepresser) skal pumpevolumen være tilstrækkelig til at levere den nødvendige flowhastighed ved servomotorens nominelle hastighed. Vicks Hydraulics ingeniørteam specificerer typisk en pumpe med variabel forskydning (typisk en load-sensing aksialstempelpumpe) i kombination med servomotoren til presseapplikationer, hvor load-sensing-funktionen matcher pumpeydelsen til systembehovet og giver yderligere energibesparelser ud over servomotorens hastighedskontrol.
FordiAt servomotor og pumpe matcher hinanden, påvirker direkte pressecyklustiden og energieffektiviteten,derforDimensioneringen af servomotor og pumpe er en af de vigtigste beslutninger i integrationen af pressens servodrev. Omkostningstillægget for den korrekt dimensionerede kombination af servomotor og pumpe er typisk 25-40 % højere end den underdimensionerede kombination, men den reducerede cyklustid og energibesparelserne tjener denne tillægsydelse tilbage på 12-24 måneder med typisk pressedrift.
3. Specifikation nr. 2 — Servodrevresponstid for sprøjtestøbemaskiner
Den anden specifikation for integration af servodrev er servodrevets responstid til sprøjtestøbemaskineapplikationer. Sprøjtestøbemaskinens servodrevsystem skal give en hurtig tryk- og flowkontrolrespons gennem hele injektionscyklussen, især under injektionsfasen (typisk 50-500 ms) og holdefasen (typisk 2-20 sekunder).
3.1 Hvorfor responstiden er vigtig for sprøjtestøbningskvaliteten
Servodrevets og det hydrauliske systems responstid påvirker direkte injektionshastighedsprofilen, holdetrykkets stabilitet og den færdige dels kvalitet. En langsom responstid (typisk >50 ms) resulterer i udsving i injektionshastigheden, der påvirker delens overfladefinish, delens vægtkonsistens og dimensionsnøjagtigheden. En hurtig responstid (typisk <20 ms) giver en stabil injektionshastighed og holdetryk, hvilket forbedrer delens kvalitetskonsistens og reducerer kasseringsraten.
Den mest almindelige fejl i specifikation af responstider, jeg ser, er brugen af et universalservodrev (typisk med en responstid på 30-50 ms) til højpræcisionssprøjtestøbningsapplikationer. Det universale servodrev er tilstrækkeligt til standardsprøjtestøbningsapplikationer, men utilstrækkeligt til højpræcisionsapplikationer (såsom støbning af optiske linser, støbning af medicinsk udstyr og præcisionsstøbning af elektroniske komponenter), der kræver responstider på 10-20 ms eller bedre.
Vicks Hydraulics servodrevsortiment omfatter: (1) standard servodrev med 30-50 ms responstid til generelle sprøjtestøbningsapplikationer, (2) højtydende servodrev med 10-20 ms responstid til præcisionssprøjtestøbningsapplikationer og (3) brugerdefinerede servodrev med tilpasset responstid til specifikke OEM-krav. Omkostningstillægget for det højtydende servodrev er typisk 30-50 % højere end standard servodrevet, men den reducerede kasseringsrate og den forbedrede ensartede delkvalitet betaler præmien tilbage på 6-18 måneder med typisk højpræcisionssprøjtestøbningsoperation.
3.2 Trykreguleringspræcisionen for holdefasen
Holdefasen i sprøjtestøbningscyklussen kræver præcis trykstyring (typisk ±1 bar eller bedre) over en varighed på 2-20 sekunder. Trykstyringens præcision afhænger af servodrevets tryksløjfebåndbredde, tryksensorens nøjagtighed og det hydrauliske systems stivhed. Standard servodrevets trykstyringspræcision er typisk ±2-5 bar, hvilket er tilstrækkeligt til generelle sprøjtestøbningsapplikationer.
Til højpræcisions sprøjtestøbningsapplikationer specificerer Vicks Hydraulics ingeniørteam typisk: (1) et højtydende servodrev med en tryksløjfebåndbredde på 50 Hz eller højere, (2) en præcisionstryksensor med en nøjagtighed på ±0,5 % af fuld skala eller bedre, og (3) et hydraulisk system med dokumenteret stivhed for trykstyringsfrekvensområdet. Det højtydende trykstyringssystem øger servodrevets omkostninger med 20-35 %, men den reducerede variation i emnevægt og den forbedrede dimensionelle ensartethed reducerer kasseringsraten med 1-3 procentpoint, hvilket kan spare $50.000-$200.000 om året for en typisk højpræcisions sprøjtestøbningsoperation.
FordiServodrevets responstid og trykreguleringens præcision påvirker direkte kvaliteten af sprøjtestøbningsdelen,derforServodrevets specifikationer bør omhyggeligt afstemmes med kravene til delens kvalitet. Det generelle servodrev er typisk utilstrækkeligt til højpræcisionsapplikationer, og højtydende specifikationer bør være standarden for præcisionssprøjtestøbningsudstyr.
4. Specifikation nr. 3 — Systemeffektivitet og energibesparelser for industrielle kraftenheder
Den tredje specifikation for integration af servodrev er systemeffektivitet og energibesparelser for industrielle hydrauliske kraftaggregater. Servodrevsystemet til den industrielle hydrauliske kraftenhed skal yde energieffektiv drift på tværs af en række tryk- og flowkrav, hvor servodrevet og servomotoren styrer den hydrauliske pumpeydelse for at matche systembehovet i realtid.
4.1 Hvorfor energieffektivitet er vigtig for kontinuerlig drift
Industrielle hydrauliske kraftenheder er typisk i drift i 8-24 timer om dagen, 5-7 dage om ugen, hvor driftstimerne ofte repræsenterer en betydelig elomkostning. Energibesparelserne fra et veldesignet servodrevsystem kan være betydelige - typisk 30-60% reduktion i elforbruget sammenlignet med et konventionelt pumpesystem med fast hastighed, afhængigt af driftscyklussen og systemets trykprofil.
For en 75 kW hydraulisk kraftenhed, der er i drift 16 timer om dagen, 6 dage om ugen, er den årlige besparelse på elomkostninger fra et veldesignet servodrevsystem typisk $15.000-$30.000 om året (ved elomkostninger på $0,10-$0,15 pr. kWh). Omkostningstillægget for servodrevsystemet (typisk $15.000-$35.000 over det konventionelle pumpesystem med fast hastighed) er typisk indtjent på 6-18 måneders typisk drift. Det Internationale Energiagenturs (IEA) rapporter om industriel energieffektivitet giver den internationale referencebaseline for energieffektivitetsmål for industrielle hydrauliske systemer.
4.2 Specifikation og verifikation af systemets effektivitet
Systemeffektiviteten for et servodrevet hydraulisk system afhænger af servodrevets effektivitet (typisk 95-97%), servomotorens effektivitet (typisk 92-96%), den volumetriske effektivitet af den hydrauliske pumpen (typisk 95-98%) og den mekaniske effektivitet af den hydrauliske pumpen (typisk 92-96%). Den samlede systemeffektivitet er produktet af alle disse effektiviteter, typisk 75-90% afhængigt af driftspunktet.
Vicks Hydraulics servodrevsystems effektivitet er typisk 80-88 % ved det nominelle driftspunkt, hvor systemeffektivitetskurven er dokumenteret for hele driftsområdet. Til applikationer, der kræver den højest mulige effektivitet, kan Vicks Hydraulics ingeniørteam specificere en kombination af højeffektiv servomotor og højeffektiv hydraulisk pumpe, der opnår en systemeffektivitet på 85-90 % ved det nominelle driftspunkt.
For industrielle kraftaggregatapplikationer bør beregningen af energibesparelser tage højde for den fulde årlige driftsprofil, ikke kun det nominelle driftspunkt. En typisk industriel kraftenhed bruger 40-70 % af driftstiden ved delvis belastning, og servodrevets effektivitet ved delvis belastning er typisk lavere end ved nominel belastning. Vicks Hydraulics ingeniørteam leverer en beregning af energibesparelser baseret på duty cycle, der tager højde for den fulde driftsprofil og giver et realistisk estimat af de årlige energibesparelser.
FordiSystemets effektivitet påvirker direkte elomkostningerne og driftsomkostningerne,derforEffektivitetsspecifikationen og beregningen af energibesparelser baseret på duty cycle er kritiske komponenter i specifikationen for integration af servodrev. Omkostningstillægget for det mere effektive servodrevsystem er typisk berettiget af energibesparelserne over udstyrets levetid, hvor den simple tilbagebetalingsperiode typisk er 12-24 måneder for industrielle kraftaggregatapplikationer.
5. Specifikationsramme — Hvad du skal spørge din producent af servodrev og hydrauliske pumpe om
For indkøbsteams hos producenter af hydrauliske presser, sprøjtestøbemaskinebyggere og industrielle hydrauliske systemintegratorer er den due diligence-ramme, jeg bruger, ensartet på tværs af de tre specifikationer. De fem spørgsmål nedenfor er de samme, som jeg stiller hver kunde under den indledende projektdiskussion, og de afslører konsekvent, hvilke producenter af servodrev og hydrauliske pumpe der kan understøtte applikationer inden for hydrauliske presser og sprøjtestøbemaskiner, versus hvilke der er begrænset til generelle industrielle applikationer.
5.1 Fremstillingskapacitet for servodrev og motorer
Spørg efter produktionskapaciteten for servodrev, produktionskapaciteten for servomotor og integrationstestkapaciteten. En velrenommeret producent af servodrev og hydrauliske pumpe bør drive hele produktionskæden for servodrev, servomotor og hydraulisk pumpe med dokumenteret integrationstest for systemeffektivitet og responstid. Vicks Hydraulics produktionskæde dækker samling af servodrev, samling af servomotorer, samling af hydrauliske pumpe og systemintegrationstest for det komplette servohydrauliske system.TÜV Rheinland industrimaskiner certificeringFramework leverer referencen til tredjepartstestning og certificering af servohydrauliske systemer.
5.2 Referenceprojekter inden for hydraulisk presse og sprøjtestøbning
Bed om dokumenterede referenceprojekter inden for hydrauliske presser og sprøjtestøbning med kundekontakter og projektspecifikationer. Vicks Hydraulics referenceliste omfatter hydrauliske presseprojekter inden for stålformningsindustrien, bilindustrien og kompositstøbeindustrien samt sprøjtestøbemaskineprojekter til forbrugerprodukter, medicinsk udstyr og elektroniske komponenter. Referencelisten er tilgængelig for seriøse forespørgsler under en fortrolighedsaftale.
5.3 Ingeniørsupport og applikationsanalyse
Spørg efter teknisk supportkapacitet, applikationsanalyseprocessen og den typiske tekniske leveringstid. En velrenommeret producent bør tilbyde teknisk support til applikationer, herunder dimensionering af servomotorer, valg af pumpeforskydning, duty cycle-analyse og beregning af energibesparelser. Vicks Hydraulics tekniske team tilbyder applikationsanalyse som en standardservice med en typisk teknisk supportleveringstid på 5-10 arbejdsdage for standardapplikationer og 10-20 arbejdsdage for komplekse OEM-applikationer.
5.4 Testkapacitet og kvalitetsverifikation
Spørg efter testkapaciteten, kvalitetsverifikationsprocessen og testdokumentationen. En velrenommeret producent af servodrev og hydrauliske pumper bør drive et testanlæg med dokumenteret servodrevtestning, servomotortestning, hydraulisk pumpetestning og integreret systemtestning. Vicks Hydraulics testanlæg omfatter teststande til servodrev, teststande til servomotordynamometer, testbænke til hydrauliske pumpe og teststande til integrerede systemer med hydraulisk belastningssimulering.
5.5 Eftersalgssupport og teknisk service
Spørg efter eftersalgssupport, garantibetingelser og tilgængelighed af reservedele. En velrenommeret producent bør tilbyde en dokumenteret garanti (typisk 18-24 måneder fra levering eller 12-18 måneder fra idriftsættelse, alt efter hvad der kommer først), med reservedelslager til de vigtigste slidkomponenter og teknisk support i garantiperioden og derefter. Vicks Hydraulics eftersalgsteam omfatter serviceteknikere i felten til større projekter og et reservedelslager til de vigtigste produktlinjer, med teknisk support tilgængelig via telefon, e-mail og besøg på stedet.
6. Almindelige indkøbsfejl ved indkøb af servodrevintegration
På tværs af de snesevis af servodrevintegrationsprojekter, jeg har støttet, opstår de samme fejl gentagne gange. Her er de fire mest almindelige, rangeret efter indvirkning på energieffektivitet og udstyrets produktivitet.
6.1 Fejl nr. 1 — Specifikation af servomotoren efter gennemsnitligt drejningsmoment i stedet for spidsmoment
Det er praktisk at specificere servomotoren ud fra gennemsnitligt drejningsmoment, men det fører næsten altid til et for lavt dimensioneret valg af servomotor til hydrauliske presse- og sprøjtestøbemaskineapplikationer. Det maksimale drejningsmoment (under kompressionsslag, injektionsfase eller højtryksholdefase) er typisk 2-3 gange det gennemsnitlige drejningsmoment, og servomotoren skal specificeres til det maksimale drejningsmoment med en sikkerhedsmargin. Løsningen er at specificere det maksimale drejningsmomentkrav til servomotorproducenten og lade dem bestemme den korrekte motorrammestørrelse.
6.2 Fejl nr. 2 — Brug af universal servodrev til højpræcisionsapplikationer
Brug af et generel servodrev til højpræcisions sprøjtestøbning eller hydrauliske presseapplikationer er en almindelig fejl, der fører til utilstrækkelig responstid og trykstyringspræcision. Højpræcisionsapplikationer kræver servodrev med responstider på 10-20 ms eller bedre og en trykstyringspræcision på ±1 bar eller bedre. Løsningen er at specificere kravene til responstid og trykstyringspræcision for applikationen og vælge servodrevet i overensstemmelse hermed.
6.3 Fejl nr. 3 — Ignorering af driftscyklussen i beregningen af energibesparelser
Det er en almindelig fejl at beregne energibesparelserne udelukkende baseret på det nominelle driftspunkt, da de årlige energibesparelser for mange industrielle applikationer overvurderes. Beregningen af energibesparelserne under driftscyklus bør tage højde for den fulde driftsprofil, herunder drift under delvis belastning, tomgangsdrift og nedlukningsperioderne. Vicks Hydraulics ingeniørteam leverer beregninger af energibesparelser under driftscyklus som en standardservice for at understøtte udstyrsspecifikationen.
6.4 Fejl nr. 4 — Underspecificering af tryk- og flowsensornøjagtigheden
Brug af standardnøjagtighedssensorer (typisk ±1-2% af fuld skala) til højpræcisionsapplikationer er en almindelig fejl, der begrænser den opnåelige præcision i tryk- og flowstyringen. Højpræcisionsapplikationer kræver tryksensorer med en nøjagtighed på ±0,5% af fuld skala eller bedre og flowsensorer med lignende nøjagtighed. Løsningen er at specificere sensornøjagtighedskravene til applikationen og vælge sensorerne i overensstemmelse hermed.
7. Ofte stillede spørgsmål
7.1 Hvad gør Vicks Hydraulics placering i Ningbo fordelagtig for internationale købere af hydraulisk udstyr?
Ningbo er et af Kinas største produktionscentre for hydraulisk udstyr med dybdegående ekspertise inden for design, fremstilling og test af hydrauliske pumper, hydrauliske ventiler og hydrauliske systemer. Inden for en radius af 50 km har Vicks Hydraulic adgang til specialiserede leverandører af de vigtigste komponenter, herunder dele til hydrauliske pumpe, elmotorkomponenter, servodrevelektronik og integration af hydrauliske systemer. For internationale købere af hydraulisk udstyr betyder dette kortere leveringstider for servodrev og pumpe (typisk 20-35 arbejdsdage for standardpakker versus 50-80 dage for leverandører uden for klyngen), lavere systemomkostninger på grund af lokal forsyningskædetæthed og etablerede arbejdsgange for eksportdokumentation. Ningbo-havnen leverer effektiv logistik til international forsendelse til alle større markeder. For data om Ningbo-havnens gennemløbshastighed, seOfficiel statistik for Ningbo Zhoushan Havn.
7.2 Kan Vicks Hydraulic fremstille specialfremstillede servodrev- og hydrauliske pumpepakker til specifikke anvendelser?
Ja. Specialdesignet servodrev og hydraulisk pumpeudvikling er en kernekompetence. Standardudviklingsprocessen omfatter: (1) gennemgang af applikationsspecifikationen, herunder driftscyklus, trykprofil, responstid og energibesparelsesmål, (2) teknisk rådgivning om servomotordimensionering, pumpeforskydning og systemarkitektur, (3) specialdesignet system med tekniske tegninger, ydelsesberegninger og effektivitetsverifikation, (4) fremstilling med dokumenteret kvalitetskontrol og (5) test og certificering for applikationen. Den typiske leveringstid fra modtagelse af specifikationer til første levering er 20-35 arbejdsdage for standard specialpakker og 45-60 arbejdsdage for komplekse specialdesignede eller store kapacitetskonfigurationer.
7.3 Hvad er udvalget af servodrev og hydrauliske pumper, der er tilgængelige fra Vicks Hydraulic?
Vicks Hydraulic servodrev- og hydrauliske pumper omfatter: (1) servodrevsystemer til hydrauliske presseapplikationer med nominelle effekter fra 7,5 kW til 250 kW, (2) servodrevsystemer til sprøjtestøbemaskineapplikationer med nominelle effekter fra 11 kW til 400 kW, (3) servodrevsystemer til industrielle hydrauliske kraftenheder med nominelle effekter fra 7,5 kW til 350 kW, (4) hydrauliske aksialstempelpumper til servodrevapplikationer med slagvolumen fra 16 cc/omdr. til 500 cc/omdr. og trykklassificeringer fra 250 bar til 700 bar, og (5) hydrauliske ventiler og systemtilbehør til det komplette servohydrauliske system. Sortimentet understøtter producenter af hydrauliske presser, producenter af sprøjtestøbemaskiner og integratorer af industrielle hydrauliske systemer på tværs af det internationale marked. For komplette produktspecifikationer og udvælgelsesvejledninger, se ...Vicks hydrauliske servosystemer produktkatalogpå virksomhedens hjemmeside.
7.4 Er Vicks Hydraulic servodrev og hydrauliske pumper certificeret i henhold til internationale standarder?
Ja. Vicks Hydraulic servodrev og hydrauliske pumper er certificeret i henhold til de relevante internationale standarder, herunder CE-mærkning for europæiske markeder, ISO 9001 for kvalitetsstyring og de relevante maskinsikkerhedsstandarder for det pågældende udstyr.CE-mærkningsramme for industrimaskinerer det relevante europæiske overensstemmelseskrav for Vicks Hydraulic servodrevsystemer, der sælges på EU-markeder. For applikationer, der kræver specifikke certificeringer (såsom UL-certificering for nordamerikanske markeder eller specifikke OEM-certificeringer), understøtter Vicks Hydraulic certificeringsprocessen med dokumenterede testrapporter og overensstemmelseserklæringer.
7.5 Hvordan sikrer Vicks Hydraulic ensartet kvalitet på tværs af produktionskørsler for servodrev og hydrauliske pumpe?
Hvert servodrev og hver hydraulisk pumpe gennemgår dokumenteret kvalitetskontrol i fem faser: (1) inspektion af indgående materialer og komponenter med fabrikscertifikater for hovedkomponenterne (servodrevelektronik, servomotorviklinger, hydrauliske pumpedele), (2) inspektion undervejs ved servodrevmontering, servomotormontering, hydraulisk pumpemontering og systemintegration, (3) testning uden belastning for hver enhed med dokumenteret outputydelse, (4) belastningstest på stikprøvebasis (typisk 5-10 % af hvert produktionsparti) med dokumenterede resultater af effektivitet og responstid, og (5) revision før afsendelse med komplet systemdokumentationspakke. Kvalitetsstyringssystemet er certificeret i henhold til ISO 9001, med statistisk proceskontrol (SPC) anvendt på de kritiske ydelsesparametre for servodrev og hydraulisk pumpe for produktionskørsler over 50 enheder pr. batch.
8. Afsluttende perspektiv — Servodrevintegration som strategi for energieffektivitet og produktivitet
De tre specifikationer for integration af servodrev, jeg har dækket – matchning af servomotor og pumpe til hydrauliske presseapplikationer, reaktionstid for servodrev til sprøjtestøbemaskineapplikationer og systemeffektivitet og energibesparelser til industrielle kraftaggregatapplikationer – er de indkøbsbeslutninger, der driver energieffektiviteten af hydraulisk udstyr, produktionsproduktiviteten og kvaliteten af det færdige produkt. Den generelle servodrevspecifikation håndterer 80 % af applikationer med lav efterspørgsel, men de 20 % af applikationer med højt tryk, høj præcision og høj cyklushastighed er, hvor bevidst specifikation leverer målbar værdi.
Hvis du er indkøbsmedarbejder hos en producent af hydrauliske presser, en producent af sprøjtestøbemaskiner eller en integrator af industrielle hydrauliske systemer, bør ovenstående rammeværk give dig en struktureret måde at specificere servodrev- og hydrauliske pumpesystemer på. Spørgsmålene i afsnit 5 er de samme, som jeg bruger i indledende projektdiskussioner, og de afslører konsekvent, hvilke servodrevproducenter der kan understøtte de præcisions-, responstids- og effektivitetskrav, som moderne hydraulisk udstyr kræver.
Mulighederne i 2026 er betydelige. Det globale marked for hydraulisk udstyr fortsætter med at udvikle sig, hvor energieffektivitetsregler, automatiseringsintegration og præcisionsproduktionskrav, der alle driver efterspørgslen efter højtydende servohydrauliske systemer. De udstyrsproducenter og systemintegratorer, der nu handler afgørende med servodrevspecifikationerne, vil være dem, der vil opnå fordelene inden for energieffektivitet, produktivitet og produktkvalitet i løbet af det næste årti. Jeg håber, at denne ramme hjælper dig med at træffe de specifikationsvalg, der positionerer dit hydrauliske udstyr til den fordel.
Opslagstidspunkt: 2. juli 2026