ቲኤል፤ዲአር፡ለሃይድሮሊክ ፕሬስ እና መርፌ ሻጋታ ማሽን አፕሊኬሽኖች፣ የሰርቮ ድራይቭ እና የሰርቮ ሞተር ውህደት በቀጥታ የኃይል ቅልጥፍናን፣ የምርት ዑደት ጊዜን እና የምርት ጥራትን ይነካል። ትክክለኛው የሰርቮ ድራይቭ ዝርዝር መግለጫ በፓምፕ መፈናቀሉ፣ በስርዓቱ ግፊት፣ በዑደት ግዴታ እና በምላሽ ጊዜ መስፈርት ላይ የተመሠረተ ነው። ይህ መመሪያ በሃይድሮሊክ ፕሬስ አምራቾች፣ በመርፌ ሻጋታ ማሽን ገንቢዎች እና በኢንዱስትሪ ሃይድሮሊክ ስርዓት ማዋሃድ ውስጥ ያሉ የግዥ ቡድኖችን የኃይል ቅልጥፍናን እና የምርት ምርታማነትን በሚያነቃቁ ሶስት የሰርቮ ድራይቭ ውህደት ዝርዝሮች ውስጥ ይዳስሳል።
ባለፉት 10 ዓመታት በቪክስ ሃይድሮሊክ (ኒንቦ ቪክስ ሃይድሮሊክ ማሽነሪ) ውስጥ ከ40 በላይ አገሮችን ጨምሮ በሃይድሮሊክ የፕሬስ ስርዓቶች፣ በመርፌ የሚቀርጽ ማሽን ሃይድሮሊክ ስርዓቶች እና በኢንዱስትሪ ሃይድሮሊክ የኃይል አሃዶች ውስጥ በተለይም ጥልቀት ያለው የሃይድሮሊክ የፕሬስ ስርዓት ፕሮጀክቶችን በመደገፍ አሳልፌያለሁ። ተቋማችን በእስያ፣ በአውሮፓ እና በአሜሪካ ውስጥ ለሃይድሮሊክ የፕሬስ ጭነቶች እና ለመርፌ የሚቀርጽ ማሽን ጭነቶች የሃይድሮሊክ ፓምፖችን፣ የሃይድሮሊክ ቫልቮችን እና የሃይድሮሊክ ሲስተም ክፍሎችን አቅርቧል። በዚያን ጊዜ፣ ከ50 ቶን የሃይድሮሊክ የፕሬስ ማሻሻያዎች እስከ 4,000 ቶን የመጭመቂያ መቅረጫ ጭነቶች ድረስ ያሉ የሰርቮ ድራይቭ እና የሰርቮ ሞተር ውህደት ፕሮጀክቶችን ደግፌያለሁ።
የሰርቮ ድራይቭ እና የሰርቮ ሞተር ውህደት በቴክኒክ የሚጠይቅ አተገባበር ሲሆን የሃይድሮሊክ መሳሪያዎችን የኃይል ቆጣቢነት እና የምርት ምርታማነት በቀጥታ ይነካል። የውህደት ዝርዝር መግለጫው በፓምፕ መፈናቀል፣ በስርዓት ግፊት፣ በዑደት ግዴታ፣ በምላሽ ጊዜ መስፈርት እና በተዘጋ ዑደት ቁጥጥር አርክቴክቸር ላይ የተመሰረተ ነው። ይህ መመሪያ ብዙውን ጊዜ በተሳሳተ መንገድ የተገለጹትን ሶስት የሰርቮ ድራይቭ ውህደት ዝርዝሮችን ይሸፍናል፣ ከትክክለኛው ዝርዝር መግለጫ በስተጀርባ ያለው የምህንድስና ምክንያት፣ የተሳሳተ ዝርዝር መግለጫ ተጽእኖ እና ትዕዛዙን ከማስቀመጥዎ በፊት ማንኛውንም የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ አምራች መጠየቅ ያለብዎትን የመፈለጊያ ጥያቄዎች ያካትታል። ለየቪክስ ሃይድሮሊክ ሰርቮ ሲስተም ክልልመደበኛው ውቅር ዋና ዋና የሃይድሮሊክ ፕሬስ እና መርፌ ሻጋታ ማሽን አፕሊኬሽኖችን ይሸፍናል።
1. የሰርቮ ድራይቭ ውህደት ዝርዝር መግለጫ ለምን መሳሪያዎች እና አፕሊኬሽኖች የተወሰኑ ናቸው?
የሰርቮ ድራይቭ እና የሰርቮ ሞተር ከሃይድሮሊክ ፓምፖች እና ከሃይድሮሊክ ስርዓቶች ጋር ውህደት በሃይድሮሊክ መሳሪያዎች ውስጥ የኃይል ፍጆታን ለመቀነስ በሚገባ የተቋቋመ ቴክኖሎጂ ነው። የሰርቮ ድራይቭ የሰርቮ ሞተር ፍጥነትን እና ጉልበትን ከትክክለኛው የሃይድሮሊክ ስርዓት ፍላጎት ጋር ለማዛመድ ይቆጣጠራል፣ ይህም በቋሚ ፍጥነት ፓምፕ ሞተሮች ያሉ የተለመዱ የሃይድሮሊክ ስርዓቶችን የሚለዩትን የማያቋርጥ ግፊት የመግታት ኪሳራዎችን ያስወግዳል።
ይህ ነውምክንያቱምሦስቱ ዋና ዋና የሃይድሮሊክ መሳሪያዎች አፕሊኬሽኖች (ሃይድሮሊክ ፕሬስ፣ መርፌ መቅረጫ ማሽን እና የኢንዱስትሪ ሃይድሮሊክ የኃይል ክፍል) በመሠረቱ የተለያዩ የግዴታ ዑደቶች፣ የግፊት መገለጫዎች እና የምላሽ ጊዜ መስፈርቶች አሏቸው። የሃይድሮሊክ ፕሬሶች ለመጭመቂያ ስትሮክ ከፍተኛ ግፊት እና ለፈጣን መሻገሪያ እና ለመመለሻ ስትሮክ ዝቅተኛ ግፊት ያስፈልጋቸዋል፣ የዑደት ጊዜዎች በተለምዶ ከ10-60 ሰከንዶች ናቸው። የመርፌ መቅረጫ ማሽኖች በመርፌ ዑደቱ ውስጥ ተለዋዋጭ ግፊት እና ፍሰት ያስፈልጋቸዋል (መቆንጠጥ፣ መርፌ፣ መያዝ፣ ማቀዝቀዝ፣ ፕላስቲክ ማድረግ)፣ የዑደት ጊዜዎች በተለምዶ ከ15-120 ሰከንዶች። የኢንዱስትሪ ሃይድሮሊክ የኃይል አሃዶች ለቀጣይ ተግባር አፕሊኬሽኖች በአንጻራዊ ሁኔታ የማያቋርጥ ግፊት እና ፍሰት ያስፈልጋቸዋል፣ የምላሽ ጊዜ በሚሊሰከንዶች ይለካል።
ስለዚህለአንድ አፕሊኬሽን የሚሰራ የሰርቮ ድራይቭ እና የሰርቮ ሞተር ዝርዝር መግለጫ በተለምዶ ለሌሎች አፕሊኬሽኖች በቂ አይደለም። ለሃይድሮሊክ ፕሬስ የሚስማማው የሰርቮ ድራይቭ ዝርዝር መግለጫ ከኢንፌክት ሻጋታ ማሽን በጣም ጥሩ ዝርዝር መግለጫ የተለየ ነው፣ ይህም ከኢንዱስትሪ ሃይድሮሊክ የኃይል ክፍል በጣም ጥሩ ዝርዝር መግለጫ የተለየ ነው። በሦስቱም አፕሊኬሽኖች ውስጥ አንድ የሰርቮ ድራይቭ ውቅር ለመጠቀም የሚሞክሩ አምራቾች በተለምዶ የኃይል ቆጣቢነትን፣ የዑደት ጊዜን ወይም የምላሽ ጊዜን ያበላሻሉ፣ እና የአሠራር ወጪው በከፍተኛ የኤሌክትሪክ ፍጆታ፣ ዝቅተኛ የምርት መተላለፊያ እና የምርት ጥራት ወጥነት መቀነስ ላይ ይታያል።
1.1 ቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ እና ሃይድሮሊክ ፓምፕ ማምረቻን እንዴት እንደሚይዝ
በሦስቱ ዝርዝር መግለጫዎች ውስጥ ከመሄዳችን በፊት፣ ስለ ቪክስ ሃይድሮሊክ በአቀባዊ የተቀናጀ የማምረቻ አቅም አጭር ማስታወሻ። ሙሉውን የምርት ሰንሰለት በቤት ውስጥ እናሰራለን፡ የሃይድሮሊክ ፓምፕ ማሽነሪ → የሃይድሮሊክ ቫልቭ ስብሰባ → የኤሌክትሪክ ሞተር ስብሰባ → የሰርቮ ድራይቭ ውህደት → የሃይድሮሊክ የኃይል ክፍል ስብሰባ → ሙከራ → የምስክር ወረቀት። ለሰርቮ ድራይቭ እና ለሃይድሮሊክ ፓምፕ ትዕዛዝ የግቤት ዝርዝር መግለጫ በተለምዶ የሚከተሉትን ያካትታል፡ (1) አፕሊኬሽኑ (የሃይድሮሊክ ፕሬስ፣ የመርፌ ሻጋታ ማሽን፣ የኢንዱስትሪ ሃይድሮሊክ የኃይል ክፍል ወይም ሌላ የሃይድሮሊክ መሳሪያ)፣ (2) የፓምፕ መፈናቀል (በተለምዶ ለሃይድሮሊክ ፕሬስ አፕሊኬሽኖች ከ16 cc/rev እስከ 250 cc/rev እና ለመርፌ ሻጋታ ማሽን አፕሊኬሽኖች ከ45 cc/rev እስከ 500 cc/rev)፣ (3) የስርዓት ግፊት (በተለምዶ ከ200 ባር እስከ 700 ባር)፣ (4) የዑደት ግዴታ (የዑደት ጊዜ፣ የጭነት መገለጫ እና ቀጣይነት ያለው ግዴታ ጥምርታ)፣ እና (5) የምላሽ ጊዜ መስፈርት (በተለምዶ ለፕሬስ አፕሊኬሽኖች ከ20-50 ms እና ለመርፌ ሻጋታ ማሽን አፕሊኬሽኖች ከ5-20 ms)።
ከእነዚህ ግብዓቶች የቪክስ ሃይድሮሊክ ኢንጂነሪንግ ቡድን የሚከተሉትን የፕሮጀክት ፕሮፖዛል ያቀርባል፦ (1) ከማመልከቻ መስፈርቶች ጋር የሚጣጣም የሰርቮ ሞተር እና የሰርቮ ድራይቭ ሞዴል ምርጫ፣ (2) ከግፊት እና ፍሰት መስፈርቶች ጋር የሚጣጣም የሃይድሮሊክ ፓምፕ ሞዴል ምርጫ፣ (3) ለዒላማው የስራ ዑደት የስርዓት ቅልጥፍና ስሌት፣ እና (4) ከትዕዛዝ ማረጋገጫ እስከ መጀመሪያ አቅርቦት ድረስ ያለው የመሪ ጊዜ ግምት። ከትዕዛዝ ማረጋገጫ እስከ መጀመሪያ አቅርቦት ያለው የተለመደው የመሪ ጊዜ ለመደበኛ የሰርቮ ድራይቭ እና የፓምፕ ፓኬጆች ከ20-35 የስራ ቀናት እና ለብጁ ወይም ለትልቅ አቅም ውቅሮች ከ45-60 የስራ ቀናት ነው። ለኃይል ቆጣቢነት ማጣቀሻ፣ለሃይድሮሊክ ስርዓቶች የዩሮቬንት የተረጋገጠ አፈጻጸም (ኢሲፒ)ማዕቀፍ ለሰርቮ ሃይድሮሊክ ስርዓቶች ተገቢውን ዓለም አቀፍ የብቃት ማረጋገጫ ማጣቀሻ ይሰጣል።
2. ዝርዝር መግለጫ #1 — ለሃይድሮሊክ ፕሬስ አፕሊኬሽኖች ሰርቮ ሞተር እና ፓምፕ ማዛመጃ
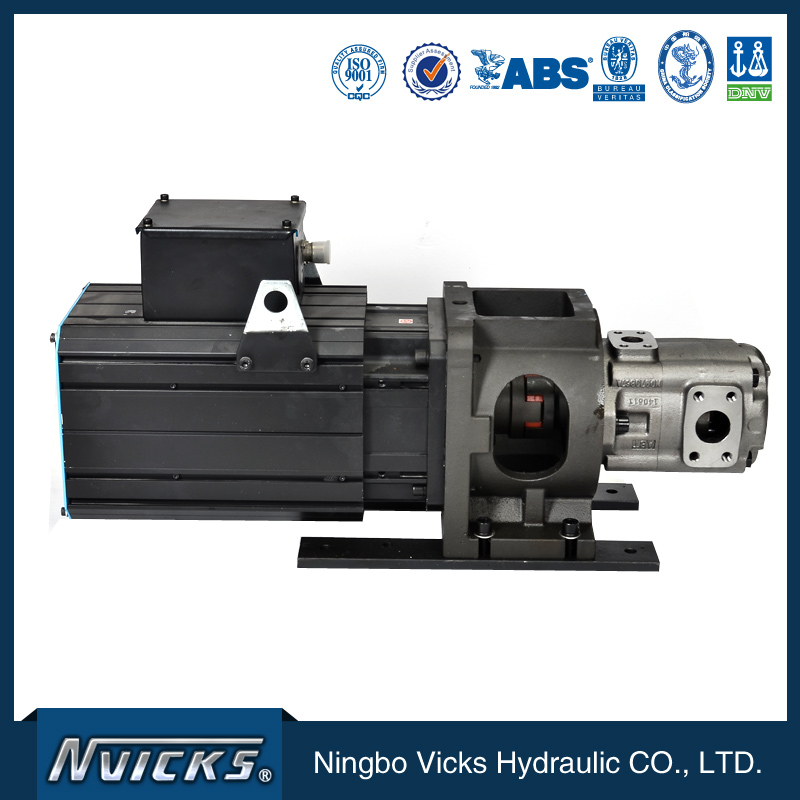
የመጀመሪያው የሰርቮ ድራይቭ ውህደት ዝርዝር መግለጫ ለሃይድሮሊክ ፕሬስ አፕሊኬሽኖች የሰርቮ ሞተር እና የሃይድሮሊክ ፓምፕ ግጥሚያ ነው። የሃይድሮሊክ ፕሬስ ሰርቮ ድራይቭ ሲስተም የሃይድሮሊክ ፓምፑን ወደ ከፍተኛ ጭነት ሁኔታ (የመጭመቂያ ስትሮክ) ወደ ስርዓቱ ግፊት ለማንቀሳቀስ በቂ ጉልበት እና ለዝቅተኛ ግፊት ስትሮኮች (ፈጣን ቅድመ-ማስፋፊያ እና የመመለሻ ስትሮክ) ፈጣን የመተላለፊያ ፍሰት መጠን ለማቅረብ በቂ ፍጥነት ማቅረብ አለበት።
2.1 ለፕሬስ አፕሊኬሽኖች የከፍተኛ ጉልበት ዝርዝር መግለጫ ለምን አስፈላጊ ነው?
የሃይድሮሊክ ፕሬስ ሰርቮ ሞተር ከፍተኛ የማሽከርከር ፍላጎት የሚለካው በከፍተኛው የስርዓት ግፊት እና በፓምፕ መፈናቀል ነው። ለ100 cc/rev የፓምፕ መፈናቀል እና ለ 350 ባር ከፍተኛ የስርዓት ግፊት (ለ 1,000-ቶን የሃይድሮሊክ ፕሬስ የተለመደ) ከፍተኛው የማሽከርከር ፍላጎት በግምት 580 Nm ነው (እንደ ፓምፕ መፈናቀል × ከፍተኛ ግፊት / (2π × 60) ይሰላል)። የሰርቮ ሞተር ከፍተኛ የማሽከርከር ብቃት ደረጃ ከ20-30% የደህንነት ህዳግ ጋር ከዚህ የተሰላ እሴት መብለጥ አለበት።
የማየው በጣም የተለመደው የሰርቮ ሞተር ዝርዝር ስህተት የሰርቮ ሞተር ከፍተኛ የማሽከርከር ደረጃን ከከፍተኛ የማሽከርከር ፍላጎት ይልቅ በአማካይ የማሽከርከር ፍላጎት ላይ ተመስርቶ ዝቅ ማድረግ ነው። ለፕሬስ አፕሊኬሽን አማካይ የማሽከርከር ጉልበት ከከፍተኛ የማሽከርከር ጉልበት በእጅጉ ያነሰ ነው (በተለምዶ ለአብዛኛዎቹ የፕሬስ ግዴታ ዑደቶች ከ30-50% የሚሆነው ከፍተኛ)፣ እና ለአማካይ የማሽከርከር መጠን ያለው የሰርቮ ሞተር በመጭመቂያ ምት ወቅት ይሞላል እና ከመጠን በላይ የሆነ የማሽከርከር መከላከያን ያስነሳል፣ ይህም ፕሬሱን ያቆማል። መፍትሄው የሰርቮ ሞተር ከፍተኛውን የስርዓት ግፊት እና የፓምፕ መፈናቀል ጥምረት መወሰን ነው።
2.2 የፓምፑ የመፈናቀል ዝርዝር መግለጫ ለፕሬስ ዑደት ጊዜ
የፓምፑ መፈናቀል በተገመተው የሞተር ፍጥነት ከሰርቮ ሞተር ከፍተኛውን የፍሰት መጠን ይወስናል። በ3,000 rpm በሰርቮ ሞተር የሚነዳ 100 cc/rev ፓምፕ ላለው የሃይድሮሊክ ፕሬስ፣ ከፍተኛው የፍሰት መጠን በደቂቃ በግምት 300 ሊትር ነው። ይህ የፍሰት መጠን ፈጣን የመተላለፊያ ፍጥነትን (በተለምዶ ለፕሬስ አፕሊኬሽኖች ከ100-300 ሚሜ/ሰ) እና የመመለሻ ስትሮክ ፍጥነትን (በተለምዶ ከ200-500 ሚሜ/ሰ) ይወስናል።
ለከፍተኛ ዑደት ፍጥነት ላላቸው የፕሬስ አፕሊኬሽኖች (በተለምዶ ለቴምብንግ ማተሚያዎች በደቂቃ ከ8-15 ዑደቶች እና ለኮምፕሬሽን ሻጋታ ማተሚያዎች በደቂቃ ከ3-8 ዑደቶች)፣ የፓምፑ መፈናቀል በሰርቮ ሞተር ደረጃ በተቀመጠው ፍጥነት አስፈላጊውን የፍሰት መጠን ለማቅረብ በቂ መሆን አለበት። የቪክስ ሃይድሮሊክ ኢንጂነሪንግ ቡድን በተለምዶ ለፕሬስ አፕሊኬሽኖች ከሰርቮ ሞተር ጋር በማጣመር ተለዋዋጭ-መፈናቀል ፓምፕ (በተለምዶ የጭነት-መፈናቀል አክሲያል ፒስተን ፓምፕ) ይገልፃል፣ የጭነት-መፈናቀል ባህሪው የፓምፑን ውጤት ከስርዓቱ ፍላጎት ጋር በማዛመድ እና ከሰርቮ ሞተር ፍጥነት መቆጣጠሪያ በላይ ተጨማሪ የኃይል ቁጠባ ይሰጣል።
ምክንያቱምየሰርቮ ሞተር እና የፓምፕ ግጥሚያ በቀጥታ የፕሬስ ዑደት ጊዜን እና የኃይል ቆጣቢነትን ይነካል።ስለዚህየሰርቮ ሞተር እና የፓምፕ መጠን በፕሬስ ሰርቮ ድራይቭ ውህደት ውስጥ ካሉት በጣም አስፈላጊ ውሳኔዎች አንዱ ነው። ለትክክለኛው መጠን ያለው የሰርቮ ሞተር እና የፓምፕ ጥምረት የወጪ ክፍያ በተለምዶ ከዝቅተኛው ጥምርታ ከ25-40% በላይ ነው፣ ነገር ግን የተቀነሰው የዑደት ጊዜ እና የኃይል ቁጠባው በ12-24 ወራት ውስጥ የተለመደውን የፕሬስ አሠራር ክፍያ ይከፍላል።
3. ዝርዝር መግለጫ #2 — ለመርፌ ሻጋታ ማሽኖች የሰርቮ ድራይቭ ምላሽ ጊዜ
ሁለተኛው የሰርቮ ድራይቭ ውህደት ዝርዝር መግለጫ ለመርፌ ሻጋታ ማሽን አፕሊኬሽኖች የሰርቮ ድራይቭ ምላሽ ጊዜ ነው። የመርፌ ሻጋታ ማሽን ሰርቮ ድራይቭ ሲስተም በመርፌ ዑደት ውስጥ በሙሉ ፈጣን ግፊት እና የፍሰት መቆጣጠሪያ ምላሽ መስጠት አለበት፣ በተለይም በመርፌ ደረጃ (በተለምዶ ከ50-500 ms) እና በመያዣ ደረጃ (በተለምዶ ከ2-20 ሰከንዶች)።
3.1 የምላሽ ጊዜ ለመርፌ መቅረጽ ጥራት ለምን አስፈላጊ ነው?
የሰርቮ ድራይቭ እና የሃይድሮሊክ ሲስተም የምላሽ ጊዜ በቀጥታ የመርፌ ፍጥነት መገለጫውን፣ የመያዣ ግፊት መረጋጋትን እና የተጠናቀቀውን ክፍል ጥራት ይነካል። ዘገምተኛ የምላሽ ጊዜ (በተለምዶ ከ50 ሚሴ በላይ) የመርፌ ፍጥነት መለዋወጥን ያስከትላል ይህም የክፍሉን ወለል አጨራረስ፣ የክፍሉን ክብደት ወጥነት እና የመለኪያ ትክክለኛነትን ይነካል። ፈጣን የምላሽ ጊዜ (በተለምዶ ከ20 ሚሴ በታች) የተረጋጋ የመርፌ ፍጥነት እና የመያዣ ግፊትን ይሰጣል፣ ይህም የክፍሉን ጥራት ወጥነት ያሻሽላል እና የመከልከል መጠኑን ይቀንሳል።
በጣም የተለመደው የምላሽ ጊዜ ዝርዝር መግለጫ ስህተት ለከፍተኛ ትክክለኛነት መርፌ መቅረጽ አፕሊኬሽኖች አጠቃላይ ዓላማ ያለው ሰርቮ ድራይቭ (በተለምዶ ከ30-50 ሚሴ የምላሽ ጊዜ ያለው) መጠቀም ነው። አጠቃላይ ዓላማ ያለው ሰርቮ ድራይቭ ለመደበኛ መርፌ መቅረጽ አፕሊኬሽኖች በቂ ነው ነገር ግን ለከፍተኛ ትክክለኛነት አፕሊኬሽኖች (እንደ ኦፕቲካል ሌንስ መቅረጽ፣ የህክምና መሳሪያ መቅረጽ እና ትክክለኛ የኤሌክትሮኒክስ ክፍል መቅረጽ) በቂ አይደለም፣ እነዚህም ከ10-20 ሚሴ ወይም ከዚያ በላይ የምላሽ ጊዜ ያስፈልጋቸዋል።
የቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ ክልል የሚከተሉትን ያካትታል፡ (1) ለአጠቃላይ መርፌ መቅረጽ አፕሊኬሽኖች ከ30-50 ሚሴ የምላሽ ጊዜ ያላቸው መደበኛ ሰርቮ ድራይቮች፣ (2) ለትክክለኛ መርፌ መቅረጽ አፕሊኬሽኖች ከ10-20 ሚሴ የምላሽ ጊዜ ያላቸው ከፍተኛ አፈጻጸም ያላቸው ሰርቮ ድራይቮች፣ እና (3) ለተወሰኑ የኦሪጂናል ዕቃ አምራች መስፈርቶች ብጁ የምላሽ ጊዜ ያላቸው ብጁ ሰርቮ ድራይቮች። ለከፍተኛ አፈጻጸም ያለው ሰርቮ ድራይቭ የሚወጣው የወጪ ፕሪሚየም በተለምዶ ከመደበኛው ሰርቮ ድራይቭ ከ30-50% በላይ ነው፣ ነገር ግን የተቀነሰው ውድቅ የማድረግ መጠን እና የተሻሻለው የክፍል ጥራት ወጥነት በ6-18 ወራት ውስጥ መደበኛ ከፍተኛ ትክክለኛነት ያለው መርፌ መቅረጽ ስራን የሚሸፍነውን ፕሪሚየም ይከፍላል።
3.2 ደረጃን ለማቆየት የግፊት መቆጣጠሪያ ትክክለኛነት
የመርፌ ቅርጽ ዑደቱ የመያዣ ደረጃ ከ2-20 ሰከንዶች ባለው ጊዜ ውስጥ ትክክለኛ የግፊት ቁጥጥር (በተለምዶ ±1 ባር ወይም ከዚያ በላይ) ይፈልጋል። የግፊት መቆጣጠሪያው ትክክለኛነት የሚወሰነው በሰርቮ ድራይቭ የግፊት ዑደት ባንድዊድዝ፣ የግፊት ዳሳሽ ትክክለኛነት እና በሃይድሮሊክ ሲስተም ጥንካሬ ላይ ነው። መደበኛው የሰርቮ ድራይቭ የግፊት መቆጣጠሪያ ትክክለኛነት በተለምዶ ±2-5 ባር ሲሆን ይህም ለአጠቃላይ የመርፌ ቅርጽ መቅረጽ አፕሊኬሽኖች በቂ ነው።
ለከፍተኛ ትክክለኛነት መርፌ መቅረጽ አፕሊኬሽኖች፣ የቪክስ ሃይድሮሊክ ኢንጂነሪንግ ቡድን በተለምዶ የሚከተሉትን ይገልፃል፡ (1) 50 Hz ወይም ከዚያ በላይ የግፊት ዑደት ባንድዊድዝ ያለው ከፍተኛ አፈጻጸም ያለው ሰርቮ ድራይቭ፣ (2) ከሙሉ ልኬት ወይም ከዚያ የተሻለ ±0.5% ትክክለኛነት ያለው ትክክለኛ የግፊት ዳሳሽ፣ እና (3) የግፊት መቆጣጠሪያ ድግግሞሽ ክልልን ለመለካት የተረጋገጠ ግትርነት ያለው የሃይድሮሊክ ስርዓት። ከፍተኛ አፈጻጸም ያለው የግፊት መቆጣጠሪያ ስርዓት በሰርቮ ድራይቭ ወጪ ላይ ከ20-35% ይጨምራል፣ ነገር ግን የተቀነሰው የክፍል ክብደት ልዩነት እና የተሻሻለው የልኬት ወጥነት የመከልከል መጠኑን በ1-3 በመቶ ነጥቦች ይቀንሳል፣ ይህም ለመደበኛ ከፍተኛ ትክክለኛነት መርፌ መቅረጽ ስራ በዓመት ከ50,000-200,000 ዶላር ይቆጥባል።
ምክንያቱምየሰርቮ ድራይቭ ምላሽ ጊዜ እና የግፊት መቆጣጠሪያ ትክክለኛነት በቀጥታ በመርፌ የሚቀርጸውን ክፍል ጥራት ላይ ተጽዕኖ ያሳድራሉ፣ስለዚህየሰርቮ ድራይቭ ዝርዝር መግለጫ ከክፍሉ የጥራት መስፈርቶች ጋር በጥንቃቄ መዛመድ አለበት። አጠቃላይ-ጥቅም ያለው የሰርቮ ድራይቭ በተለምዶ ለከፍተኛ ትክክለኛነት አፕሊኬሽኖች በቂ አይደለም፣ እና ከፍተኛ አፈጻጸም ያለው ዝርዝር መግለጫ ለትክክለኛ መርፌ መቅረጫ መሳሪያዎች ነባሪ መሆን አለበት።
4. ዝርዝር መግለጫ #3 — ለኢንዱስትሪ የኃይል አሃዶች የስርዓት ቅልጥፍና እና የኃይል ቁጠባ
ሦስተኛው የሰርቮ ድራይቭ ውህደት መስፈርት ለኢንዱስትሪ ሃይድሮሊክ የኃይል አሃድ አፕሊኬሽኖች የስርዓት ቅልጥፍና እና የኃይል ቁጠባ ነው። የኢንዱስትሪ ሃይድሮሊክ የኃይል አሃድ ሰርቮ ድራይቭ ስርዓት በተለያዩ የግፊት እና የፍሰት ፍላጎቶች ላይ ኃይል ቆጣቢ አሠራር ማቅረብ አለበት፣ ሰርቮ ድራይቭ እና ሰርቮ ሞተር በእውነተኛ ጊዜ የስርዓት ፍላጎትን ለማዛመድ የሃይድሮሊክ ፓምፕ ውፅዓትን ይቆጣጠራሉ።
4.1 ለቀጣይ አገልግሎት የሚውሉ የኃይል ቆጣቢነት ለምን አስፈላጊ ነው?
የኢንዱስትሪ ሃይድሮሊክ የኃይል አሃዶች በተለምዶ በቀን ከ8-24 ሰዓታት በሳምንት ከ5-7 ቀናት ይሰራሉ፣ የስራ ሰዓቱም ብዙውን ጊዜ ከፍተኛ የኤሌክትሪክ ወጪን ይወክላል። በጥሩ ሁኔታ የተነደፈ የሰርቮ ድራይቭ ስርዓት የኃይል ቁጠባ ከፍተኛ ሊሆን ይችላል - በተለምዶ ከተለመደው ቋሚ-ፍጥነት ፓምፕ ሲስተም ጋር ሲነጻጸር የኤሌክትሪክ ፍጆታ በ30-60% ይቀንሳል፣ ይህም እንደ ግዴታ ዑደት እና የስርዓት ግፊት መገለጫ ላይ በመመስረት ነው።
በቀን ለ16 ሰዓታት በሳምንት ለ6 ቀናት የሚሰራ 75 ኪ.ወ. የሃይድሮሊክ ኃይል አሃድ፣ በጥሩ ሁኔታ የተነደፈ ሰርቮ ድራይቭ ሲስተም ዓመታዊ የኤሌክትሪክ ወጪ መቆጠብ በተለምዶ በዓመት ከ15,000 እስከ 30,000 ዶላር (በኤሌክትሪክ ዋጋ በኪ.ወ. በሰዓት ከ0.10 እስከ 0.15 ዶላር) ነው። የሰርቮ ድራይቭ ሲስተም የወጪ ፕሪሚየም (በተለምዶ ከተለመደው ቋሚ ፍጥነት ፓምፕ ሲስተም ከ15,000 እስከ 35,000 ዶላር) በተለምዶ ከ6-18 ወራት በተለመደው አሠራር ውስጥ ይመለሳል። የዓለም አቀፍ ኢነርጂ ኤጀንሲ (IEA) የኢንዱስትሪ ኢነርጂ ውጤታማነት ሪፖርቶች ለኢንዱስትሪ ሃይድሮሊክ ሲስተም የኢነርጂ ውጤታማነት ኢላማዎች ዓለም አቀፍ የማጣቀሻ መሠረት ይሰጣሉ።
4.2 የስርዓት ቅልጥፍና ዝርዝር መግለጫ እና ማረጋገጫ
የሰርቮ ድራይቭ ሃይድሮሊክ ሲስተም የስርዓት ቅልጥፍና የሚወሰነው በሰርቮ ድራይቭ ቅልጥፍና (በተለምዶ 95-97%)፣ በሰርቮ ሞተር ቅልጥፍና (በተለምዶ 92-96%)፣ በሃይድሮሊክ ፓምፕ መጠን ቅልጥፍና (በተለምዶ 95-98%) እና በሃይድሮሊክ ፓምፕ ሜካኒካል ቅልጥፍና (በተለምዶ 92-96%) ላይ ነው። አጠቃላይ የስርዓት ቅልጥፍና የእነዚህ ሁሉ ቅልጥፍናዎች ውጤት ነው፣ በተለምዶ እንደ ኦፕሬቲንግ ነጥቡ ከ75-90% ነው።
የቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ ሲስተም ቅልጥፍና በተለምዶ በተመደበው የአሠራር ነጥብ ከ80-88% ሲሆን፣ ለሙሉ የአሠራር ክልል የስርዓቱ ቅልጥፍና ኩርባ ተመዝግቧል። ከፍተኛውን ቅልጥፍና ለሚጠይቁ አፕሊኬሽኖች፣ የቪክስ ሃይድሮሊክ ኢንጂነሪንግ ቡድን ከፍተኛ ቅልጥፍና ያለው ሰርቮ ሞተር እና ከፍተኛ ቅልጥፍና ያለው የሃይድሮሊክ ፓምፕ ጥምረት ደረጃውን በጠበቀ የአሠራር ነጥብ ከ85-90% የሚደርስ የስርዓት ቅልጥፍናን ሊያሳድግ ይችላል።
ለኢንዱስትሪ የኃይል አሃዶች አፕሊኬሽኖች፣ የኃይል ቁጠባ ስሌት ደረጃ የተሰጠውን የአሠራር ነጥብ ብቻ ሳይሆን ሙሉውን ዓመታዊ የአሠራር መገለጫ ግምት ውስጥ ማስገባት አለበት። አንድ የተለመደ የኢንዱስትሪ የኃይል አሃድ ከ40-70% የሚሆነውን የሥራ ጊዜ በከፊል ጭነት ያሳልፋል፣ እና በከፊል ጭነት ላይ ያለው የሰርቮ ድራይቭ ውጤታማነት በተለምዶ ከተመደበው ጭነት ያነሰ ነው። የቪክስ ሃይድሮሊክ የምህንድስና ቡድን ሙሉውን የአሠራር መገለጫ ከግምት ውስጥ በማስገባት ዓመታዊ የኃይል ቁጠባን ተጨባጭ ግምት የሚሰጥ የግዴታ ዑደት የኃይል ቁጠባ ስሌት ይሰጣል።
ምክንያቱምየስርዓቱ ውጤታማነት የኤሌክትሪክ ወጪን እና የአሠራር ወጪን በቀጥታ ይነካል።ስለዚህየቅልጥፍና ዝርዝር መግለጫ እና የግዴታ ዑደት የኃይል ቁጠባ ስሌት የሰርቮ ድራይቭ ውህደት ዝርዝር መግለጫ ወሳኝ ክፍሎች ናቸው። ለከፍተኛ-ቅልጥፍና የሰርቮ ድራይቭ ስርዓት የወጪ ክፍያ በተለምዶ በመሳሪያዎች የህይወት ዑደት ላይ ባለው የኃይል ቁጠባ የተረጋገጠ ነው፣ ቀላል የክፍያ ጊዜ በተለምዶ ለኢንዱስትሪ የኃይል አሃድ አፕሊኬሽኖች ከ12-24 ወራት ነው።
5. የዝርዝር ማዕቀፍ — የሰርቮ ድራይቭዎን እና የሃይድሮሊክ ፓምፕ አምራችዎን ምን መጠየቅ አለብዎት?
በሃይድሮሊክ ፕሬስ አምራቾች፣ በመርፌ የሚቀርጸው ማሽን ገንቢዎች እና በኢንዱስትሪ ሃይድሮሊክ ሲስተም ኢንተግራተሮች ውስጥ ላሉ የግዥ ቡድኖች፣ የምጠቀመው ተገቢ የሆነ የትጋት ማዕቀፍ በሦስቱ ዝርዝር መግለጫዎች ውስጥ ወጥነት ያለው ነው። ከዚህ በታች ያሉት አምስት ጥያቄዎች በመጀመሪያው የፕሮጀክት ውይይት ወቅት ለእያንዳንዱ ደንበኛ የምጠይቃቸው ተመሳሳይ ናቸው፣ እና የትኞቹ የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ አምራቾች የሃይድሮሊክ ፕሬስ እና የመርፌ ሻጋታ ማሽን አፕሊኬሽኖችን መደገፍ እንደሚችሉ እና በአጠቃላይ የኢንዱስትሪ አፕሊኬሽኖች ብቻ የተገደቡ መሆናቸውን በተከታታይ ያሳያሉ።
5.1 የሰርቮ ድራይቭ እና የሞተር ማምረቻ አቅም
የሰርቮ ድራይቭ የማኑፋክቸሪንግ አቅም፣ የሰርቮ ሞተር የማኑፋክቸሪንግ አቅም እና የውህደት ሙከራ አቅም ይጠይቁ። አንድ ታዋቂ የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ አምራች ለሰርቮ ድራይቭ፣ ለሰርቮ ሞተር እና ለሃይድሮሊክ ፓምፕ የተሟላ የምርት ሰንሰለት ማስተዳደር አለበት፣ ይህም ለስርዓቱ ውጤታማነት እና ለምላሽ ጊዜ የተመዘገቡ የውህደት ሙከራዎችን ያካትታል። የቪክስ ሃይድሮሊክ የምርት ሰንሰለት የሰርቮ ድራይቭ ስብሰባን፣ የሰርቮ ሞተር ስብሰባን፣ የሃይድሮሊክ ፓምፕ ስብሰባን እና ለሙሉ የሰርቮ ሃይድሮሊክ ስርዓት የስርዓት ውህደት ሙከራን ይሸፍናል።TÜV Rheinland የኢንዱስትሪ ማሽን ማረጋገጫማዕቀፍ ለሰርቮ ሃይድሮሊክ ስርዓቶች የሶስተኛ ወገን የሙከራ እና የምስክር ወረቀት ማጣቀሻ ይሰጣል።
5.2 የሃይድሮሊክ ፕሬስ እና መርፌ መቅረጽ ማጣቀሻ ፕሮጀክቶች
የተመዘገቡ የሃይድሮሊክ ፕሬስ እና መርፌ መቅረጫ ማጣቀሻ ፕሮጀክቶችን፣ የማጣቀሻ ደንበኞችን ግንኙነት እና የፕሮጀክት ዝርዝሮችን ይጠይቁ። የቪክስ ሃይድሮሊክ ማጣቀሻ ዝርዝር በብረት ቅርጽ ኢንዱስትሪ ውስጥ የሃይድሮሊክ ፕሬስ ፕሮጀክቶችን፣ የመኪና ስታምፕንግ ኢንዱስትሪን እና የተቀናጀ መቅረጫ ኢንዱስትሪን እንዲሁም ለሸማቾች ምርቶች፣ ለህክምና መሳሪያዎች እና ለኤሌክትሮኒክስ ክፍሎች የመርፌ መቅረጫ ማሽን ፕሮጀክቶችን ያካትታል። የማጣቀሻ ዝርዝሩ በNDA ስር ለከባድ ምርመራ ይገኛል።
5.3 የምህንድስና ድጋፍ እና የትግበራ ትንተና
የምህንድስና ድጋፍ አቅምን፣ የማመልከቻ ትንተና ሂደቱን እና የተለመደውን የምህንድስና አመራር ጊዜን ይጠይቁ። አንድ ታዋቂ አምራች የሰርቮ ሞተር መጠንን፣ የፓምፕ መፈናቀል ምርጫን፣ የግዴታ ዑደት ትንተናን እና የኃይል ቁጠባ ስሌትን ጨምሮ የአፕሊኬሽን ምህንድስና ድጋፍ መስጠት አለበት። የቪክስ ሃይድሮሊክ ምህንድስና ቡድን የማመልከቻ ትንተናን እንደ መደበኛ አገልግሎት ይሰጣል፣ ለመደበኛ አፕሊኬሽኖች ከ5-10 የስራ ቀናት እና ለተወሳሰቡ የኦሪጂናል ዕቃ አምራች አፕሊኬሽኖች ከ10-20 የስራ ቀናት በመደበኛ የምህንድስና ድጋፍ የአመራር ጊዜ ይሰጣል።
5.4 የሙከራ አቅም እና የጥራት ማረጋገጫ
የሙከራ አቅምን፣ የጥራት ማረጋገጫ ሂደቱን እና የሙከራ ሰነዶችን ይጠይቁ። አንድ ታዋቂ የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ አምራች የተመዘገቡ የሰርቮ ድራይቭ ሙከራ፣ የሰርቮ ሞተር ሙከራ፣ የሃይድሮሊክ ፓምፕ ሙከራ እና የተቀናጀ የስርዓት ሙከራ ያለው የሙከራ ተቋምን ማስተዳደር አለበት። የቪክስ ሃይድሮሊክ የሙከራ ተቋም የሰርቮ ድራይቭ የሙከራ ማቆሚያዎችን፣ የሰርቮ ሞተር ዳይናሞሜትር የሙከራ ማቆሚያዎችን፣ የሃይድሮሊክ ፓምፕ የሙከራ ወንበሮችን እና በሃይድሮሊክ ጭነት ማስመሰል የተቀናጁ የስርዓት ሙከራ ማቆሚያዎችን ያካትታል።
5.5 የሽያጭ ድጋፍ እና የቴክኒክ አገልግሎት
የሽያጭ ድጋፍ፣ የዋስትና ውሎች እና የመለዋወጫ ዕቃዎች አቅርቦትን ይጠይቁ። አንድ ታዋቂ አምራች የተረጋገጠ ዋስትና (በተለምዶ ከተረከበ ከ18-24 ወራት ወይም ከተሰጠ ከ12-18 ወራት፣ የትኛውም ቀድሞ የሚመጣው)፣ ለዋና ዋና የሚለበሱ ክፍሎች የመለዋወጫ ዕቃዎች ክምችት እና የዋስትና ጊዜ እና ከዚያ በላይ ለሆኑ የቴክኒክ ድጋፍ መስጠት አለበት። የቪክስ ሃይድሮሊክ የሽያጭ በኋላ ቡድን ለዋና ዋና ፕሮጀክቶች የመስክ አገልግሎት መሐንዲሶችን እና ለዋና ዋና የምርት መስመሮች የመለዋወጫ ዕቃዎች ክምችትን ያካትታል፣ ቴክኒካዊ ድጋፍ በስልክ፣ በኢሜል እና በቦታው ጉብኝት ይገኛል።
6. በሰርቮ ድራይቭ ውህደት ግዥ ውስጥ የተለመዱ የግዢ ስህተቶች
እኔ የደገፍኳቸው በደርዘን የሚቆጠሩ የሰርቮ ድራይቭ ውህደት ፕሮጀክቶች ውስጥ፣ ተመሳሳይ ስህተቶች በተደጋጋሚ ይታያሉ። እነዚህ አራቱ በጣም የተለመዱ ናቸው፣ በኢነርጂ ውጤታማነት እና በመሳሪያዎች ምርታማነት ላይ ባለው ተጽእኖ ደረጃ የተሰጣቸው ናቸው።
6.1 ስህተት #1 — የሰርቮ ሞተርን በጫፍ ጉልበት ሳይሆን በአማካይ ጉልበት መግለጽ
የሰርቮ ሞተርን በአማካይ ጉልበት መግለጽ ምቹ ነው ነገር ግን ሁልጊዜ ማለት ይቻላል ለሃይድሮሊክ ፕሬስ እና ለመርፌ ቅርጽ ማሽን አፕሊኬሽኖች ዝቅተኛ መጠን ያለው የሰርቮ ሞተር ምርጫን ያስከትላል። ከፍተኛው ጉልበት (በመጭመቂያ ስትሮክ፣ በመርፌ ደረጃ ወይም በከፍተኛ ግፊት የመያዣ ደረጃ ወቅት) በተለምዶ ከአማካይ 2-3 እጥፍ የሚበልጥ ሲሆን የሰርቮ ሞተር ደግሞ ለከፍተኛ ጉልበት በደህንነት ህዳግ መገለጽ አለበት። መፍትሄው የከፍተኛ ጉልበት መስፈርቱን ለሰርቮ ሞተር አምራች መግለጽ እና ትክክለኛውን የሞተር ፍሬም መጠን እንዲወስኑ መፍቀድ ነው።
6.2 ስህተት #2 — ለከፍተኛ ትክክለኛነት አፕሊኬሽኖች አጠቃላይ-ጥቅም ያለው ሰርቮ ድራይቭን መጠቀም
ለከፍተኛ ትክክለኛነት መርፌ መቅረጽ ወይም ለሃይድሮሊክ ፕሬስ አፕሊኬሽኖች አጠቃላይ-ጥቅም ያለው ሰርቮ ድራይቭ መጠቀም የተለመደ ስህተት ሲሆን ይህም በቂ ያልሆነ የምላሽ ጊዜ እና የግፊት መቆጣጠሪያ ትክክለኛነት ያስከትላል። ከፍተኛ-ትክክለኛነት አፕሊኬሽኖች ከ10-20 ms ወይም ከዚያ በላይ የምላሽ ጊዜ ያላቸው ሰርቮ ድራይቮች እና የግፊት መቆጣጠሪያ ትክክለኛነት ±1 ባር ወይም ከዚያ በላይ ያስፈልጋቸዋል። መፍትሄው ለመተግበሪያው የምላሽ ጊዜ እና የግፊት መቆጣጠሪያ ትክክለኛነት መስፈርቶችን መግለጽ እና የሰርቮ ድራይቭን በዚሁ መሰረት መምረጥ ነው።
6.3 ስህተት #3 — በሃይል ቁጠባ ስሌት ውስጥ የግዴታ ዑደትን ችላ ማለት
በተመደበው የአሠራር ነጥብ ላይ ብቻ ተመስርቶ የኃይል ቁጠባን ማስላት የተለመደ ስህተት ሲሆን ይህም ለብዙ የኢንዱስትሪ አፕሊኬሽኖች አመታዊ የኃይል ቁጠባን ከመጠን በላይ የሚጨምር ነው። የግዴታ ዑደት የኃይል ቁጠባ ስሌት ሙሉውን የአሠራር መገለጫ ግምት ውስጥ ማስገባት አለበት፣ ይህም ከፊል የጭነት አሠራር፣ የስራ ፈት አሠራር እና የመዝጊያ ጊዜዎችን ያካትታል። የቪክስ ሃይድሮሊክ ምህንድስና ቡድን የመሳሪያውን ዝርዝር መግለጫ ለመደገፍ የግዴታ ዑደት የኃይል ቁጠባ ስሌቶችን እንደ መደበኛ አገልግሎት ይሰጣል።
6.4 ስህተት #4 — የግፊት እና የፍሰት ዳሳሽ ትክክለኛነትን ዝቅ ማድረግ
ለከፍተኛ ትክክለኛነት አፕሊኬሽኖች መደበኛ የትክክለኛነት ዳሳሾችን (በተለምዶ ±1–2% የሙሉ ልኬት) መጠቀም ሊደረስበት የሚችል የግፊት እና የፍሰት መቆጣጠሪያ ትክክለኛነትን የሚገድብ የተለመደ ስህተት ነው። ከፍተኛ-ትክክለኛነት አፕሊኬሽኖች ±0.5% የሙሉ ልኬት ወይም ከዚያ በላይ ትክክለኛነት ያላቸው የግፊት ዳሳሾችን እና ተመሳሳይ ትክክለኛነት ያላቸውን የፍሰት ዳሳሾችን ይፈልጋሉ። መፍትሄው ለመተግበሪያው የዳሳሽ ትክክለኛነት መስፈርቶችን መግለጽ እና ዳሳሾቹን በዚሁ መሰረት መምረጥ ነው።
7. በተደጋጋሚ የሚጠየቁ ጥያቄዎች
7.1 የቪክስ ሃይድሮሊክ በኒንቦ ውስጥ ለዓለም አቀፍ የሃይድሮሊክ መሳሪያዎች ገዢዎች ጠቃሚ የሚያደርገው ምንድን ነው?
ኒንቦ በቻይና ዋና ዋና የሃይድሮሊክ መሳሪያዎች ማምረቻ ማዕከላት አንዱ ሲሆን በሃይድሮሊክ ፓምፕ፣ በሃይድሮሊክ ቫልቭ እና በሃይድሮሊክ ሲስተም ዲዛይን፣ በማኑፋክቸሪንግ እና በሙከራ ጥልቅ እውቀት አለው። በ50 ኪ.ሜ ራዲየስ ውስጥ ቪክስ ሃይድሮሊክ ለዋና ዋና ክፍሎች ልዩ አቅራቢዎችን ማግኘት ይችላል፣ ይህም የሃይድሮሊክ ፓምፕ ክፍሎችን፣ የኤሌክትሪክ ሞተር ክፍሎችን፣ የሰርቮ ድራይቭ ኤሌክትሮኒክስን እና የሃይድሮሊክ ሲስተም ውህደትን ያካትታል። ለአለም አቀፍ የሃይድሮሊክ መሳሪያዎች ገዢዎች፣ ይህ ወደ አጭር የሰርቮ ድራይቭ እና የፓምፕ መሪ ጊዜዎች (በተለምዶ ለመደበኛ ፓኬጆች ከ20-35 የስራ ቀናት ከክላስተር ውጭ ላሉ አቅራቢዎች ከ50-80 ቀናት)፣ በአካባቢው የአቅርቦት ሰንሰለት ጥግግት ምክንያት የስርዓት ወጪን ይቀንሳል፣ እና የተቋቋመ የኤክስፖርት ሰነድ የስራ ፍሰቶች። የኒንቦቦ ወደብ ለሁሉም ዋና ዋና ገበያዎች ለአለም አቀፍ ጭነት ቀልጣፋ ሎጂስቲክስ ይሰጣል። ለኒንቦቦ ወደብ የመተላለፊያ መረጃ፣ ይመልከቱየኒንቦቦ ዙሻን ወደብ ኦፊሴላዊ ስታቲስቲክስ.
7.2 ቪክስ ሃይድሮሊክ ለተወሰኑ አፕሊኬሽኖች ብጁ ሰርቮ ድራይቭ እና ሃይድሮሊክ ፓምፕ ፓኬጆችን ማምረት ይችላል?
አዎ። ብጁ ሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ ምህንድስና ዋና አቅም ነው። መደበኛው የምህንድስና ሂደት የሚከተሉትን ያካትታል፡ (1) የተግባር ዑደትን፣ የግፊት መገለጫን፣ የምላሽ ጊዜን እና የኃይል ቁጠባ ኢላማን ጨምሮ የማመልከቻ ዝርዝር መግለጫውን መገምገም፣ (2) በሰርቮ ሞተር መጠን፣ በፓምፕ መፈናቀል እና በስርዓት አርክቴክቸር ላይ የምህንድስና ምክክር፣ (3) በቴክኒካል ስዕሎች፣ የአፈጻጸም ስሌቶች እና የቅልጥፍና ማረጋገጫ ያለው ብጁ የስርዓት ዲዛይን፣ (4) በሰነድ የጥራት ቁጥጥር ያለው ማምረት እና (5) ለመተግበሪያው ሙከራ እና የምስክር ወረቀት። ከዝርዝር መግለጫ ደረሰኝ እስከ መጀመሪያ አቅርቦት ያለው የተለመደው የመሪነት ጊዜ ለመደበኛ ብጁ ፓኬጆች ከ20-35 የስራ ቀናት እና ለተወሳሰቡ ብጁ ወይም ትልቅ አቅም ላላቸው ውቅሮች ከ45-60 የስራ ቀናት ነው።
7.3 ከቪክስ ሃይድሮሊክ የሚገኙ የሰርቮ ድራይቮች እና የሃይድሮሊክ ፓምፖች ክልል ምን ያህል ነው?
የቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ ክልል የሚከተሉትን ይሸፍናል፡ (1) ከ7.5 ኪ.ወ እስከ 250 ኪ.ወ የኃይል ደረጃዎች ላላቸው የሃይድሮሊክ ፕሬስ አፕሊኬሽኖች የሰርቮ ድራይቭ ስርዓቶች፣ (2) ከ11 ኪ.ወ እስከ 400 ኪ.ወ የኃይል ደረጃዎች ላላቸው የመርፌ ሻጋታ ማሽን አፕሊኬሽኖች የሰርቮ ድራይቭ ስርዓቶች፣ (3) ከ7.5 ኪ.ወ እስከ 350 ኪ.ወ የኃይል ደረጃዎች ላላቸው የኢንዱስትሪ ሃይድሮሊክ የኃይል አሃዶች የሰርቮ ድራይቭ ስርዓቶች፣ (4) ከ16 ሲሲ/ሬቭ እስከ 500 ሲሲ/ሬቭ እና ከ250 ባር እስከ 700 ባር የግፊት ደረጃዎች ለተፈናቀሉ የሰርቮ ድራይቭ አፕሊኬሽኖች የሃይድሮሊክ አክሲያል ፒስተን ፓምፖች፣ እና (5) ለሙሉ የሰርቮ ሃይድሮሊክ ስርዓት የሃይድሮሊክ ቫልቮች እና የስርዓት መለዋወጫዎችን ይደግፋል። ክልሉ በዓለም አቀፍ ገበያ ውስጥ የሃይድሮሊክ ፕሬስ አምራቾችን፣ የመርፌ ሻጋታ ማሽን ገንቢዎችን እና የኢንዱስትሪ ሃይድሮሊክ ስርዓት ማዋሃድ አፕሊኬሽኖችን ይደግፋል። ለሙሉ የምርት ዝርዝሮች እና የምርጫ መመሪያዎች፣ ይመልከቱየቪክስ ሃይድሮሊክ ሰርቮ ሲስተም የምርት ካታሎግበኩባንያው ድህረ ገጽ ላይ።
7.4 የቪክስ ሃይድሮሊክ ሰርቮ ድራይቮች እና የሃይድሮሊክ ፓምፖች በዓለም አቀፍ ደረጃዎች የተረጋገጡ ናቸው?
አዎ። የቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ ክልል ከሚመለከታቸው ዓለም አቀፍ ደረጃዎች ጋር የተጣጣመ ሲሆን ይህም ለአውሮፓ ገበያዎች የ CE ምልክት፣ ለጥራት አስተዳደር ISO 9001 እና ለታለመላቸው መሳሪያዎች ተዛማጅ የማሽነሪ ደህንነት ደረጃዎችን ያካትታል።ለኢንዱስትሪ ማሽነሪዎች የ CE ምልክት ማዕቀፍበአውሮፓ ህብረት ገበያዎች ውስጥ ለሚሸጡ የቪክስ ሃይድሮሊክ ሰርቮ ድራይቭ ስርዓቶች ተገቢው የአውሮፓ ተገዢነት መስፈርት ነው። የተወሰኑ የምስክር ወረቀቶችን ለሚጠይቁ አፕሊኬሽኖች (እንደ የሰሜን አሜሪካ ገበያዎች የUL የምስክር ወረቀት ወይም የተወሰኑ የኦሪጂናል ዕቃ አምራች የምስክር ወረቀቶች)፣ ቪክስ ሃይድሮሊክ የምስክር ወረቀት ሂደቱን በሰነድ የፈተና ሪፖርቶች እና የተስማሚነት መግለጫዎች ይደግፋል።
7.5 ቪክስ ሃይድሮሊክ በሰርቮ ድራይቭ እና በሃይድሮሊክ ፓምፕ ማምረቻ ሂደቶች ላይ የጥራት ወጥነትን እንዴት ያረጋግጣል?
እያንዳንዱ የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ በአምስት ደረጃዎች የተመዘገቡ የጥራት ቁጥጥር ይደረግባቸዋል፡ (1) ለዋና ዋና ክፍሎች (ሰርቮ ድራይቭ ኤሌክትሮኒክስ፣ ሰርቮ ሞተር ጠመዝማዛዎች፣ የሃይድሮሊክ ፓምፕ ክፍሎች) የወፍጮ የምስክር ወረቀቶችን በመጠቀም ገቢ ቁሳቁስ እና የክፍል ፍተሻ፣ (2) በሰርቮ ድራይቭ ስብሰባ ላይ በሂደት ላይ ያለ ፍተሻ፣ ሰርቮ ሞተር ስብሰባ፣ የሃይድሮሊክ ፓምፕ ስብሰባ እና የስርዓት ውህደት፣ (3) ለእያንዳንዱ ክፍል የተመዘገቡ የውጤት አፈጻጸም ያላቸው ያለ ጭነት ሙከራ፣ (4) በናሙና መሰረት (በተለምዶ ከእያንዳንዱ የምርት ባች 5-10%) የጭነት ሙከራ በሰነድ ቅልጥፍና እና የምላሽ ጊዜ ውጤቶች፣ እና (5) ከሙሉ የስርዓት ሰነድ ፓኬጅ ጋር የቅድመ-ጭነት ኦዲት። የጥራት አስተዳደር ስርዓቱ ለ ISO 9001 የተረጋገጠ ሲሆን፣ በአንድ ባች ከ50 በላይ ለሆኑ የምርት ሂደቶች ለወሳኝ ሰርቮ ድራይቭ እና ለሃይድሮሊክ ፓምፕ አፈጻጸም መለኪያዎች ስታቲስቲክስ የሂደት ቁጥጥር (SPC) ተግባራዊ ሆኗል።
8. የመዝጊያ እይታ — የሰርቮ ድራይቭ ውህደት እንደ ኢነርጂ ቅልጥፍና እና ምርታማነት ስትራቴጂ
የሸፈንኳቸው ሶስት የሰርቮ ድራይቭ ውህደት ዝርዝሮች - ለሃይድሮሊክ ፕሬስ አፕሊኬሽኖች የሰርቮ ሞተር እና የፓምፕ ግጥሚያ፣ ለመርፌ ሻጋታ ማሽን አፕሊኬሽኖች የሰርቮ ድራይቭ ምላሽ ጊዜ፣ እና ለኢንዱስትሪ የኃይል አሃድ አፕሊኬሽኖች የስርዓት ቅልጥፍና እና የኃይል ቁጠባ - የሃይድሮሊክ መሳሪያዎችን የኃይል ቅልጥፍና፣ የምርት ምርታማነትን እና የተጠናቀቁ የምርት ጥራትን የሚነዱ የግዥ ውሳኔዎች ናቸው። አጠቃላይ-ዓላማ የሰርቮ ድራይቭ ዝርዝር መግለጫው 80% ዝቅተኛ ፍላጎት ያላቸውን አፕሊኬሽኖች ያስተናግዳል፣ ነገር ግን 20% የሚሆኑት ከፍተኛ ግፊት፣ ከፍተኛ ትክክለኛነት እና ከፍተኛ ዑደት-ፍጥነት አፕሊኬሽኖች ሆን ተብሎ ዝርዝር መግለጫው ሊለካ የሚችል እሴት የሚያቀርብባቸው ናቸው።
በሃይድሮሊክ ፕሬስ አምራች፣ በመርፌ የሚቀርጽ ማሽን ገንቢ ወይም በኢንዱስትሪ ሃይድሮሊክ ሲስተም ኢንተግሬተር ውስጥ የግዥ ባለሙያ ከሆኑ፣ ከላይ ያለው ማዕቀፍ የሰርቮ ድራይቭ እና የሃይድሮሊክ ፓምፕ ስርዓቶችን ለመለየት የተዋቀረ መንገድ ሊሰጥዎ ይገባል። በክፍል 5 ውስጥ ያሉት ጥያቄዎች በመጀመሪያዎቹ የፕሮጀክት ውይይቶች ላይ የምጠቀምባቸው ተመሳሳይ ናቸው፣ እና የትኞቹ የሰርቮ ድራይቭ አምራቾች ዘመናዊ የሃይድሮሊክ መሳሪያዎች የሚያስፈልጋቸውን ትክክለኛነት፣ የምላሽ ጊዜ እና የቅልጥፍና መስፈርቶችን ሊደግፉ እንደሚችሉ በተከታታይ ያሳያሉ።
በ2026 ያለው እድል ከፍተኛ ነው። የዓለም የሃይድሮሊክ መሳሪያዎች ገበያ መሻሻሉን ቀጥሏል፣ የኃይል ቆጣቢነት ደንቦች፣ አውቶማቲክ ውህደት እና የትክክለኛነት ማምረቻ መስፈርቶችን በመጠቀም፣ እነዚህም ከፍተኛ አፈጻጸም ላላቸው የሰርቮ ሃይድሮሊክ ስርዓቶች ፍላጎትን ያነሳሉ። አሁን በሰርቮ ድራይቭ ዝርዝር መግለጫ ላይ ወሳኝ በሆነ መንገድ የሚንቀሳቀሱት የመሳሪያ አምራቾች እና የስርዓት ማዋሃድ በሚቀጥሉት አስርት ዓመታት ውስጥ የኃይል ቆጣቢነትን፣ ምርታማነትን እና የምርት ጥራትን ጥቅም የሚይዙት ይሆናሉ። ይህ ማዕቀፍ የሃይድሮሊክ መሳሪያዎችዎን ለዚያ ጥቅም የሚያስቀምጡ የዝርዝር ምርጫዎችን እንዲያደርጉ እንደሚረዳዎት ተስፋ አደርጋለሁ።
የፖስታ ሰዓት፡ ጁላይ-02-2026